折りたためるスマートフォンが初めて登場したとき、多くの人が同じ質問をしました。「画面がどうやって折れるのか。ガラスではないのか」。答えは単純です — 折りたためる画面の基板はガラスではなくプラスチックフィルムです。ところが興味深いことに、そのフィルムを作る工場は依然としてガラス板の上で作業を始めます。PI 編の第 1 回である今回は、その逆説から出発して材料(なぜポリイミドなのか)と構造(なぜ 2 層なのか)、そして液体がフィルムになる化学までを扱います。塗布・乾燥・硬化の実際の工程と装置は次回(第 3 回)です。
ガラスは基板ではなく「運搬台」である
ディスプレイ工場のあらゆる装置 — コーター、露光機、成膜装置 — は、硬く平らな板を運び固定するように設計されています。厚さ 10㎛ 前後、紙 1 枚の 10 分の 1 ほどのふにゃふにゃしたフィルムは、これらの装置の間を単独で移動できません。そこで業界が見つけた答えが、「ガラスの上でフィルムを作り、すべて終わったら剥がす」という戦略です。
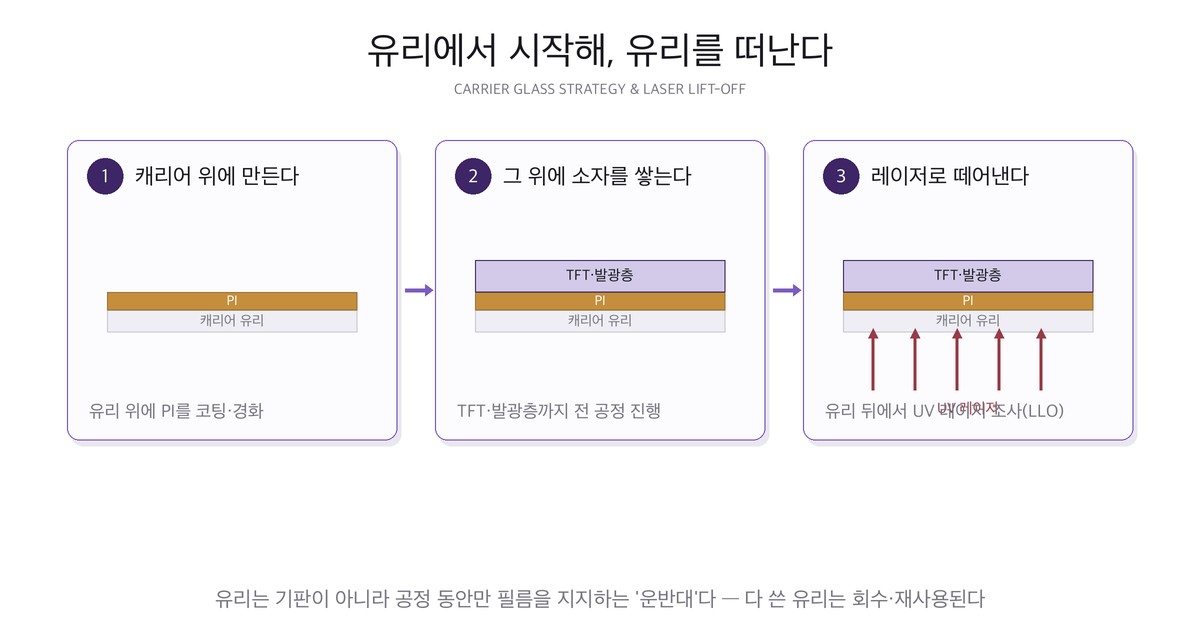
ガラス板の上に液状のポリイミドを塗って硬化させると、ガラスに密着した薄いフィルム基板ができます。その上でトランジスタと発光層まですべて作った後、最後にガラスの裏面から紫外レーザーを照射してフィルムだけを剥がします — LLO(Laser Lift-Off)です。レーザーがガラスを透過して PI とガラスの界面だけを瞬間的に分解すると、完成したパネルがフィルムごと外れ、使い終わったキャリアガラスは回収されて再利用されます。ガラスは最初から最後まで「基板のふり」をしますが、実際には工程の間だけフィルムを保持する運搬台なのです。
なぜわざわざこんな回り道をするのでしょうか。曲げを受ける板の表面ひずみは、厚さ t と曲げ半径 R に対しておおよそ次のようになります。
表面ひずみ ε ≈ 厚さ t ÷ (2 × 曲げ半径 R)
曲げ半径を 3mm とすると、厚さ 0.5mm のガラスの表面ひずみは 8.3% になります — ガラスは 0.2% 付近ですでに割れるので、そもそも成立しない数値です。同じガラスを 30㎛ まで薄くしても 0.50% で、依然として無機材料の破壊ひずみを上回ります。一方、厚さ 10㎛ のポリイミドは 0.167% であり、高分子なのでこの程度は弾性域で吸収します。つまり「折れる」という性質の大半は材料ではなく厚さから来ており、キャリアガラスは「作る間は硬く、作り終えたら薄く」という矛盾を時間差で解く方法なのです。
なぜよりによってポリイミドなのか
基板となるプラスチックへの要求は過酷です。以後の工程で数百 ℃ の熱に何度も耐え、各種の溶剤・酸・塩基に対して安定で、数十万回折り曲げても割れてはいけません。ありふれたプラスチック(PET など)は 100~200℃ 付近で変形し始めるため脱落します。
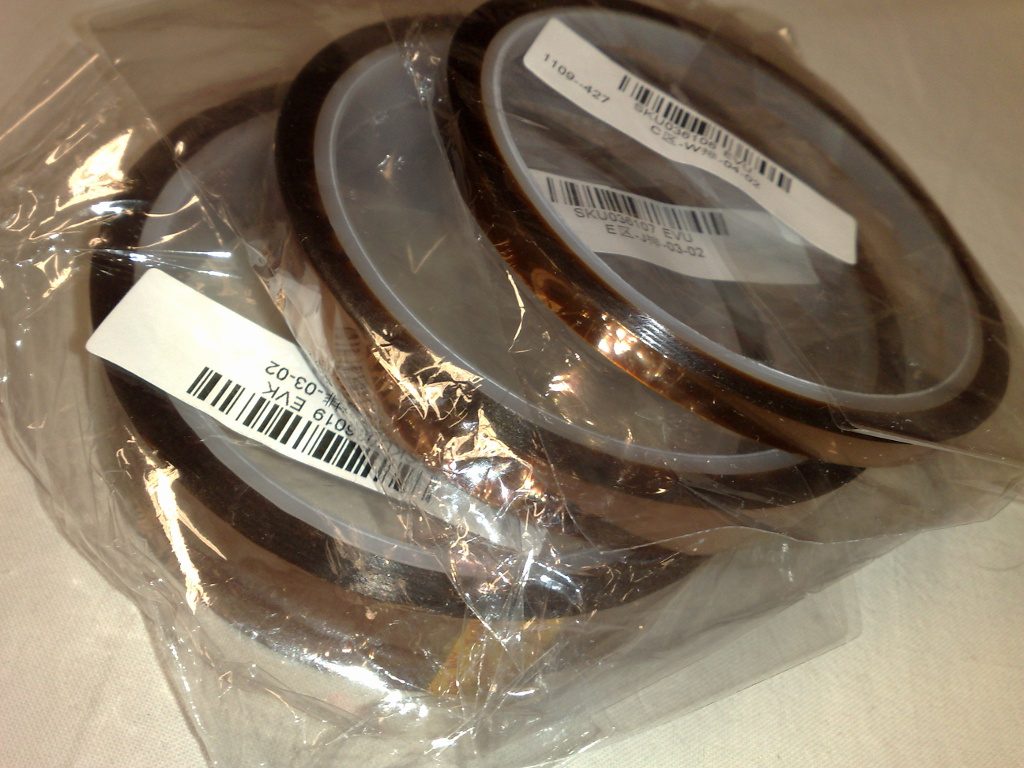
- 電子工作で使われるポリイミドフィルムテープ。独特の琥珀色がその印です。
- はんだごての熱でも焦げないため、基板の保護によく使われます。
- ディスプレイ基板用 PI は、このフィルムの超高純度・超平坦版だと考えればよいでしょう。
- 写真:Wikimedia Commons(Dsimic, CC BY-SA 3.0)
候補材料をガラス転移温度で並べると、選択肢がいかに狭いか一目でわかります。バックプレーン工程には PI 自身の硬化(第 3 回)、脱水素(第 4 回)、結晶化(第 6 回)だけでも 400℃ 以上が何度も登場します。
| 材料 | ガラス転移温度(Tg) | 線膨張係数 | バックプレーン基板としての適格性 |
|---|---|---|---|
| PET(ポリエチレンテレフタレート) | 67~81℃ | — | 不可 — 乾燥工程すら越えられない |
| PC(ポリカーボネート) | 147℃ | 65~70 ppm/K | 不可 — 光学部品向け |
| ディスプレイ基板用 PI | 390℃ 以上 | 10~40 ppm/K | 適合 — 事実上唯一の選択 |
| 無アルカリガラス(参考) | ひずみ点 600℃ 台 | 約 3.2 ppm/K | 適合するが折れない |
PET・PC の値は公開された物性資料から(PET · PC)、PI の値はフレキシブルディスプレイ基板用ポリイミドフィルムの特許が請求項で直接規定した範囲を写したものです(US 11,472,922 B2)。ガラスの 3.2 ppm/K は第 5 回の熱応力計算で用いた値と同じです。
この条件を事実上唯一満たす高分子がポリイミド(PI, Polyimide)です。ポリイミドは 1960 年代の商用化以来、半世紀以上「最も熱い場所」で働いてきた材料であり、その耐熱性の根は分子構造にあります — 鎖の中に芳香環とイミド環が交互に組み込まれているため鎖が硬く、環を切るのに大きなエネルギーが要るのです。同じ理由でポリイミドは溶かして成形できません。溶ける前に分解するからです。この性質が、後で見る「液体から始めるほかない」理由になります。
極端な例もあります。大型赤外線宇宙望遠鏡の日除け膜は、アルミニウムを蒸着したポリイミドフィルム 5 層でできています。一方の面は氷点下 200℃ 以下、反対の面は太陽光を正面から受ける環境で望遠鏡を守る材料としてポリイミドが選ばれました(サンシールド公式解説)。
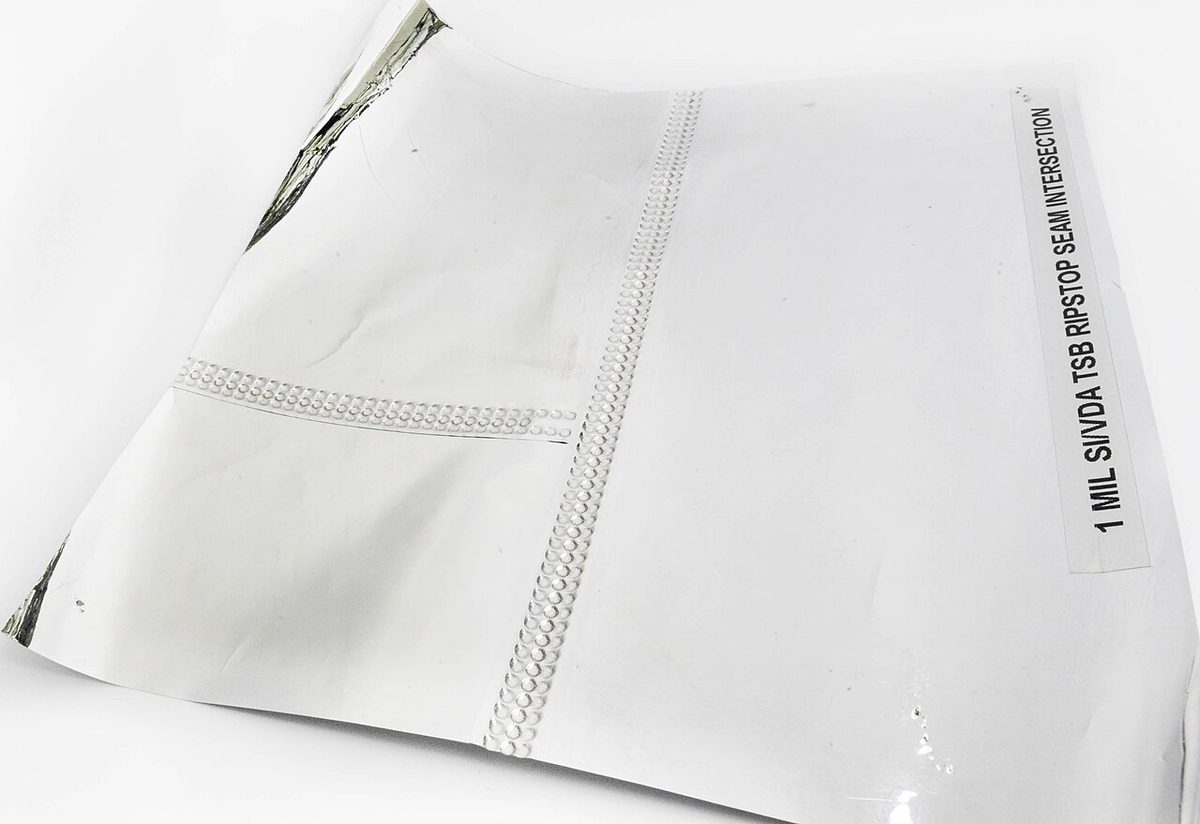
日除け膜用ポリイミド膜のサンプル。写真:Wikimedia Commons(CC BY 2.0)
基板用 PI の仕様書 — 数字で読む
「耐熱性が良い」という言葉だけでは材料は買えません。以下は先に引用した特許が明細書・請求項で直接示した値です。
| 項目 | 規定範囲 | なぜこの値か |
|---|---|---|
| ガラス転移温度 | 390℃ 以上 | 硬化 400℃ とその後の熱処理に耐える必要 |
| 線膨張係数(100~350℃) | 10~40 ppm/K、22 以下が好ましい | キャリアガラスとの応力を減らすため |
| 弾性率 | 3~8 GPa | 薄くても取り扱い中に伸びてはならない |
| フィルム厚さ | 5~10㎛ | 曲げひずみと取り扱い性の妥協点 |
| 厚さ方向の位相差 | 200~600 nm | 偏光板の下での色ずれを防ぐため |
| ワニス固形分 | 15~20 重量% | 塗布可能な粘度と厚さの折り合い |
| 硬化条件 | 5℃/分昇温、80℃ 30 分 → 400℃ 30 分 | 溶媒排出とイミド化の分離 |
ここで線膨張係数を下げよという要求と位相差を管理せよという要求は互いに衝突します。線膨張係数を下げるには鎖をまっすぐ伸ばし面方向に配向させる必要がありますが、配向したフィルムは複屈折を持つからです(Polymer 321, 128085 (2025))。
完成品を買ってこない — ワニスという液体
ディスプレイ基板用 PI は完成したフィルムを買って貼るのではありません。ワニス(varnish)と呼ばれる液状前駆体をガラスに直接塗り、その場でフィルムに仕上げます。液体から始めてこそ異物のない超平坦な表面が得られ — その上にナノメートル厚のトランジスタを積むには表面粗さ自体をナノメートル級で管理しなければなりません — 何より、ポリイミドは溶けないからです。
ワニスの正体は、ポリイミドの前段階物質であるポリアミド酸(PAA, Polyamic Acid)を有機溶媒に溶かした溶液です。代表的な溶媒が NMP(N-メチル-2-ピロリドン)で、ポリイミド塗膜は通常 NMP のような非プロトン性溶媒に溶かしたポリアミド酸溶液の形で塗布されます。この溶液で固形分は少数派で、大半が溶媒です — 特許は固形分を 15~20 重量%(より好ましくは 15~18%)と規定し、固形分 15% のワニスをスリットコートで塗布して液膜を形成する実施例をそのまま記載しています(US 11,472,922)。
この数字はそのまま工程条件に翻訳されます。密度差を無視して換算すると、固形分 15% のワニスで乾燥膜 10㎛を得るには湿膜を 66.7㎛(10 ÷ 0.15)で塗る必要があります。固形分 18% なら 55.6㎛、20% なら 50.0㎛ です。次回に出てくる「約 70㎛ 塗って 10㎛ を残す」という数値は、この割り算の結果です。
つまり塗る液体の 8 割ほどは後で飛んでいく溶媒です。固形分をもっと上げて湿膜を薄くすれば楽そうですが、固形分が上がると粘度が急激に上がり、スリットノズルから均一に押し出すのが難しくなります。特許が上限を 20% と定めた理由です。
液体がフィルムになる化学 — イミド化
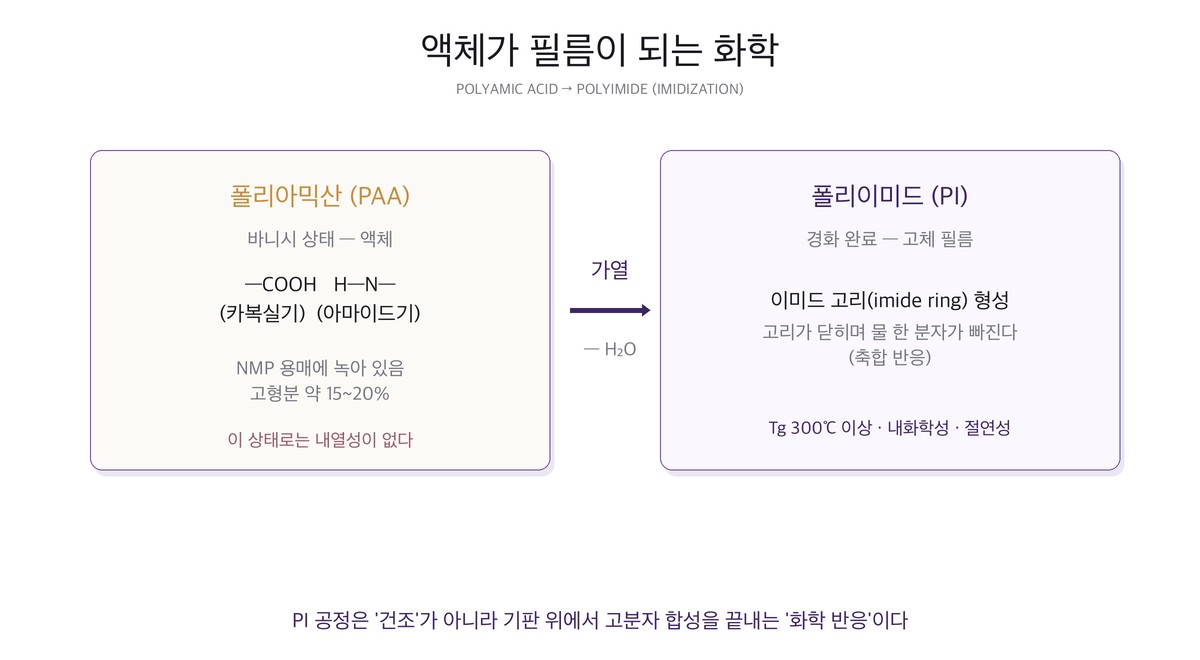
ポリアミド酸自体がすでに高分子です。酸無水物基を 2 つ持つ二無水物(dianhydride)とアミノ基を 2 つ持つジアミン(diamine)を溶媒中で出会わせると、常温付近でも 2 つのモノマーが交互につながって長い鎖になります。この鎖にはカルボキシル基とアミド基が対になってぶら下がっています — まだ環が閉じていない、溶媒に溶ける「未完成のポリイミド」です。ここに熱を加えると、2 つのことが順に起こります。
- 溶媒の蒸発 — 溶液の 8 割を占めていた溶媒が飛び、固形分だけが残ります。NMP は沸点が約 202℃ の高沸点溶媒なので(N-Methyl-2-pyrrolidone)、常温では容易に乾かず、かなりの温度まで上げて初めて抜けていきます。
- イミド化(imidization) — カルボキシル基とアミド基が水 1 分子を放出しながら環を閉じる縮合反応です。この環が完成して初めて「ポリイミド」になり、独特の耐熱性と琥珀色が現れます。
ここでも算数ができます。古典的な PMDA-ODA 系を例にとると、ポリアミド酸の繰り返し単位の分子量は 418.36 で、イミド化により繰り返し単位あたり水 2 分子(36.03)が抜けます — 固形分の質量の 8.61% が水になって蒸発するという意味です。溶媒とは別に、すでに固まったように見える膜の中でもう一度水が生成して抜けていくのです。
この「後から生じる水」が工程を難しくします。表面が先に緻密化した後に内部で水ができると逃げ道がなく、気泡や微小クラックになります。そのため硬化プロファイルは溶媒を抜く区間と環を閉じる区間をあえて温度で分けます — 特許の「80℃ 30 分 → 400℃ 30 分」がその最も単純な形です。
イミド化の進行度は赤外分光(FTIR)で確認します。イミド環固有の吸収ピークが育ち、アミド酸のピークが減る比からイミド化率を計算します。同じモノマーを使っても結合異性体が違えば環が閉じる速度と必要温度が変わるため(Polymer Journal 22, 725 (1990))、組成が変わればプロファイルも手直しが必要です。結局 PI 工程は乾燥ではなく、基板の上で高分子合成反応を完結させる化学工程なのです。
ガラスとフィルムの同床異夢 — 熱膨張のミスマッチ
ここで仕様表の線膨張係数 10~40 ppm/K がなぜ重要かを計算しましょう。400℃ で硬化を終えた PI は、ガラスに貼りついたまま常温まで冷えます。PI は大きく縮もうとし、ガラスはわずかしか縮まないのに、くっついているので自由には縮めません。その抑え込まれた収縮がフィルム内部の引張応力になります。第 5 回の熱応力の式を材料が 2 つの場合に拡張すると次のようになります。
フィルム応力 σ ≈ [ E / (1 − ν) ] × (α_フィルム − α_ガラス) × ΔT
PI の弾性率は表から 3~8 GPa なので中間値の 5 GPa、高分子の通常のポアソン比 0.34、ガラス 3.2 ppm/K、温度差は 400℃ から 25℃ までの 375K として計算しました。
| PI の線膨張係数 | ガラスとの差 | 応力(E=5GPa) | E=3~8GPa の範囲 | 0.5mm ガラスの反り半径 |
|---|---|---|---|---|
| 10 ppm/K | 6.8 ppm/K | 約 19.3 MPa | 11.6~30.9 MPa | — |
| 20 ppm/K | 16.8 ppm/K | 約 47.7 MPa | 28.6~76.4 MPa | 約 8.3 m |
| 30 ppm/K | 26.8 ppm/K | 約 76.1 MPa | 45.7~121.8 MPa | — |
| 40 ppm/K | 36.8 ppm/K | 約 104.5 MPa | 62.7~167.3 MPa | 約 3.8 m |
最後の列はストーニー(Stoney)の式で求めたキャリアガラスの反り半径です — 0.5mm のガラス上の 10㎛ PI の引張応力が、ガラスをどれだけ凹に反らせるかを示します。40 ppm/K の PI を使うと曲率半径は 3.8m まで小さくなり、一辺が 2m を超える大型ガラスではこの程度の曲率が搬送ロボットの吸着と露光機の焦点に直接影響します。
特許が「40 ppm/K 以下、できれば 22 以下」と段階的に絞った理由がここにあります。応力は膨張係数の差に線形なので、40 を 20 に減らせば応力も半分以下(104.5 → 47.7 MPa)になります(J. Applied Polymer Science 34, 815 (1987))。ただし代償があります。鎖を硬くするほどフィルムは伸びにくく脆くなり、折り曲げのときに応力を吸収できず割れます。そのため実際の組成は剛直な骨格と柔軟な連結基を混ぜて中間値を探します。
一層ではなくサンドイッチ — 積層構造
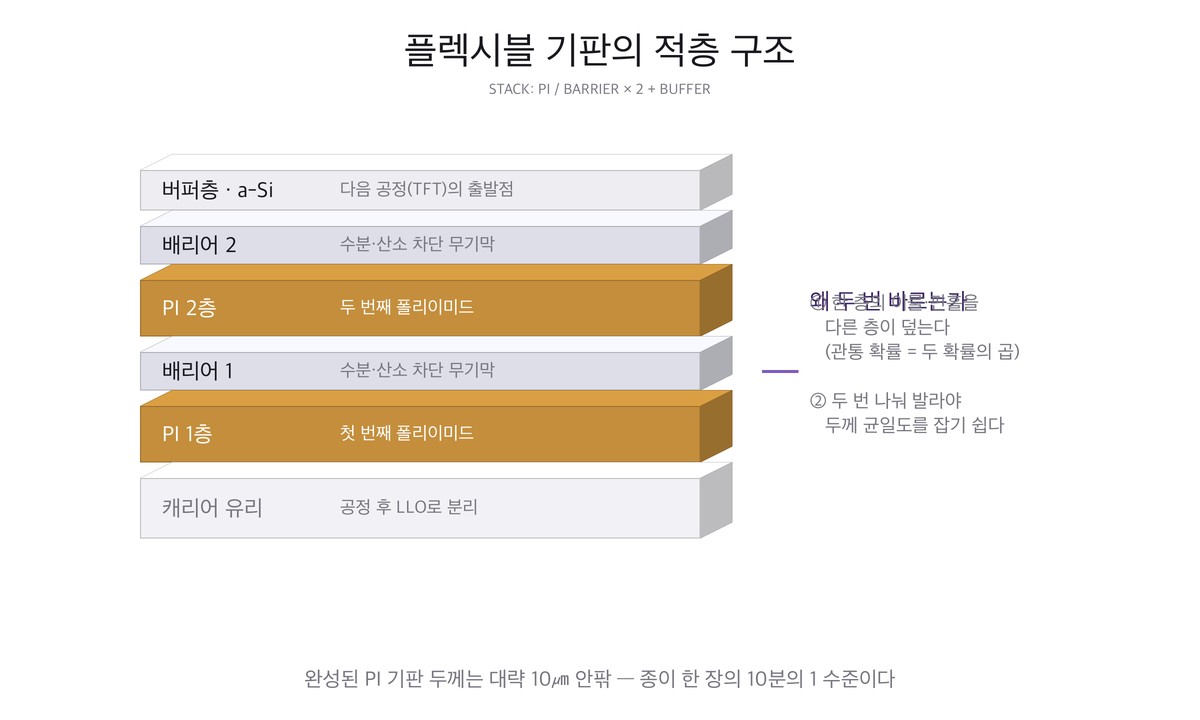
- 実際のフレキシブル基板は PI 一層ではなく PI → バリア → PI → バリア → バッファのサンドイッチです。
- バリアは水分・酸素を遮る無機薄膜(シリコン酸化膜・窒化膜系)です。
- 最上部のバッファ層まで積まれると、次工程(シリコン成膜)を受ける準備が整います。
- 2 層合計の厚さは 10㎛ 前後で管理されます。
なぜこう何層も積むのでしょうか。理由は 3 つです。
第一に、OLED は水分に極めて弱いからです。有機発光材料は微量の水分・酸素に触れると画素が死んで黒い点(ダークスポット)になります。ガラスはそれ自体が完璧な遮断材ですが、プラスチックである PI は水分を少しずつ通します。そこで PI の上に緻密な無機膜をかぶせて通り道を断ちます(Flexible OLED)。
第二に、欠陥の確率ゲームだからです。一層の膜には微細な異物やピンホールが生じます。二組に積むと、欠陥が上下に貫通するには両層の欠陥がちょうど同じ位置で重ならねばならず、その確率は各層の確率の積となって急減します — 一層で 1 万分の 1 なら、二層同時では 1 億分の 1 です。
第三に、厚さを分けると均一度を取りやすいからです。10㎛ を一度に作るには湿膜が 66.7㎛ 必要ですが、二度に分ければ毎回 33.3㎛ で済みます。湿膜が厚いほど乾燥中の表面と底の溶媒濃度差が大きくなるので、半分に分けるだけでムラのリスクが大きく減ります。
加えてバリアとバッファは水分を遮るだけではありません。上に載るシリコン膜は 400℃ を超える熱処理を受けますが、PI がシリコンと直接触れると PI から出た残留成分がシリコン膜を汚染しかねません。無機バリアはその間を断つ拡散防止膜も兼ねます(J. Display Technology 11, 666 (2015))。
最後の関門 — レーザーで剥がす
工程が終わるとフィルムをガラスから剥がさねばなりません。物理的に引っ張るとフィルムが裂けたり素子に応力が残ったりするので、ガラスの裏面から紫外レーザーを照射して界面だけを分解します。成立条件は 2 つ — ガラスはその波長を透過し、PI はその波長を表面ですべて吸収しなければなりません。紫外域では 2 つの条件が同時に満たされます。ポリイミドは芳香環が多く紫外線を強く吸収し、吸収深さが数百ナノメートルと浅いため、エネルギーが界面付近だけに集中し、上のトランジスタや発光層はほとんど熱を受けません。
報告されている LLO 条件はおおむね 100~250 mJ/cm² の区間に集まります — 超薄 PI をしわなく剥がす条件として約 110 mJ/cm² を報告した例(Applied Surface Science 499, 143910 (2020))、パルスを重ねずに 1 発ずつ分離する閾値として約 240 mJ/cm² を示した例(Science China Technological Sciences 62, 233 (2018))があります。値が分かれる理由は、PI の組成・厚さ・ビーム強度分布・重なり率がすべて異なるからです。
設計者が握るつまみも複数あります — ビーム断面を平坦(トップハット)にして場所ごとのエネルギーをそろえる方向(Optics & Laser Technology 142, 107245 (2021))、ガラスと PI の間に犠牲層を敷いてその層だけを分解させる方向(Vacuum 170, 108968 (2019))、レーザーの代わりに広帯域の閃光を使う方式(Polymers 13, 546 (2021))がいずれも試みられています。分離後の PI 裏面には分解生成物が残るため、実際のラインでは LLO 直後に裏面洗浄と保護フィルム貼付が続きます。
よくある 3 つの誤解
- 「折れる画面にガラスは使われない」 — 基板は確かに PI ですが、作る間はガラスの上にあり、完成した画面の最上部には薄いガラスや無色透明高分子のカバーウィンドウが再び載ります。ガラスが消えたのではなく役割が変わったのです(Micromachines 12, 233 (2021))。
- 「PI が柔らかいから折れる」 — 半分だけ正しい説明です。先のひずみ計算のとおり、同じ材料でも厚ければ折れません。柔軟性の主な源は厚さであり、材料はその薄い厚さで繰り返し変形に耐える役目を担います。
- 「PI フィルムを買って貼る」 — 完成したフィルムは表面粗さと寸法安定性がトランジスタ工程に耐えません。購買仕様に登場するのはフィルムではなくワニスの粘度と固形分です。
まとめ — そして次回
- フレキシブル基板は、ガラスキャリアの上で液体から始まりその場で作られるポリイミドフィルムである。
- ワニスはポリアミド酸 + NMP、固形分 15~20% — 乾燥膜 10㎛ には湿膜 50~67㎛ が必要である。
- 加熱は乾燥ではなくイミド化であり、繰り返し単位あたり水 2 分子(質量の 8.6%)がさらに抜ける。
- 仕様は Tg 390℃ 以上 · 線膨張係数 10~40 ppm/K · 弾性率 3~8 GPa · 厚さ 5~10㎛。線膨張係数が 40 ppm/K ならガラスとのミスマッチで 100 MPa 級の応力がかかる。
- 基板は PI とバリアのサンドイッチであり、最後の LLO が 100~250 mJ/cm² で界面だけを分解する。
次回(PI ②)では、この液体を実際にガラスへ塗って固める工程と装置に入ります — スリットコーターが大面積ガラスをなぞる方法、真空で二段階に乾かす理由、オーブン内の温度の階段(約 120℃ → 350℃ → 450℃)、そして溶液を押し送るポンプ 4 種がなぜ互いに異なる答えを出すのかまで。
参考資料
- US 11,472,922 B2 — Polyimide film, flexible substrate using same, and flexible display comprising flexible substrate:本文の仕様表の出典
- EP 2186848 A1 — Process for production of polyimide film, and polyamic acid solution composition:溶液組成と減圧脱泡
- "Reactivity of Poly(amic acid) Isomers in Thermal Imidization," Polymer Journal 22, 725 (1990):異性体ごとの閉環速度
- "Residual stress and thermal expansion of spun-on polyimide films," J. Applied Polymer Science 34, 815 (1987):膜の熱膨張と残留応力の実測
- "LTPS TFT Process on Polyimide Substrate for Flexible AMOLED," J. Display Technology 11, 666 (2015):PI 基板上の LTPS 工程
- "Laser lift-off systems for flexible-display production," J. Information Display 15, 1 (2014):LLO 装置への要求
- "Theoretical and experimental studies of laser lift-off of nonwrinkled ultrathin polyimide film," Applied Surface Science 499, 143910 (2020)(約 110 mJ/cm²) · "Experimental study of laser lift-off of ultra-thin polyimide film for flexible electronics," Science China Technological Sciences 62, 233 (2018)(約 240 mJ/cm²):本文のフルエンス範囲の根拠
- "Laser lift-off of polyimide thin-film from glass carrier using DPSS laser pulses of top-hat square beam profile," Optics & Laser Technology 142, 107245 (2021) · "Sacrificial layer for laser lift-off process for flexible-display production," Vacuum 170, 108968 (2019):平坦ビームと犠牲層
- "Investigation of the Chemical Structure of Ultra-Thin Polyimide Substrate for the Xenon Flash Lamp Lift-off Technology," Polymers 13, 546 (2021) · "Ultra-high Tg colorless polyimide film…," Polymer 321, 128085 (2025) · "Transparent and Flexible SiOC Films on Colorless Polyimide Substrate…," Micromachines 12, 233 (2021):閃光による剥離と無色透明 PI
- Polyimide · N-Methyl-2-pyrrolidone · PET · Polycarbonate · Flexible OLED — Wikipedia:比較表の物性値と NMP の沸点(約 202℃)
- Sunshield — 宇宙望遠鏡公式解説:ポリイミド膜 5 層の日除け膜
- 写真:ポリイミドテープ — Wikimedia Commons(Dsimic, CC BY-SA 3.0) · サンシールド膜 — Wikimedia Commons(CC BY 2.0)