前回は「なぜ焼くのか」を見ました——レーザーが来る前に水素を追い出すためでした。今回は「何で焼くのか」です。熱処理装置は見た目こそ大きなオーブンですが、その中には何枚を一度に、どれだけ速く、どの温度までという三つの軸のトレードオフがまるごと入っています。
装置三兄弟——バッチ式、インライン、枚葉式
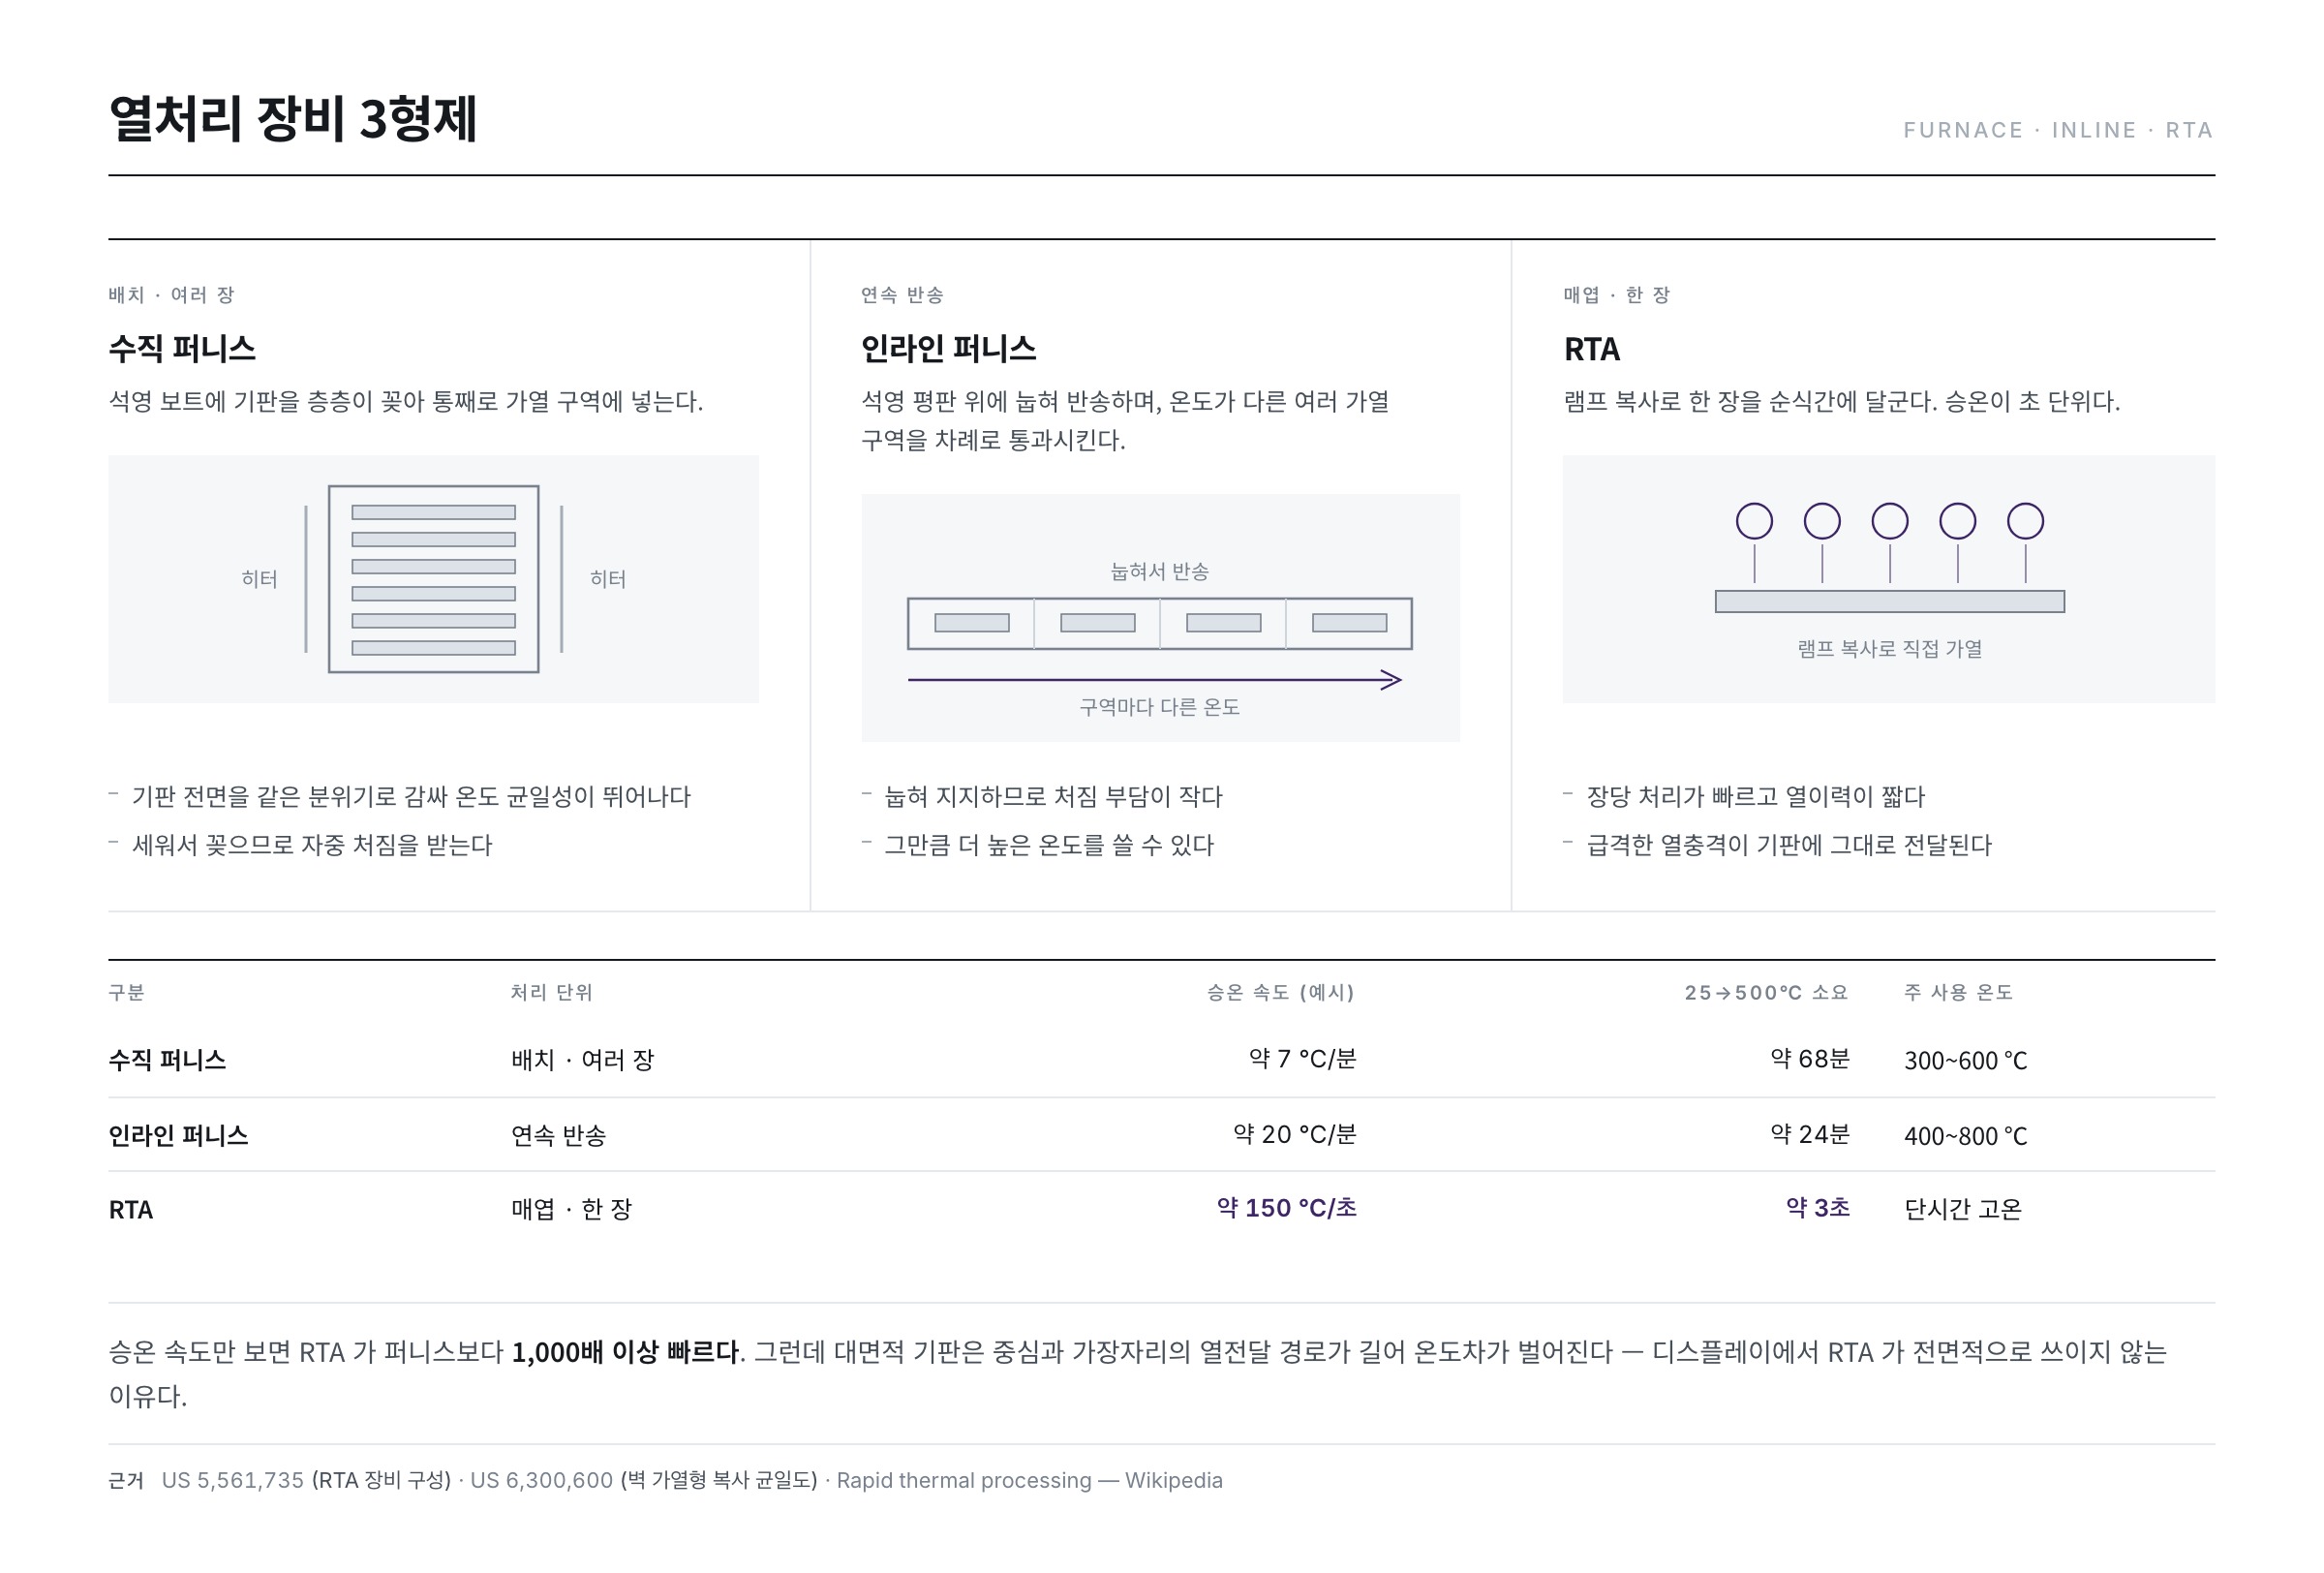
① 縦型炉——複数を一度に
最も古典的な形式です。石英製のボート(boat)に基板を何枚も層状に挿し込み、まるごと加熱区域に入れて焼きます。ローダー/アンローダー、搬送部、ボート、ヒーター、操作部からなる単純な構造です。
- 長所——基板の全面を同じ雰囲気で包むため温度均一性に優れます。一度に複数枚を処理するので、長時間工程でも時間あたりの処理量を確保できます。
- 短所——熱の塊が大きいぶん昇温・冷却が遅くなります。加えて基板の変形問題から温度を高く使えず(ディスプレイはおおよそ300〜600℃の領域で、半導体の1000℃級とは対照的です)、低い温度を長い時間で補わねばなりません。その結果、工程時間が長くなります。
- 基板が大きくなるほど立てて扱うのが負担になるのも限界です。
② インライン炉——寝かせて流す
大型基板時代の答えとして現れた形式です。基板を立てず石英平板の上に寝かせて搬送し、温度の異なる複数の加熱区域(TCM, Temperature Control Module)を順に通過させます。ローダー/アンローダー・搬送部・加熱モジュール・回収部・操作部で構成されます。
- 寝かせて支えるので自重によるたわみ・変形の負担が小さく、そのぶんより高い温度(おおよそ400〜800℃台)が使えます。
- 基板が一方向へ流れ続けるのでライン動線と相性がよく、大面積ガラスに有利です。
- 代わりに設備が長くなり、各区域の温度プロファイルを精密に維持・管理する必要があります。
③ RTA——一枚ずつ、数秒で
RTA(Rapid Thermal Annealing、急速熱処理)はまったく別の発想です。複数枚を長く焼く代わりに一枚を数秒で目標温度まで上げます。加熱方式は大きく二系統あり、赤外系ランプを配列して放射で温める方式と、ヒーターで温めた窒素ガスをシャワーヘッドから均一に吹きつける方式です。チャンバー壁そのものを高温に保って放射均一度を高める構造も特許として整理されています。
- 昇温が極めて速いので浅い接合(shallow junction)の形成に有利です——ドーパントに拡散する時間を与えず活性化だけさせるのが要点だからです。
- 枚葉式なので一枚あたりの処理が速く、活性化効率も高くなります。
- 代わりに急激な熱衝撃がそのまま基板に伝わります。ガラスの反り(bending)とワーページ(warpage)の管理が、この装置の宿題です。
数字で見る三つの装置
言葉だけで「速い・遅い」を比べても実感が湧きません。代表的な昇温速度を入れて25℃から500℃まで上げる時間を計算すると、差がはっきりします。
| 区分 | 縦型炉 | インライン炉 | RTA |
|---|---|---|---|
| 処理単位 | バッチ(複数枚) | 連続搬送 | 枚葉(一枚) |
| 代表的な昇温速度 | 約7℃/分 | 約20℃/分 | 約150℃/秒 |
| 25→500℃の所要 | 約68分 | 約24分 | 約3秒 |
| 主な使用温度 | 300〜600℃ | 400〜800℃ | 短時間の高温 |
| 温度均一性 | 非常に良い | 良い(区域管理が必要) | 普通(放射分布に依存) |
| 熱履歴 | 大きい | 中間 | 小さい |
| 主なリスク | 工程時間・チャンバー汚染 | 設備長・区域ばらつき | 熱衝撃・反り |
昇温速度だけを見れば、RTAはバッチ式炉より1,000倍以上速いことになります。この差は単なる「速さ」ではなく、工程の性格そのものを変えます。
温度曲線の性格の違い——熱履歴という予算
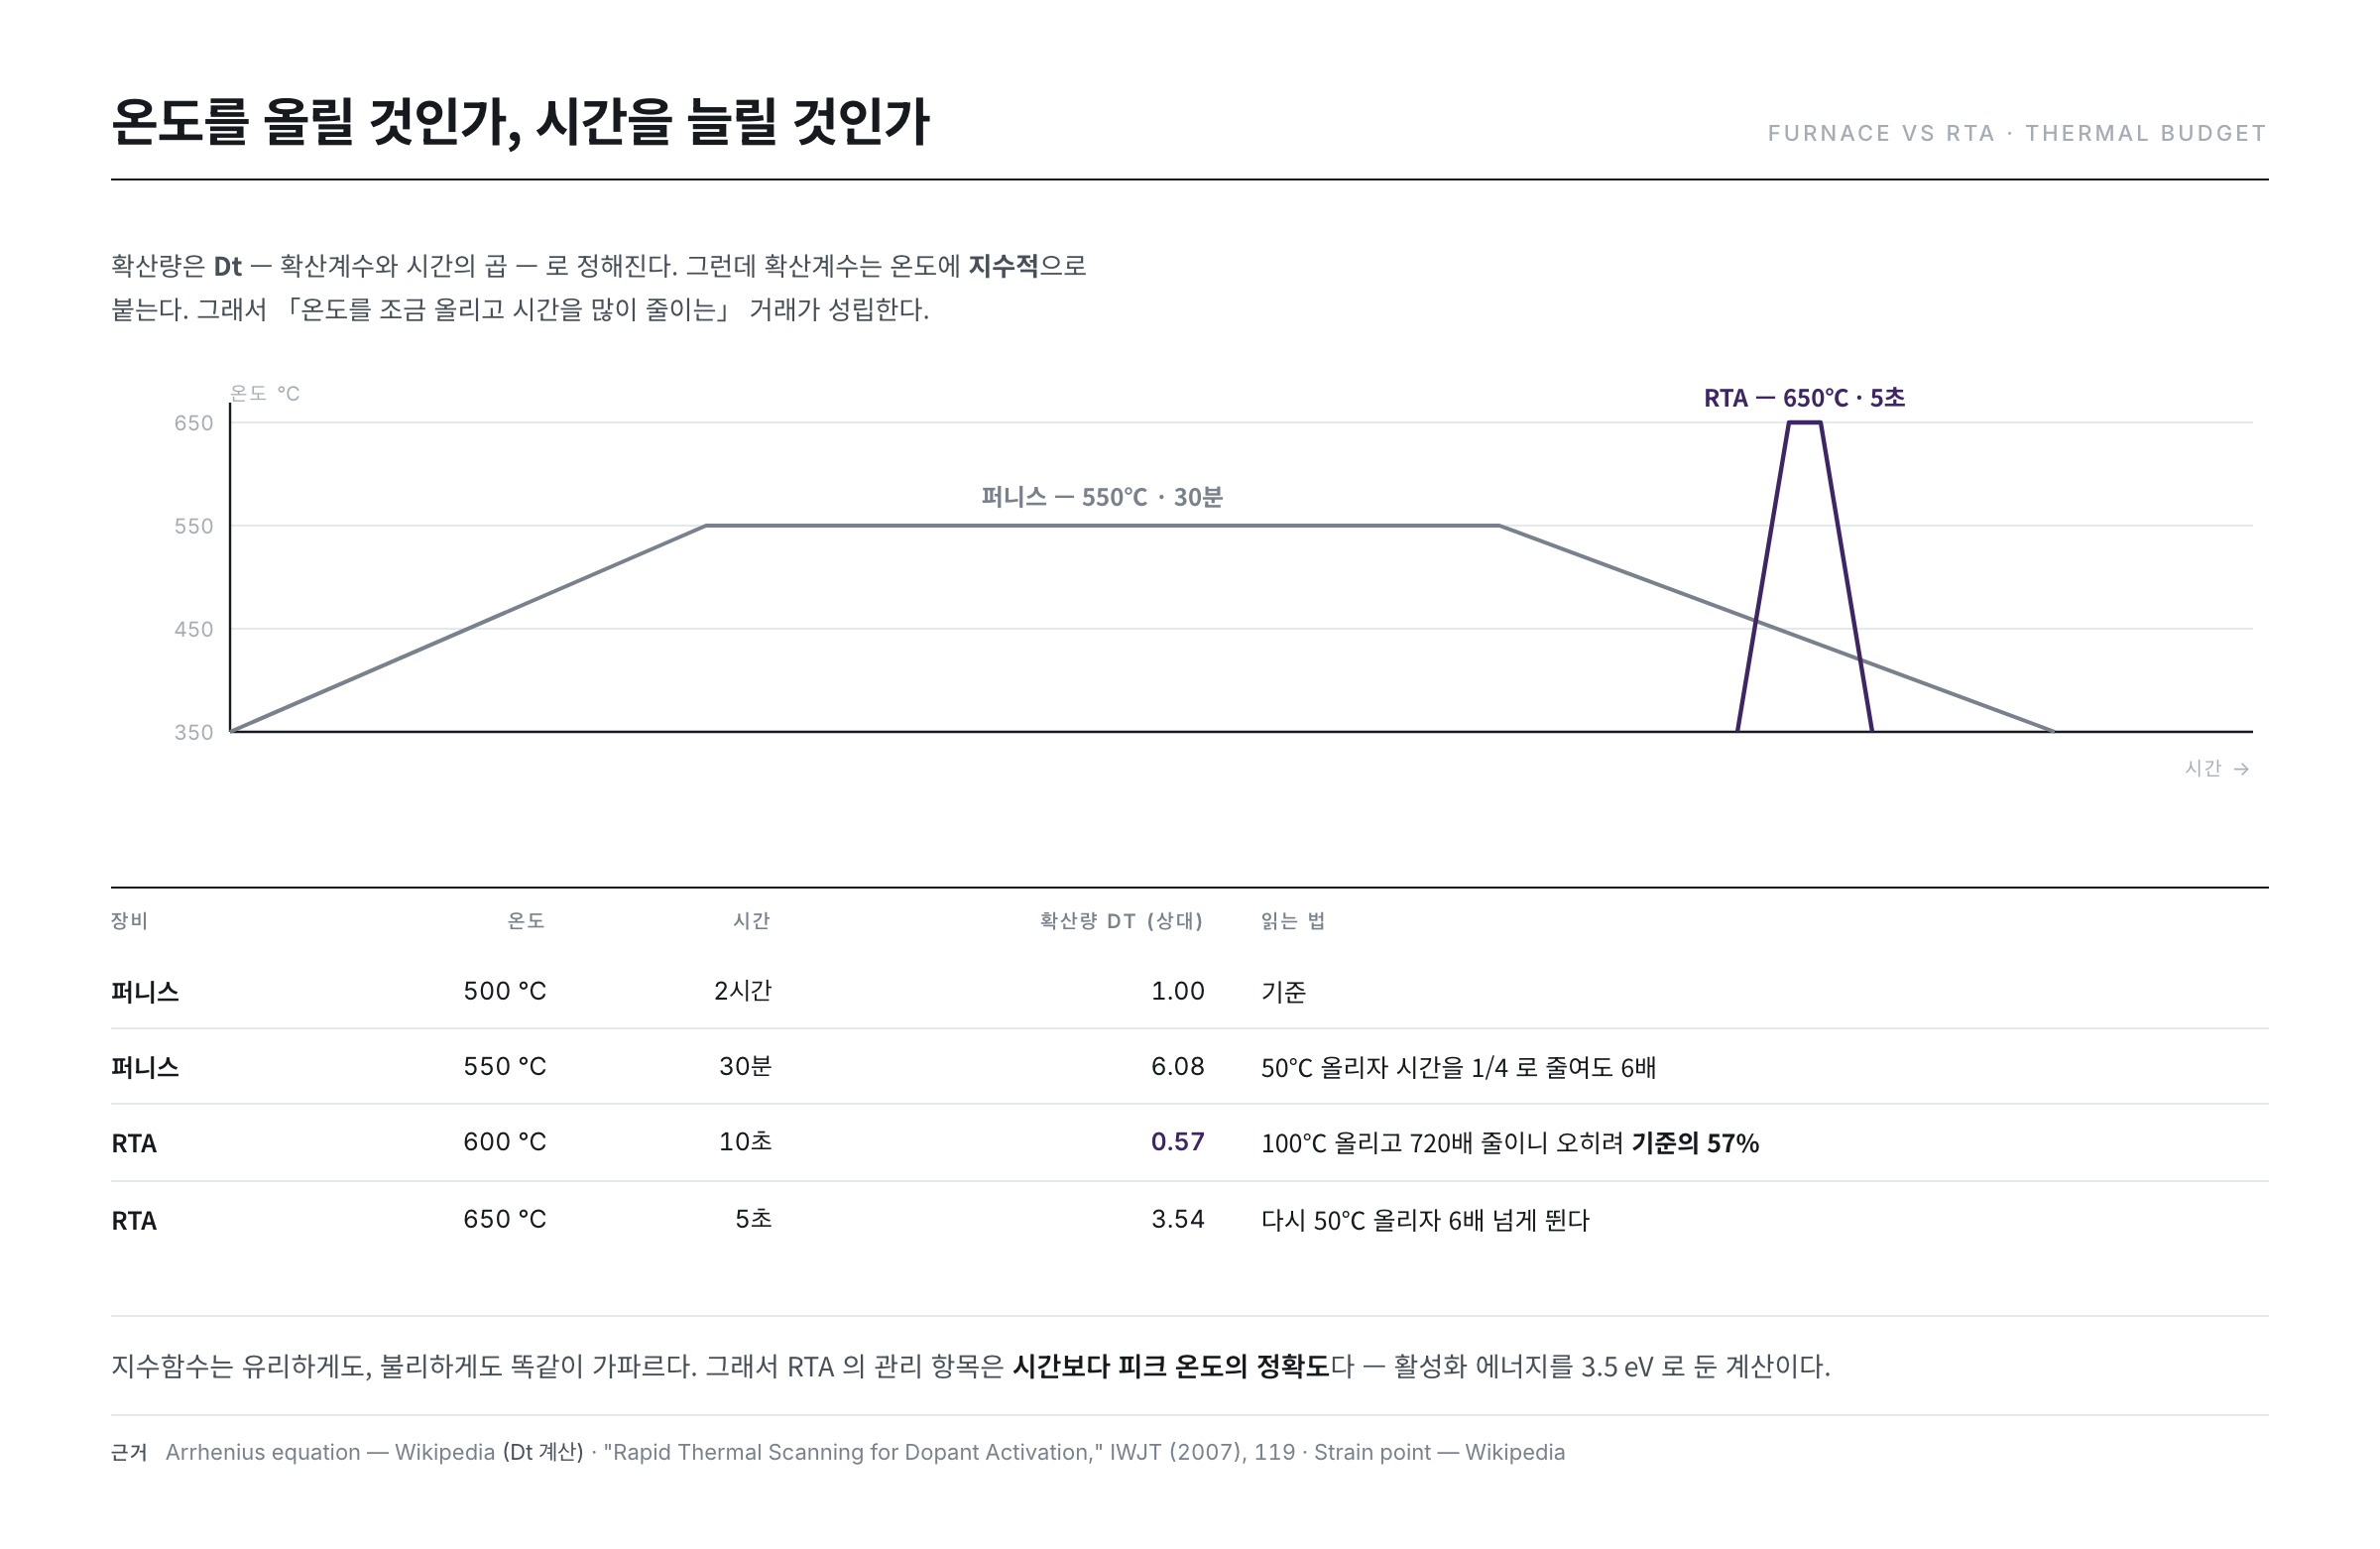
- 炉の曲線は緩やかで長く、RTAの曲線は短く鋭いです。
- 中心となる概念が熱履歴(thermal budget)——素子が経験した「温度 × 時間」の総量です。
- この予算を超えるとドーパントが広がり、基板が変形し、すでにつくった膜が劣化します。
同じ目的(たとえばドーパントの活性化)を達成するにしても、低い温度で長く行く道と高い温度で短く行く道では熱履歴の総量が違います。「温度を上げるのか、時間を延ばすのか」——熱処理装置の選択は、結局この問いへの答えです。
なぜ短く熱くが勝つのか——アレニウスの算数
直感的には温度を上げれば拡散がひどくなりそうです。ところが実際には逆の結果が出ます。理由は、拡散係数が温度には指数関数的に反応するのに対し、時間には線形にしか反応しないからです。
拡散量 ∝ D × t、 D ∝ exp( −活性化エネルギー / kT )
拡散の活性化エネルギーを3.5eVとして実際に計算すると次のようになります。炉500℃・2時間を基準(1.00)としました。
| 条件 | 温度 | 時間 | 相対拡散量(Dt) |
|---|---|---|---|
| 炉 | 500℃ | 2時間 | 1.00(基準) |
| 炉 | 550℃ | 30分 | 6.08 |
| RTA | 600℃ | 10秒 | 0.57 |
| RTA | 650℃ | 5秒 | 3.54 |
三行目をご覧ください。温度を100℃上げて時間を720分の1にすると、拡散量はむしろ基準の57%まで下がります。ドーパントを活性化させるのに必要なエネルギーは確実に与えつつ、広がる時間は与えない——これがRTAの存在理由です。
同時に、二行目と四行目は警告でもあります。温度をもう少し上げるだけで、短い時間でも拡散量はたちまち増えます。指数関数は有利にも不利にも同じだけ急峻です。だからRTAの管理項目は時間よりもピーク温度の正確さなのです。
急熱の代償——ガラスはどこまで耐えるか
ただではありません。急速加熱は基板の表裏、そして中心と端の間に温度差をつくり、その温度差はただちに熱応力になります。拘束された薄板で温度差ΔTが生む応力は、おおよそ次のように見積もられます。
応力 σ ≈ E · α · ΔT / (1 − ν)
ここでEは弾性率、αは熱膨張係数、νはポアソン比です。ディスプレイ用無アルカリガラスの通常値(E≈73GPa、α≈3.2×10⁻⁶/K、ν≈0.23)を入れるとこうなります。
| 基板内の温度差ΔT | 発生する熱応力 | 意味 |
|---|---|---|
| 10℃ | 約3.0MPa | 余裕あり |
| 50℃ | 約15.2MPa | 反り・アライメント誤差の管理が必要 |
| 100℃ | 約30.3MPa | ワーページ・破損のリスク領域 |
ΔTが大きくなるほど応力は線形に大きくなります。ですからRTA装置の設計は「どれだけ速く上げるか」と同じだけ「上げている間、基板内の温度差をどれだけ狭く保つか」の戦いになります。ランプ配列の密度、ガスシャワーの均一度、チャンバー壁の温度まで、すべてがこの一つの目標に向きます。
そしてこの問題はガラスが大きくなるほど悪化します。同じ昇温速度でも、大面積基板は中心と端の伝熱経路が長くΔTが開くからです。ディスプレイのラインでRTAが半導体ほど全面的には使われない実質的な理由がここにあります。
冷えたあとが本番——冷却区間の設計
熱処理を語るとき、たいていは上げる側だけを見ます。しかし下げる側も同じようにΔTをつくります。むしろ冷却は能動的に熱を与えるのではなく奪われる過程なので、制御はより難しくなります。表面が先に冷え、内部が後から冷えれば、その時間差はそのまま残留応力としてガラスの中に残ります。
ここでガラスという材料の二つの温度が登場します。一つは応力がひとりでにほどけるほど軟らかくなる徐冷点(annealing point)、もう一つはそれより下がると形状が事実上固まる歪点(strain point)です。工程設計の原則は単純です——最高温度を歪点より下に取る。
この原則を破るとどうなるでしょうか。ガラスが歪点を越えると、自重と応力に応じてごくわずかずつ塑性変形を起こします。目に見えない水準でも問題です。基板の寸法がわずかに変われば、以後の露光でアライメントが合わず、前の層と後の層のパターンがずれるからです。第4回と今回で「ディスプレイは半導体のように1000℃を使えない」と繰り返した物理的な根拠が、まさにこれです。シリコンウェハーにはなく、ガラスにだけある制約です。
そのため実際のレシピは、目標温度に到達したあと一定時間を保持し、歪点付近を通るときはあえてゆっくり下げます。冷却速度を落とせばΔTが縮み、残留応力と反りがともに減りますが、そのぶん装置の占有時間が延びて処理量が落ちます。昇温で節約した時間を冷却で使い戻すかたちになるので、熱処理工程の本当の所要時間はピーク温度ではなく冷却曲線が決めることが多いのです。
工程の目的が装置を選ぶ
三つの装置のどれを使うかは好みではなく、その熱処理が何をしようとしているのかが決めます。バックプレーン工程で加熱が登場する場面を目的別に並べると、選択の論理が見えてきます。
| 工程の目的 | 必要なこと | 熱履歴の余裕 | 合う装置 |
|---|---|---|---|
| 脱水素(第4回) | 膜全体からゆっくり水素を抜く | 十分 | 炉——遅い昇温がむしろ有利 |
| ドーパント活性化(第8回) | エネルギーは与えつつ拡散は防ぐ | 非常に厳しい | RTA——短く熱く |
| 絶縁膜の緻密化 | 膜全体を均一に加熱 | 中程度 | インライン炉 |
| 水素化(結晶粒界の補修) | 低い温度で水素を入れる | 十分 | 炉またはプラズマ処理 |
注目すべきは同じ「加熱」でも要求が正反対だという点です。脱水素は原子が十分に動いて抜け出る時間を与えねばならないので遅いほうがよく、活性化は動く時間を与えてはならないので速いほうがよい。「良い熱処理装置」というものはなく、この工程に合う装置があるだけです。
バッチ式の隠れた費用——処理量は時間あたりではなくロットあたりである
1枚あたりの処理時間だけを見れば、先の表はバッチ式が不利ではないと語ります。何枚もまとめて焼くからです。ところがラインに置いてみると、バッチ式には表に書かれない費用が三つ付いてきます。待つ時間、束ねられた危険、遅れて現れる結果です。
まず待つ時間です。バッチは席が埋まらなければ出発しません。基板が5分間隔で到着するなら20枚を満たすだけで95分かかり、最初の1枚はその時間を何もせずに過ごします。先の昇温速度(7℃/分)から25→500℃に68分、保持60分、冷却90分と仮定して1サイクルを218分とすると、次のようになります。
| バッチサイズ | ロットが埋まるまでの待ち | 1枚あたりの実効時間 | 先頭基板の総リードタイム | 一度外したときの損失 |
|---|---|---|---|---|
| 10枚 | 45分 | 21.8分 | 263分 | 10枚 |
| 20枚 | 95分 | 10.9分 | 313分 | 20枚 |
| 40枚 | 195分 | 5.5分 | 413分 | 40枚 |
| 枚葉式(参考) | なし | 数分以内 | 工程時間とほぼ同じ | 1枚 |
バッチを大きくすれば1枚あたりの時間は半分になりますが、リードタイムと損失の規模も一緒に倍になります。しかも待っている間、基板は遊んでいるわけではありません。表面は大気中の水分と酸素にさらされ続け、直前が成膜工程であればその間に性質が変わります。熱処理の前後にキュータイムの上限を定めるラインが多いのはそのためです。
三つ目の費用はもっと静かです。バッチの結果はその場では見えず、次工程の検査ではじめて現れます。そのときすでに同じ条件で次のバッチが回っていれば、一度の設定ミスは1バッチではなく複数バッチの損失になります。枚葉式が1枚あたりの原価では高くても実際のラインで選ばれる理由はここにあります——速いからではなく、取り返しやすいからです。
温度を測ることのほうが難しい
ここまで温度をあたかも正確に分かっている値のように扱ってきました。実際の現場では測ること自体が問題です。
最も確実な方法は熱電対を基板に直接貼ることです。正確ですが生産基板には使えません——接触そのものが汚染であり、枚葉工程では貼って剥がすことが不可能だからです。そこでダミー基板に熱電対を貼って定期的に実測し、その結果で装置の設定値を補正する方式が標準になりました。つまり生産中は温度を直接測らず、過去に測った値を信じて回しているわけです。
非接触で測るなら、物体が出す赤外線を読む放射温度計を使います。ところがここに落とし穴があります。この方式は対象の放射率が分からないと温度に換算できませんが、シリコンの放射率は温度・ドーピング濃度・表面状態・膜厚によって変わります。その上に薄い膜が何層か重なっていれば干渉のせいで値はさらに揺れます。RTAのように数秒で終わる工程では、この誤差がそのまま結果の差になります。
まとめると、熱処理の精度はヒーターの精度ではなく温度計の精度にかかっています。先のDt表で50℃の差が拡散量を六倍に変えたことを思い出してください。温度を20℃間違って読んでいるなら、レシピをどれほど精緻に組んでもその精緻さに意味はありません。
雰囲気と清浄度——何で包むのか
熱処理は「加熱」だけでなくどんな雰囲気(ambient)で加熱するかの問題でもあります。高温のシリコン表面は酸素と出会えば即座に酸化膜をつくるため、たいてい窒素のような不活性ガスでチャンバーを満たし、望まない酸化を防ぎます。脱水素のようにガスを抜く工程では排気設計も重要です——抜けた水素がチャンバー内をさまよって再び膜に吸収されては困るからです。
第4回で見た水素の放出そのものも単なる蒸発ではありません。昇温の過程でSi-H結合が切れて再配列し、水素が集まってから抜けていく多段階の挙動なので、どの温度区間をどれだけゆっくり通るかが最終的な残留水素量を左右します。ランプ区間をやみくもに速く取れば、膜の内部に水素が閉じ込められたまま表面だけが固まってしまいます。
面白い事実を一つ。ELA工程では結晶化の前後で大気との接触をそもそも遮断しようとする設計も特許として登録されています——「半導体材料を空気にさらさずに結晶化する方法」という題の特許がその例です。熱処理と結晶化のあいだの雰囲気管理が、それだけ繊細だという証左です。
もう一つ、バッチ式炉はチャンバー壁や石英ボートに昇華物とパーティクルが積もります。定期的な洗浄・ベークアウトの周期を守れないと、ある日から基板裏面の汚染やパーティクル不良が増えるかたちで静かに歩留まりを蝕みます。逆にRTAは一枚ずつ短く処理するので、雰囲気の清浄度の面では有利なほうです。
現場は何を見張るのか——管理ポイント3
- 基板内の温度均一性——大面積になるほど難しくなります。場所ごとの温度差はそのまま残留水素量の差、活性化度合いの差となり、最終的に画面のムラとして現れます。ダミー基板に熱電対を貼って実測する定期プロファイル測定が標準的な管理法です。
- 反り・ワーページ——特にRTAのように急熱する方式で重要です。先の表で見たとおりΔTが100℃なら30MPa級の応力がかかります。基板が反れば以後の露光工程でアライメントがずれ、パターンが動きます。熱処理の品質が数工程あとで問題として現れる代表例です。
- 熱履歴の管理——一枚の基板が全工程で受けた累積の熱量を管理します。後の工程でまた加熱があるなら、前の工程の温度・時間をそのぶん減らして総量を合わせます。先のDt表がその計算の基本道具です。
こうして基板は水素を振り払い、しっかりと準備が整いました。次回(第6回)からはいよいよLTPSの心臓、ELA結晶化です。
参考資料
- "Bond switching, Si-H cluster formation and hydrogen effusion upon thermal annealing," Thin Solid Films 271, 151 (1995):昇温中のSi-H結合再配列と水素放出の多段階挙動
- "Thermal annealing and hydrogenation of chlorinated hydrogenated amorphous silicon," Thin Solid Films 147, 285 (1987):熱処理条件と膜中水素の状態の関係
- "Junction Formation in Silicon by Rapid Thermal Annealing," in Rapid Thermal Processing (1993), 169:RTAによる浅い接合形成の原理と熱履歴上の利点
- "Rapid Thermal Scanning for Dopant Activation for Advanced Junction Technology," IWJT (2007), 119:急速昇温で活性化と拡散を分離する考え方
- US 5,561,735 — Rapid thermal processing apparatus and method:RTA装置の基本構成と昇温制御
- US 6,300,600 — Hot wall rapid thermal processor:チャンバー壁を加熱して放射均一度を確保する構造
- US 6,881,615 B2 — Method for crystallizing semiconductor material without exposing it to air:結晶化前後の大気遮断設計
- Rapid thermal processing — Wikipedia:RTA/RTPの原理、ランプ加熱、浅い接合
- Arrhenius equation — Wikipedia:本文Dt表の計算根拠となる温度依存性
- Thermal stress — Wikipedia:温度差が生む応力と拘束条件
- Annealing (glass) — Wikipedia:徐冷で残留応力を除く原理
- Strain point — Wikipedia:形状が固まる歪点——工程最高温度の上限根拠
- Annealing (materials science) — Wikipedia:アニールの回復・再結晶の原理
- Low-temperature polycrystalline silicon — Wikipedia:低温制約とLTPS工程の流れ