ここまで私たちは基板をつくり(第2・3回)、シリコンを準備し(第4・5回)、結晶に変えてきました(第6・7回)。しかし結晶化したシリコンは、まだ純粋な半導体にすぎません。トランジスタになるには、どこが電子の通り道でどこがスイッチなのか、極性を刻み込む必要があります。その仕事を担う工程がドーピング(doping)です。
不純物が性格を決める
ドーピングは名前のとおり、シリコンに不純物を意図的に植え込む技術です。純粋なシリコンはほとんど電気を通しませんが、微量の別元素が入ると電荷を運ぶ粒子が生まれ、導電性が現れます(Doping (semiconductor))。
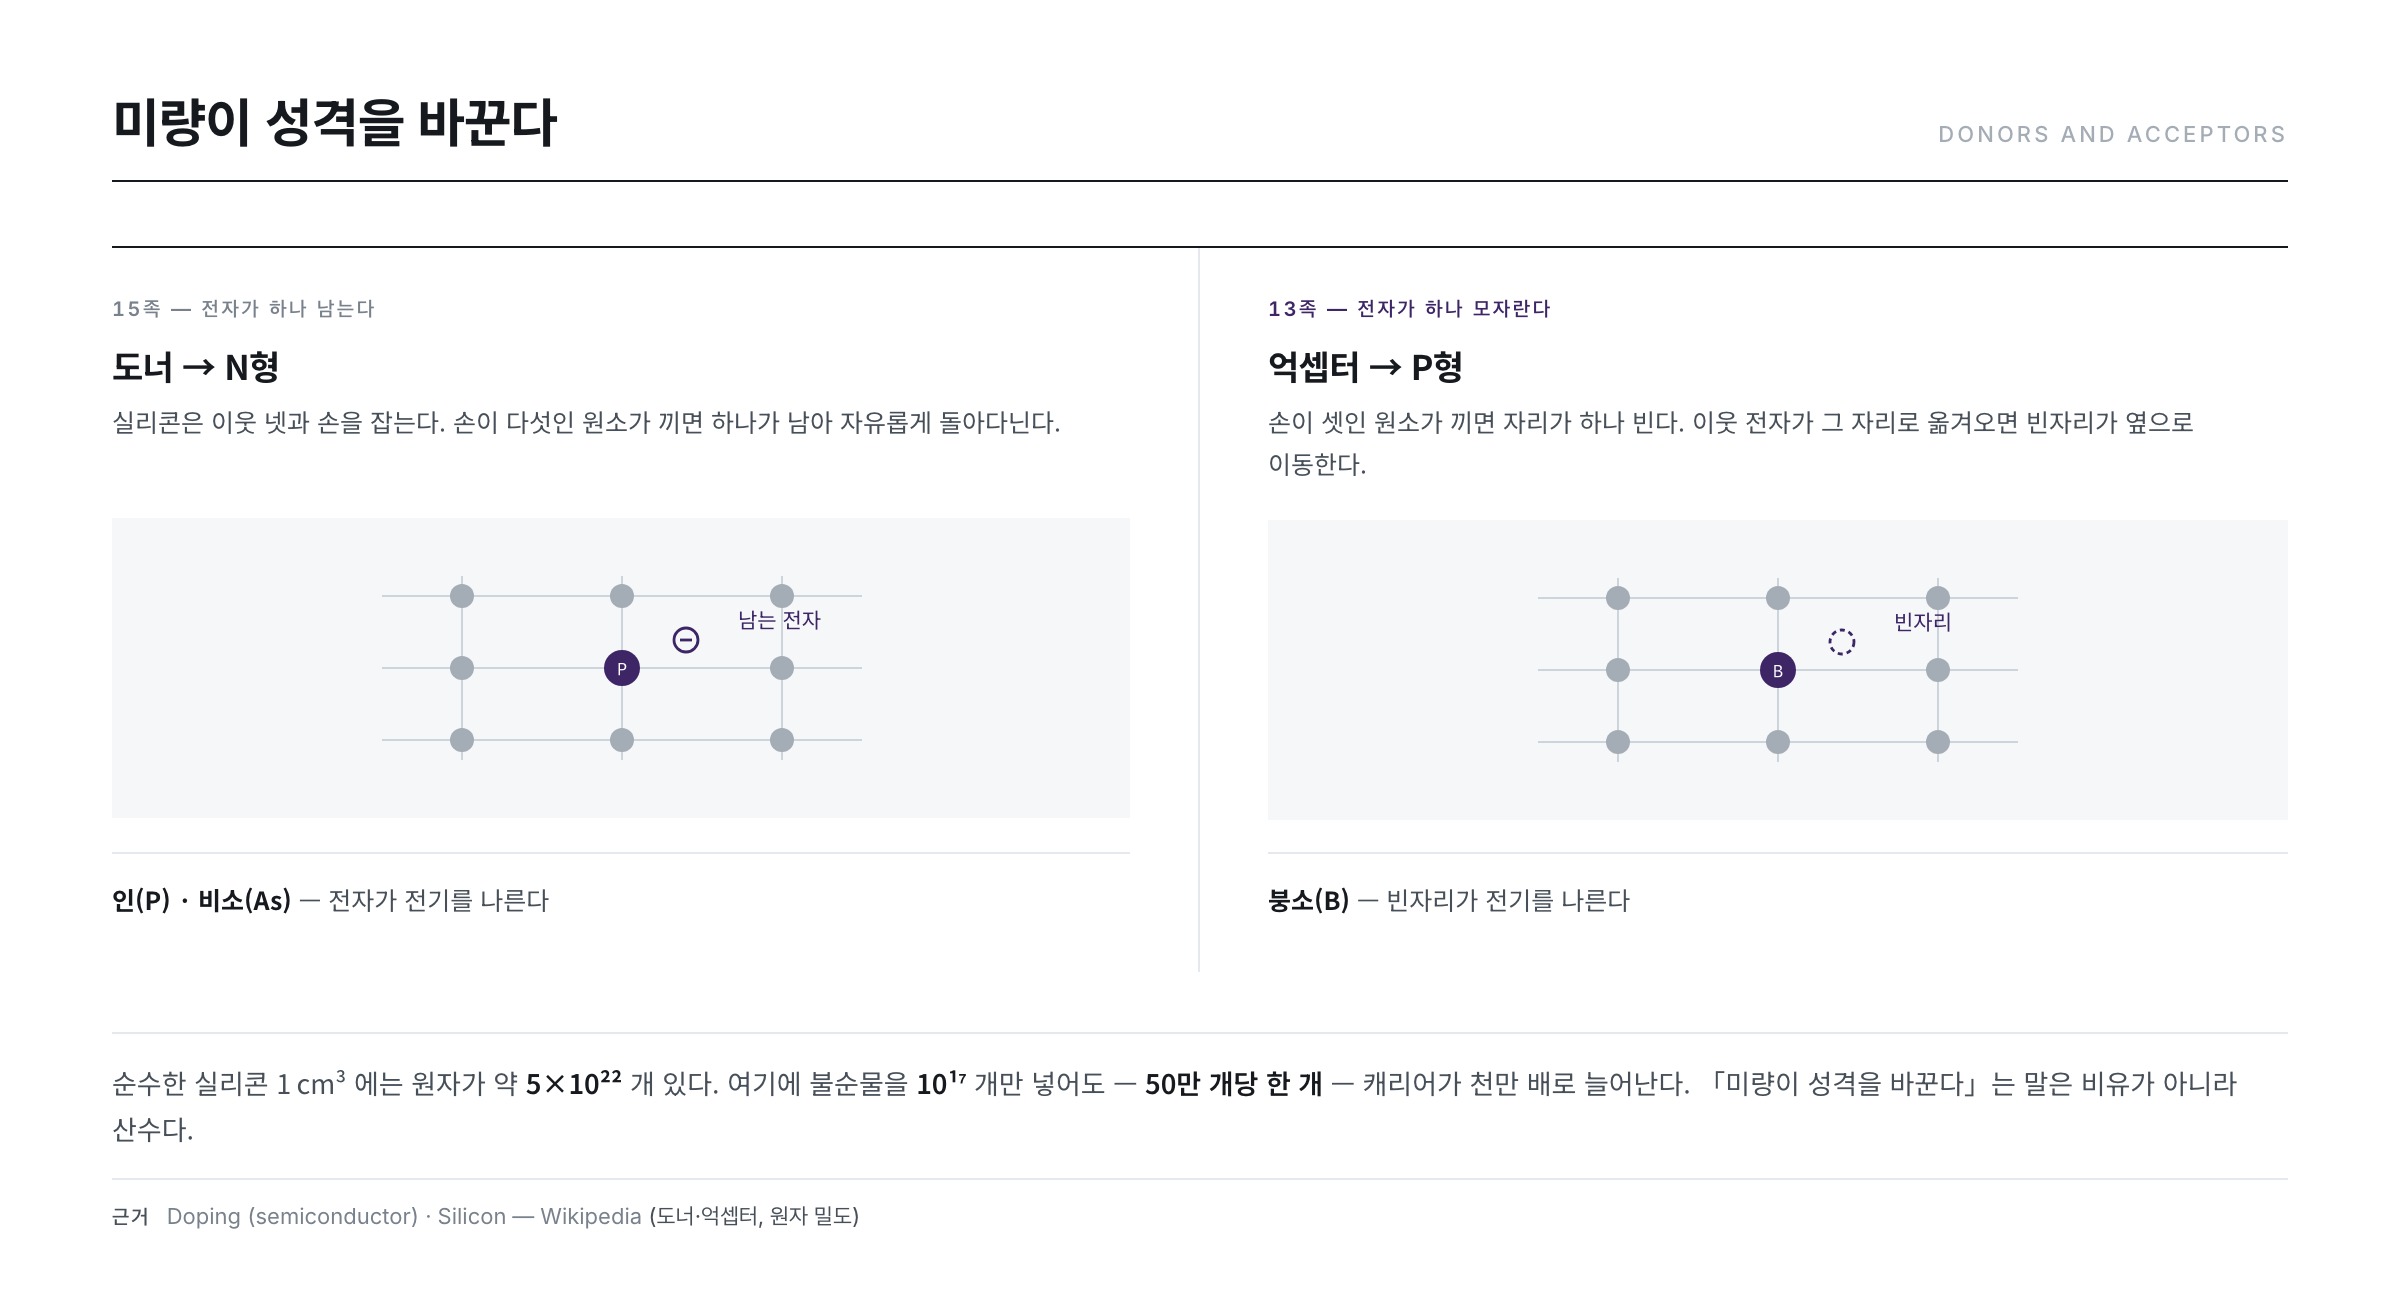
- ドナー(donor) —— シリコンより最外殻電子が一つ多い15族(V族)元素(リン・ヒ素・アンチモン)。余った電子を放出してN型になります。
- アクセプター(acceptor) —— 電子が一つ足りない13族(III族)元素(ホウ素・アルミニウム・ガリウム)。電子の抜けた場所、すなわち正孔(hole)をつくり、P型になります。
LTPSバックプレーンは両方の極性をつくります。画素を駆動する回路にはN型とP型が同時に必要だからです —— 第6回で見た「LTPSは正孔移動度も確保できるのでP型素子をつくれる」という利点が、ここで実際に使われます。結局ドーピングは一度ではなく、複数回、異なる元素で行われます。
どれだけ入れれば「濃い」のか
ドーピングで最も直感に反するのが量です。実際に入れる不純物は、シリコン原子数百〜数十万個あたり一つという水準です。なぜそれで足りるのかを数字で確かめてみます。シリコンの密度は2.329g/cm³、原子量は28.09g/molですから(Silicon)、単位体積あたりの原子数はこうなります。
シリコン原子密度 = 2.329 ÷ 28.09 × 6.022×10²³ ≈ 4.99×10²² cm⁻³
一方、室温の純粋なシリコンの中で自然に生じて動き回る電荷キャリアは、およそ10¹⁰ cm⁻³にすぎません。原子5兆個にキャリア一つという割合です。ですから不純物を10¹⁷ cm⁻³入れるだけで、キャリアは1千万倍に増えます。「微量が性格を変える」というのは比喩ではなく算数です。
実際の工程で設定する値はドーズ(dose)、すなわち単位面積あたりに打ち込んだイオン数(cm⁻²)です。
平均濃度 = ドーズ ÷ 膜厚 / シート抵抗 Rs = 1 ÷ (q × 移動度 × 濃度 × 膜厚)
下の表は、厚さ50nmの多結晶シリコン膜について、ドーパントがすべて活性化し移動度を30cm²/V·sに固定したと仮定した一次近似です。実際には移動度は濃度で変わり活性化率も100%ではないので、絶対値よりも桁の間隔を読んでください。
| 用途 | ドーズ(cm⁻²) | 平均濃度(cm⁻³) | シリコン原子との比 | シート抵抗(Ω/sq, 近似) |
|---|---|---|---|---|
| チャネルドーピング(Vth調整) | 約 1×10¹² | 2.0×10¹⁷ | 25万個に1個(4ppm) | 約 2×10⁵ |
| LDDドーピング(緩衝区間) | 約 1×10¹³ | 2.0×10¹⁸ | 2.5万個に1個(40ppm) | 約 2×10⁴ |
| ソース・ドレインドーピング | 約 1×10¹⁵ | 2.0×10²⁰ | 250個に1個(0.4%) | 約 2×10² |
表が語っているのは単純な事実です —— ドーズを三桁上げれば抵抗は三桁下がる。ソース・ドレインは電流を流すので抵抗が低くなければならず、チャネルはゲートの命令でだけ流れなければならないので抵抗が高くなければなりません。同じ装置で同じ元素を撃ちながら、ドーズだけを変えてこの両極端をつくり出すこと —— それがドーピング工程の本質です。
なぜよりによってこれらの元素なのか
13族・15族なら何でもよいわけではありません。格子位置にきちんと座れること(固溶度)、狙った深さで止まること(質量)、後工程の熱で広がりすぎないこと(拡散係数)が要ります。
| 元素 | 族 / 極性 | 原子量 | 相対的な性格 | バックプレーンでの位置 |
|---|---|---|---|---|
| ホウ素 (B) | 13族 / P型 | 10.81 | 最も軽い —— 同じエネルギーで最も深く入り、チャネリングに弱い | P型素子、Vth調整 |
| リン (P) | 15族 / N型 | 30.97 | 中間の質量 —— 深さと損傷のバランスが良い | N型ソース・ドレイン、LDD |
| ヒ素 (As) | 15族 / N型 | 74.92 | 重い —— 浅く急峻なプロファイル、損傷が大きい | 浅い接合が必要な場合 |
バックプレーンの膜厚は50nm前後にすぎません。ウェハのように数μmを扱える舞台ではないので「深さ」の余裕がほとんどなく、そのため元素の選択よりも加速エネルギーを低く抑えることのほうが重要になります —— ドーパントが膜を突き抜けて下まで行ってしまえば、それはドーピングではなくただの貫通です。
ドーピングの三つの仕事
バックプレーン工程では、ドーピングは目的によって名前が分かれます。
- ソース・ドレインドーピング —— トランジスタの両端、電流が出入りする端子をつくります。濃くドープして抵抗を下げます。
- チャネルドーピング —— 電流が流れる通路全体をごく薄くドープします。目的は伝導ではなくしきい値電圧(Vth)の位置を動かすことです。しきい値電圧はフラットバンド電圧と表面電位、空乏領域が決めますが、チャネルドーピングはこのうちフラットバンド電圧を動かし、素子特性を悪化させずにしきい値だけを移動させられます。
- LDD(Lightly Doped Drain)ドーピング —— ソース・ドレインとチャネルの間に薄くドープした緩衝区間を置きます。電界が一点に集中するのを防ぎ、リーク電流と劣化を減らす構造です。
LDDはもう少し説明する値打ちがあります。多結晶シリコントランジスタの持病は切れているべきときに漏れる電流です。ドレイン側の接合に電界が集まると、結晶粒界の欠陥準位を梯子にして電子が越えてしまうからです。ソース・ドレインとチャネルの間に低濃度の区間を挟むと電位がその区間で分け合われ、最大電界が下がります。オフセット構造・LDD構造をもつ多結晶シリコン素子でリーク電流が構造によって変わることは、実測として文献に報告されています("Photo-Leakage Current of Poly-Si Thin Film Transistors with Offset and Lightly Doped Drain Structures," Jpn. J. Appl. Phys. 38, 5757 (1999))。この構造は初期の特許から明示的に扱われており、LDD領域をどの順序で形成するかは以後も特許の主題であり続けています(US 5,698,882 — LDD Polysilicon thin-film transistor)。
代償もあります。LDD区間は抵抗が高いのでオンのときの電流も一緒に減ります。長く取ればリークはさらに減りますが駆動能力が落ち、しかもその長さは露光の合わせ精度で決まるため、LDD設計は素子特性と露光マージンを交換する作業になります。
二つの注入方式 —— 拡散とイオン注入
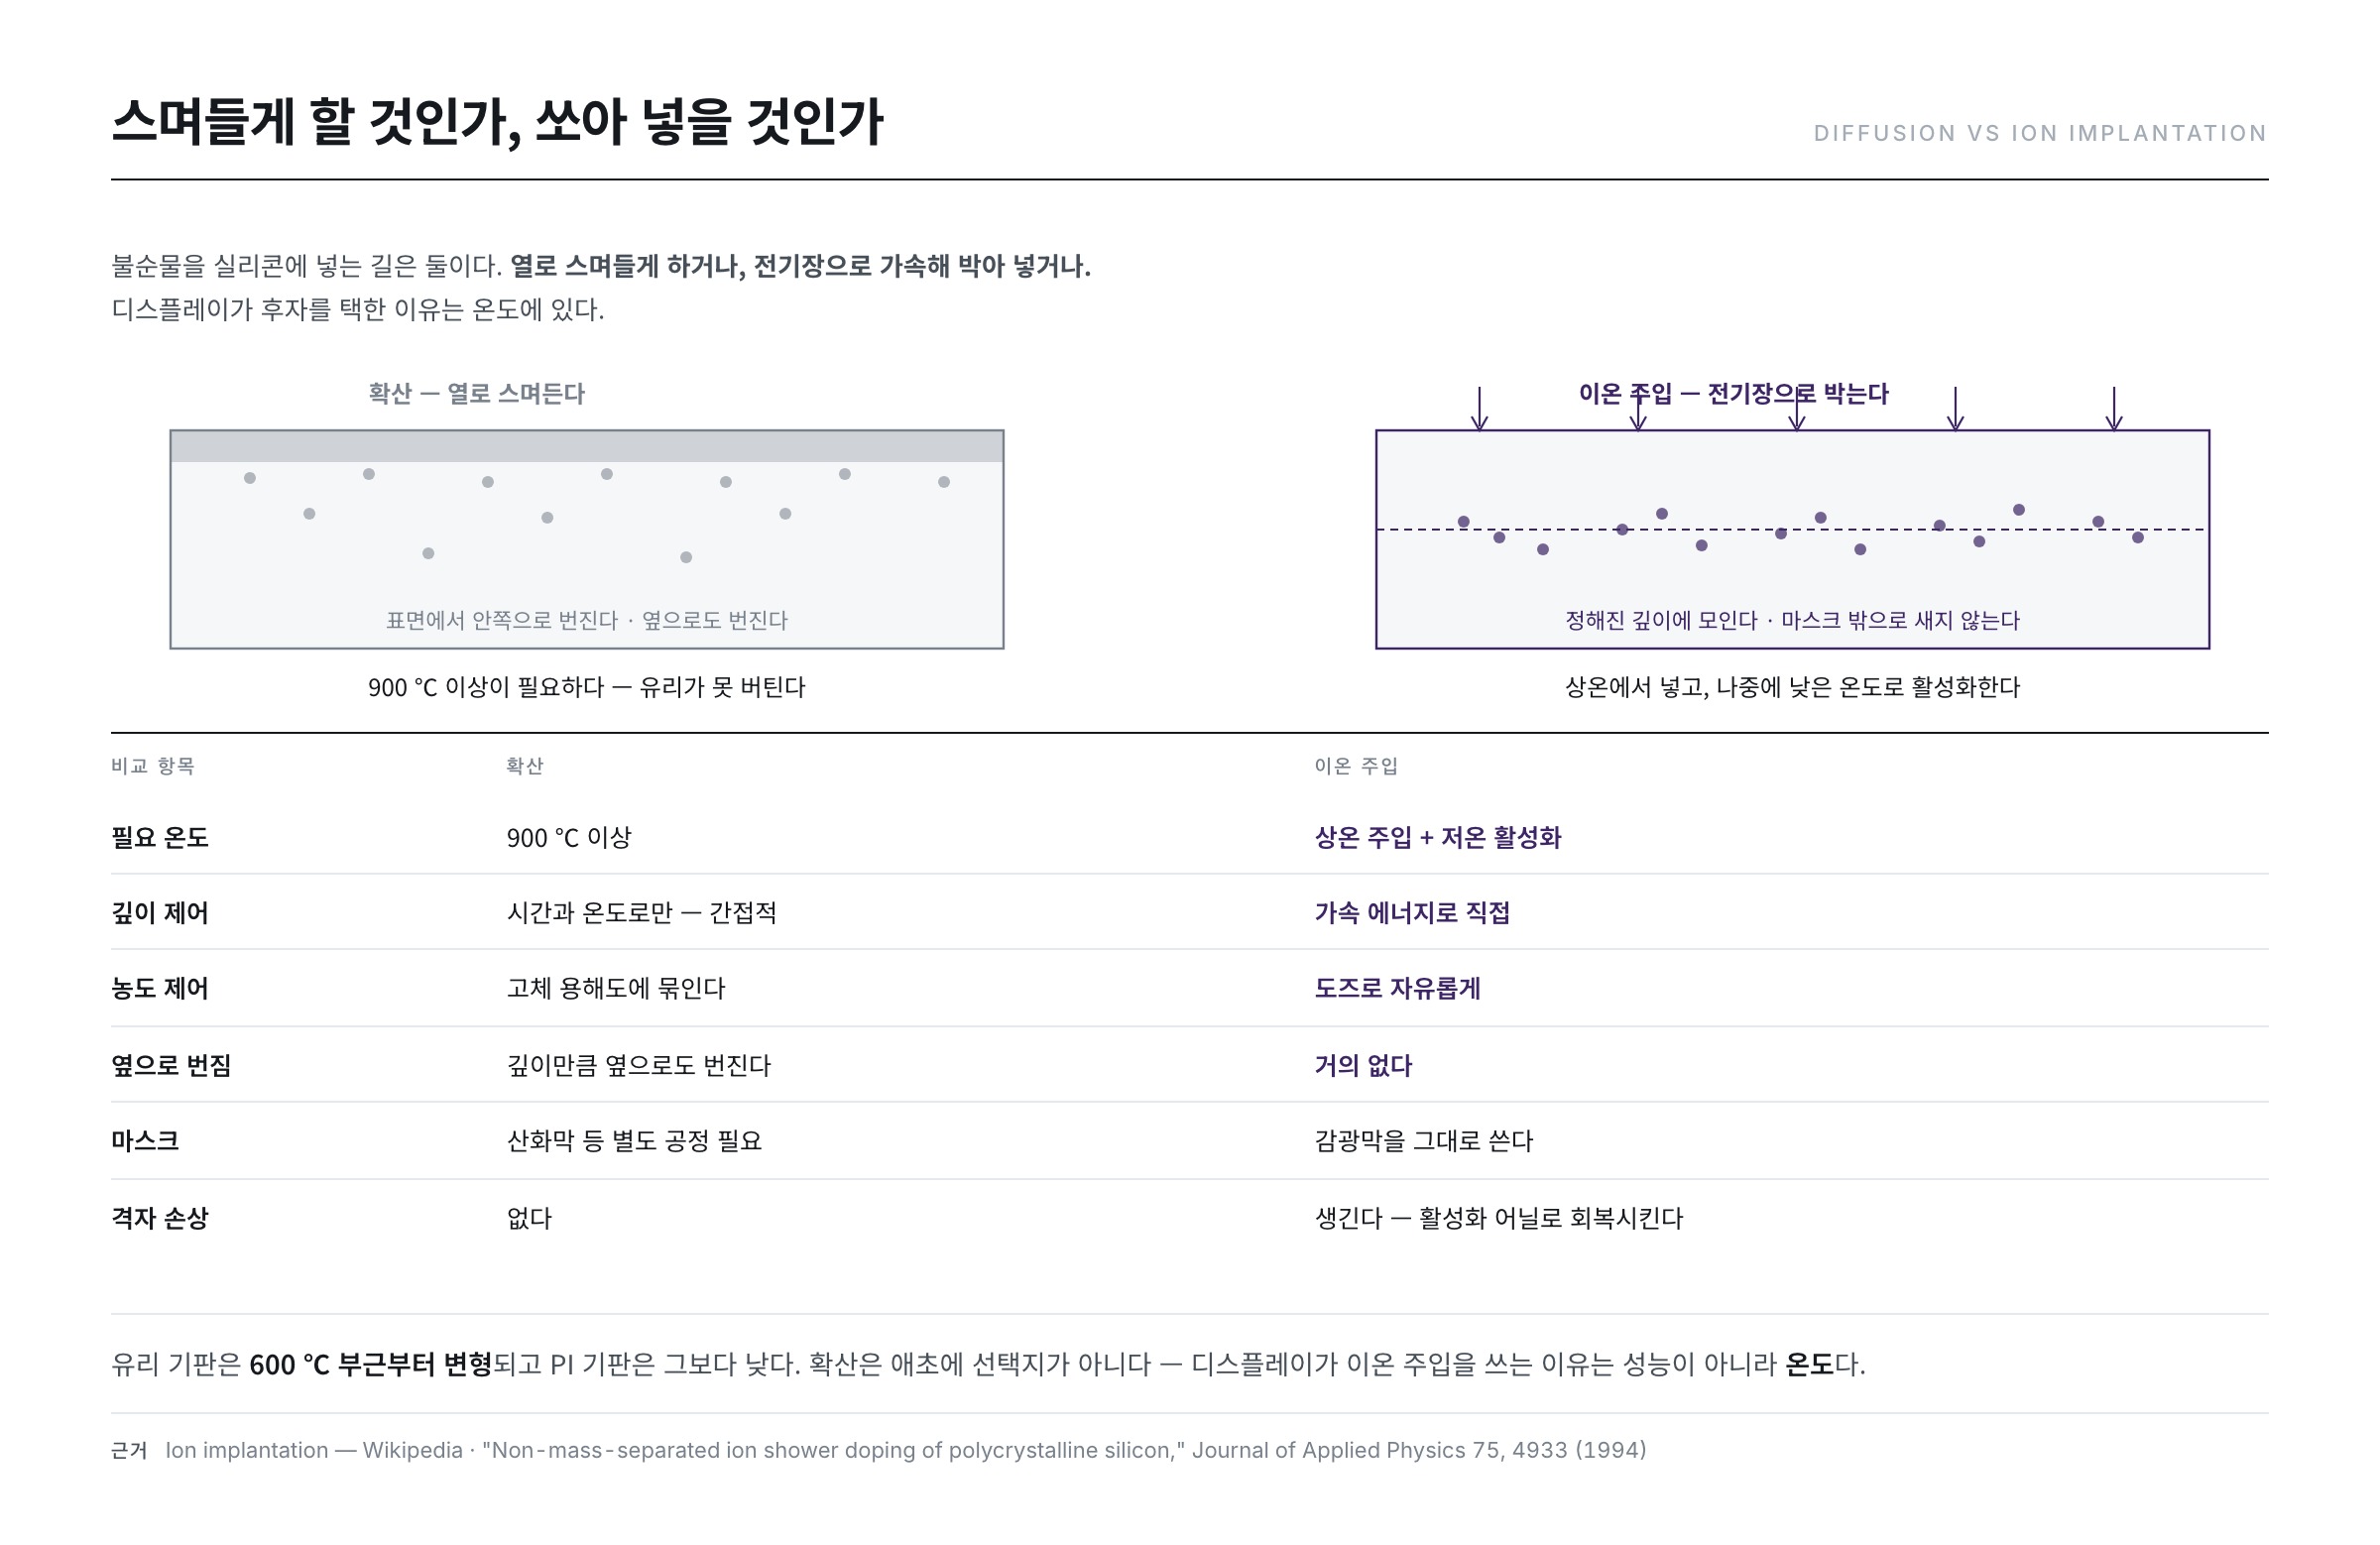
不純物をシリコンの中に入れる方法は大きく二つです。
拡散(diffusion)は高温で濃度差を利用してしみ込ませる方式です。原子が濃度の高いところから低いところへ移動する自然な現象を使います。装置が単純で格子損傷もありませんが、等方的なので横にも広がり、濃度と深さを別々に調節できません。何より高温が必要でガラス基板には使いにくいのです。
イオン注入(ion implantation)は不純物をイオンにして電気的に加速し強制的に打ち込む方式です(Ion implantation)。低温で可能で、加速エネルギーで深さを、ドーズで濃度を独立に制御でき、感光膜をそのままマスクに使えます。代わりにイオンが格子を叩いて損傷を残し、この損傷は第4回で予告した活性化アニールで回復させなければなりません。
| 比較項目 | 拡散 | イオン注入系 |
|---|---|---|
| 工程温度 | 高い —— ガラス基板に不適 | 低温が可能 —— 室温付近で注入 |
| 深さ制御 | 温度・時間に従属 | 加速エネルギーで独立制御 |
| 濃度制御 | 深さと絡み合う | ドーズで独立制御 |
| プロファイル形状 | 表面が最大で単調減少 | 内部にピーク(Rp)をもつ釣鐘形 |
| 横方向の広がり | 等方的 —— 横にも広がる | 方向性あり —— 横広がりが小さい |
| マスク | 酸化膜など耐熱マスクが必要 | 感光膜をそのまま使用可 |
| 格子損傷 | ほとんどない | あり —— 活性化アニールが必須 |
| バックプレーン適用 | 事実上不可 | 標準 |
ディスプレイがイオン注入系を選ぶ理由は明快です —— ガラスが高温に耐えられないからです。拡散は条件ではなく物理的に排除されます。
イオンはどこで止まるのか
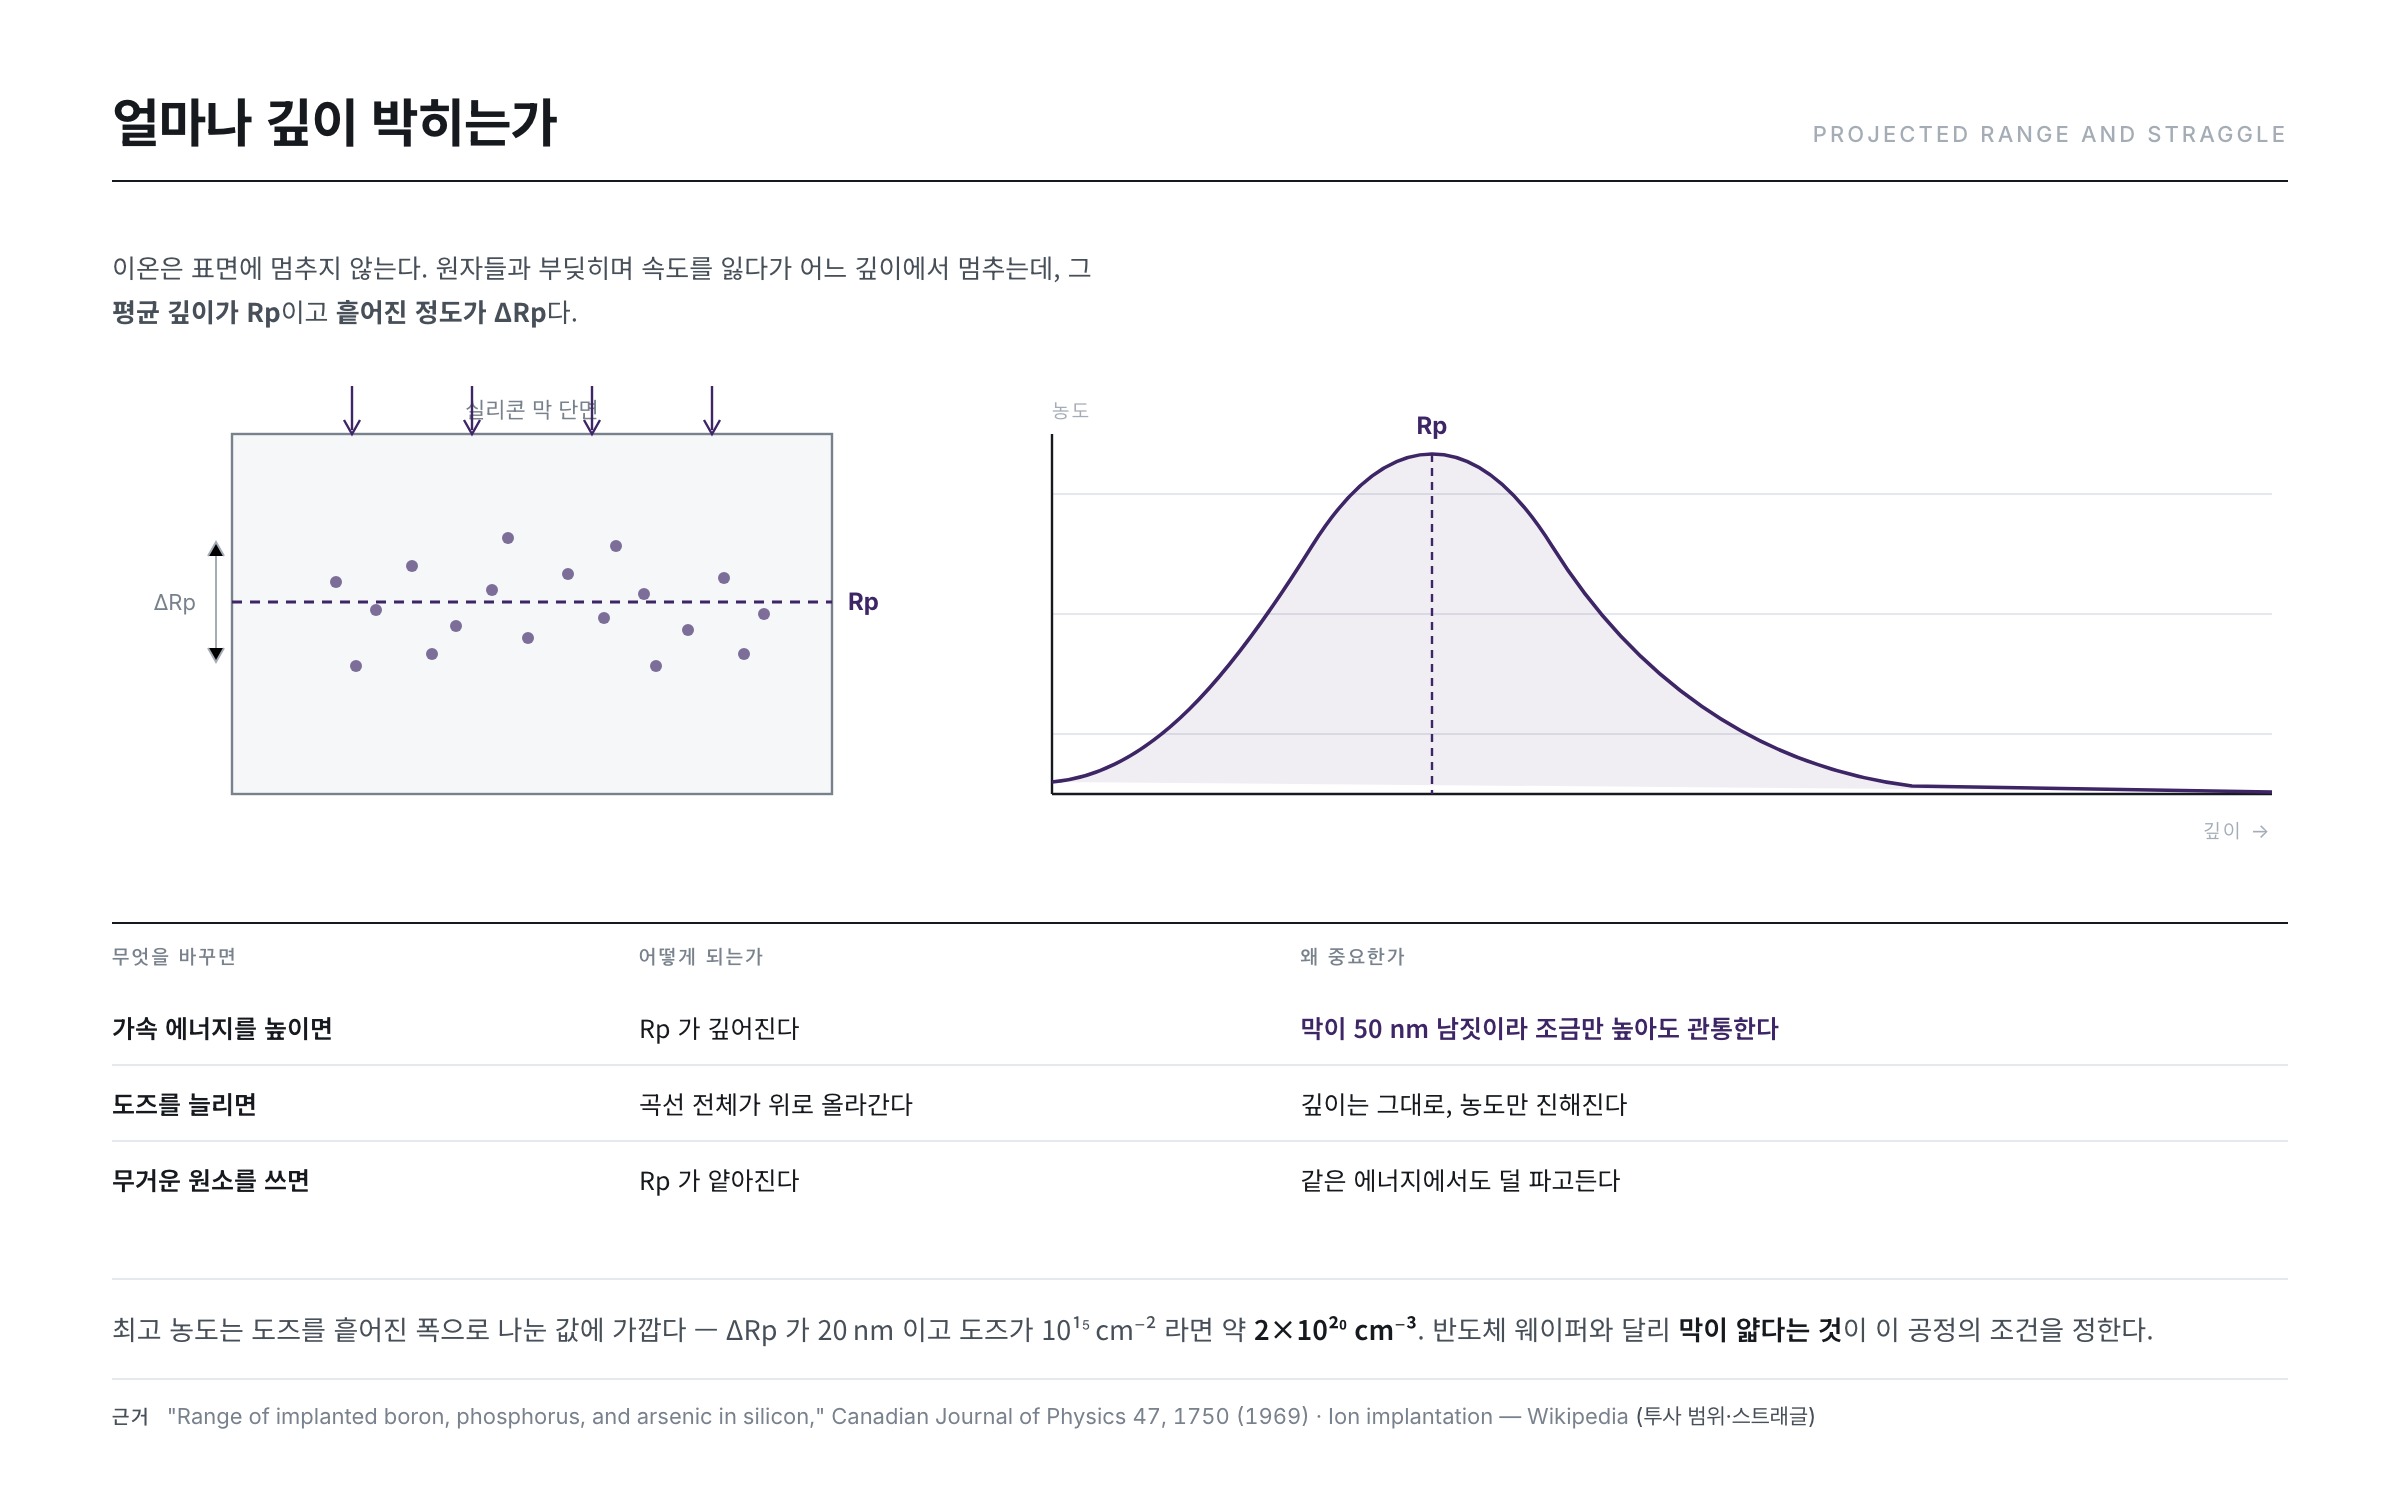
- 注入されたイオンはシリコン内部の電子・原子とぶつかってエネルギーを失い、やがて止まります。
- 止まった位置の分布はおおむね正規分布になります。
- 平均深さを飛程(Rp)、その標準偏差をΔRpと呼びます。
- イオンが重いほど浅く止まり、格子に与える損傷は大きくなります。
この分布は1960年代にはすでに実測で整理されていました。ホウ素・リン・ヒ素をシリコンに注入したときの飛程をエネルギー別に整理した初期研究("Range of implanted boron, phosphorus, and arsenic in silicon," Can. J. Phys. 47, 1750 (1969))が、今日の工程シミュレータが受け継いだ飛程データの源流です。
ここで二つの単位を区別しなければなりません。ドーズ(dose)は単位面積あたりに注入したイオン数(cm⁻²)、濃度(concentration)は単位体積あたりのイオン数(cm⁻³)です。ドーズが同じでも、浅く集まれば濃度は高くなり、広く散れば低くなります。正規分布を仮定すると最高濃度は次のように計算できます。
最高濃度 = ドーズ ÷ (√(2π) × ΔRp) ≈ ドーズ ÷ (2.507 × ΔRp)
たとえばΔRpが20nm(2×10⁻⁶ cm)なら、ドーズ1×10¹⁵ cm⁻²の最高濃度はおよそ2×10²⁰ cm⁻³です。同じドーズが半分の厚さに集まれば濃度は倍になります —— 加速エネルギーとドーズは別々には決められず、一緒に設計しなければ望むプロファイルが出ない理由です。
注意すべき現象もあります。結晶格子には原子が並ぶ方向に空のトンネルが存在し、イオンが運悪くその方向に入るとぶつからずに予想よりずっと深く潜り込みます —— チャネリング(channeling)です。ホウ素は軽いため特に弱く、入射角が数度違うだけでプロファイルが目に見えて変わることが実測で報告されています("Incidence Angle Dependence of Planar Channeling in Boron Ion Implantation into Silicon," J. Electrochem. Soc. 130, 716 (1983))。そこで基板を少し傾けて注入するのが標準手法です。ただし多結晶シリコンは結晶粒ごとに方位がばらばらなので、ウェハのように単一の傾きでチャネリングを完全に消すことはできず、平均的に緩和するにとどまります。
大面積の解法 —— 質量分離を捨てる
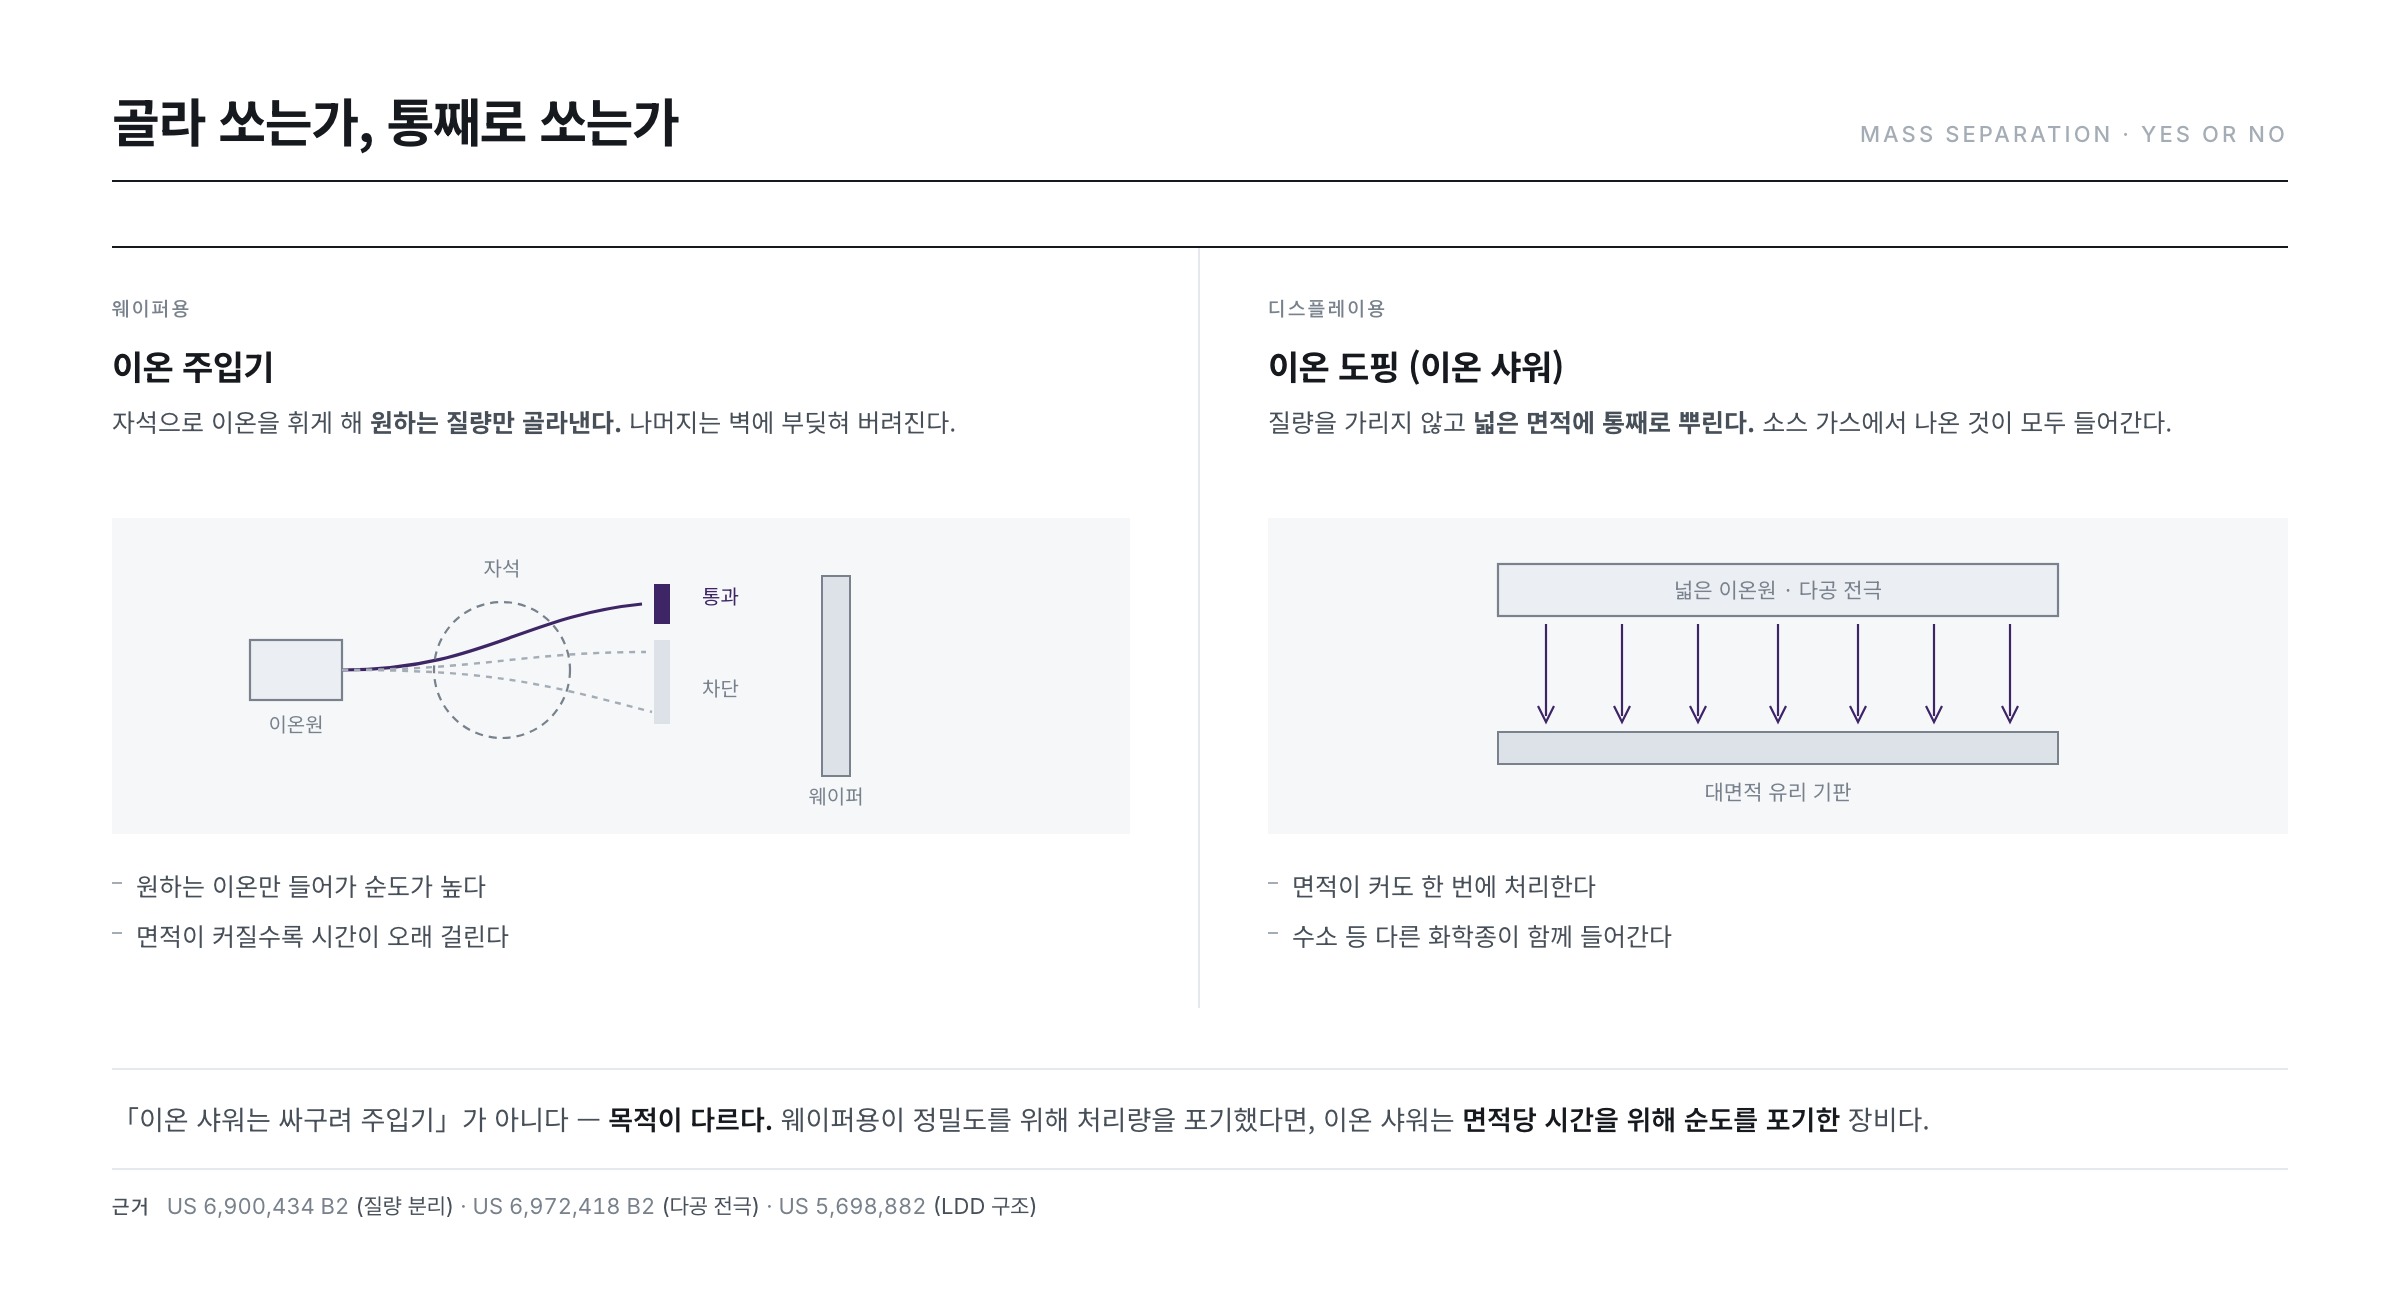
イオンをつくる原理は同じです。高真空チャンバでフィラメントを加熱して熱電子を出し、磁石で電子を閉じ込めながらソースガス(リン系はPH₃、ホウ素系はB₂H₆を水素で希釈して使用)を電離してプラズマをつくります。分かれ道はその次です。
- イオン注入(質量分離型) —— 磁場でイオンを質量別に曲げ、欲しいイオンだけを選んで加速します。純度が高く精密ですがビーム面積が狭い。半導体ウェハ用の標準方式です。
- イオンドーピング / イオンシャワー(質量非分離型) —— 分離せずにプラズマから引き出したイオンを広い面積にそのままシャワーのように撃ちます。大面積ガラスに圧倒的に有利で、ディスプレイ工程の主流になりました。
| 比較項目 | イオン注入(質量分離型) | イオンドーピング / イオンシャワー(非分離型) |
|---|---|---|
| イオンの選別 | 磁場で質量別に分離 | 分離しない —— プラズマ成分がそのまま |
| ビーム形態 | 細く精密なビーム —— 走査が必要 | 広い面積を一度に覆うシャワー |
| 純度 | 高い —— 目的のイオンのみ | 低い —— 水素・化合物イオンを伴う |
| エネルギーの単一性 | 単一エネルギー | 複数化学種が混ざり実効エネルギーが分散 |
| ドーズ率・処理量 | 低い —— 面積が大きいほど不利 | 高い —— 大面積ほど有利 |
| 主戦場 | 半導体ウェハ | 大面積ガラス基板 |
質量分離を捨てた代償は純度です。学術文献はこの点を明確に指摘しています —— イオンが質量分析されないため基板に到達するイオンは質量・電荷・エネルギーが異なる複数の化学種を含み、B₂H₆を使うとH₂⁺・H₃⁺・BHₓ⁺のようなイオンが一緒に注入されて意図しないドーピングとエネルギー汚染を起こしうる、というものです("Non-mass-separated ion shower doping of polycrystalline silicon," J. Appl. Phys. 75, 4933 (1994))。それでも高いドーズ率と大面積処理能力のおかげでこの方式が選ばれ、実際の素子特性は従来の注入機と比較しうる水準と報告されています。
そのため装置開発は二つの方向に分かれます。広い幅のビームでも質量分離を復活させようとする試み(US 6,900,434 B2 — Method and device for separating ion mass, and ion doping device)と、分離せずに広い面積へイオンを均一に引き出すために孔が密に開いた電極を設計する系列(US 6,972,418 B2 — Ion doping apparatus, and multi-apertured electrode for the same)です。イオン源そのものを大面積向けに設計し直した研究も報告されています("Multi-cusp ion source for doping process of flat panel display manufacturing," Rev. Sci. Instrum. 85 (2014))。いずれも同じ問いへの答えです —— 基板が大きくなるとき均一度をどう守るか。
ここで興味深い副作用があります。水素化合物イオンが一緒に入るということは、水素がふたたび膜の中に入ってくるということでもあります。第4回であれほど抜こうと苦労したその水素が、ドーピング段階では逆に結晶粒界の未結合手を埋める役割を果たすこともあります —— 工程全体で水素の収支を管理しなければならない理由です。
注入の次は必ずアニール
イオン注入はシリコン格子を壊します。高速で飛び込んだイオンが原子を定位置から弾き飛ばすからです。しかもドーパントは格子の正確な位置(置換位置)に座って初めて電気的に働きます —— 格子の隙間に挟まっているとキャリアを出さず、むしろ散乱中心として移動度を下げるだけです。この二つ —— 格子の回復とドーパントの活性化 —— を一度の加熱で解決するのが、第4回で予告した活性化アニールです。
ここで再び熱履歴の問題が登場します。アニール温度が低いか時間が短いと活性化が不十分になり、高いか長いとドーパントが拡散して苦労してつくったプロファイルがにじみます。第5回で見た急速熱処理が脚光を浴びる理由はここにあります —— 数秒で上げて下げれば、活性化はさせつつ拡散は最小化できるからです。
もっと極端な選択肢もあります。第7回で見たエキシマレーザーをそのまま活性化に使うことです。ナノ秒単位で表面だけを加熱するのでガラスにはほとんど熱が伝わらず、溶けて固まる過程でドーパントが格子位置に整列します("Study on dopant activation of phosphorous implanted polycrystalline silicon thin films by KrF excimer laser annealing," Solid-State Electronics 46, 1085 (2002))。ただしレーザー活性化では照射均一度がそのままドーズ均一度のように効くため、第6・7回で見たエネルギー密度管理の問題をそっくり引き継ぎます。
限界とよくある誤解
- 「ドーピングは多いほど導電性が良くなる」 —— ある線を越えるとそうではありません。固溶度を超えたドーパントは格子位置に座れず凝集してしまい、活性化したドーパントでさえキャリアを散乱して移動度を下げます。抵抗は濃度と移動度の積が決めるので、濃度だけを上げるとある点から利得が急激に減ります。
- 「注入したドーズがそのまま活性キャリア濃度だ」 —— 違います。活性化率はアニール条件に左右され、多結晶シリコンではかなりのドーパントが結晶粒界に捕らわれて電気的に寄与しません。だから現場はドーズを管理すると同時にシート抵抗を実測します。
- 「イオンシャワーは安物の注入機だ」 —— 目的が違います。ウェハ用注入機が精度のために処理量を捨てたのなら、イオンシャワーは面積あたりの時間のために純度を捨てた装置です。
- 「チャネルドーピングはチャネルを導電性にする」 —— 逆です。濃度はソース・ドレインより三桁低く、目的は電流を流すことではなくしきい値電圧の位置を動かすことです。
現場は何を見張るのか —— 管理ポイント3
- ドーズ均一度 —— 基板全面に同じ量が入らなければなりません。場所ごとのドーズ差はしきい値電圧のばらつきになり、結局は画面のムラとして現れます。大面積ほどビーム走査・基板搬送の均一性が重要になり、イオン源と引出電極の設計が改良され続ける理由もここにあります。
- 深さプロファイル —— 加速エネルギーの安定性がそのまま接合深さの安定性です。膜が50nm程度なのでエネルギーが少し高いだけでドーパントが膜を貫通します。チャネリングを防ぐ傾き管理もここに含まれます。
- 活性化率と残留損傷 —— アニールが十分だったかはシート抵抗で間接的に確認します。先の表のとおり抵抗は濃度にほぼ反比例するので、シート抵抗はドーズ・アニール・活性化を一度に映す鏡です。
これでシリコンに極性が刻まれました。次回(第9回)からは成膜の章に移ります —— 真空とは何か、なぜプラズマが必要なのか、その舞台の上で金属配線と絶縁膜をどう一層ずつ積み上げるのかを扱います。
参考資料
- "Non-mass-separated ion shower doping of polycrystalline silicon," Journal of Applied Physics 75, 4933 (1994):質量非分離イオンシャワーの化学種混入と素子特性
- "Multi-cusp ion source for doping process of flat panel display manufacturing," Review of Scientific Instruments 85 (2014):大面積ドーピングのためのイオン源設計
- "Incidence Angle Dependence of Planar Channeling in Boron Ion Implantation into Silicon," Journal of The Electrochemical Society 130, 716 (1983):入射角とチャネリング —— 本文の傾斜注入の根拠
- "Range of implanted boron, phosphorus, and arsenic in silicon," Canadian Journal of Physics 47, 1750 (1969):ドーパント別・エネルギー別の飛程の初期実測
- "Study on dopant activation of phosphorous implanted polycrystalline silicon thin films by KrF excimer laser annealing," Solid-State Electronics 46, 1085 (2002):レーザーによる低温活性化
- "Photo-Leakage Current of Poly-Si Thin Film Transistors with Offset and Lightly Doped Drain Structures," Japanese Journal of Applied Physics 38, 5757 (1999):LDD・オフセット構造とリーク電流
- US 6,900,434 B2 — Method and device for separating ion mass, and ion doping device:広いイオンビームでの質量分離の試み
- US 6,972,418 B2 — Ion doping apparatus, and multi-apertured electrode for the same:大面積引出のための多孔電極
- US 5,698,882 — LDD Polysilicon thin-film transistor:LDD構造をもつ多結晶シリコン素子
- Doping (semiconductor) — Wikipedia:ドナー・アクセプターとN型・P型の定義
- Ion implantation — Wikipedia:飛程(Rp)・ストラグル・チャネリング・注入損傷とアニール
- Silicon — Wikipedia:密度・原子量 —— 本文のシリコン原子密度計算の根拠