上一篇我们看的是材料——固含量 15~20% 的聚酰胺酸溶液,以及它经酰亚胺化变成薄膜的化学。本篇讲的是那种液体在玻璃上真正变成薄膜的工艺与设备。动作只有三个——涂、干、烤。可是在它们之间还夹着清洗与检查,一块基板要在这一段停留一天半到两天。
整体流程——同样的循环走两遍
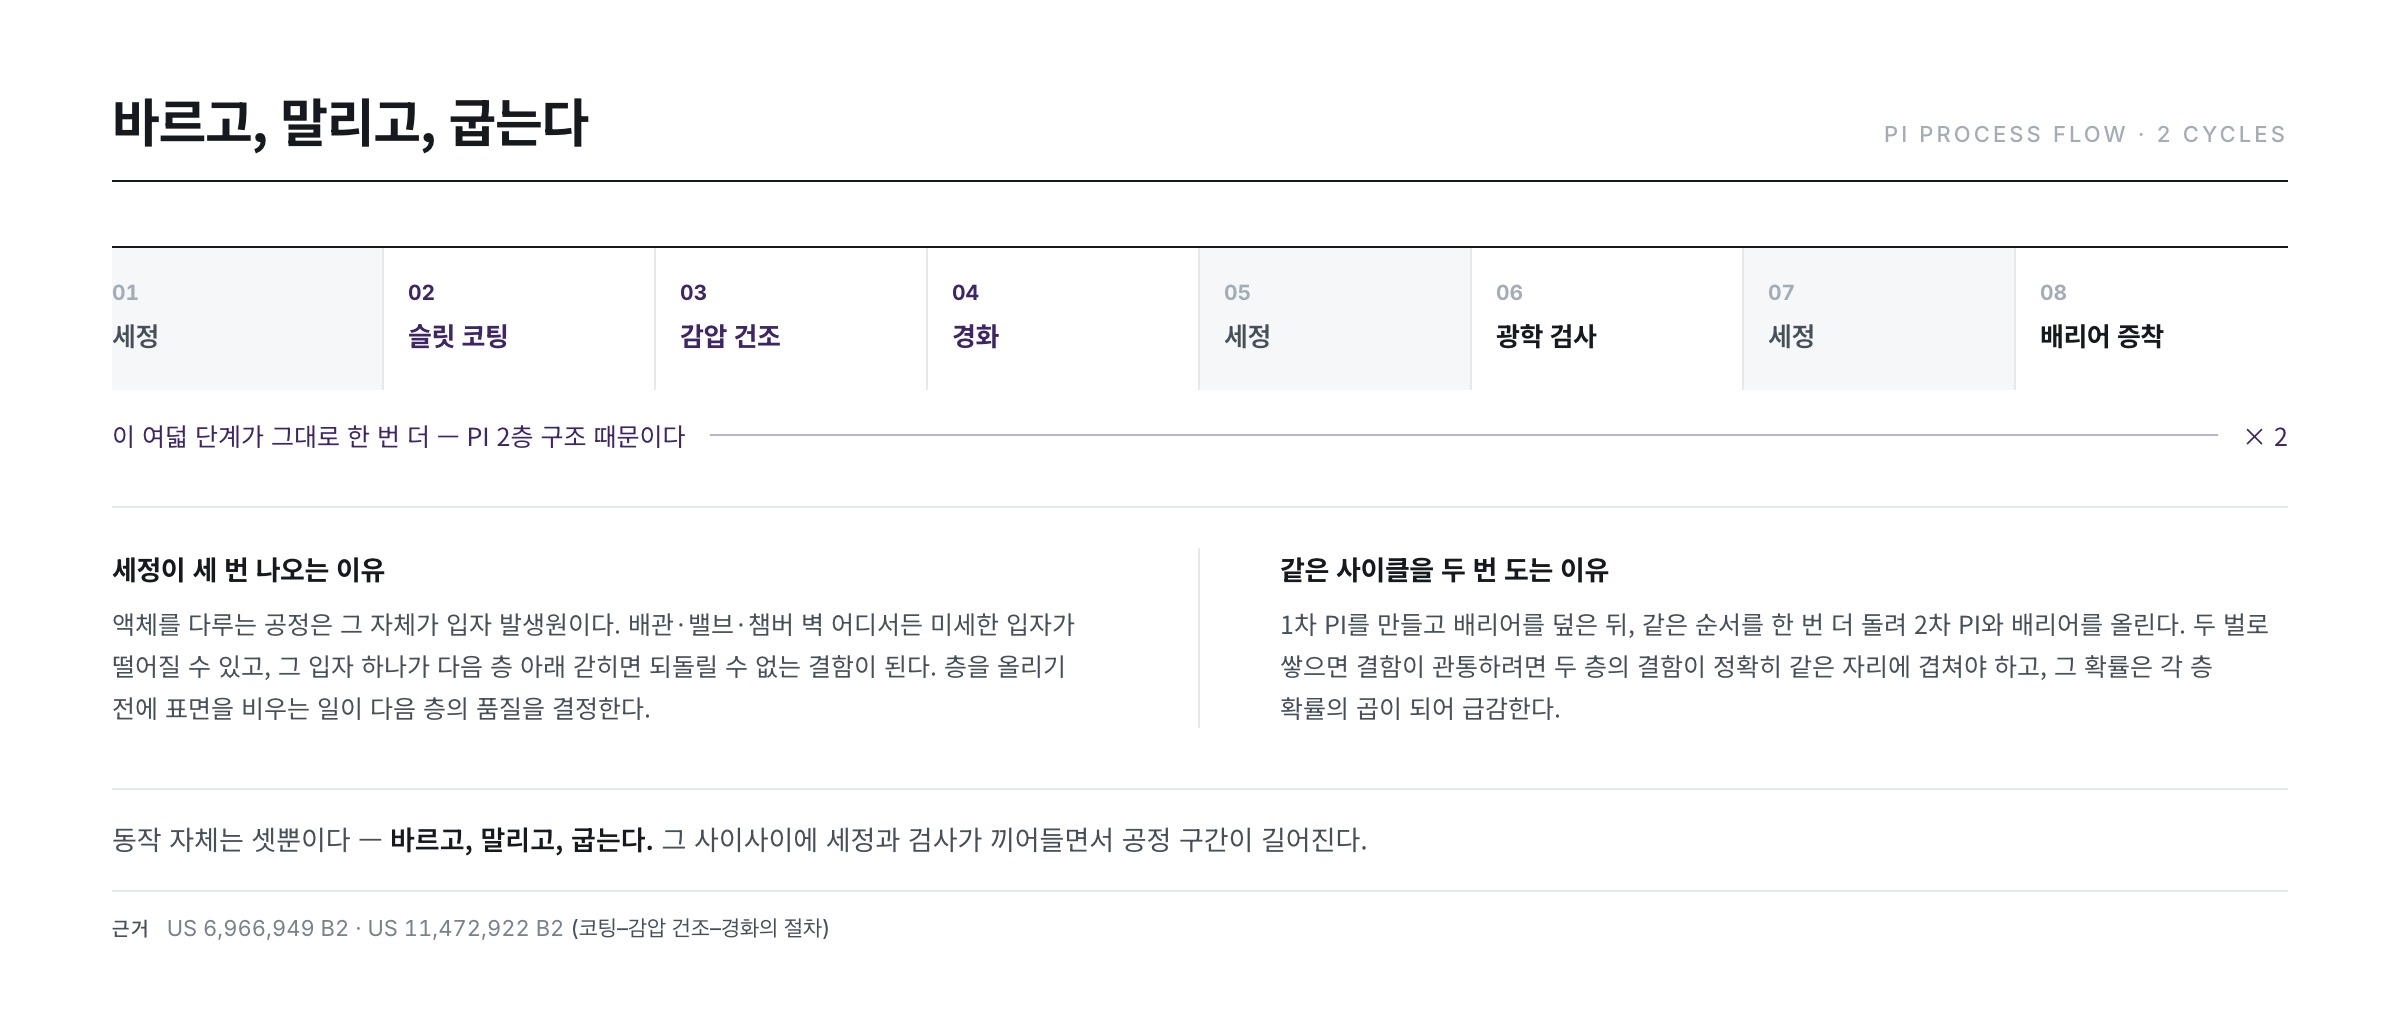
把工艺图摊开,有两点很显眼。第一,清洗出现了三次。第二,整个循环重复两遍——这是上一篇看到的 PI 两层结构所致。做完第一层 PI 并覆盖阻挡层后,同样的顺序再走一遍叠上第二层 PI 与阻挡层,最后再堆上缓冲层,才能进入下一道工序。
清洗频繁的原因很简单:处理液体的工序本身就是颗粒源。管路、阀门、腔壁的任何地方都可能掉落微细颗粒,而其中一颗一旦被封在下一层之下,就成了永远修不好的缺陷。上层之前把表面清空,决定了上层的品质。
① 涂——狭缝涂布
在大面积玻璃上把几十微米厚的液膜均匀铺开,比想象中难。用旋转力甩开液体的旋涂对圆形晶圆有效,但对边长以米计的方形玻璃就不行。于是出现了狭缝涂布(slit/slot-die coating)——通过与玻璃同宽的长喷嘴的细缝,以恒定流量把溶液挤出,同时喷嘴扫过玻璃。
| 方式 | 铺展液体的力 | 大面积方形基板 | 材料损失 | 主要缺陷 |
|---|---|---|---|---|
| 旋涂 | 离心力 | 不适合(边角下垂、飞溅) | 非常大 | 条痕、边缘凸起 |
| 狭缝(狭缝模头)涂布 | 泵压 + 移动 | 适合——现行标准 | 小(涂多少用多少) | 横向条纹、纵纹 |
| 辊涂 | 辊间挤压 | 可行但为接触式 | 中等 | 辊印、接触污染 |
| 喷涂 | 雾化液滴 | 可行(耐起伏) | 大(过喷) | 液滴痕、厚度分散 |
狭缝涂布成为标准的决定性理由是涂上去的量就是需要的量。旋涂会把倒下去的液体大半甩掉,而狭缝涂布中泵送出的量原样变成薄膜。对昂贵的清漆而言,这个差别就是成本。
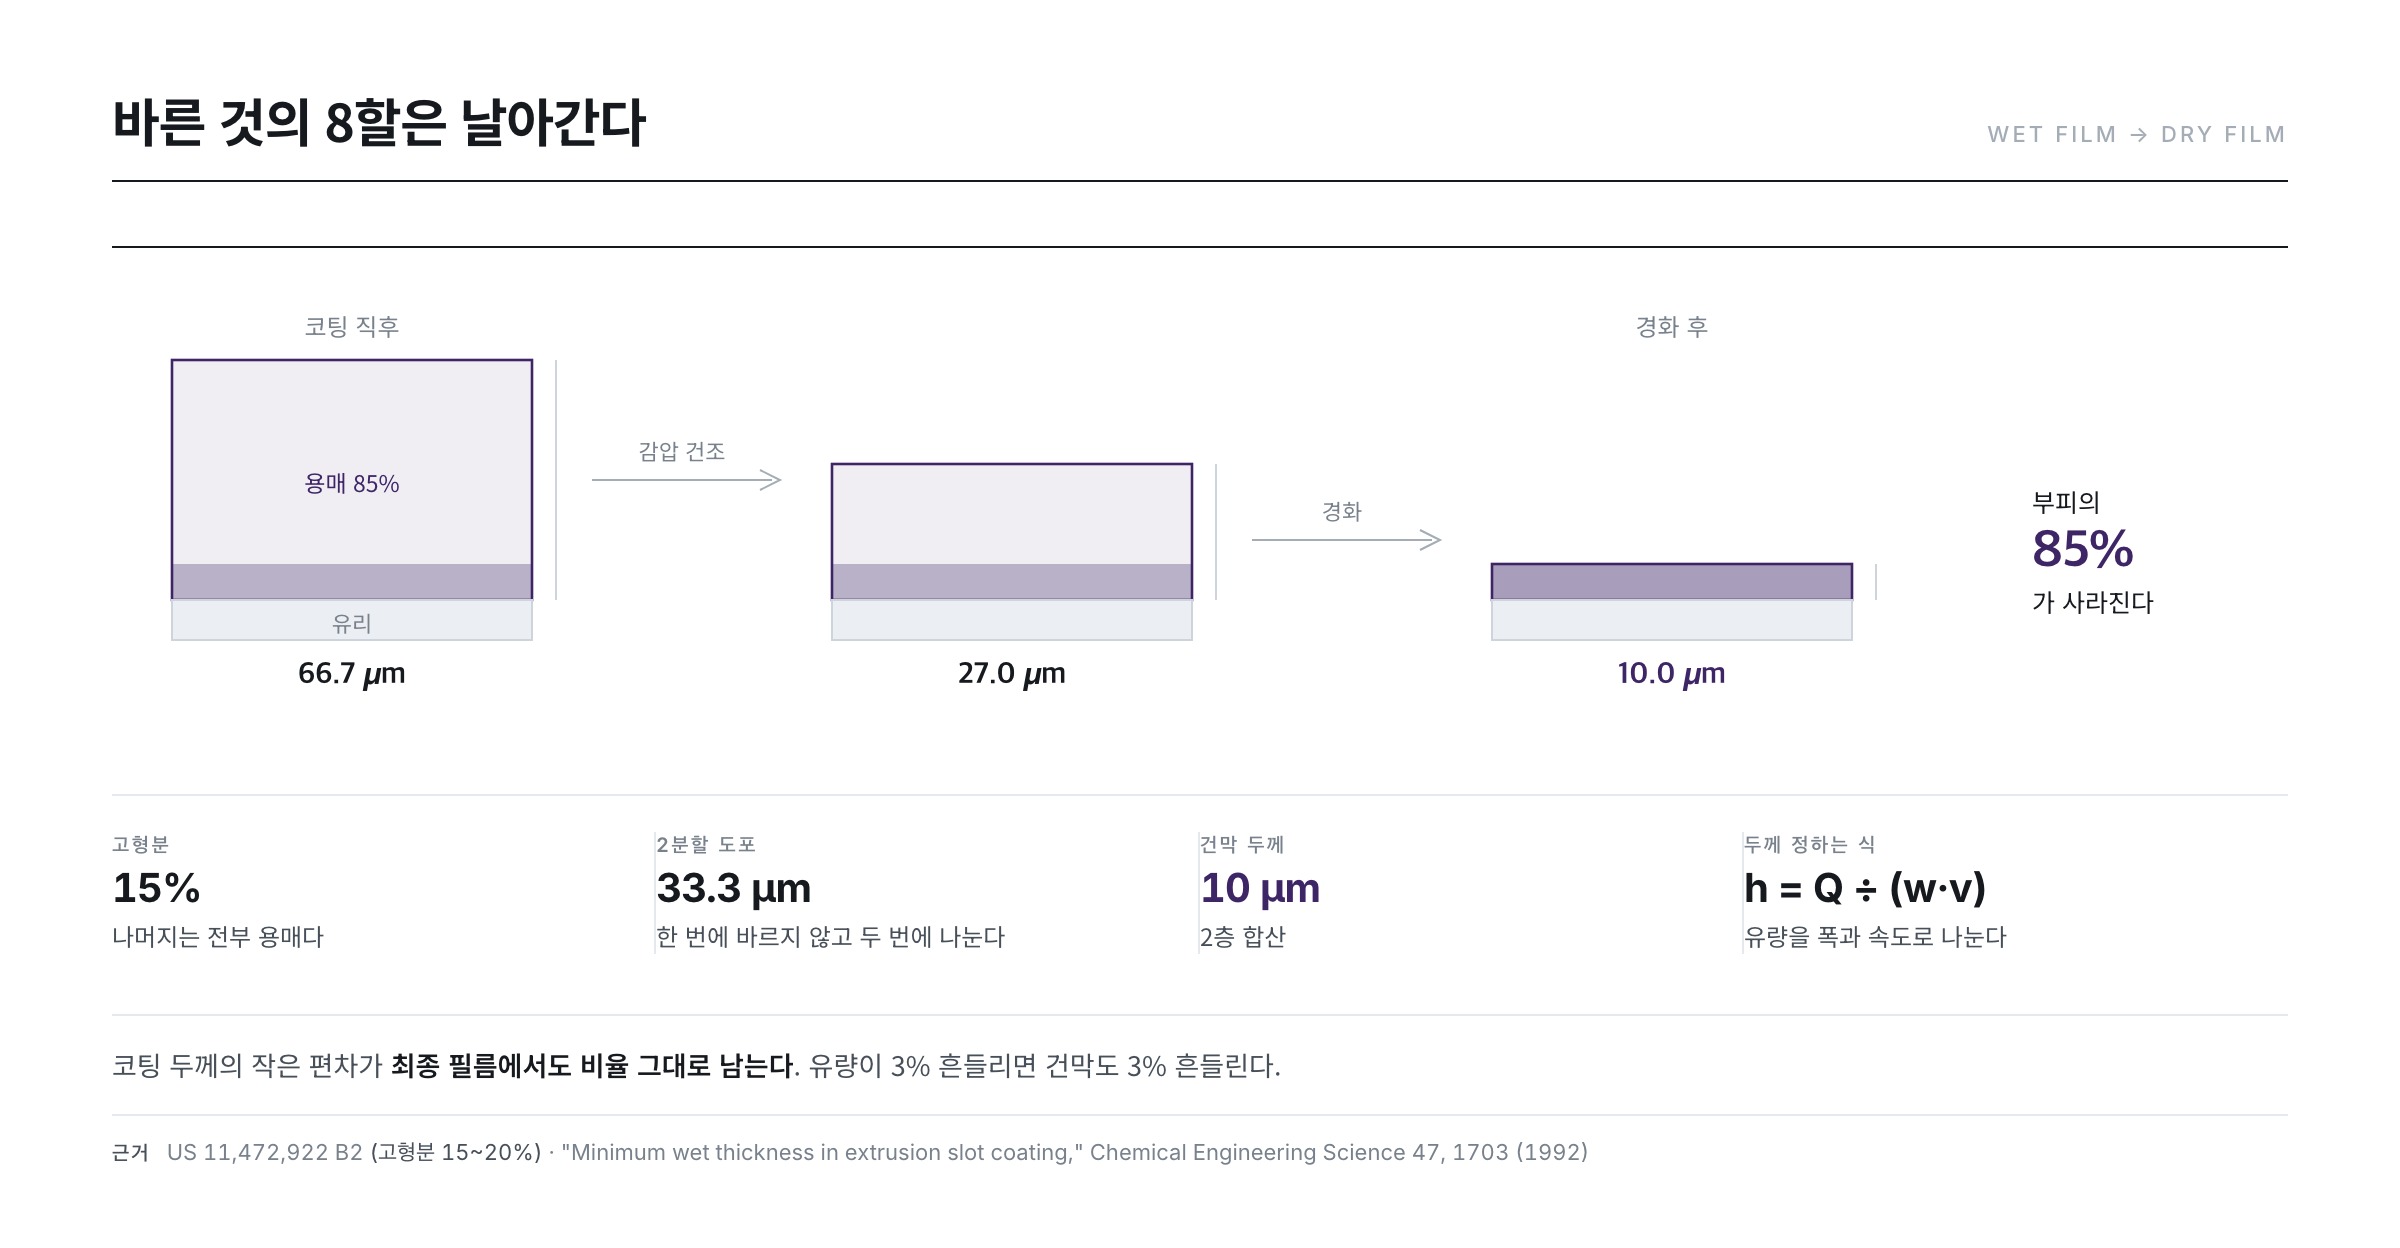
这里上一篇的"固含量 15~20%"以数字回来了。液膜按约 70㎛涂布(而且分两次),溶剂飞走后留下的薄膜是两层合计 10㎛ 上下。也就是说约八成的体积消失了。因此涂布厚度的微小偏差会按同样的比例留在最终薄膜里——均匀度目标按百分之几的水平管理。
决定厚度的说到底是一道除法
狭缝涂布的湿膜厚度由一个惊人简单的式子决定:喷嘴挤出的体积流量除以涂布宽度与移动速度。
湿膜厚度 h = 流量 Q ÷ (涂布宽度 w × 移动速度 v)
设 8 代级玻璃(约 2.2m × 2.5m,面积 5.5㎡),一次涂布湿膜 33.3㎛(因分两次,相当于干膜 5㎛),代入实际数值就是这样。
| 移动速度 | 所需流量 | 2.5m 涂布时间 | 单次涂布量 |
|---|---|---|---|
| 50 mm/s | 3.66 mL/s(约 220 mL/分) | 50.0 秒 | 183 mL |
| 100 mm/s | 7.33 mL/s(约 440 mL/分) | 25.0 秒 | 183 mL |
| 150 mm/s | 10.99 mL/s(约 660 mL/分) | 16.7 秒 | 183 mL |
涂布量与速度无关,都是 183 mL。涂两次就是 366 mL,相当于往一块玻璃上倒三分之一盒牛奶。其中活下来的固体成分,按干膜 5㎛ 一层计仅约 39g(假设 PI 密度 1.4 g/㎤)。其余全是后续工序必须蒸发并回收的溶剂。
这个式子告诉我们更重要的事实是厚度与流量成正比。流量抖动 3%,干膜也抖动 3%,对 10㎛ 的目标就是 ±0.3㎛ 的偏差。速度同理,移动轴的加减速区间速度一抖,那里就直接印上一条厚度带。涂布设备规格书把"流量稳定度"与"移动速度偏差"放在最前面,原因就在这里。
当然,流量与速度不能随意组合。悬在喷嘴与基板之间的液桥——涂布液珠(coating bead)——只在有限的组合范围内稳定。流量太小或速度太快,液珠就会断掉,越过这条界线无论怎么调都接不成连续的膜。这一低流量极限(low-flow limit)与最小湿膜厚度是狭缝模头涂布研究的长期课题("Minimum wet thickness in extrusion slot coating," Chemical Engineering Science 47, 1703 (1992) · "Low-flow limit in slot coating: Theory and experiments," AIChE Journal 46, 1907 (2000))。一旦离开稳定区,就会出现纵纹(ribbing)或周期性条纹等缺陷,而一篇整理运行极限的综述提供了这张地图("A review of the operating limits in slot die coating processes," AIChE Journal 62, 2508 (2016))。
要害在泵
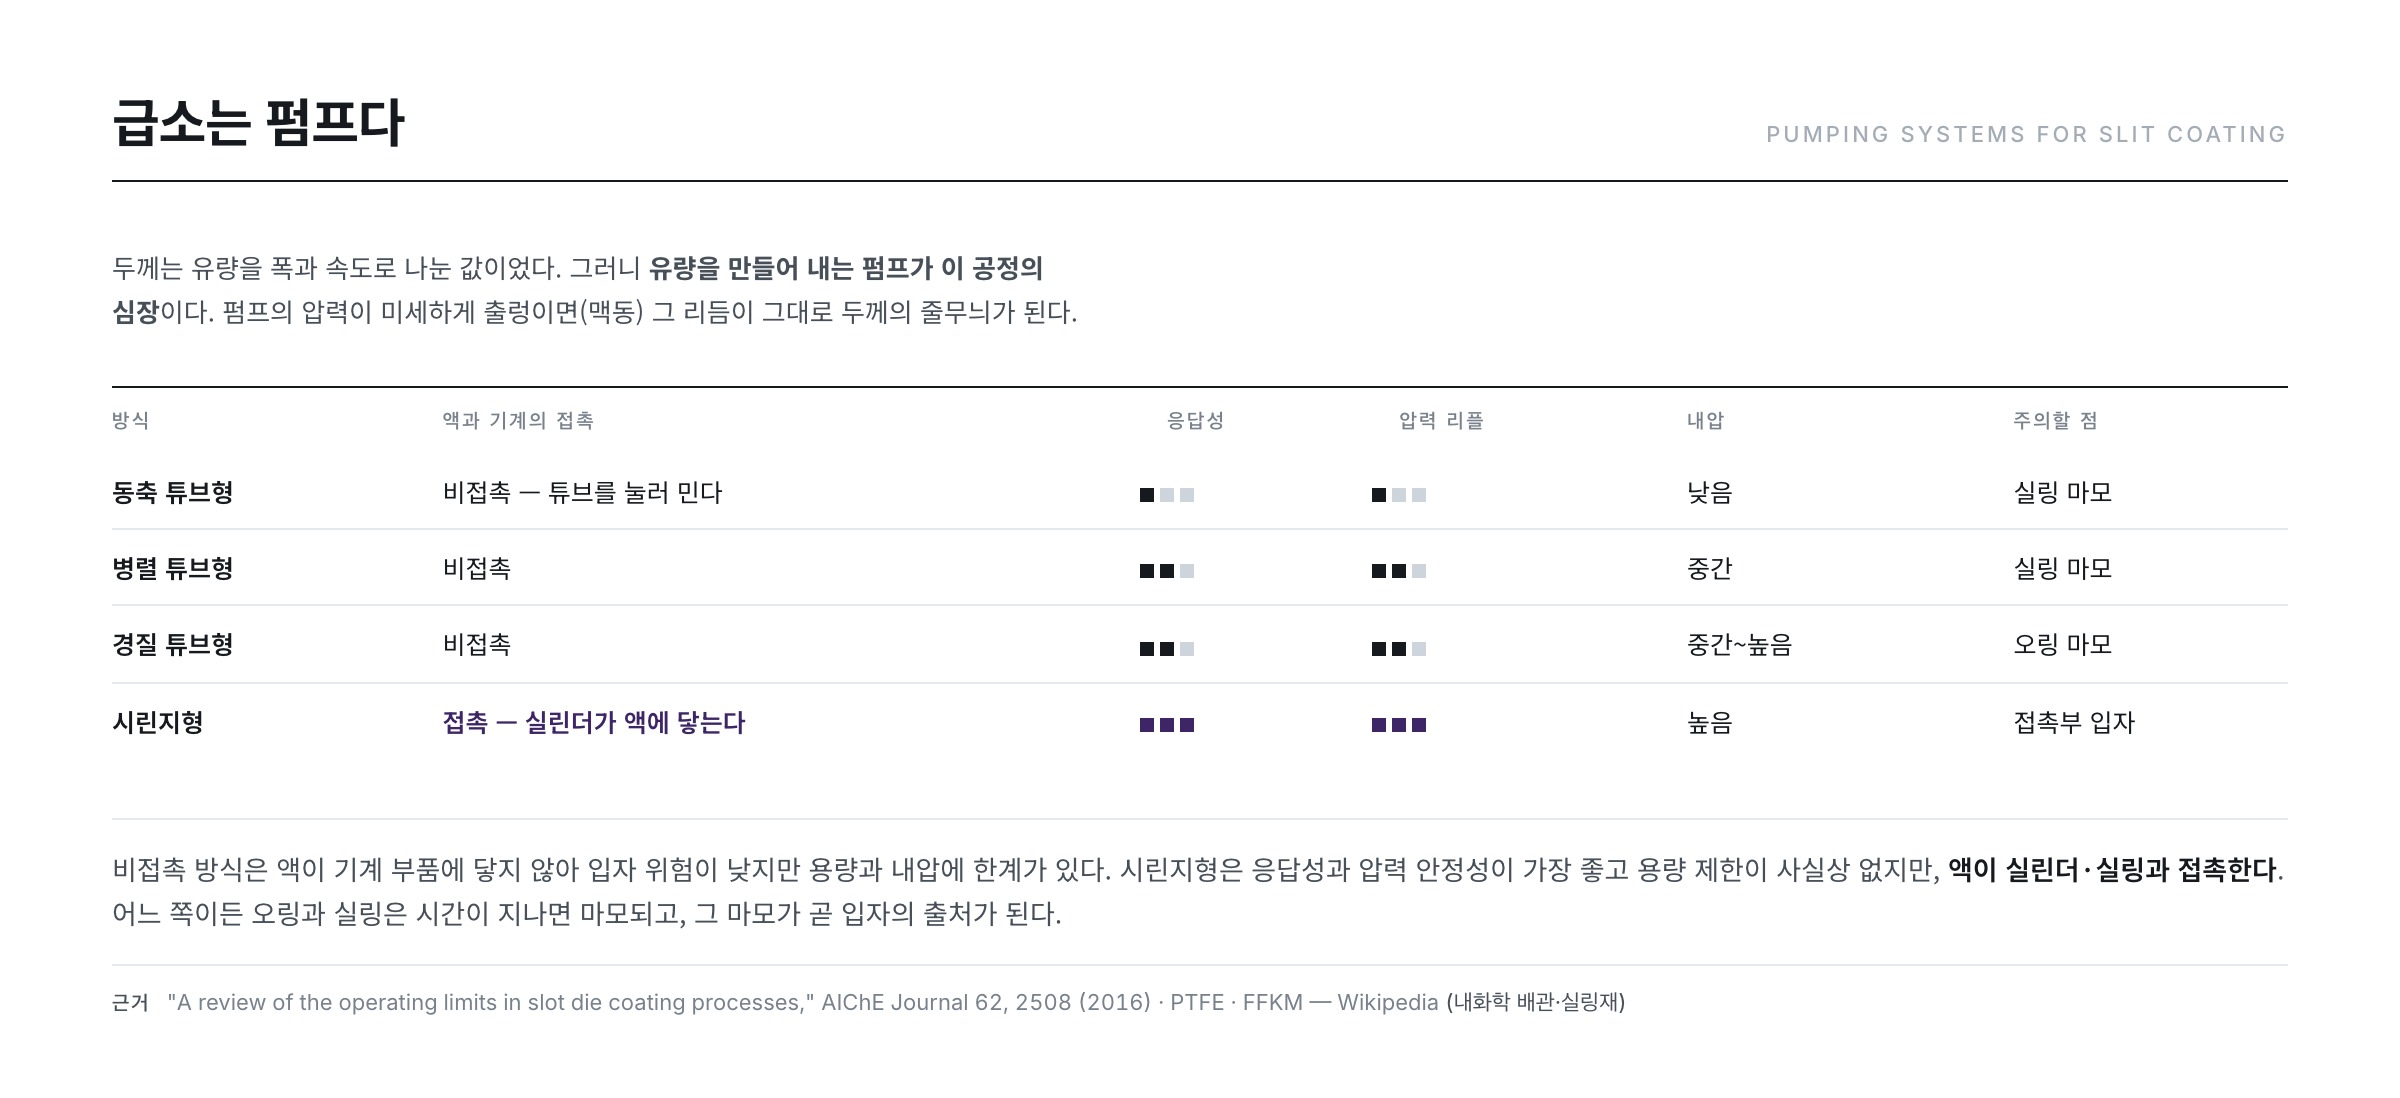
- 涂布量由流量 × 移动速度决定。因此产生流量的泵是这道工序的心脏。
- 泵压若有细微起伏(脉动,pulsation),这个节奏就会原样变成厚度的条纹。
- 前面的除法就是原因——流量的周期性变动与厚度的周期性变动一一对应。
- 在高黏度溶液中,滞留在流道内的气泡也会导致缺陷(ACS Applied Materials & Interfaces 16, 11890 (2024))。
因此不同泵型性格各异。挤压软管推送液体的非接触方式(同轴、并联、硬管式)因液体不直接接触机械部件,颗粒风险低,但在容量与耐压上有限制。相反注射式的响应性与压力稳定性最好、容量几乎无限制,但液体与缸体、密封件接触,颗粒管理更棘手。无论选哪种,O 形圈与密封件的磨损都是定期点检项目。
使液珠稳定的另一个旋钮是在液珠后方施加微弱负压。在喷嘴上游施加轻微负压,液桥会被向后拉住,稳定区随之扩大,同样流量下可以更快地涂出更薄的膜("The Effect of Bead Vacuum on Slot Die Coating," International Polymer Processing 24, 157 (2009))。涂布不是"把液体挤出来涂上",而是让压力取得平衡。
凡接触液体者皆为管理对象
供液系统依次是原液供给 → 搅拌·脱泡(真空罐) → 多级过滤 → 泵 → 喷嘴。中间的脱泡尤其重要,因为溶液中的气泡若原样涂上去就会成为薄膜上的孔洞。把聚酰胺酸溶液在减压下脱泡后再涂布的步骤,在专利实施例中也有原样记载(EP 2186848 A1)。
管路与阀门的材质同样是管理项目。若在 NMP 这类强有机溶剂中溶胀或溶出,其本身就成了污染源,所以接液部位采用氟树脂系管路(PTFE 等)与全氟醚橡胶(FFKM)系密封材(FFKM)。两者都以碳-氟键包裹分子链,化学上几乎不反应;面向半导体与显示用途,还另行要求低放气、低溶出等级。此外还要把腔内维持正压以免外部污染被吸入,并把门周围等产生摩擦的部位单独作为颗粒发生点管理。
② 干——减压干燥分两个阶段
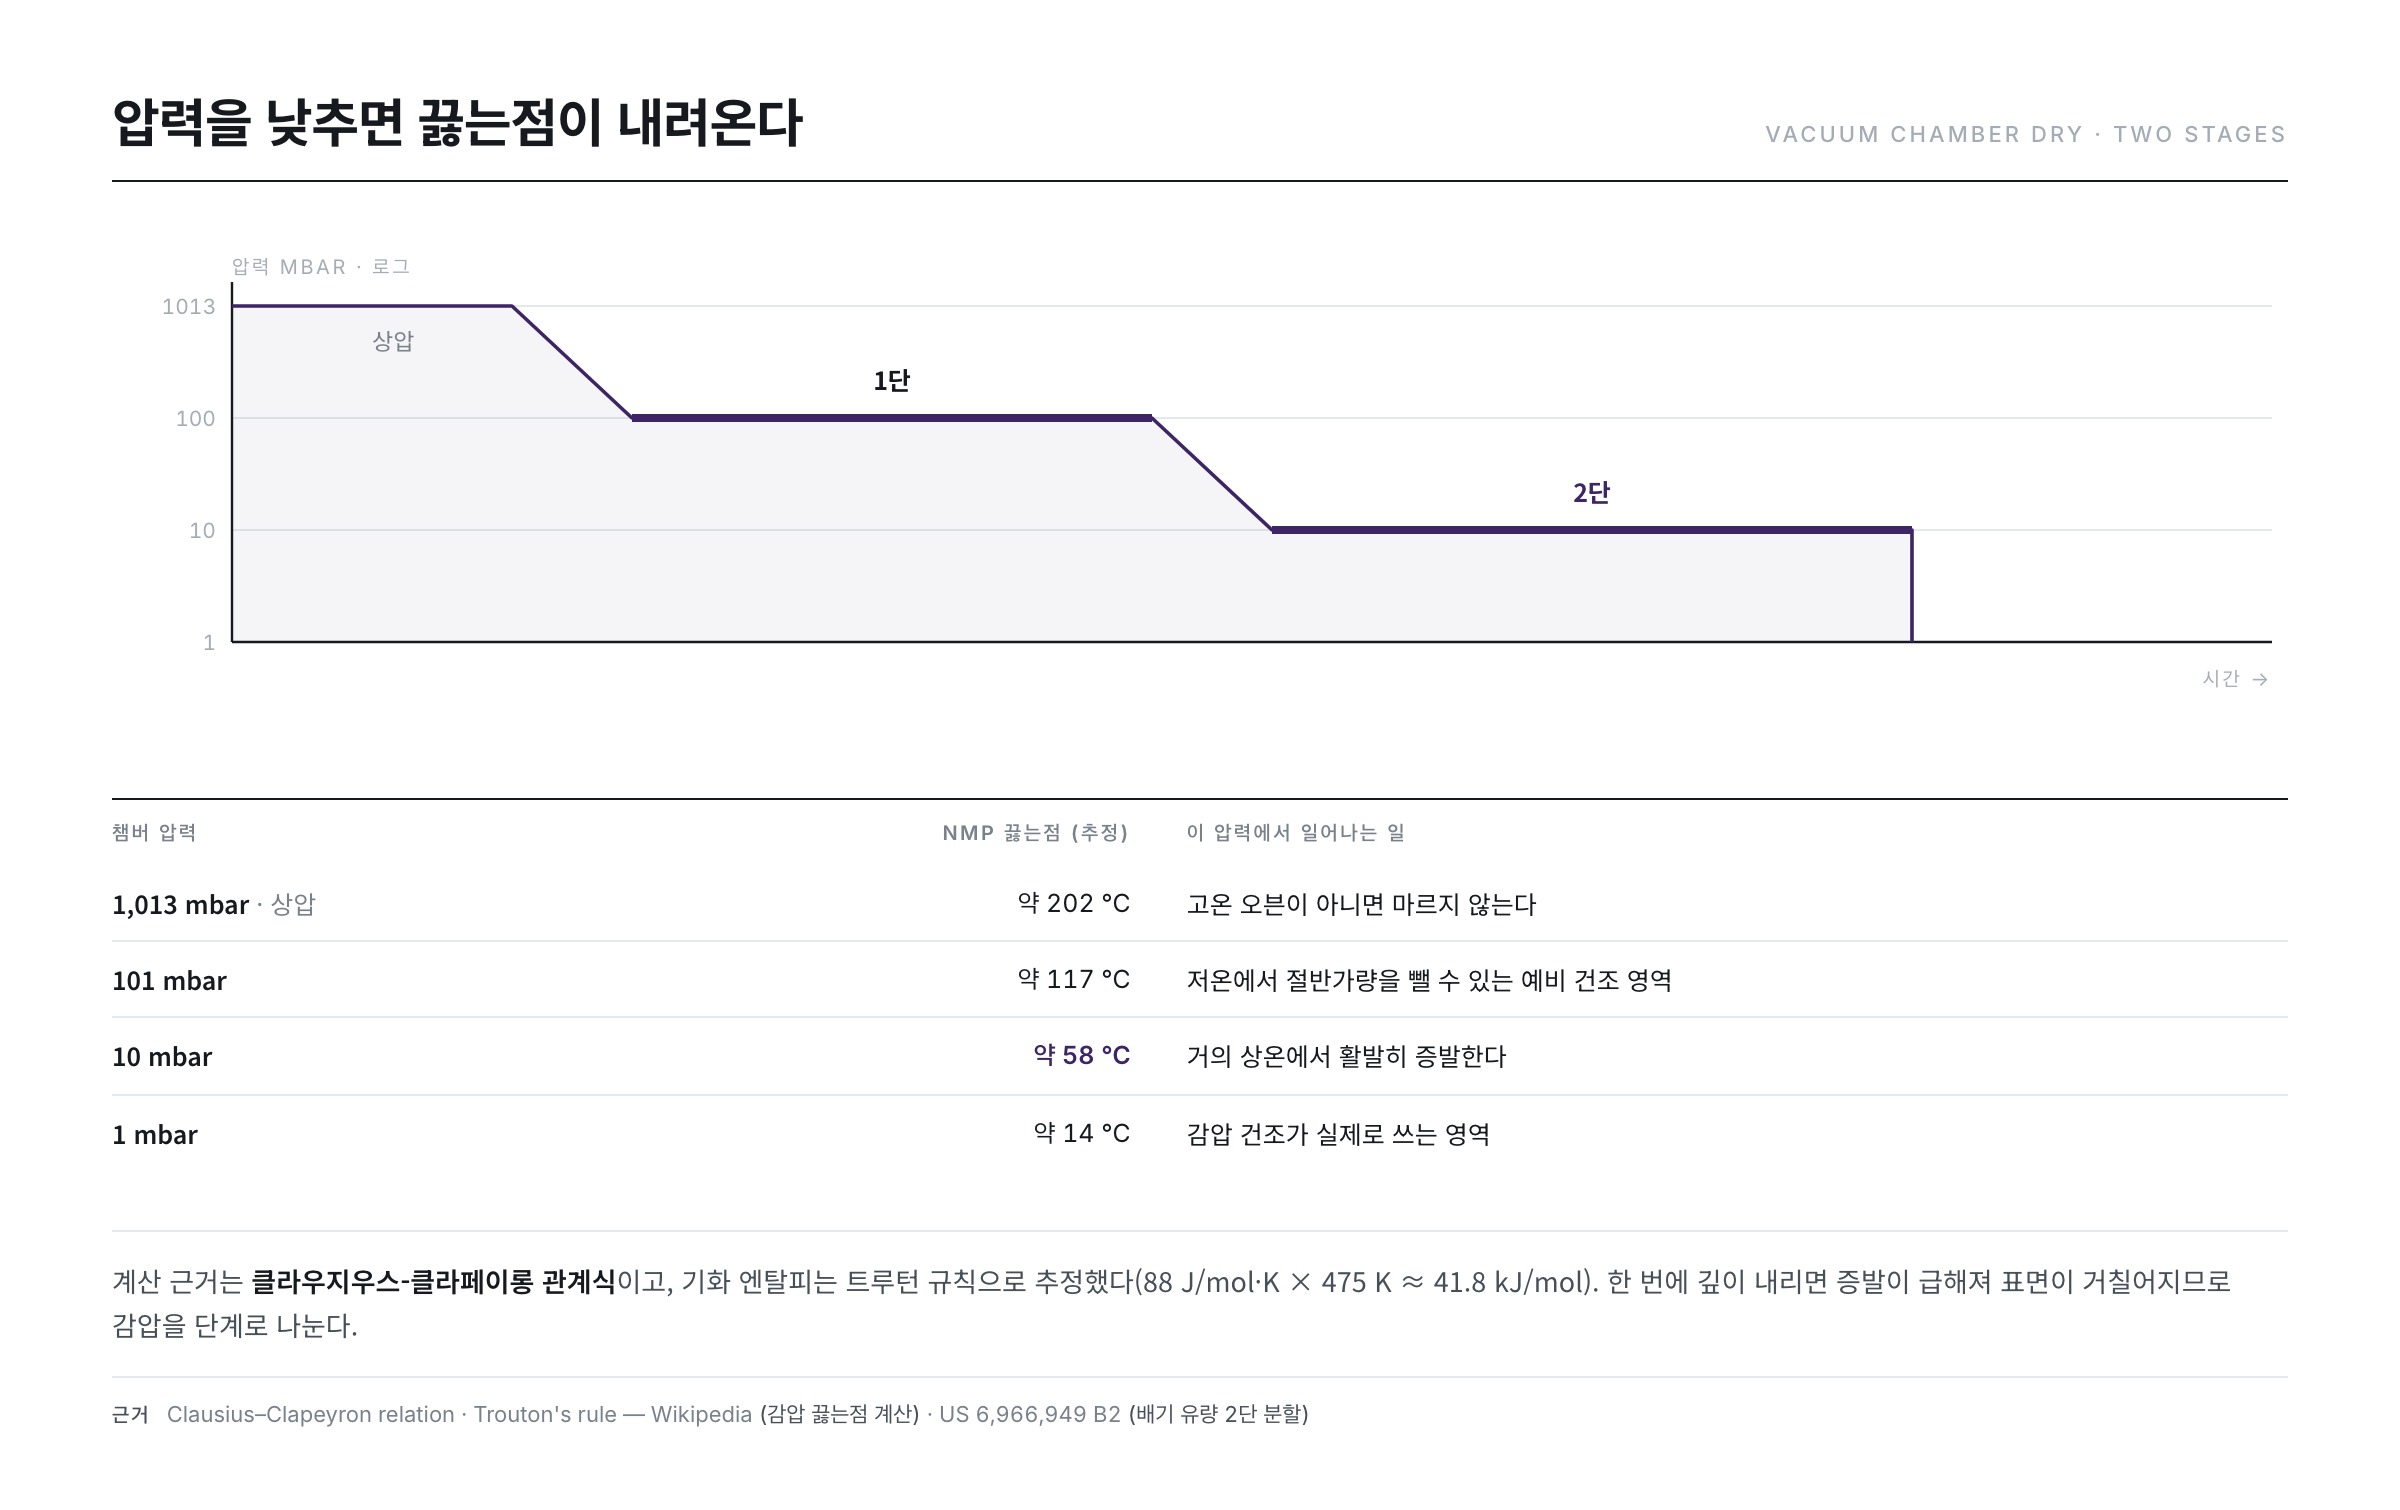
刚涂完的液膜绝大部分是溶剂。就这样送进热烘箱,表面会先急速固化形成硬壳,被封在下面的溶剂随后沸腾顶穿表面——这是斑纹与气泡的捷径。所以在烘箱之前设置减压干燥(VCD, Vacuum Chamber Dry)。
原理是沸点随压力下降。如上一篇所见,NMP 的常压沸点约 202℃,但压力降低后在低得多的温度就会沸腾。能降到多少?把用特鲁顿规则估算的汽化焓(88 J/mol·K × 475K ≈ 41.8 kJ/mol)代入克劳修斯-克拉珀龙关系式,大致如下(Clausius–Clapeyron · Trouton's rule)。
| 腔内压力 | NMP 沸点(估算) | 对工艺的意义 |
|---|---|---|
| 1,013 mbar(常压) | 约 202℃ | 没有高温烘箱就干不了 |
| 101 mbar | 约 117℃ | 低温预干燥区域 |
| 10 mbar | 约 58℃ | 接近室温即剧烈蒸发 |
| 1 mbar | 约 14℃ | 过度暴沸——表面变粗糙 |
表的最后一行说明了为什么减压干燥要分两个阶段。若一开始就降到 1 mbar,液膜在室温下也会像沸腾一样蒸发,表面变粗并留下斑纹。因此实际工艺先在浅真空、低温下抽掉一半多,再在稍深的真空下把累计脱除量提到七成左右,每一段各需数分钟。减压干燥装置的专利也明确写到,把排气流量分成两段以上,在整形膜的周边形状的同时保持厚度均匀性(US 6,966,949 B2)。
其他专利处理的正是同一个问题——按液种优化蒸发速度并使涂布面整体的蒸气压分布保持均匀(US 8,203,689 B2),以及排气口附近一旦产生气泡,溶液就会局部膨胀导致厚度不均,并进而引起显示不良(US 7,437,832 B2)。关键不只是"把压力降到多低",还有"在基板全面降得多么一致"。
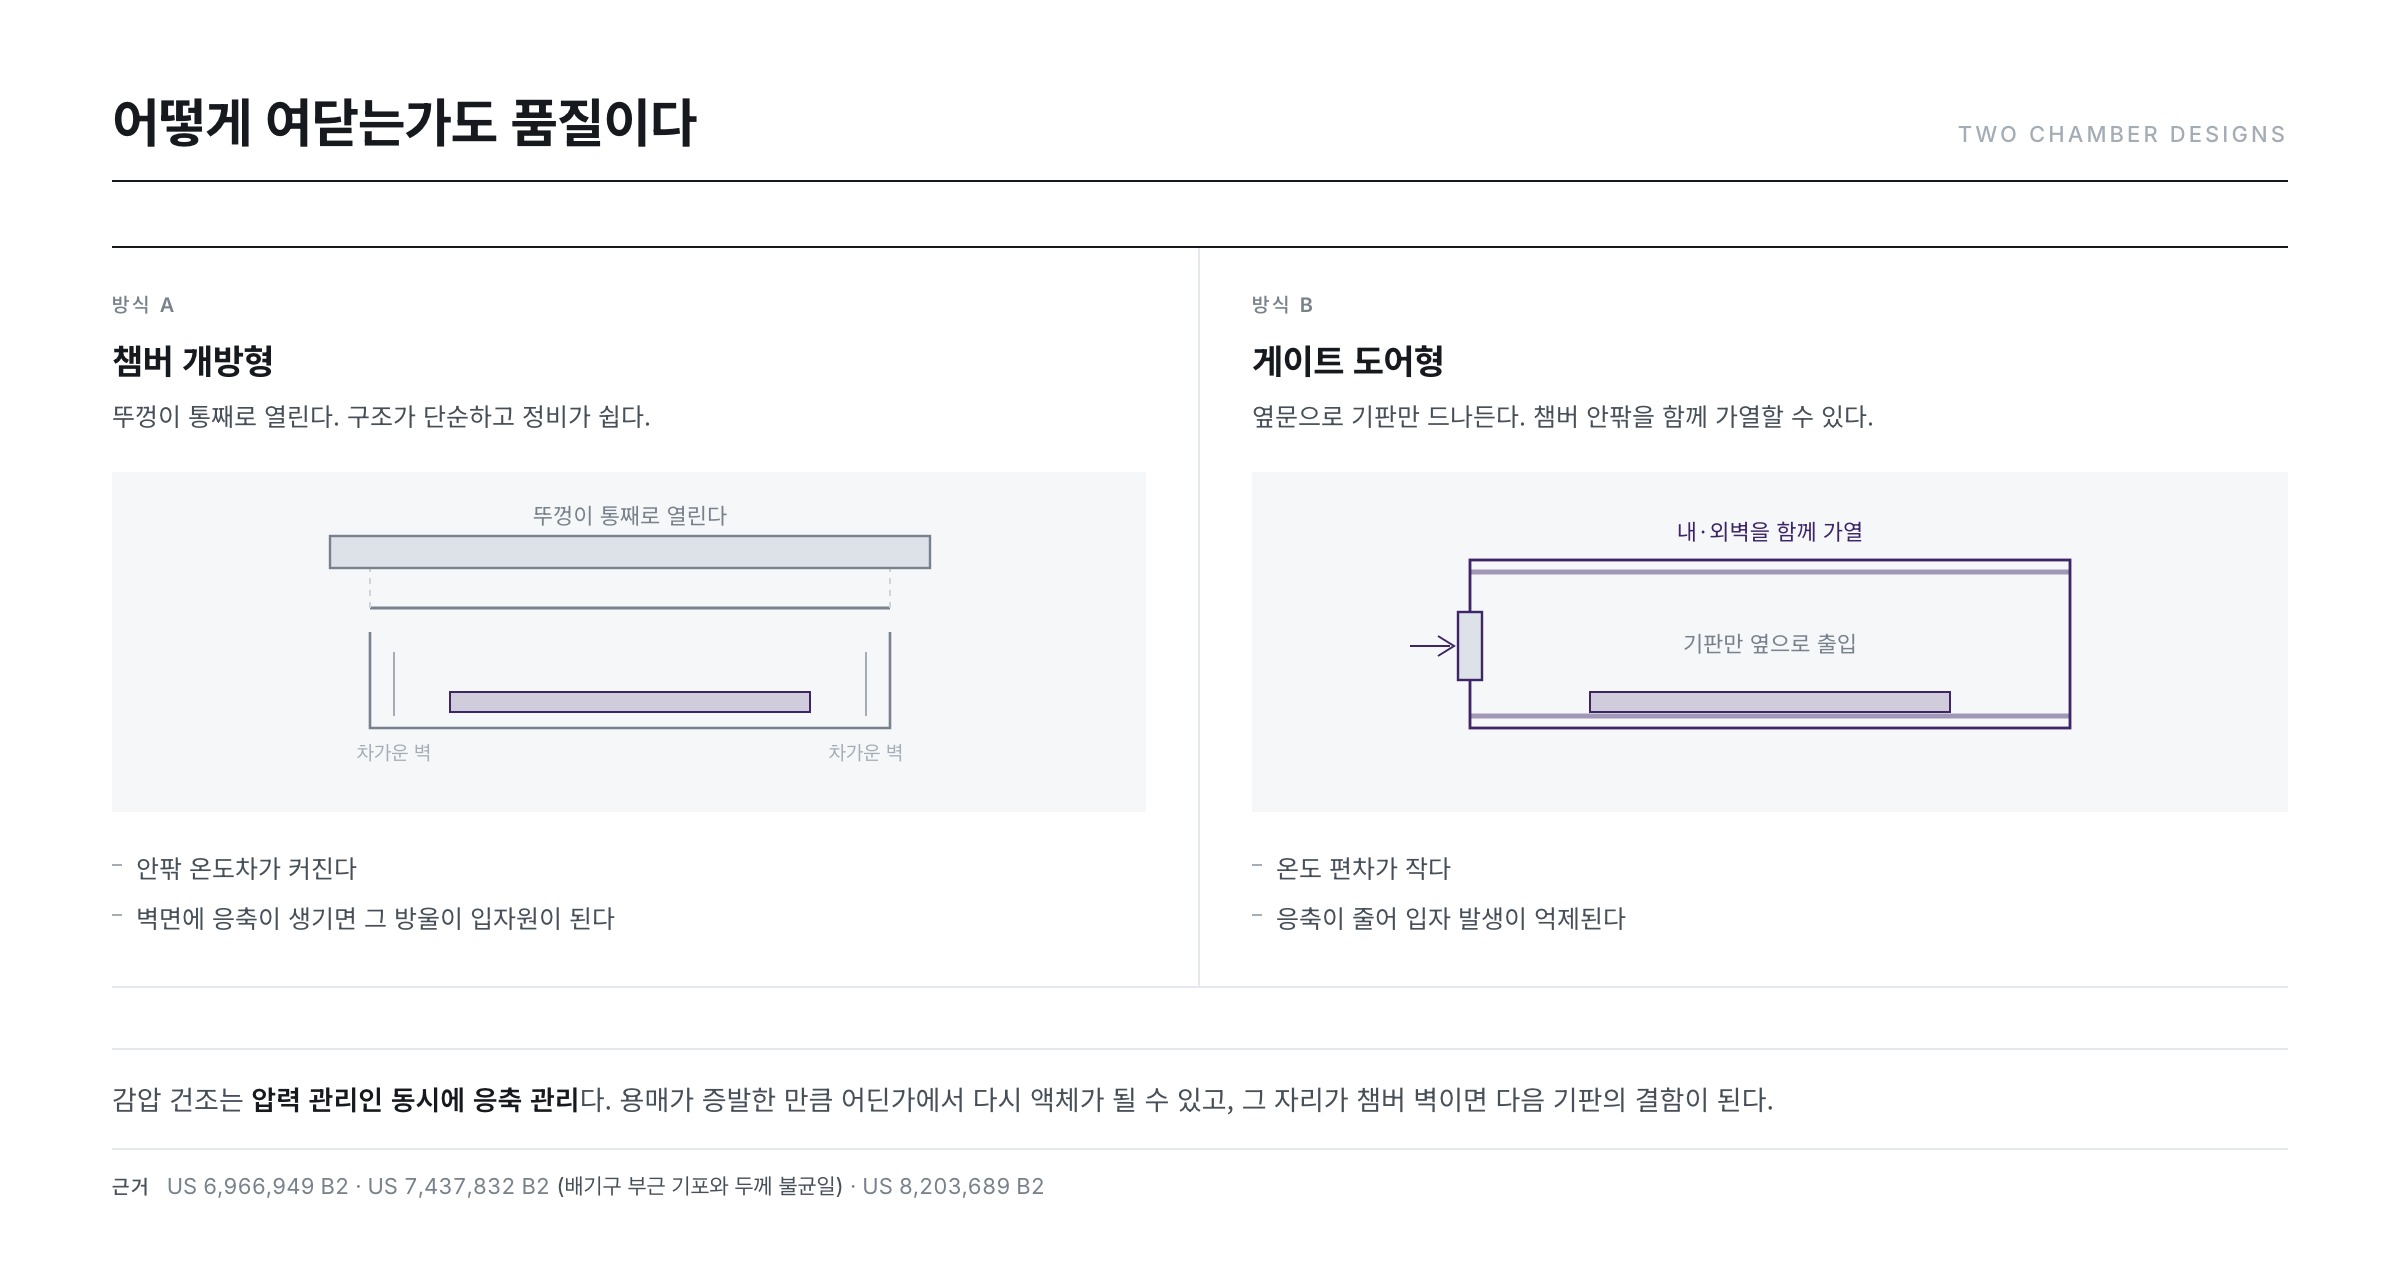
- 腔体怎样开合同样是品质问题。
- 开放式整个盖子打开,内外温差变大,一旦壁面产生冷凝,那些液滴就成了颗粒源。
- 闸门式只让基板从侧门进出,并同时加热腔内外壁,从而减小温度偏差与冷凝。
- 减压干燥既是"压力管理",也是"冷凝管理"。
③ 烤——温度的台阶
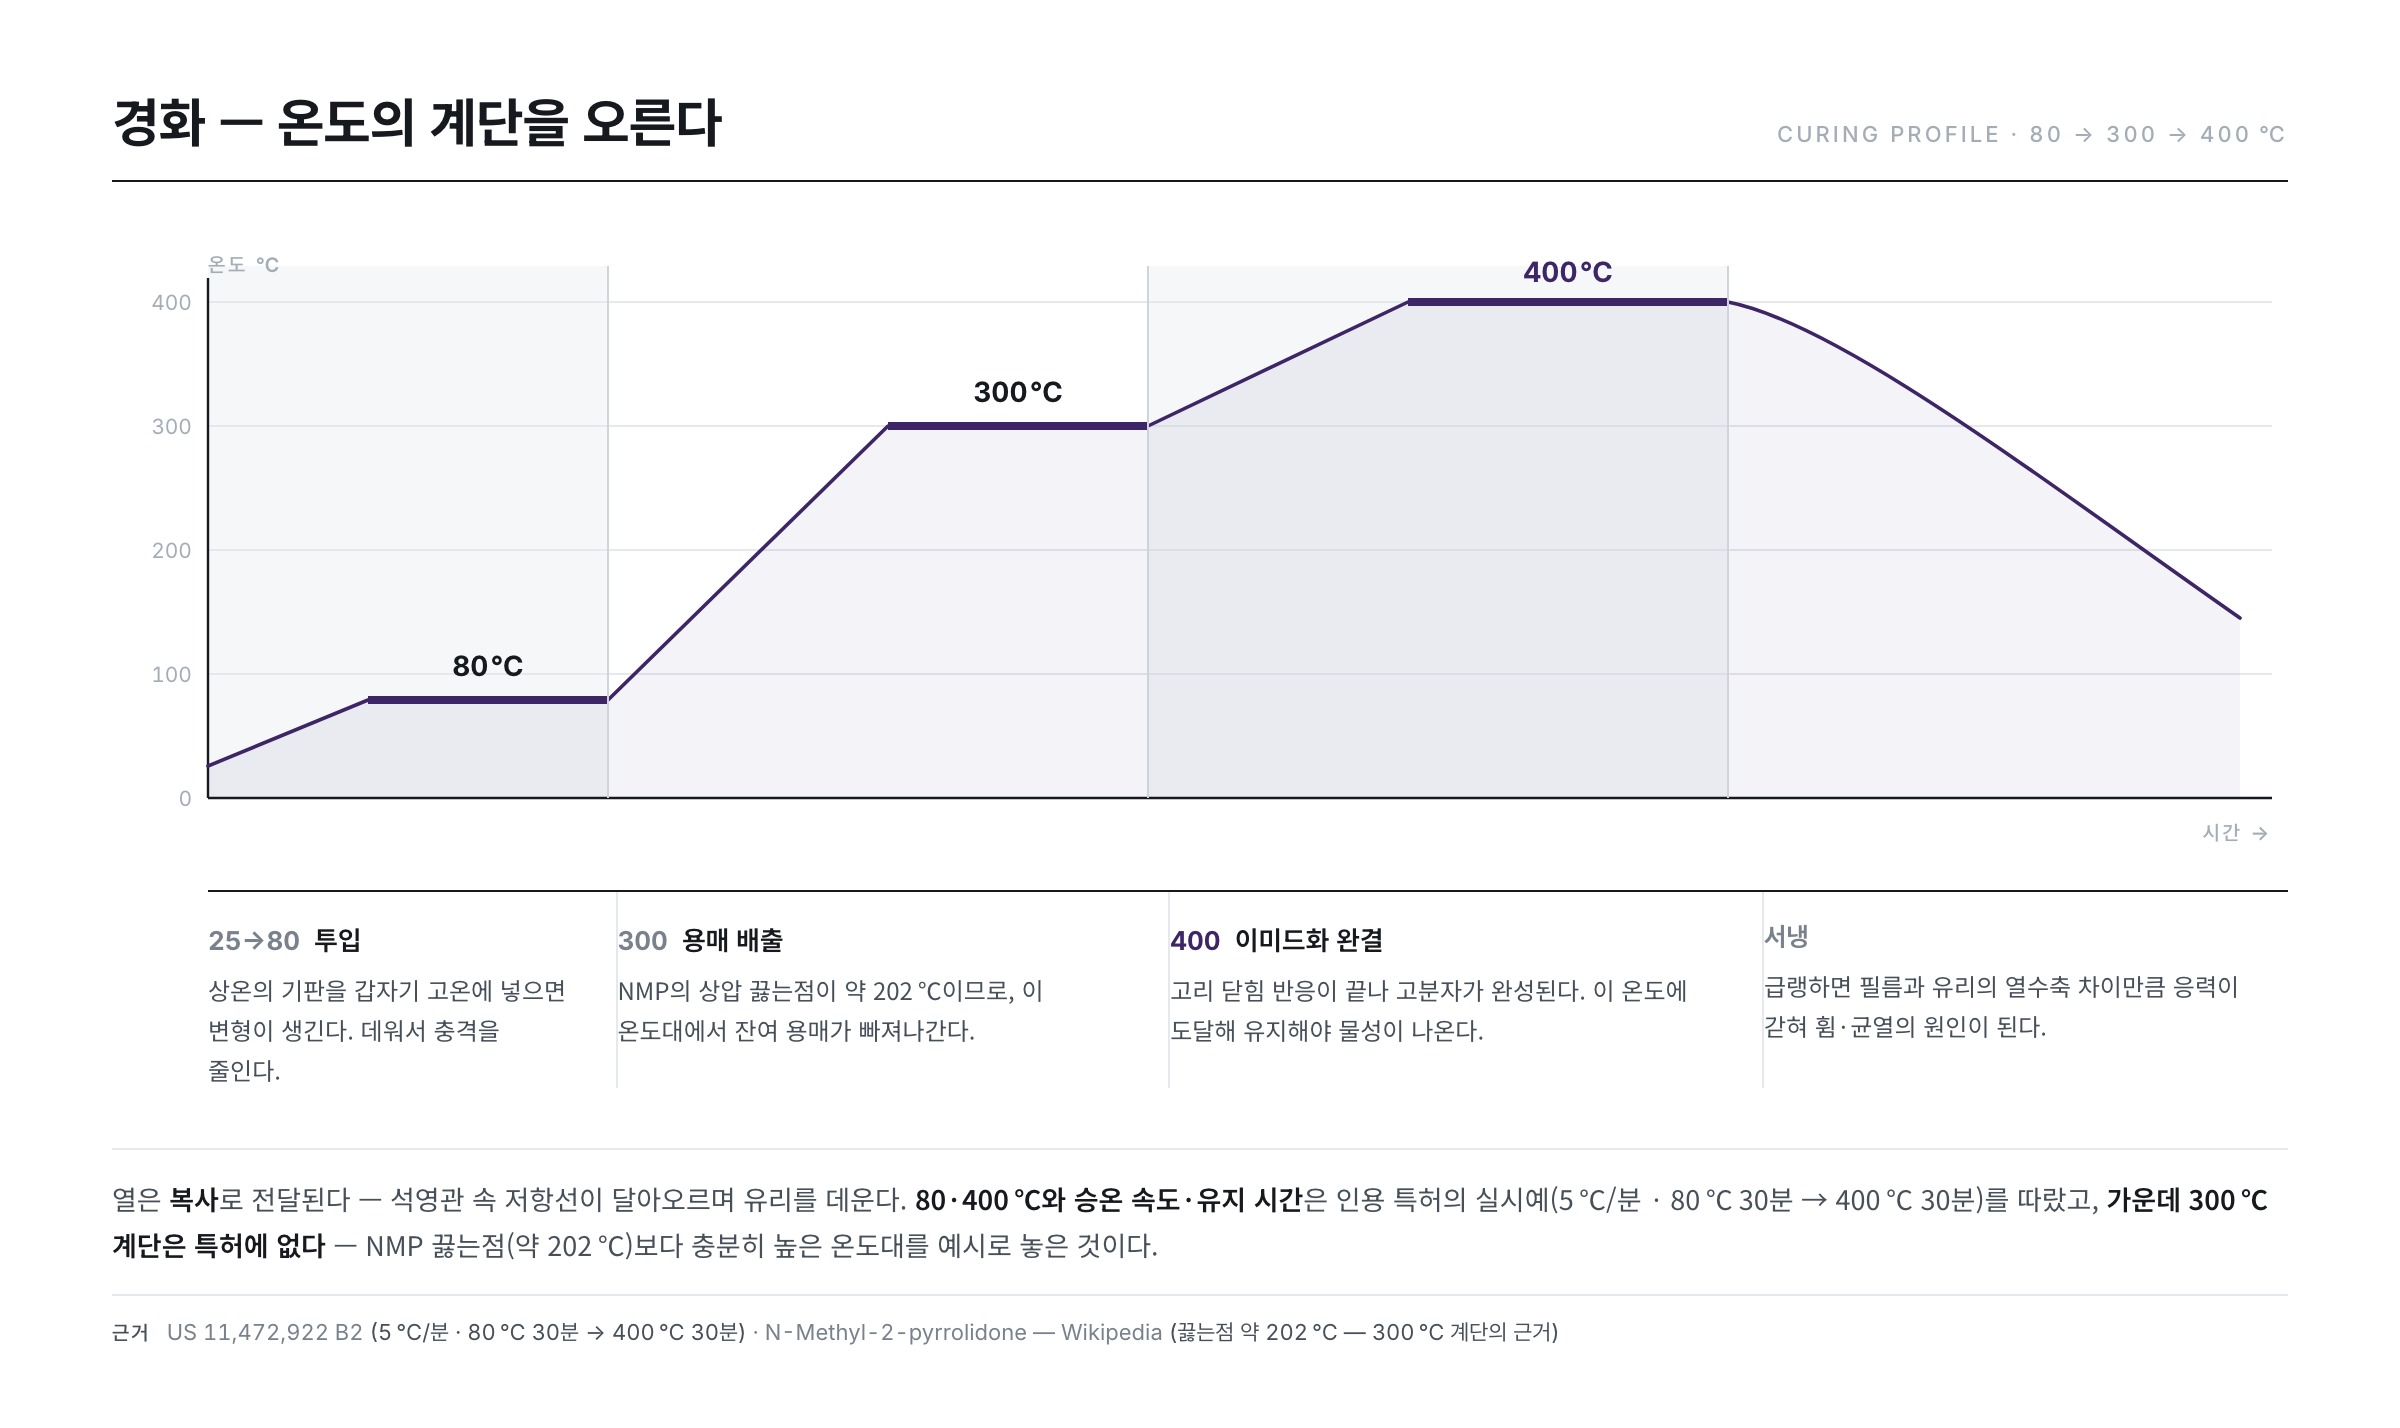
最后是烘箱。如上一篇所见,固化不是干燥,而是使酰亚胺化反应完结的步骤,所以温度不是一次拉满,而是像踏台阶一样逐级上升。把每一级发生什么、以及那时膜怎样变薄放在一起看,曲线的意图就清楚了。下面的厚度是按固含量 15%、湿膜 66.7㎛ 起步、最终到 10㎛ 的情形做的简单换算。
| 区段 | 主要发生的事 | 累计溶剂脱除 | 膜厚(换算) |
|---|---|---|---|
| 刚涂完 | — | 0% | 66.7㎛ |
| 减压干燥 | 溶剂的低温蒸发 | 约 70% | 27.0㎛ |
| 投入初期约 120℃ | 缓和热冲击、稳定表面 | — | — |
| 约 350℃ | 残余溶剂排出、酰亚胺化开始 | 约 90% | 15.7㎛ |
| 约 450℃ | 酰亚胺化完成(闭环) | 100% | 10.0㎛ |
| 冷却 | 使残余应力最小化 | — | 10.0㎛ |
下面逐条看每一级的依据。
- 投入初期约 120℃——把常温基板骤然放进高温会引起剧烈相变与变形。从适度预热的状态起步以减小冲击。这与上一篇所引专利明确的 5℃/分缓慢升温和 80℃ 预保持是同一意图(US 11,472,922 B2)。
- 约 350℃ 区段——溶剂蒸发。由于 NMP 沸点约 202℃,残余溶剂在这个温度带被确实排出。若减压干燥已脱除七成,这里会收尾到九成左右。
- 约 450℃ 区段——酰亚胺化完成。闭环反应结束,高分子完成。必须到达并保持这一温度,目标物性才会出来。
- 冷却——缓慢降温。急冷会把薄膜与玻璃热收缩之差对应的应力封在里面,成为翘曲与裂纹之源。按上一篇的计算,线膨胀系数差大时会产生 100 MPa 级的应力,所以冷却曲线要朝着把该应力降到最小的方向设计。冷却空气也要经过洁净过滤器。
这条曲线是否走对了,用酰亚胺化率判定。用红外光谱追踪酰亚胺环特有峰与酰胺酸峰之比,就能实时看到升温过程中反应进行到什么程度("In situ FTIR analysis for the determination of imidization degree of polyimide precursors," Polymer 238, 124416 (2022) · "Thermal imidization behaviors of poly(amic acid)…," Vibrational Spectroscopy 106, 103007 (2020))。反应不足的膜表面看着没事,却会在此后的热处理中迟迟吐出水与残余溶剂,把阻挡层顶起来。
加热方式是辐射。给石英管内的电阻丝通电使其发热,热量以辐射形式传给玻璃。不接触即可加热,污染少,而且按区分温度做曲线也容易。
厚度走偏的五条路
PI 工艺的不良大多归结为"厚度因位置而异"。不同原因在画面上呈现的花纹不同,所以看花纹就能缩小嫌疑范围。
| 原因 | 呈现的图案 | 确认与对策 |
|---|---|---|
| 泵脉动 | 与移动方向垂直的周期性横纹 | 对照脉动周期与条纹间距,更换阻尼器或泵 |
| 喷嘴间隙偏差 | 沿移动方向长长延伸的竖线 | 实测间隙、清洁模唇、重新组装喷嘴 |
| 移动速度波动 | 局限于加减速区间的厚度带 | 把加减速区间移出有效涂布区 |
| 减压排气不均 | 偏向排气口一侧的斑纹与气泡痕 | 排气流量多段化,测量腔内压力分布 |
| 溶液状态变化 | 以日期或批次为单位整体平移 | 定期测黏度与固含量,管理脱泡与滤芯周期 |
如表所示,对策大多是用测量把原因锁定。厚度本身用椭偏仪之类的光学计量确认(Ellipsometry),再把数值映射到基板坐标上看花纹。
检查与修复——不相信自己做出来的东西
固化完成的 PI 膜必须通过光学检查才能进入下一层。扫描表面找出气泡、异物、突起、厚度斑纹与边缘状态,发现的缺陷会记录坐标(自动光学检查, AOI)。
有意思的是这里还没完,还有修复(repair)环节。小气泡或突起可以用激光烧平或物理去除以救回来。无法修复的缺陷若超过规定数量,该基板就不再送往下一道工序。正如制造业那句老话"不良越往后越贵",在 PI 阶段拦下的一个缺陷,比做完晶体管才发现的缺陷便宜得多。
现场用什么数字盯着
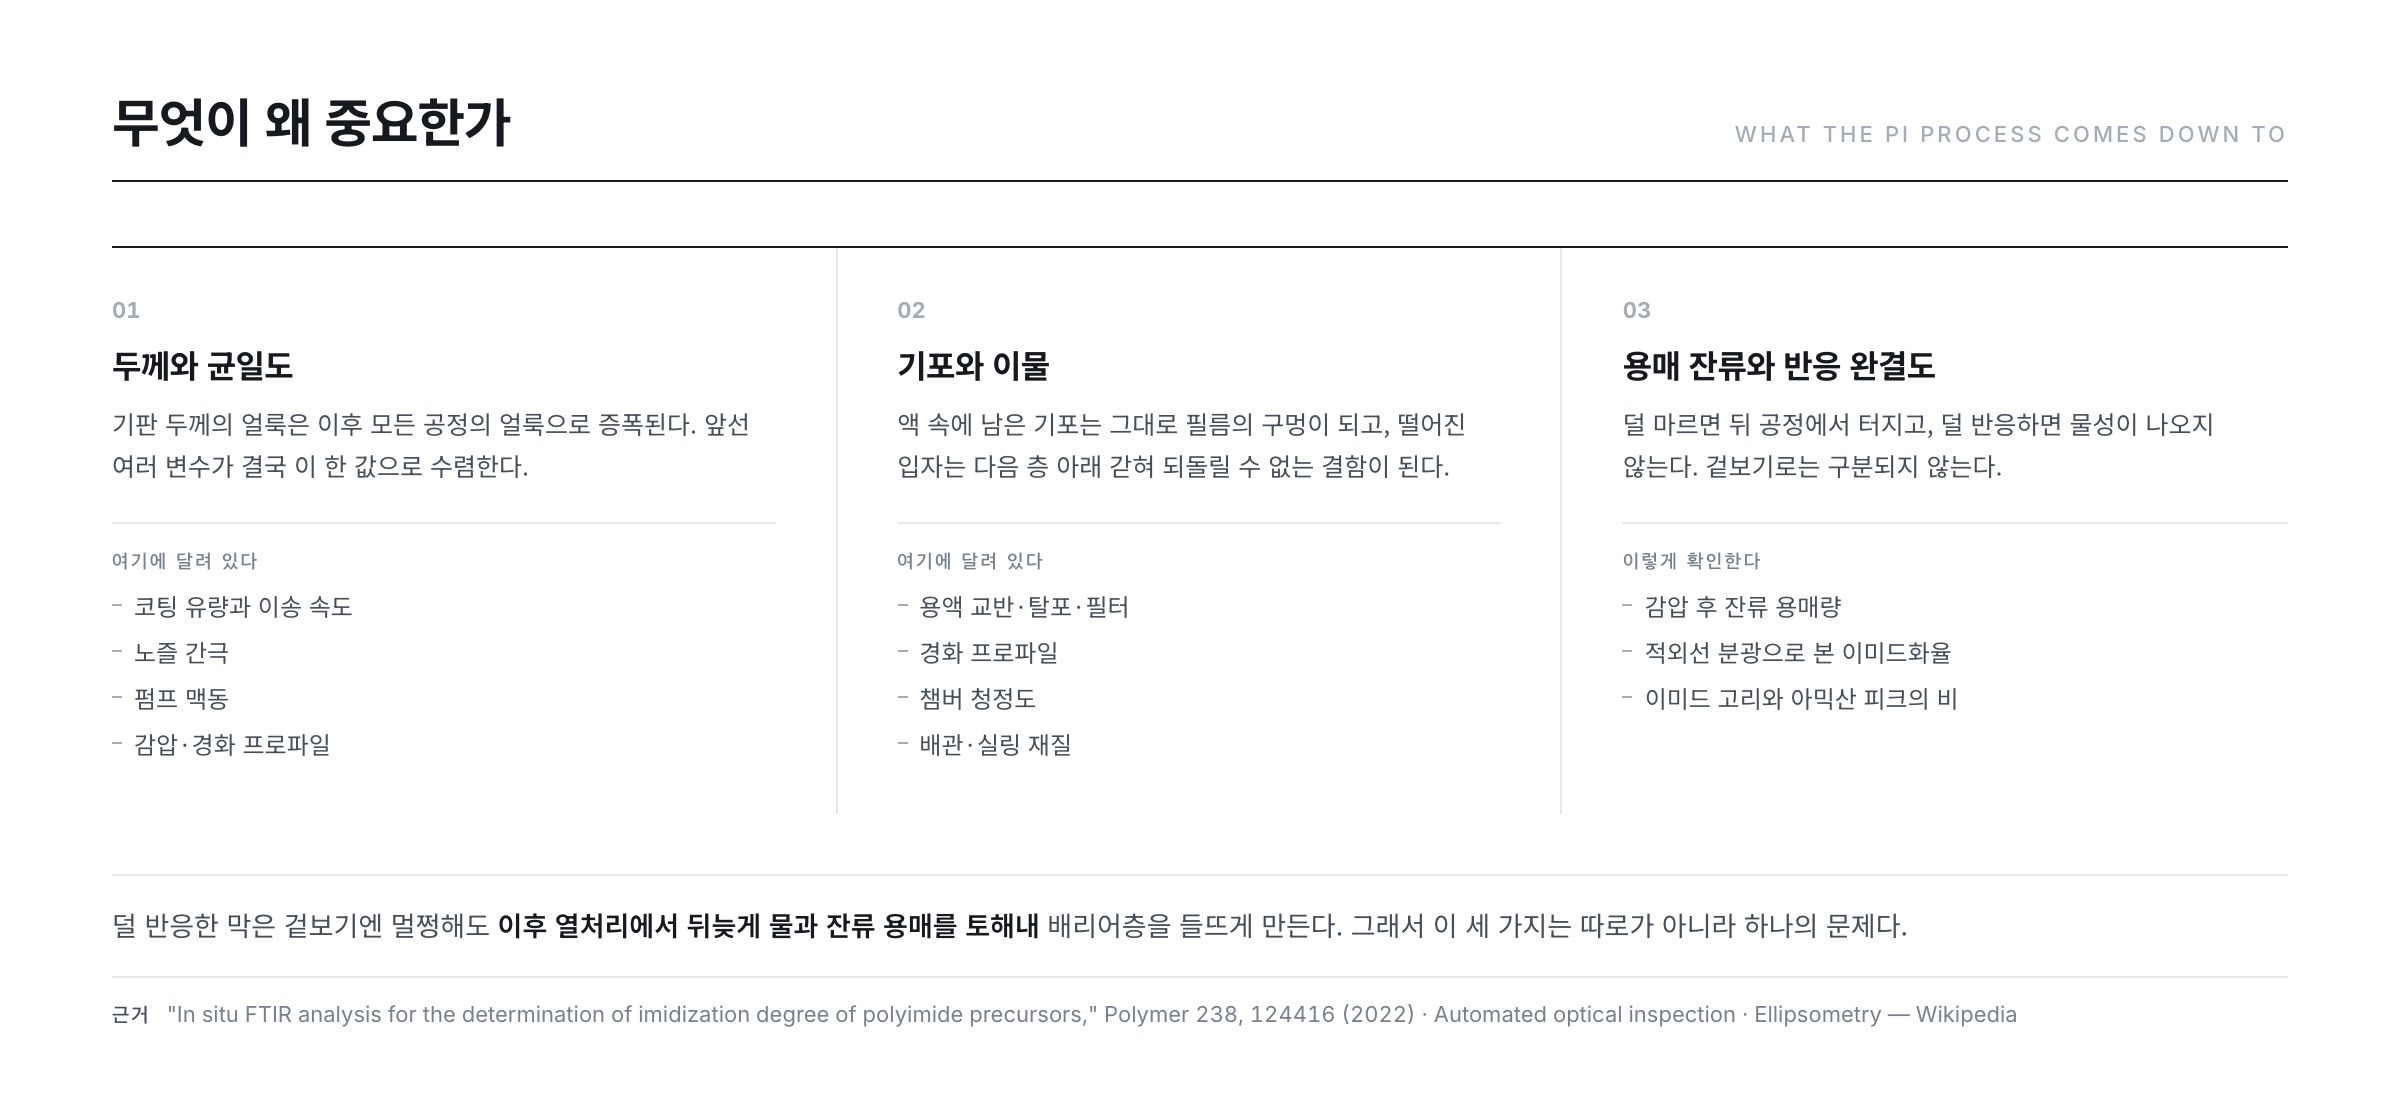
管理项目最终汇成三支。
- 厚度与均匀度——基板厚度的斑纹会在后续所有工序中被放大。涂布流量与速度、喷嘴间隙、泵纹波、减压与固化曲线,全都收敛到这一个值上。
- 气泡与异物——按规定面积(一块大基板)设定允许个数与允许尺寸来管理。溶液管理(搅拌、脱泡、过滤)、固化曲线与腔体洁净度都与之直接相关。
- 溶剂残留与反应完成度——减压后的残留量、固化后酰亚胺化是否完成。干得不够会在后面炸开,反应不够则出不来物性。
把这一切加起来的结果就是生产周期 1.5~2 天。如前表所示,涂布本身只要 17~50 秒,减压干燥也不过数分钟,但固化与检查、清洗以及其间的等待累加起来,一块基板要在这一段度过将近两天。工艺改善的相当一部分不是"把设备做快",而是"把等待减少",原因就在这里。
下一篇
基板到此完成了。从下一篇(第 4 篇)起进入热处理章——从基板上刚长好第一层硅膜之后,为何必须先把膜中隐藏的氢赶出来讲起。不赶出来,随后的激光工序里薄膜会名副其实地"炸开"。
参考资料
- US 6,966,949 B2 — Apparatus and method for drying under reduced pressure, and coating film forming apparatus:把排气流量分成两段以上,兼顾周边形状与厚度均匀性
- US 8,203,689 B2 — Reduced-pressure drying method, method of manufacturing functional film…:按液种优化蒸发速度与均匀化涂布面蒸气压分布
- US 7,437,832 B2 — Reduced pressure drying apparatus:排气口附近气泡 → 局部膨胀 → 厚度不均 → 显示不良
- EP 2186848 A1 — Process for production of polyimide film, and polyamic acid solution composition:聚酰胺酸溶液的减压脱泡与预干燥实施例
- US 11,472,922 B2 — Polyimide film, flexible substrate using same, and flexible display:固含量 15~20%、狭缝涂布实施例、5℃/分升温与两段固化
- "Minimum wet thickness in extrusion slot coating," Chemical Engineering Science 47, 1703 (1992):狭缝涂布所能形成的最小湿膜厚度
- "Low-flow limit in slot coating: Theory and experiments," AIChE Journal 46, 1907 (2000):涂布液珠断裂的低流量极限
- "A review of the operating limits in slot die coating processes," AIChE Journal 62, 2508 (2016):运行极限与缺陷地图
- "The Effect of Bead Vacuum on Slot Die Coating," International Polymer Processing 24, 157 (2009):用液珠负压扩大稳定区的手法
- "Bubble Defect Generation Mechanism in Slot Die Coating of High-Viscosity Fluids," ACS Applied Materials & Interfaces 16, 11890 (2024):高黏度溶液中气泡缺陷的产生路径
- "In situ FTIR analysis for the determination of imidization degree of polyimide precursors," Polymer 238, 124416 (2022) · "Thermal imidization behaviors of poly(amic acid)…," Vibrational Spectroscopy 106, 103007 (2020):升温过程中酰亚胺化率的实时追踪
- Clausius–Clapeyron relation · Trouton's rule · N-Methyl-2-pyrrolidone — Wikipedia:减压沸点表的计算依据与 NMP 常压沸点(约 202℃)
- Automated optical inspection · Ellipsometry · PTFE · FFKM — Wikipedia:光学检查与厚度计量、耐化学管路与密封材