진공과 플라즈마라는 무대가 준비되었으니(9편), 이제 그 위에서 실제로 막을 쌓을 차례입니다. 백플레인에 올라가는 막은 크게 둘 — 전기가 흐르는 금속과 흐르지 않는 절연막입니다. 이번 편은 그중 금속을 다루는 스퍼터링(sputtering)입니다. 게이트 배선도, 소스·드레인 배선도, 화소 전극도 모두 이 방식으로 만들어집니다.
증착의 두 갈래 — 물리적이냐, 화학적이냐
박막을 쌓는 방법은 원리에 따라 둘로 나뉩니다.
- PVD(물리 기상 증착) — 재료를 물리적인 힘으로 떼어내 옮깁니다. 화학 반응 없이 재료가 그대로 이동합니다. 증발(evaporation)과 스퍼터링이 여기 속합니다.
- CVD(화학 기상 증착) — 기체를 화학 반응시켜 그 산물을 표면에 쌓습니다. 다음 편의 주제입니다.
PVD 중에서도 가장 단순한 것이 증발법입니다. 텅스텐·몰리브덴 같은 고융점 금속 보트에 재료를 올리고 전류를 흘려 가열하면, 재료가 기화해 위쪽 기판에 달라붙습니다. 재료의 상변화 → 이동 → 흡착 → 표면 재배열의 4단계로 진행됩니다. 융점이 높은 재료는 전자빔으로 가열하기도 합니다 — 증착 속도가 빠르고 고융점 재료를 다룰 수 있지만 X선이 발생할 수 있다는 부담이 있습니다.
| 방식 | 재료를 떼어내는 힘 | 운전 압력 | 도달 원자의 에너지 | 대면적 적합성 |
|---|---|---|---|---|
| 저항 가열 증발 | 열 — 녹여서 기화 | 10⁻⁵ Torr 이하 | 약 0.1eV | 낮음 — 점 증발원, 그림자 문제 |
| 전자빔 증발 | 전자빔의 국부 가열 | 10⁻⁵ Torr 이하 | 약 0.1~0.2eV | 낮음~중간 |
| 마그네트론 스퍼터 | 이온의 운동량 전달 | 1~10 mTorr | 수 eV | 높음 — 넓은 판 형태 타깃 |
표의 맨 오른쪽 칸이 결론입니다. 증발법은 원리상 점(點)에서 뿜어져 나오는 방식이라 기판이 커질수록 가장자리가 얇아지고, 9편에서 본 대로 10⁻⁶ Torr 대역에서는 λ가 50m에 달해 완전한 직진이 되므로 그림자가 심하게 집니다. 그래서 대면적 디스플레이의 주역은 스퍼터링입니다.
때려서 떼어낸다 — 스퍼터링의 원리
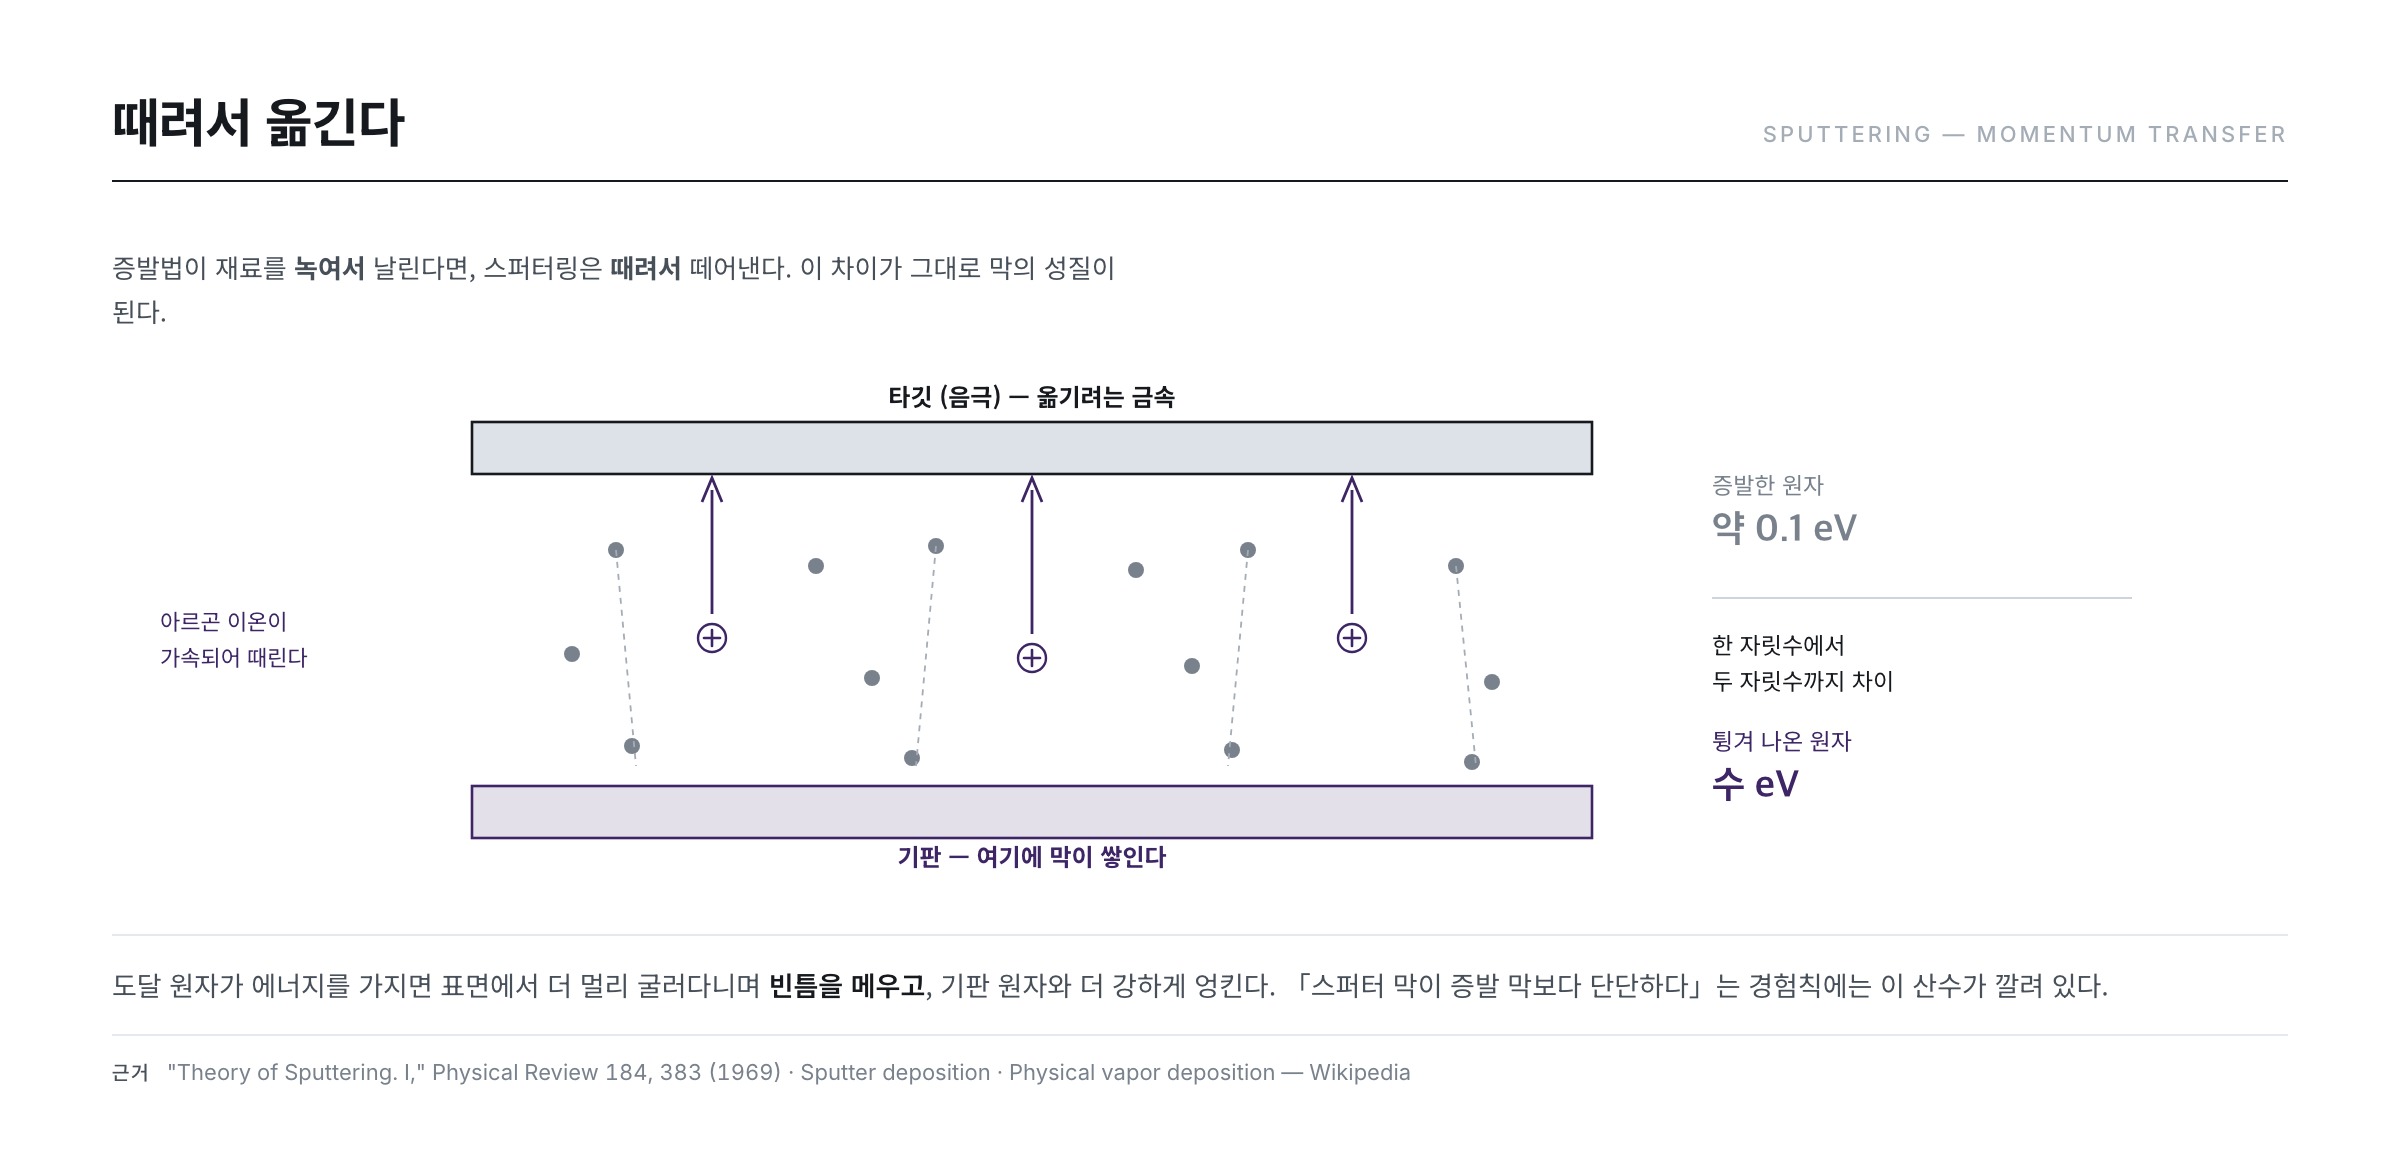
스퍼터링은 당구에 가깝습니다. 진공 챔버에 아르곤 같은 불활성 기체를 넣고 플라즈마를 켜면 Ar⁺ 이온이 생깁니다. 증착할 금속(타깃)을 음극에 놓으면, 전기장이 이온을 타깃 쪽으로 가속합니다. 고속으로 날아든 이온이 타깃 원자와 충돌해 운동량을 전달하면, 원자가 표면에서 튕겨 나와 반대편 기판에 가서 붙습니다(Sputter deposition).
숫자로 보면 이 과정의 성격이 드러납니다. 금속 원자 하나를 표면에서 떼어내는 데 필요한 에너지는 수 eV 수준인데, 입사하는 이온은 그보다 훨씬 큰 수십~수백 eV의 에너지를 가집니다. 넉넉한 에너지로 때리기 때문에 녹는점과 무관하게 재료를 옮길 수 있습니다 — 증발법이 재료를 녹여야 하는 것과 결정적으로 다른 점입니다.
이온 하나가 몇 개의 원자를 떼어내는지를 스퍼터 수율(sputter yield)이라 부릅니다. 이 값이 무엇으로 정해지는지는 1960년대에 이론으로 정리되었습니다 — 입사 이온이 표적 안에서 만드는 충돌 캐스케이드가 표면 근처로 되돌아와 원자를 밖으로 밀어내는 과정으로, 수율은 입사 에너지와 이온·표적의 질량비, 그리고 표적의 표면 결합 에너지로 결정됩니다("Theory of Sputtering. I. Sputtering Yield of Amorphous and Polycrystalline Targets," Phys. Rev. 184, 383 (1969)). 아르곤이 스퍼터 기체의 표준이 된 이유도 여기 있습니다 — 화학적으로 불활성이면서 질량이 주요 배선 금속과 비슷해 운동량 전달 효율이 좋고, 값이 싸기 때문입니다.
이온이 표면을 때리면 스퍼터링만 일어나는 것은 아닙니다. 이온이 반사되기도 하고, 2차 전자가 튀어나오기도 하며, 이온이 표면에 박히기도 하고, 아래층이 손상되기도 합니다. 이 여러 현상 중 원자가 튕겨 나오는 현상만 골라 쓰는 것이 스퍼터 공정입니다.
왜 스퍼터 막이 더 잘 붙는가
앞의 표에서 도달 원자의 에너지를 비교한 이유가 여기 있습니다. 증발법에서 기판에 도달하는 원자의 에너지는 증발원의 온도가 결정합니다. 1,500K에서 기화한 원자의 열에너지는
kT = 1.381×10⁻²³ × 1,500 ÷ 1.602×10⁻¹⁹ ≈ 0.13eV
에 지나지 않습니다. 반면 스퍼터로 튕겨 나온 원자는 표면 결합 에너지를 이기고 나온 것이므로 수 eV를 가집니다 — 한 자릿수에서 두 자릿수까지 차이가 납니다. 이 에너지 차이가 그대로 막의 성질이 됩니다. 도달 원자가 표면에서 더 멀리 굴러다닐 수 있어 빈틈을 메우고, 기판 원자와 더 강하게 엉키므로 밀착력과 밀도가 좋아집니다. "스퍼터 막이 증발 막보다 단단하다"는 경험칙에는 이런 산수가 깔려 있습니다.
자석 하나로 판을 바꾸다 — 마그네트론
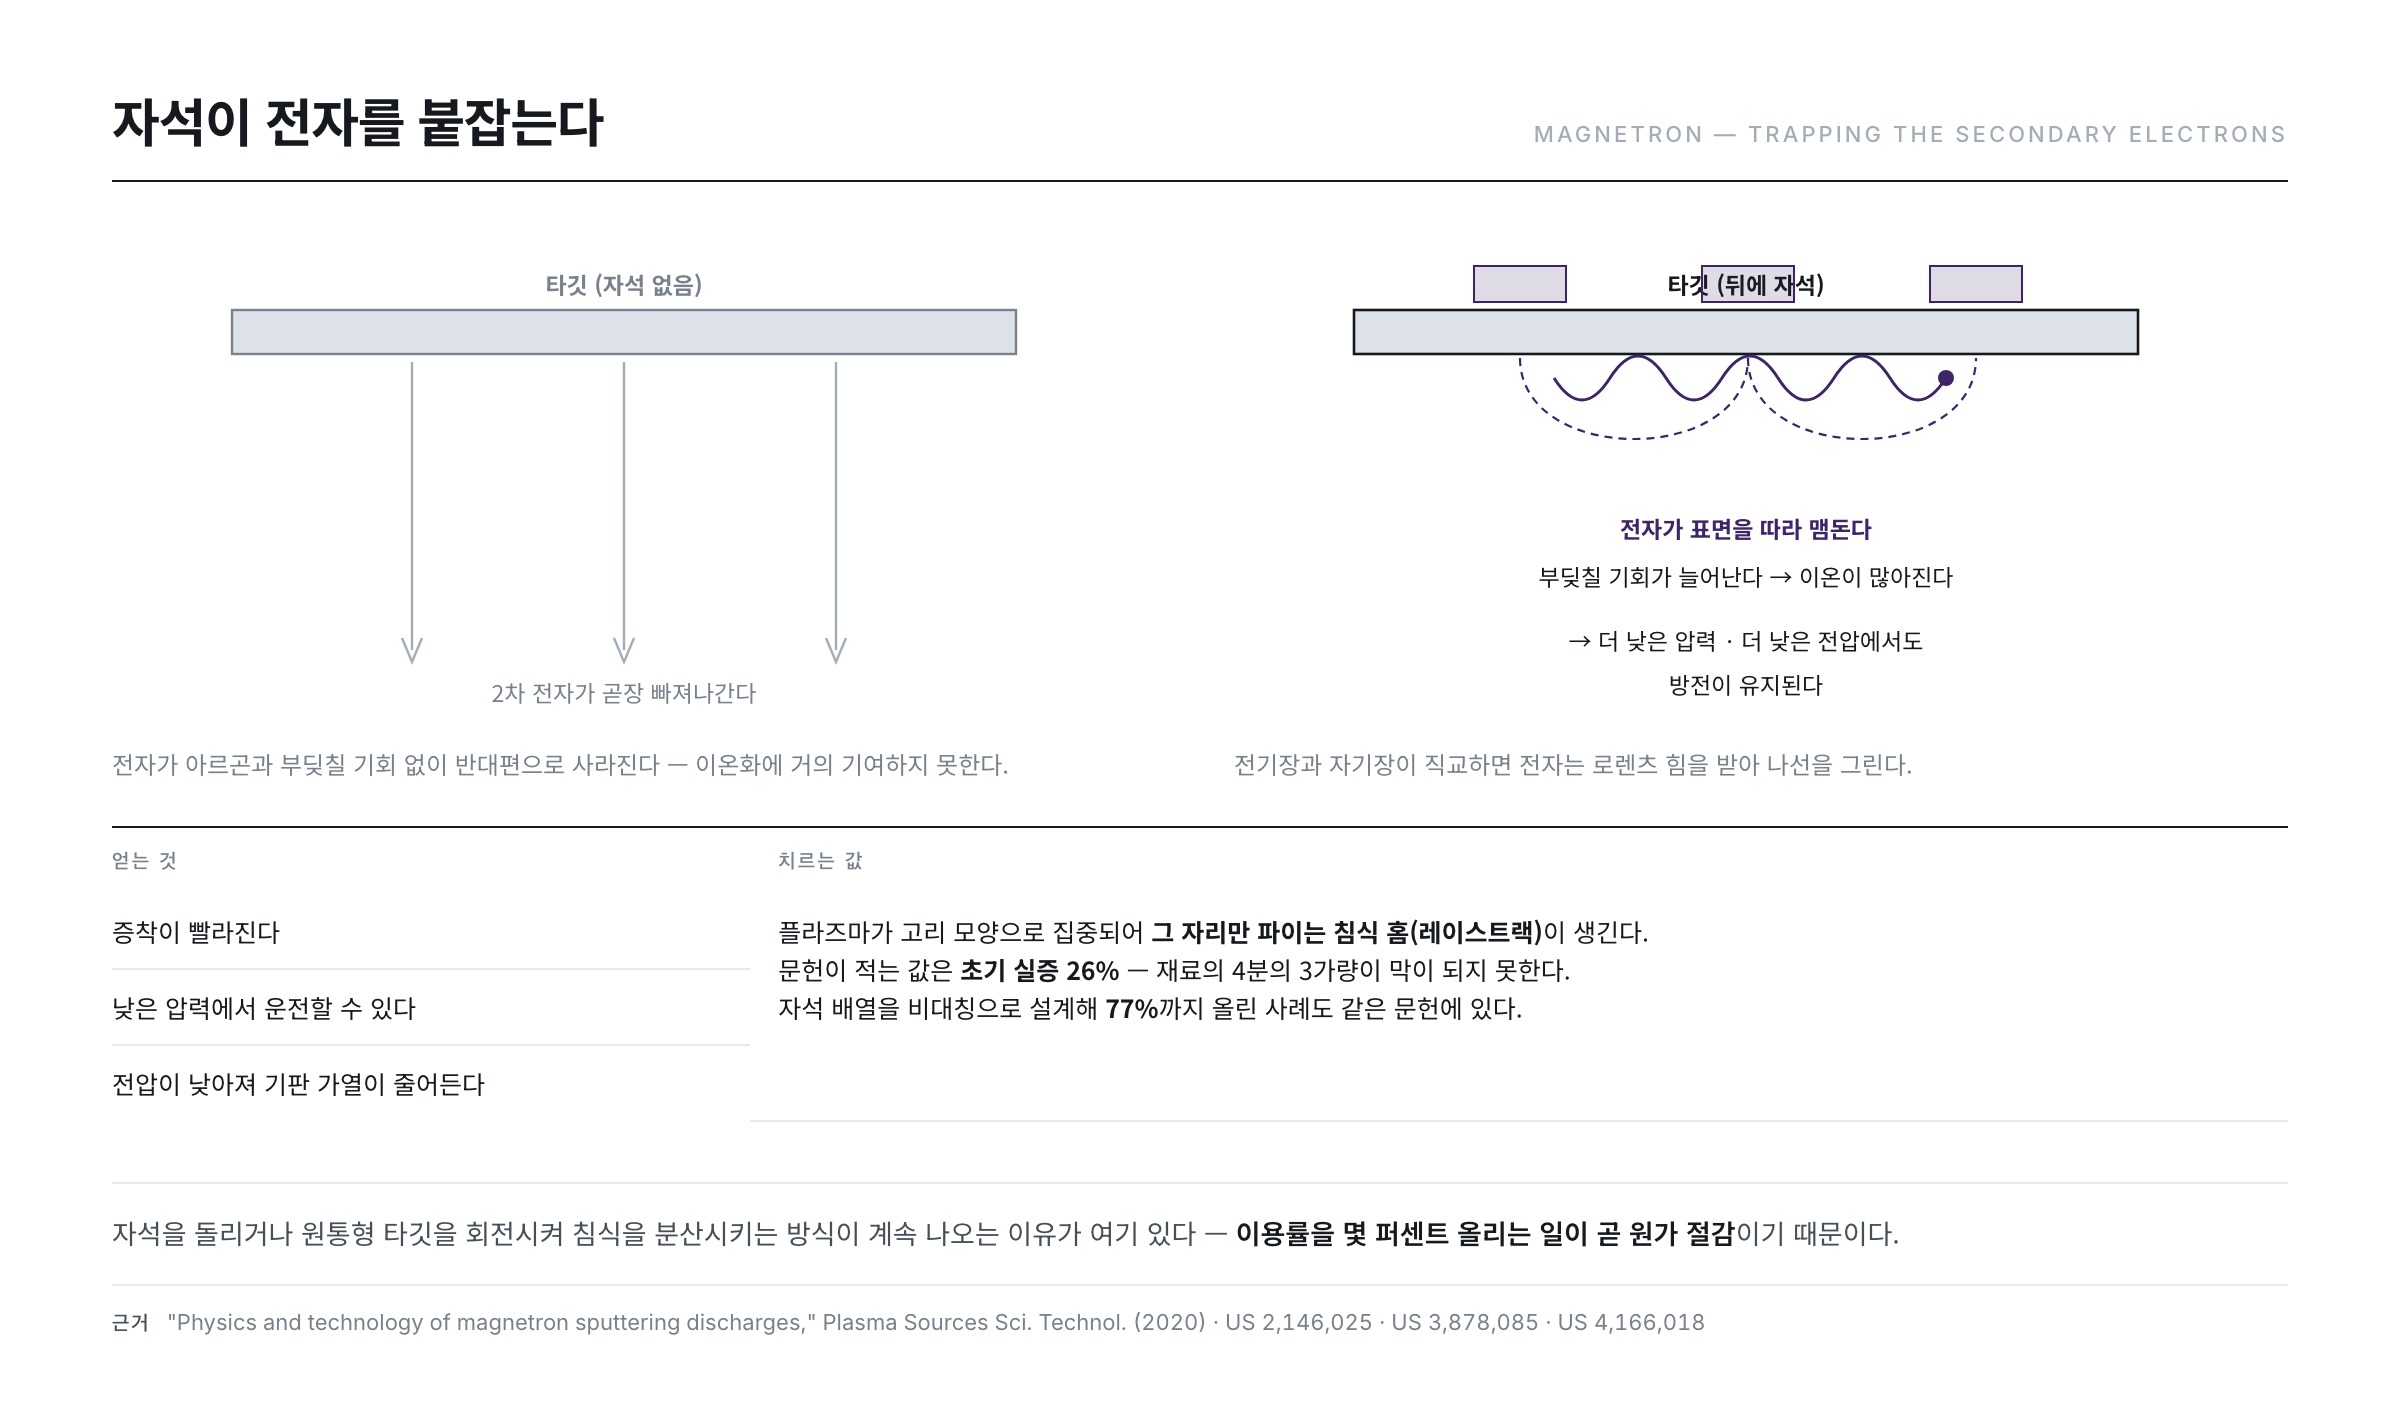
초기 DC 스퍼터에는 결정적인 비효율이 있었습니다. 플라즈마를 유지하는 데 필요한 2차 전자가 타깃에서 곧장 반대편으로 빠져나가 버려, 기체를 이온화하는 데 거의 기여하지 못했던 것입니다.
해법은 자석이었습니다. 타깃 뒤에 자석을 배치해 타깃 표면과 평행한 자기장을 만들면, 전기장과 자기장이 직교하면서 전자가 로렌츠 힘을 받아 나선 운동을 하게 됩니다. 전자가 타깃 근처를 벗어나지 못하고 계속 맴돌게 되는 것입니다.
이 발상 자체는 오래되었습니다. 방전 공간에 자기장을 걸어 전자의 경로를 늘리고, 그렇게 유지한 방전으로 음극 물질을 떼어내 기판에 입히는 구성이 1930년대에 이미 특허로 기술되어 있습니다(US 2,146,025 — Coating by cathode disintegration). 그러나 산업을 바꾼 것은 평판형 마그네트론이었습니다. 넓은 판 모양 타깃 뒤에 자석을 배열해 표면을 따라 닫힌 자기장 터널을 만드는 구성이 1970년대에 정리되면서(US 3,878,085 — Cathode sputtering apparatus(곡면 음극과 자기장 터널), US 4,166,018 — Sputtering process and apparatus(평판형 마그네트론)), 큰 면적을 한 번에 덮는 오늘날의 방식이 성립했습니다.
결과는 극적입니다. 학술 문헌은 이렇게 정리합니다 — "자기장 배치의 주된 목적은 전자를 가두어 타깃 근처에 머무는 시간을 늘리는 것이며, 이를 통해 더 낮은 압력과 낮은 방전 전압에서도 방전을 유지할 수 있다". 그리고 이 강렬한 이온 충돌이 자기적 가둠이 없을 때보다 훨씬 높은 속도로 타깃 원자를 떼어내 증착이 빨라집니다("Physics and technology of magnetron sputtering discharges," Plasma Sources Sci. Technol. (2020)).
부수 효과도 좋습니다 — 낮은 압력에서 운전할 수 있고, 인가 전압이 낮아져 기판 가열이 줄며, 챔버 벽에 붙는 양도 감소합니다.
공짜는 없다 — 레이스트랙
대가는 타깃이 고르게 닳지 않는다는 것입니다. 플라즈마가 자기장을 따라 고리 모양으로 집중되므로, 타깃 표면에 그 자리만 파이는 침식 홈(레이스트랙, race track)이 생깁니다. 침식이 깊어질수록 자기장 형상이 변해 홈이 더 뾰족해지고, 결국 타깃 전체를 다 쓰지 못한 채 교체해야 합니다 — 문헌은 평판형 마그네트론을 처음 실증한 1974년 보고의 타깃 이용률을 26%로 적고, 자석 배열을 비대칭으로 설계해 77%까지 끌어올린 사례를 함께 싣습니다("Physics and technology of magnetron sputtering discharges," Plasma Sources Sci. Technol. (2020)).
이 숫자가 뜻하는 바는 가볍지 않습니다. 이용률이 26%라면 타깃 재료의 4분의 3가량이 막이 되지 못한 채 회수·재생 공정으로 넘어간다는 뜻이고, 그만큼 재료비와 교체 정지 시간이 늘어난다는 뜻입니다. 거꾸로 자석 배열을 손보는 것만으로 그 값이 세 배 가까이 달라진다는 것도 같은 문헌이 보여 줍니다. 자석을 회전시키거나 움직여 침식을 분산시키는 방식, 원통형 타깃을 돌려 표면 전체를 쓰게 하는 방식이 계속 나오는 이유가 여기 있습니다. 이용률을 몇 퍼센트 올리는 일이 곧 원가 절감입니다.
전원 방식의 갈래 — DC·RF·펄스
같은 마그네트론이라도 무엇으로 전력을 거느냐에 따라 성격이 달라집니다.
DC 스퍼터에는 한계가 하나 있습니다. 타깃이 절연체면 쓸 수 없다는 점입니다. 이온이 계속 때리면 절연체 표면에 양전하가 쌓이고, 그 전하가 뒤따라오는 이온을 밀어내 방전이 멈춥니다. 해법은 9편에서 본 RF 방전입니다. 13.56MHz의 고주파를 걸면 전압의 극성이 계속 바뀌므로 표면에 전하가 쌓일 새가 없습니다. 덕분에 산화물·질화물 같은 절연 재료도 스퍼터로 증착할 수 있습니다.
| 전원 방식 | 다룰 수 있는 타깃 | 증착 속도 | 강점 | 약점 |
|---|---|---|---|---|
| DC 마그네트론 | 금속(도체)만 | 빠름 | 구조·전원이 단순, 대면적 확장 용이 | 절연 타깃 불가, 반응성 공정에서 아크 발생 |
| RF 마그네트론 | 도체 + 절연체 | 느림 | 산화물·질화물 타깃 가능 | 정합 회로 필요, 전력 효율 낮음, 대면적일수록 정재파 |
| 펄스 DC | 도체 + 약한 절연막이 생기는 반응성 공정 | 빠름 | 극성을 주기적으로 뒤집어 축적 전하를 털어냄 — 아크 억제 | 제어 변수가 늘어남 |
| 반응성 스퍼터 | 금속 타깃 + 반응 기체(O₂·N₂) | 조건 의존 | 금속 타깃으로 산화막·질화막을 얻음 | 타깃 표면이 오염되는 타깃 피독 구간이 존재 |
표에서 눈여겨볼 것은 RF의 "대면적일수록 정재파"입니다. 13.56MHz의 자유 공간 파장은 약 22m이고, 매질 안에서는 그보다 짧아집니다. 전극이 수 미터 급이 되면 전극 위에서 전압이 위치에 따라 달라지기 시작해 가운데와 가장자리의 증착 속도가 갈립니다. 대면적 장비가 DC나 펄스 DC를 선호하는 실질적인 이유 중 하나입니다.
압력이 막의 구조를 정한다
같은 재료, 같은 장비로 쌓아도 막의 성격은 기판 온도와 운전 압력에 따라 달라집니다. 스퍼터 막의 구조를 이 두 변수로 정리한 고전적인 연구가 있습니다("Influence of apparatus geometry and deposition conditions on the structure and topography of thick sputtered coatings," J. Vac. Sci. Technol. 11, 666 (1974)). 요지는 이렇습니다.
- 압력이 높으면 — 9편의 표대로 λ가 짧아져 스퍼터된 원자가 여러 번 부딪히며 에너지를 잃고 도착합니다. 표면에서 굴러다닐 힘이 없으니 기둥 사이에 틈이 생긴 성긴 기둥 구조가 됩니다. 밀도가 낮고 인장 응력을 갖기 쉽습니다.
- 압력이 낮으면 — 원자가 에너지를 간직한 채 도착하고, 반사된 아르곤 중성 입자까지 막을 두드립니다. 원자가 격자 사이로 밀려 들어가 치밀하지만 압축 응력을 가진 막이 됩니다.
여기서 응력이 왜 중요한지가 드러납니다. 증착된 막의 내부 응력은 압력을 조금만 바꿔도 인장에서 압축으로 부호가 뒤집힐 수 있고, 이는 마그네트론 스퍼터 금속막에서 실측으로 보고되어 왔습니다("Internal stresses in metallic films deposited by cylindrical magnetron sputtering," Thin Solid Films 64, 111 (1979)). 응력이 크면 기판이 휘고(2·3편에서 본 그 휨입니다), 심하면 막이 벗겨지거나 갈라집니다. 그래서 레시피는 "빠르게 쌓기"와 "응력을 0 근처에 두기" 사이의 타협으로 정해집니다 — 압력을 올리면 응력은 인장 쪽으로, 내리면 압축 쪽으로 움직이므로, 그 부호가 바뀌는 지점 근처를 노리는 것이 정석입니다.
왜 금속을 여러 겹으로 쌓는가
실제 백플레인의 금속층은 단순한 한 겹이 아닙니다. 이유를 알려면 먼저 배선 저항이 얼마나 되는지 감을 잡아야 합니다. 폭 5μm, 두께 300nm의 배선이 1m 이어진다고 두고 R = ρ × 길이 ÷ (폭 × 두께)로 계산하면 다음과 같습니다.
| 재료 | 저항률 ρ (Ω·m) | 시트 저항 (Ω/sq, 300nm) | 1m 배선 저항 (5μm 폭) | 역할 |
|---|---|---|---|---|
| 구리 (Cu) | 1.7×10⁻⁸ | 0.056 | 약 11kΩ | 저저항 주층 |
| 알루미늄 (Al) | 2.7×10⁻⁸ | 0.088 | 약 18kΩ | 저저항 주층 |
| 몰리브덴 (Mo) | 5.3×10⁻⁸ | 0.18 | 약 36kΩ | 배리어·접촉층 |
| 티타늄 (Ti) | 4.2×10⁻⁷ | 1.4 | 약 280kΩ | 접착·배리어층 |
| 투명 도전막(산화물) | 10⁻⁶ 급 | 수 Ω | 약 1MΩ | 투명 전극 |
표의 저항률은 벌크 금속의 값이고, 실제 박막은 결정립 경계와 표면 산란 때문에 이보다 높게 나옵니다. 그래도 자릿수의 관계는 그대로입니다 — 배리어로 쓰는 금속만으로 배선을 만들면 저항이 주층의 2~20배가 되고, 투명 도전막으로 신호선을 만들면 두 자릿수가 올라갑니다. 배선이 길수록 이 저항이 화소에 도달하는 신호를 무디게 만들어 화면 한쪽이 어두워지는 문제로 이어집니다.
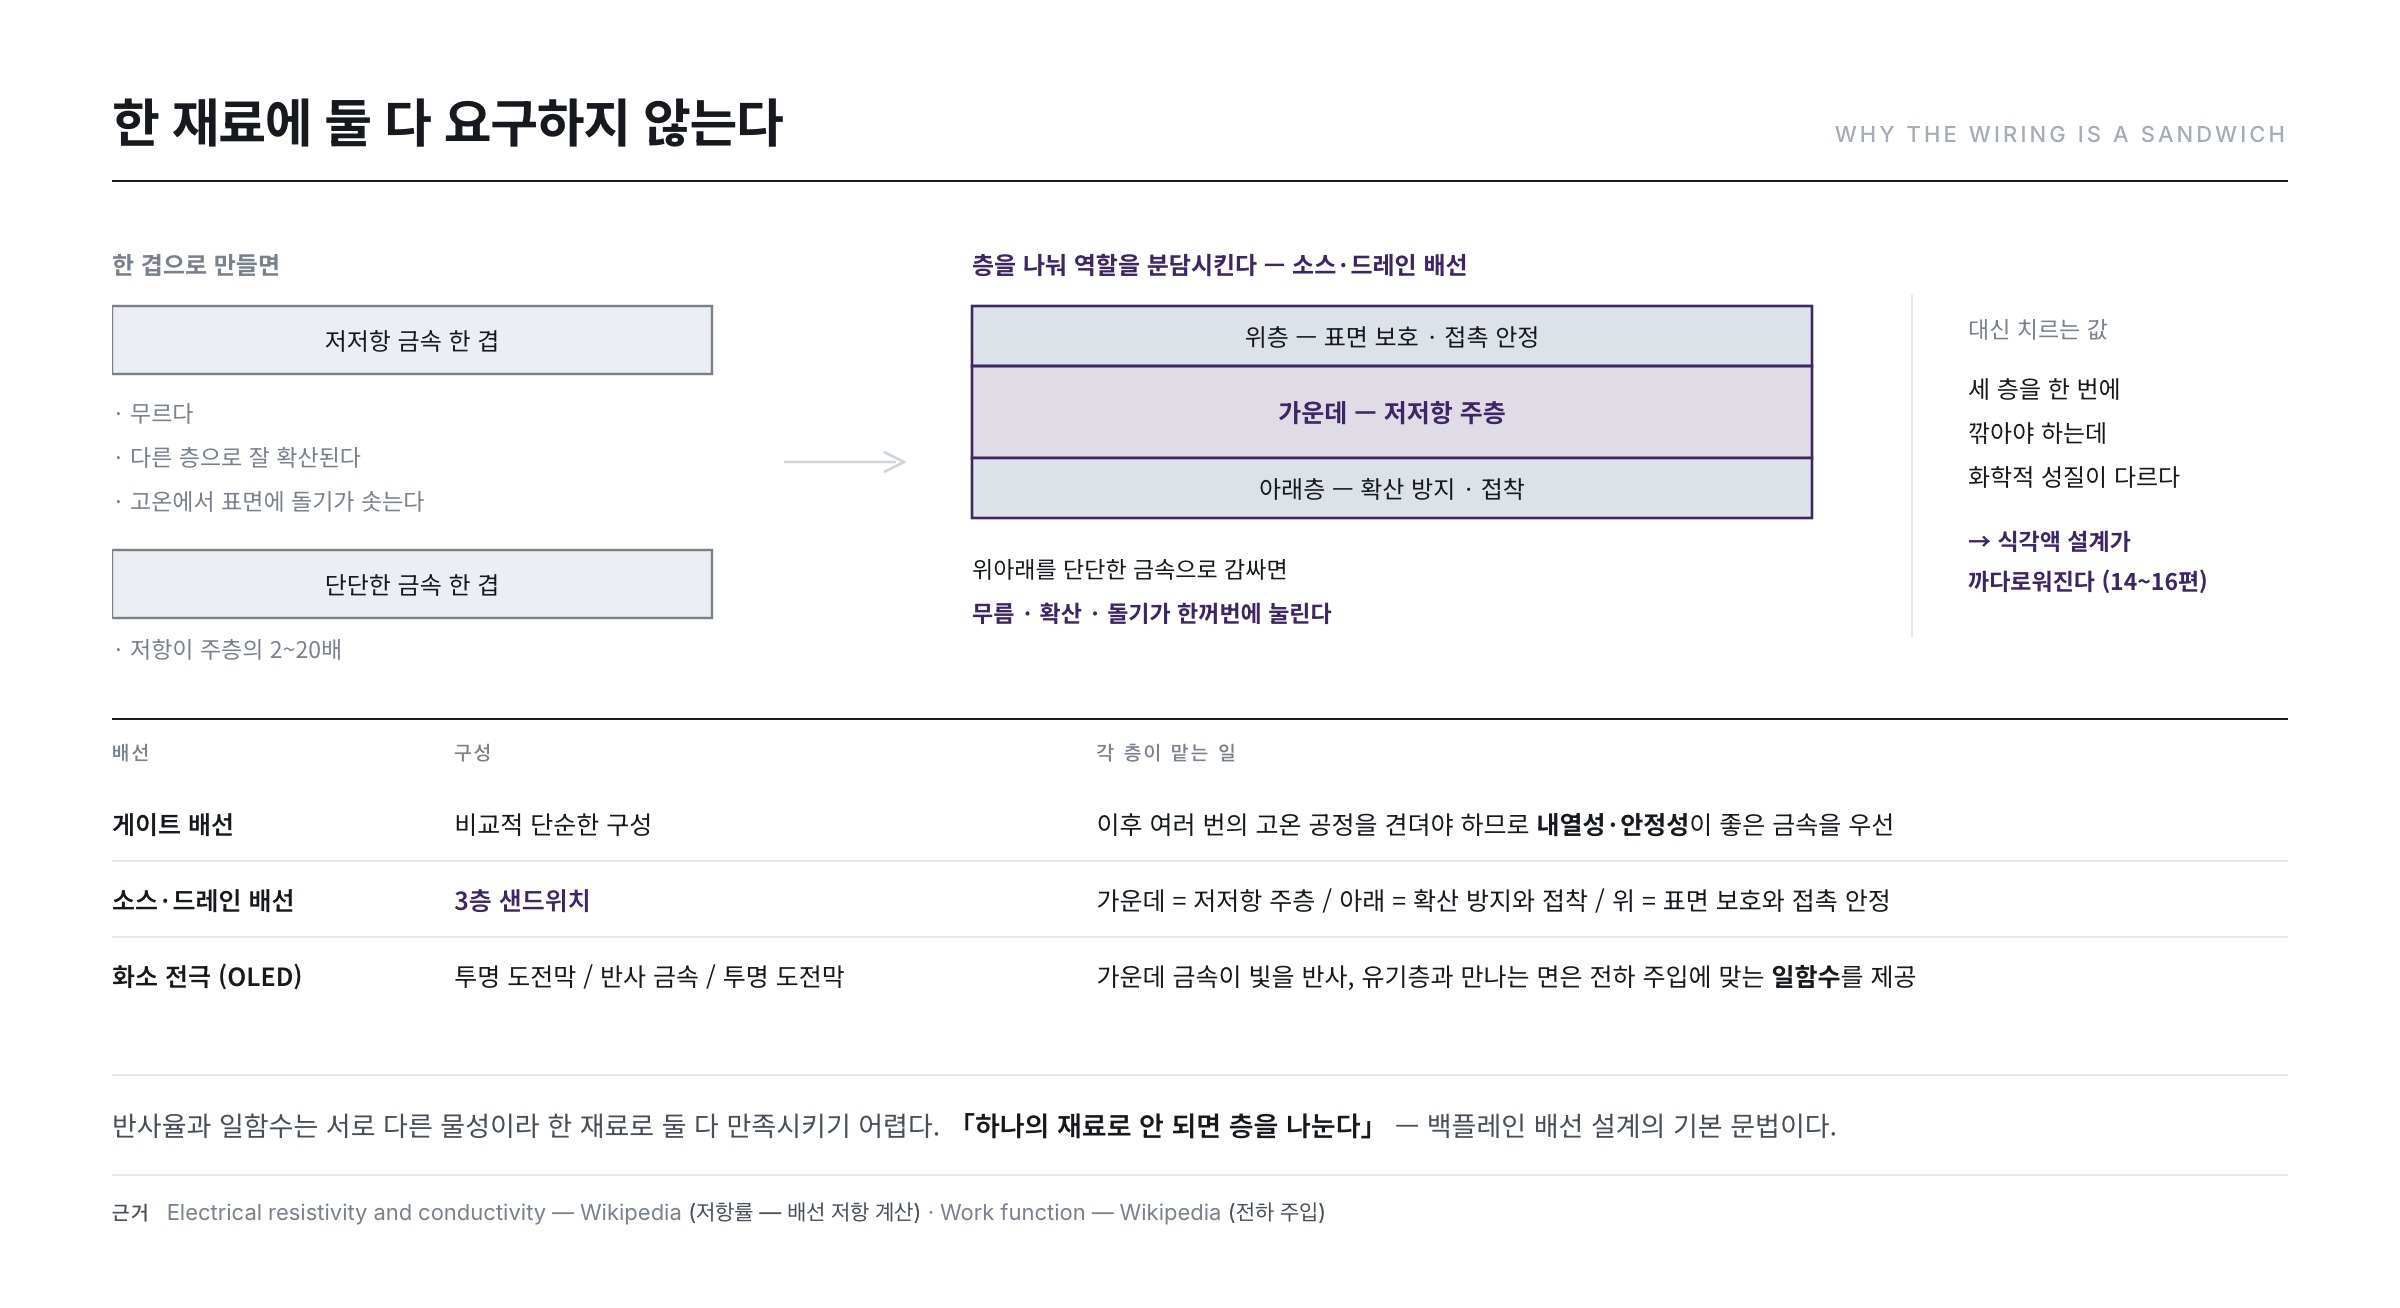
그래서 낮은 저항과 화학적 안정성을 한 재료에 함께 요구하지 않고, 층을 나눠 역할을 분담시킵니다.
| 배선 | 구성 | 각 층이 맡는 일 |
|---|---|---|
| 게이트 배선 | 비교적 단순한 구성 | 이후 여러 번의 고온 공정을 견뎌야 하므로 내열성·안정성이 좋은 금속을 우선 |
| 소스·드레인 배선 | 3층 샌드위치 | 가운데 = 저저항 주층 / 아래 = 확산 방지와 접착 / 위 = 표면 보호와 접촉 안정 |
| 화소 전극(OLED) | 투명 도전막 / 반사 금속 / 투명 도전막 | 가운데 금속이 빛을 반사, 유기층과 만나는 면은 전하 주입에 맞는 일함수를 제공 |
저저항 금속은 대체로 무르고 다른 층으로 잘 확산되며, 고온에서 표면에 돌기가 솟는 문제도 있습니다. 위아래를 단단한 금속으로 감싸면 이 문제들이 한꺼번에 눌립니다(Electrical resistivity and conductivity). 화소 전극 쪽은 요구가 더 복잡합니다 — 반사율과 일함수는 서로 다른 물성이므로 한 재료로 둘 다 만족시키기 어렵고(Work function), 투명 도전막 자체도 조성·공정에 따라 저항률과 투과율이 크게 달라져 계속 개선의 대상이 되어 왔습니다("Present status of transparent conducting oxide thin-film development for Indium-Tin-Oxide (ITO) substitutes," Thin Solid Films 516, 5822 (2008)).
이 구조가 왜 중요한지는 나중에 식각 편(14~16편)에서 다시 드러납니다 — 세 층의 금속을 한 번에 깎아야 하는데 각 층의 화학적 성질이 다르기 때문에, 식각액 설계가 까다로운 문제가 됩니다.
한계와 흔한 오해
- "스퍼터는 재료를 녹여서 옮긴다" — 아닙니다. 녹이는 것은 증발법이고, 스퍼터는 운동량으로 튕겨내는 방식입니다. 그래서 융점이 아주 높은 금속도, 합금도 조성을 비교적 유지한 채 옮길 수 있습니다.
- "진공도를 더 높이면 더 좋은 막이 된다" — 스퍼터는 예외입니다. 플라즈마를 유지할 아르곤이 필요하므로 mTorr 대역으로 되올려 운전합니다. 다만 배기 후 도달 진공도는 낮아야 합니다 — 그것은 잔류 수분·산소를 얼마나 뺐는가의 지표이지 공정 압력이 아닙니다.
- "타깃은 다 쓰고 버린다" — 앞서 본 대로 통상 이용률은 절반에 못 미칩니다. 남은 대부분은 회수해 재생합니다.
- "증착 속도는 전력에 비례한다" — 대체로 그렇지만 무한정은 아닙니다. 전력을 올리면 타깃이 뜨거워지고, 반응성 공정에서는 아크가 늘며, 기판에 실리는 열도 함께 올라갑니다. 유리와 그 위의 유기막이 견딜 수 있는 온도가 상한을 만듭니다.
무엇이 왜 중요한가 — 관리 포인트 3
- 막 두께와 균일도 — 배선 저항이 곧 화면 품질입니다. 앞의 표에서 보듯 저항은 두께에 반비례하므로, 두께가 10% 얇아지면 저항은 11% 오릅니다. 대면적에서 두께가 기울면 화면 한쪽이 어두워지는 문제로 이어집니다.
- 막 응력 — 증착된 막은 압축 또는 인장 응력을 가집니다. 응력이 크면 기판이 휘거나 막이 벗겨집니다. 압력·전력·온도로 응력을 조절하는 것이 레시피의 일부이며, 기판 곡률 측정으로 응력을 추적합니다.
- 타깃 상태와 파티클 — 타깃 침식이 진행되면 자기장과 플라즈마 형상이 바뀌어 증착 속도와 균일도가 함께 변합니다. 그래서 타깃 수명의 척도는 사용 시간이 아니라 누적 투입 전력량이 됩니다. 또 챔버 벽에 쌓인 증착물이 떨어져 파티클이 되므로, 방착판 교체와 챔버 세정 주기 관리가 필수입니다.
금속 배선이 올라갔습니다. 다음 편(11편)에서는 나머지 절반 — PECVD로 절연막을 쌓는 화학으로 들어갑니다. 실레인 가스가 플라즈마 속에서 어떻게 분해되어 실리콘 산화막·질화막이 되는지, 그리고 그 막의 품질을 무엇으로 판정하는지를 다룹니다.
참고 자료
- "Theory of Sputtering. I. Sputtering Yield of Amorphous and Polycrystalline Targets," Physical Review 184, 383 (1969) : 충돌 캐스케이드로 설명하는 스퍼터 수율
- "Physics and technology of magnetron sputtering discharges," Plasma Sources Science and Technology (2020) : 자기장에 의한 전자 가둠, 저압·저전압 운전, 레이스트랙 침식과 타깃 이용률(초기 실증 26% · 자석 배열 최적화 시 최대 77%)
- "Influence of apparatus geometry and deposition conditions on the structure and topography of thick sputtered coatings," Journal of Vacuum Science and Technology 11, 666 (1974) : 압력·기판 온도와 막 구조의 관계
- "Internal stresses in metallic films deposited by cylindrical magnetron sputtering," Thin Solid Films 64, 111 (1979) : 스퍼터 금속막의 내부 응력과 압력 의존성
- "Present status of transparent conducting oxide thin-film development for Indium-Tin-Oxide (ITO) substitutes," Thin Solid Films 516, 5822 (2008) : 투명 도전막의 저항률·투과율과 개선 방향
- US 2,146,025 — Coating by cathode disintegration : 자기장으로 방전을 유지해 음극 물질을 입히는 초기 구성
- US 3,878,085 — Cathode sputtering apparatus : 음극 표면을 따라 닫힌 자기장 터널을 만드는 구성
- US 4,166,018 — Sputtering process and apparatus : 평판형 마그네트론의 공정·장치 구성
- Sputter deposition — Wikipedia : 스퍼터링의 원리와 운동량 전달
- Physical vapor deposition — Wikipedia : PVD 전반과 증발법
- Electrical resistivity and conductivity — Wikipedia : 금속의 저항률 — 본문 배선 저항 계산의 근거
- Work function — Wikipedia : 전극 일함수와 전하 주입
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.