앞 편에서 감광액과 굽기, 현상까지 봤습니다. 이번 편은 그 사이에 있는 가장 비싸고 가장 정밀한 단계 — 마스크의 회로 모양을 기판에 옮기는 노광(exposure)입니다. 여기서 디스플레이 공정은 반도체와 정반대의 선택을 합니다. 왜 그런지가 이번 편의 핵심입니다.
상을 옮기는 세 가지 방법
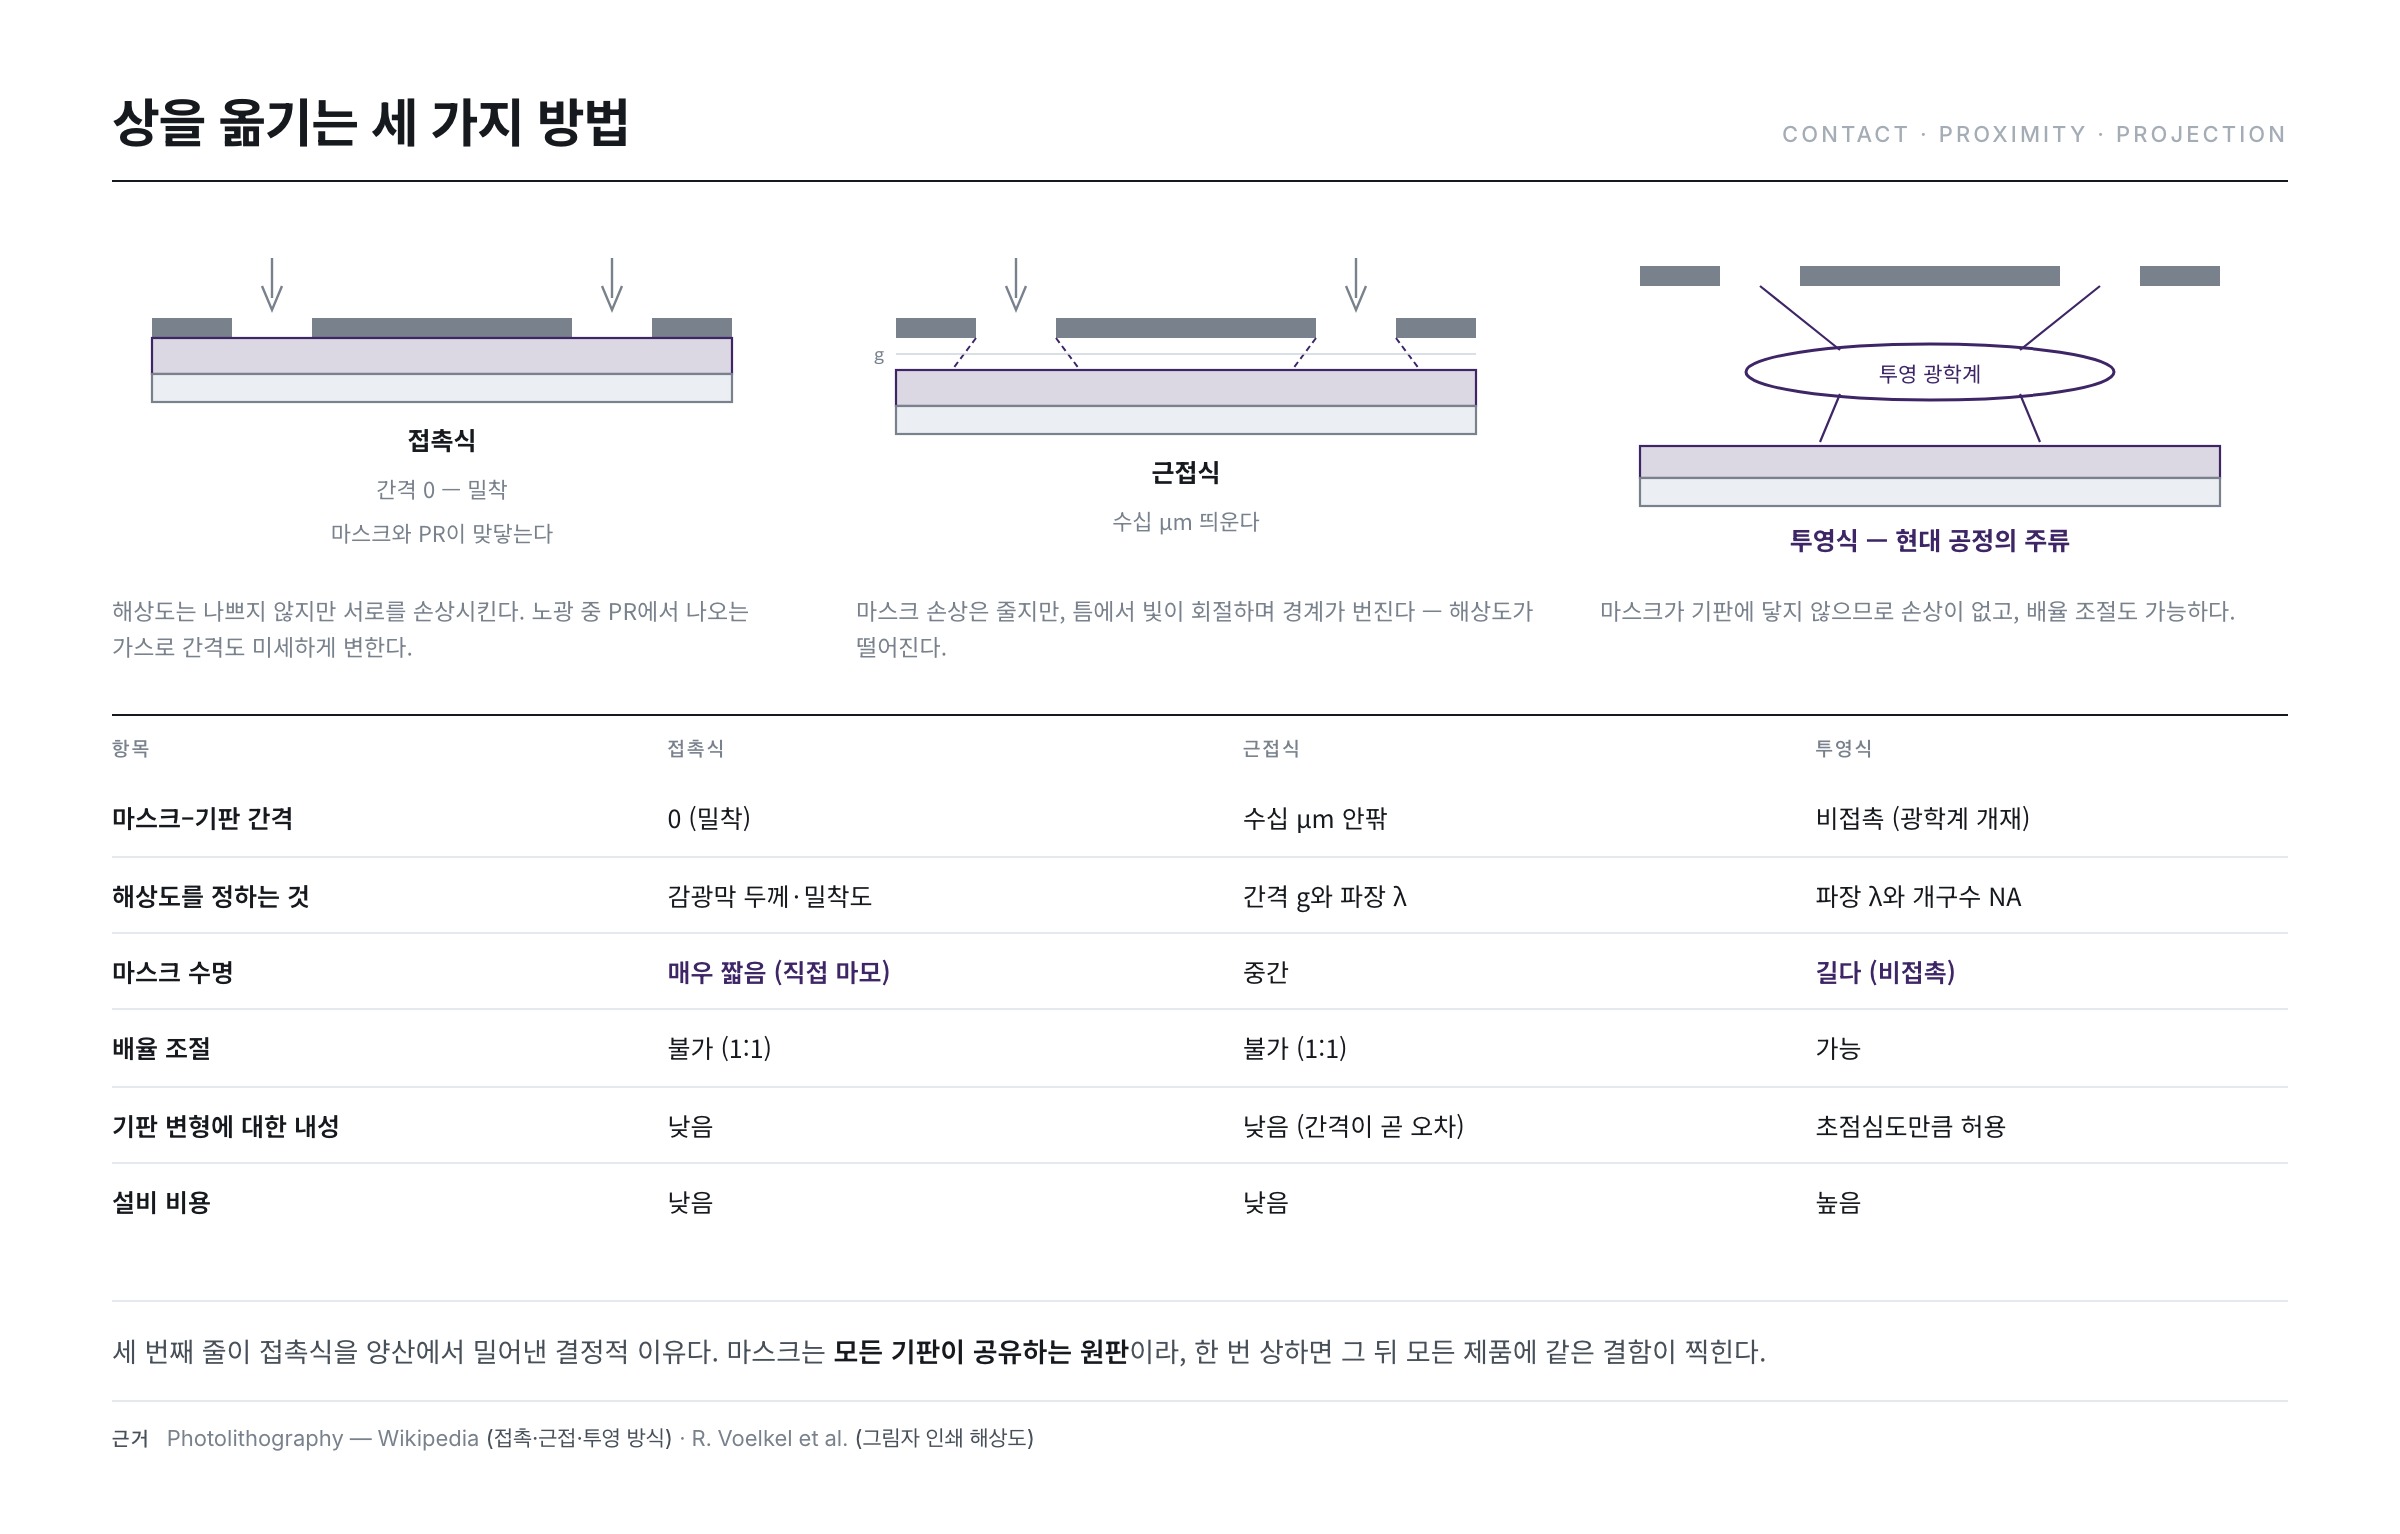
마스크의 패턴을 감광액에 전사하는 방법은 크게 셋입니다(Photolithography).
- 접촉식(contact) — 마스크를 기판에 직접 붙이고 빛을 쬡니다. 구조가 단순하고 해상도도 나쁘지 않지만, 마스크와 PR이 맞닿아 서로를 손상시킵니다. 게다가 노광 중 PR에서 나오는 가스 때문에 간격이 미세하게 변합니다.
- 근접식(proximity) — 살짝 띄웁니다. 마스크 손상은 줄지만, 틈 때문에 빛이 회절하면서 해상도가 떨어집니다.
- 투영식(projection) — 렌즈나 거울로 마스크의 상을 기판에 투영합니다. 마스크가 기판에 닿지 않으므로 손상이 없고, 배율 조절도 가능합니다. 현대 공정의 주류입니다.
세 방식은 「무엇을 얻고 무엇을 내주는가」가 명확히 갈립니다.
| 항목 | 접촉식 | 근접식 | 투영식 |
|---|---|---|---|
| 마스크–기판 간격 | 0(밀착) | 수십 μm 안팎 | 비접촉(광학계 개재) |
| 해상도를 정하는 것 | 감광막 두께·밀착도 | 간격 g와 파장 λ | 파장 λ와 개구수 NA |
| 마스크 수명 | 매우 짧음(직접 마모) | 중간 | 길다(비접촉) |
| 배율 조절 | 불가(1:1) | 불가(1:1) | 가능 |
| 기판 변형에 대한 내성 | 낮음 | 낮음(간격이 곧 오차) | 초점심도만큼 허용 |
| 설비 비용 | 낮음 | 낮음 | 높음 |
표의 세 번째 줄이 접촉식을 양산에서 밀어낸 결정적 이유입니다. 마스크는 모든 기판이 공유하는 원판이라, 한 번 상하면 그 뒤에 지나가는 모든 제품에 같은 결함이 찍힙니다.
근접식의 한계는 계산할 수 있다
근접식이 왜 흐려지는지는 말로만 설명할 필요가 없습니다. 마스크의 틈을 지난 빛은 프레넬 회절을 일으키고, 간격 g만큼 진행하는 동안 경계가 번집니다. 그림자 인쇄(shadow printing)에서 분해 가능한 최소 선폭은 프레넬 회절에서 다음 근사식으로 유도됩니다(H. Kirchauer, Photolithography Simulation §2.5.1, TU Wien).
R ≈ k·√(λ · g) — λ: 파장, g: 마스크와 감광막 사이의 간격, k: 감광막 공정에 따라 1~2
제곱근이라는 점이 중요합니다. 간격을 절반으로 줄여도 해상도는 √2배(약 1.41배)밖에 좋아지지 않습니다. i선(365nm)을 기준으로 직접 계산하면 이렇습니다.
| 간격 g | R = √(λg) | 여유를 본 값(1.5R) |
|---|---|---|
| 5 μm | 1.35 μm | 2.03 μm |
| 10 μm | 1.91 μm | 2.87 μm |
| 25 μm | 3.02 μm | 4.53 μm |
| 50 μm | 4.27 μm | 6.41 μm |
| 100 μm | 6.04 μm | 9.06 μm |
| 200 μm | 8.54 μm | 12.82 μm |
표의 값은 위 식에 λ = 365nm를 넣어 직접 계산한 것입니다. 여기서 대면적의 딜레마가 드러납니다. 간격은 기판이 클수록 벌릴 수밖에 없습니다. 미터급 유리와 마스크를 수 μm 간격으로 평행하게 유지하는 것은 현실적으로 불가능하고, 조금이라도 닿으면 마스크가 상합니다. 간격을 100μm로 잡는 순간 해상도는 6μm 근처에 묶입니다. 그림자 인쇄 계열이 굵은 패턴 전용으로 남은 이유가 이 한 줄의 제곱근 식에 들어 있습니다(R. Voelkel et al., 2015).
렌즈냐 거울이냐 — 대면적의 갈림길
투영식 안에서도 디스플레이는 갈림길을 만납니다. 렌즈를 쓸 것인가, 거울을 쓸 것인가.
렌즈 방식은 상을 정밀하게 옮기고 확대·축소가 자유롭습니다. 문제는 큰 렌즈를 만들 수 없다는 것입니다. 렌즈가 커지면 자중으로 변형되고 수차가 심해집니다. 그래서 한 번에 노광할 수 있는 영역이 제한되고, 대형 유리는 여러 번 나눠 노광해야 합니다(스텝 방식). 이때 스테이지의 이송 정밀도가 곧 품질이 됩니다 — 나눠 찍은 자리가 어긋나면 이음매가 보입니다.
거울 방식은 대형화가 가능해 넓은 면적을 일괄 스캔할 수 있습니다. 대신 배율 조절이 어렵고(기본적으로 1:1), 넓은 영역에 균일한 조명을 만드는 것이 매우 어렵습니다. 그래서 슬릿을 통해 마스크와 스테이지를 함께 훑는 스캔 방식을 씁니다.
이 구조의 뿌리는 1970년대 초에 정리된 동배율 반사 광학계입니다. 두 개의 동심 구면 거울로 배율을 정확히 1:1로 두면, 거울에는 굴절률이 없으므로 색수차가 원리적으로 존재하지 않고 코마·비점수차도 대칭성 덕분에 상쇄됩니다. 남는 것은 좁고 긴 고리 모양의 좋은 상 영역이며, 그 고리의 일부를 슬릿으로 잘라 마스크와 기판을 함께 훑으면 폭은 슬릿만큼, 길이는 스캔 거리만큼 임의로 넓은 노광이 가능해집니다(A. Offner, Opt. Eng. 14(2), 1975; US 3,748,015). "넓게 찍을 수 없으면 길게 훑는다"가 대면적 광학의 첫 번째 해법이었던 셈입니다.
현대의 대면적 노광기는 이 발상을 이어받아 거울과 렌즈를 섞은 카타디옵트릭 광학계를 쓰고, 그런 투영계를 여러 벌 나란히 늘어놓아 폭을 확보합니다(S. Kohno et al., 2006). 이어 붙인 상들의 경계에서 밝기와 배율이 매끄럽게 이어지게 하는 것이 이 방식의 핵심 난제입니다(Large area fine line patterning by scanning projection lithography, 1996).
두 방식은 광원·조명계·마스크 스테이지·정렬계·챔버까지 설계가 통째로 다릅니다. 어느 쪽이 옳다기보다, 패널 크기와 요구 선폭에 따라 고르는 문제입니다.
디스플레이는 왜 '흐린 렌즈'를 택하는가
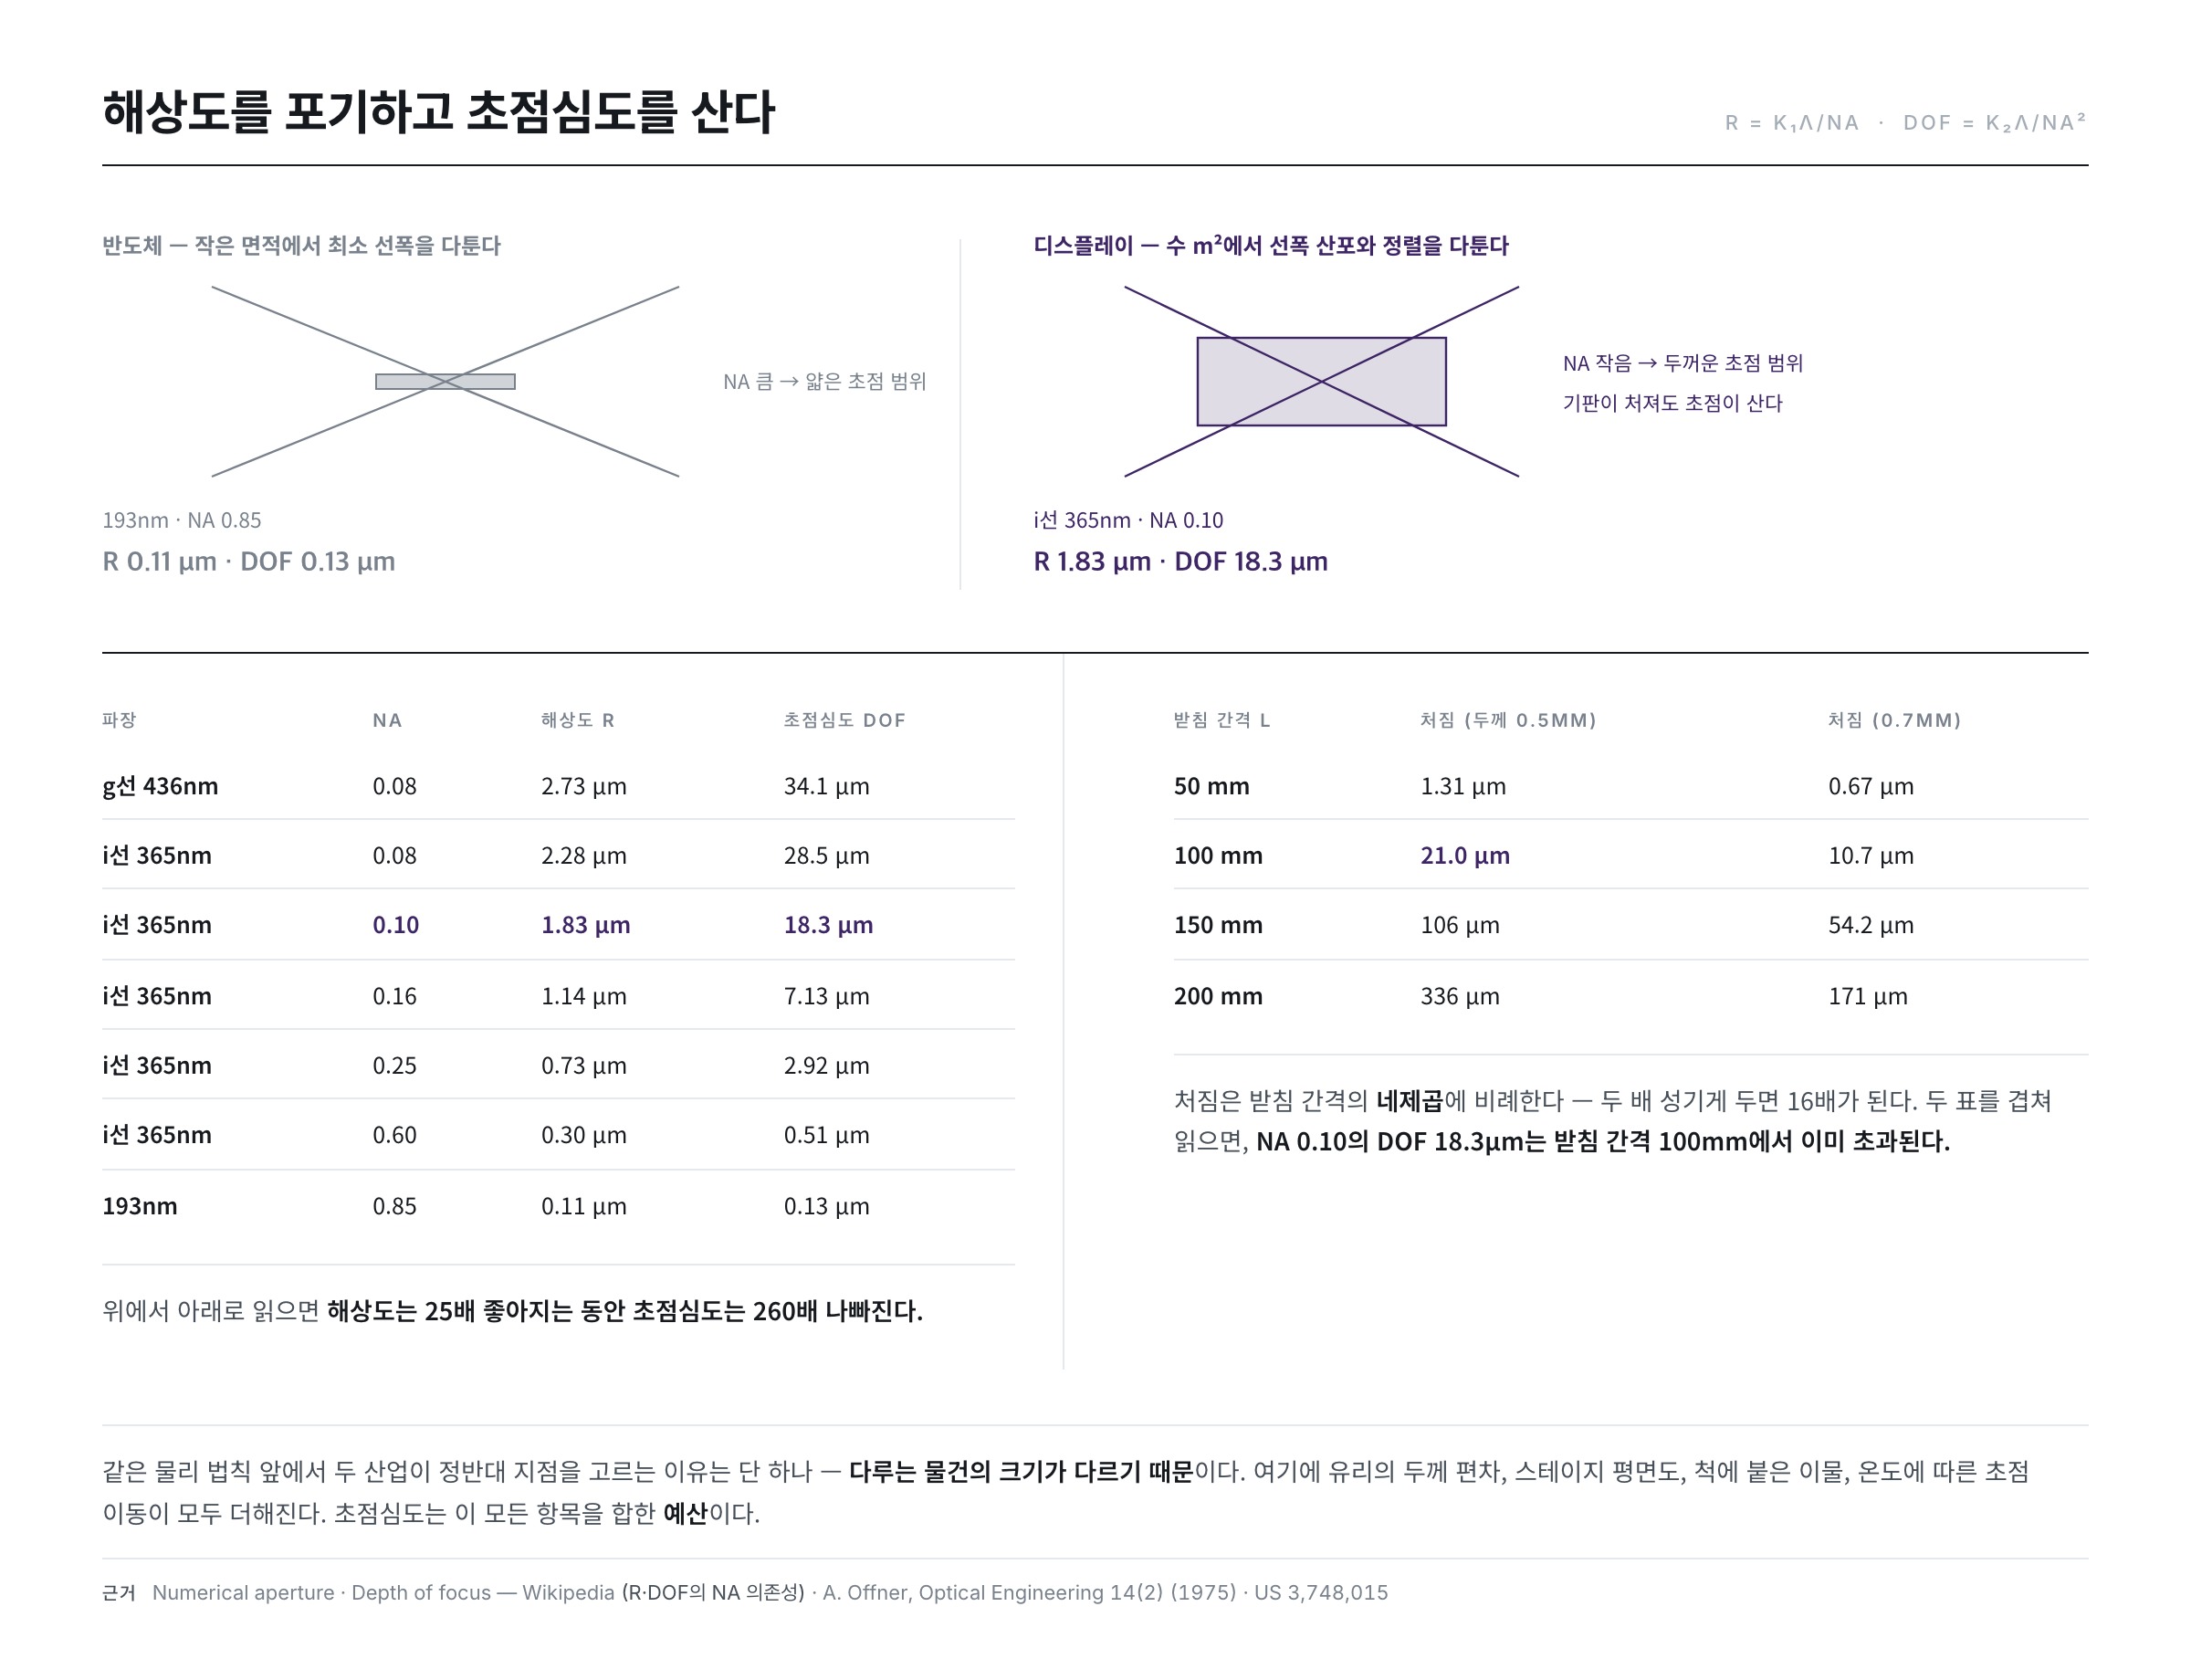
여기서 이 편의 가장 흥미로운 대목이 나옵니다. 광학에는 피할 수 없는 두 공식이 있습니다.
R = k₁ · λ / NA | DOF = k₂ · λ / NA²
- 해상도 R — 파장이 짧고 개구수(NA)가 클수록 작은 패턴을 그릴 수 있다.
- 초점심도 DOF — 그런데 NA가 커지면 초점이 맞는 두께 범위가 제곱으로 얇아진다.
이것이 유명한 레일리 기준과 그 대가입니다(Numerical aperture, Depth of focus). 두 식에 실제 숫자를 넣어 보면 두 산업이 왜 정반대로 갈라졌는지가 한눈에 보입니다. 아래 표는 공정 계수를 k₁ = k₂ = 0.5로 고정하고 파장과 NA만 바꿔 직접 계산한 값입니다.
| 파장 | NA | 해상도 R | 초점심도 DOF |
|---|---|---|---|
| g선 436nm | 0.08 | 2.73 μm | 34.1 μm |
| i선 365nm | 0.08 | 2.28 μm | 28.5 μm |
| i선 365nm | 0.10 | 1.83 μm | 18.3 μm |
| i선 365nm | 0.16 | 1.14 μm | 7.13 μm |
| i선 365nm | 0.25 | 0.73 μm | 2.92 μm |
| i선 365nm | 0.60 | 0.30 μm | 0.51 μm |
| 193nm | 0.85 | 0.11 μm | 0.13 μm |
표를 위에서 아래로 읽으면 해상도는 25배 좋아지는 동안 초점심도는 260배 나빠집니다. 특히 마지막 두 줄을 비교해 보십시오. i선·NA 0.10 조합의 초점심도 18.3μm는 193nm·NA 0.85 조합의 0.13μm보다 약 137배 깊습니다. 반도체는 나노미터급 선폭이 목표이므로 NA를 극단적으로 키우고, 그 대가로 웨이퍼 평탄도를 나노미터 수준으로 관리합니다.
디스플레이는 정반대를 택합니다. 필요한 선폭이 마이크로미터급이니 NA를 굳이 키울 이유가 없습니다. 대신 NA를 낮게 설계하면 초점심도가 넉넉해집니다. 한 변이 미터급인 유리는 아무리 잘 지지해도 자중으로 처지고 열로 변형되는데, 깊은 초점심도가 그 변형을 흡수해 줍니다. 게다가 여러 파장을 함께 쓰는 복합 광원으로 노광량을 확보합니다.
즉 "해상도를 포기하고 초점심도를 산다"는 것이 대면적 노광의 전략입니다. 같은 물리 법칙 앞에서 두 산업이 정반대 지점을 고르는 이유는 단 하나 — 다루는 물건의 크기가 다르기 때문입니다.
초점 예산 — 무엇이 DOF를 갉아먹는가
넉넉한 초점심도가 왜 사치가 아니라 필수인지는, 기판이 실제로 얼마나 휘는지를 계산해 보면 분명해집니다. 유리를 아래에서 일정 간격으로 받쳐 놓았다고 하고, 받침 사이 구간을 등분포 하중을 받는 단순 지지 보로 보면 최대 처짐은 다음과 같습니다.
w = 5qL⁴ / (384EI) (q = ρgt, I = t³/12) → w = 0.15625 · ρgL⁴ / (E t²)
유리의 밀도 2,500kg/m³, 탄성계수 73GPa, 두께 0.5mm를 넣고 받침 간격 L만 바꾸면 이렇게 됩니다.
| 받침 간격 L | 처짐(두께 0.5mm) | 처짐(두께 0.7mm) |
|---|---|---|
| 50 mm | 1.31 μm | 0.67 μm |
| 100 mm | 21.0 μm | 10.7 μm |
| 150 mm | 106 μm | 54.2 μm |
| 200 mm | 336 μm | 171 μm |
처짐은 간격의 네제곱에 비례하므로, 받침을 두 배 성기게 두면 처짐은 16배가 됩니다. 표를 앞의 초점심도 표와 겹쳐 읽어 보십시오. i선·NA 0.10의 DOF 18.3μm는 받침 간격 100mm에서 이미 초과됩니다. 만약 NA 0.60(DOF 0.51μm)으로 설계했다면 받침 간격 50mm에서도 처짐만으로 초점 예산을 두 배 넘게 써 버립니다.
여기에 유리 자체의 두께 편차, 스테이지의 평면도, 척에 붙은 미세 이물, 온도 변화에 따른 광학계 초점 이동이 모두 더해집니다. 초점심도는 이 모든 항목을 합한 예산이며, 대면적에서는 그 예산이 언제나 빠듯합니다. 그래서 노광기는 스캔하는 동안 기판 높이를 실시간으로 재어 스테이지를 따라 올리고 내리며, 넉넉한 DOF는 그 보정이 못 따라가는 만큼을 덮어 주는 안전 마진이 됩니다.
정렬 — 층과 층을 겹치는 일
노광은 빛을 쬐기만 하는 것이 아닙니다. 그 전에 정렬(alignment)이 있습니다. 백플레인은 여러 층을 쌓아 만드는데, 각 층의 패턴이 정확히 겹쳐야 회로가 됩니다. 게이트 위에 소스·드레인이 어긋나면 트랜지스터가 아니라 불량품입니다.
그래서 기판에는 정렬 키라 부르는 기준 표식이 새겨져 있고, 노광기는 현미경으로 이 키를 읽어 위치를 계산합니다. 5편에서 본 열처리의 휨·워피지가 여기서 문제로 드러납니다 — 기판이 변형되면 키의 위치가 밀려 정렬이 어긋납니다. 그래서 노광기는 단순히 위치를 맞추는 것을 넘어, 기판 전체의 늘어남·회전·직교도까지 측정해 보정합니다.
측정해서 보정하는 항목은 대개 여섯 가지입니다 — X·Y 평행 이동, 회전, 직교도, X·Y 각각의 배율(스케일). 앞의 셋은 기판을 놓는 방법의 문제이고, 뒤의 셋은 기판이 실제로 변형되었다는 뜻입니다. 그래서 노광기는 투영 배율을 소수점 아래 여러 자리까지 바꿔 가며 기판의 변형에 맞춰 상을 「일부러 왜곡시켜」 찍습니다.
배율 보정이 왜 필요한지는 열팽창만 따져 봐도 알 수 있습니다. 붕규산 유리 계열의 선팽창계수는 3.3ppm/K 수준입니다(Borosilicate glass). 길이 2.5m인 기판의 온도가 1℃만 달라져도 전체 길이는 8.25μm 변합니다. 0.1℃라도 0.83μm입니다. 마이크로미터 단위의 정렬을 요구하는 공정에서 노광실의 온도 관리가 곧 정렬 정밀도인 이유가 여기 있습니다. 앞 공정의 품질과 공조의 안정성이 몇 단계 뒤 노광 정확도로 나타나는 것입니다.
마스크 — 한 번에 두 높이를 만드는 기술
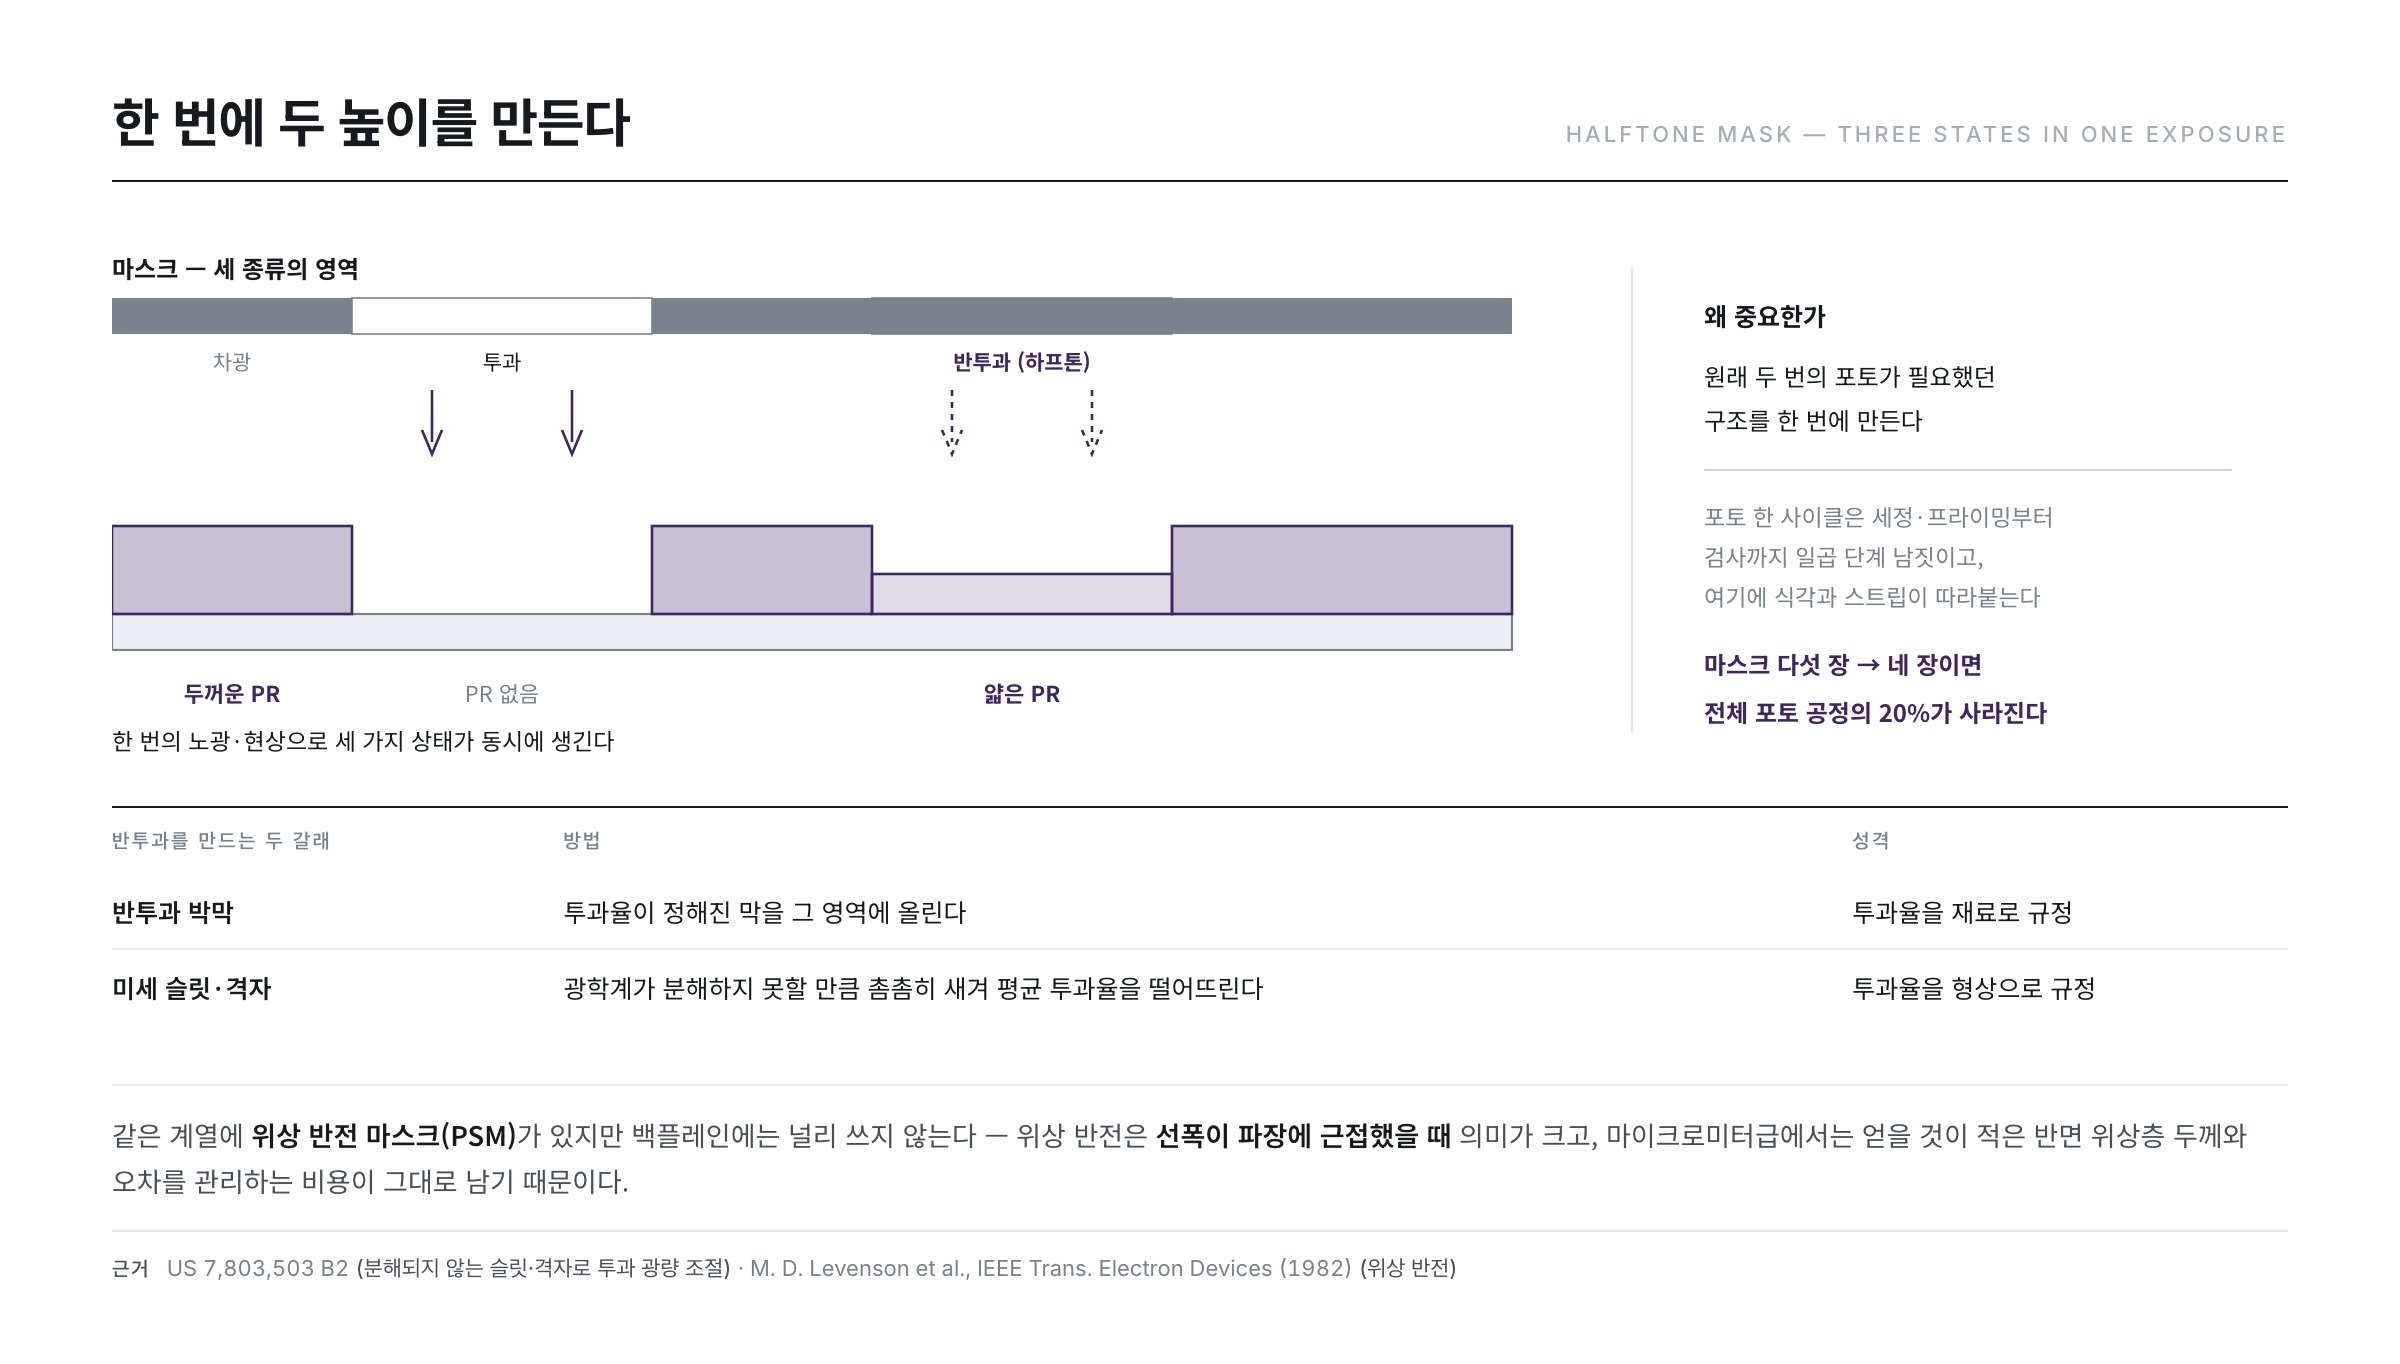
가장 단순한 마스크는 이진(binary) 마스크입니다. 빛을 통과시키는 곳과 막는 곳, 두 가지뿐입니다. 배선 폭이 노광 파장보다 충분히 클 때는 이것으로 충분합니다.
그런데 반투과(하프톤) 영역을 추가하면 재미있는 일이 가능해집니다. 빛이 일부만 통과하면 PR이 부분적으로만 녹아 얇게 남습니다. 결과적으로 한 번의 노광·현상으로 두꺼운 PR / 얇은 PR / PR 없음의 세 가지 상태를 동시에 만들 수 있습니다.
반투과를 구현하는 방법은 두 갈래입니다. 하나는 투과율이 정해진 반투과 박막을 그 영역에 올리는 것이고, 다른 하나는 노광 광학계가 분해하지 못할 만큼 미세한 슬릿이나 격자를 촘촘히 새겨 평균 투과율을 떨어뜨리는 것입니다. 뒤쪽을 슬릿 마스크 또는 그레이톤 마스크라 부르며, 특허 문헌은 이를 "광 리소그래피에서 분해되지 않는 슬릿 또는 격자 형태의 패턴을 배치해 그 부분의 투과 광량을 조절한다"고 정의합니다(US 7,803,503 B2). 분해되지 않는다는 조건이 핵심입니다 — 슬릿이 상으로 맺히면 PR 표면에 잔물결이 생겨 두께가 들쭉날쭉해집니다.
이것이 왜 중요할까요. 원래는 두 번의 포토 공정이 필요했던 구조를 한 번에 만들 수 있기 때문입니다. 예를 들어 발광 영역을 규정하는 격벽과 그 위의 스페이서처럼 높이가 다른 두 구조를, 마스크 한 장으로 완성할 수 있습니다. 마스크 한 장과 공정 한 사이클을 줄이는 것은 대면적 양산에서 직접적인 원가 절감입니다.
절감 폭을 어림해 보면 규모가 보입니다. 포토 한 사이클은 세정·프라이밍부터 검사까지 일곱 단계 남짓이고 여기에 식각과 스트립이 따라붙습니다. 마스크 다섯 장으로 만들던 배열을 네 장으로 줄이면 전체 포토 공정의 20%가 통째로 사라집니다.
위상 반전 마스크 — 빛의 위상까지 설계 변수로
같은 계열의 기술로 위상 반전 마스크(PSM)가 있습니다. 인접한 두 개구를 지나는 빛의 위상을 서로 180° 어긋나게 만들면, 두 개구 사이의 경계에서 진폭이 정확히 상쇄되어 0이 됩니다. 이진 마스크에서는 두 개구의 빛이 경계에서 겹쳐 오히려 밝아지는데, 위상을 뒤집으면 그 자리에 어두운 선이 강제로 생기는 것입니다(Phase-shift mask).
이 발상은 1982년에 제안되어, 같은 광학계에서 해상도와 초점심도가 함께 개선된다는 것이 실험으로 확인되었습니다(M. D. Levenson, N. S. Viswanathan, R. A. Simpson, IEEE Trans. Electron Devices 29(12), 1828 (1982)). 2년 뒤에는 상 시뮬레이션과 실제 감광막 노광으로 서브마이크로미터 패턴까지 검증됩니다(The phase-shifting mask II, IEEE Trans. Electron Devices 31(6), 753 (1984)). 앞의 식으로 말하면 λ와 NA를 그대로 둔 채 k₁을 낮추는 기법이며, 광학계를 바꾸지 않고 해상도를 얻는다는 점에서 대단히 경제적입니다.
그렇다면 왜 디스플레이 백플레인은 이 기술을 널리 쓰지 않을까요. 위상 반전은 선폭이 파장에 근접했을 때 비로소 의미가 큽니다. 마이크로미터급 선폭에서는 얻을 것이 적은 반면, 위상층을 정확한 두께로 형성하고 위상 오차를 관리하는 비용은 그대로 듭니다.
광원 — 수은등의 세 봉우리
광원으로는 초고압 수은등이 오랫동안 쓰여 왔습니다. 수은등은 특정 파장에서 강한 빛을 내는데, 그 봉우리들에 이름이 붙어 있습니다 — g선 436nm, h선 405nm, i선 365nm(Mercury-vapor lamp). 광자 한 개의 에너지로 환산하면 각각 2.84eV, 3.06eV, 3.40eV입니다. 파장이 짧을수록 광자가 세지만, 같은 출력이라면 광자의 개수는 줄어듭니다.
이 숫자가 실무의 선택을 좌우합니다. 감광막은 정해진 수의 감광제 분자를 분해해야 하므로 필요한 것은 에너지보다 광자의 개수에 가깝습니다. 그래서 대면적 노광은 한 선만 고르기보다 여러 선을 함께 쓰는 복합 노광으로 광량을 확보해 스캔 속도를 올립니다. 대신 파장마다 렌즈의 초점 위치가 달라지므로(색수차) 광학계가 그만큼 어려워지고, 반사 광학계가 유리해지는 또 하나의 이유가 됩니다.
램프에는 수명도 있습니다. 점등 시간이 쌓이면 방전관이 흐려지고 전극이 소모되어 조도가 서서히 떨어지는데, 노광량은 조도 × 시간이므로 이를 모르면 노광 부족이 되어 선폭이 조용히 굵어집니다.
해상도를 얻는 또 다른 손잡이는 조명의 모양입니다. 광원을 원판이 아니라 고리 모양으로 만들어 비스듬한 각도의 빛을 늘리면, 같은 NA에서도 미세 패턴의 상 대비와 초점심도가 함께 개선된다는 것이 실험으로 보고되어 있습니다(W. N. Partlo et al., Proc. SPIE 1927, 137 (1993)). 마스크·조명·광학계는 각각 독립된 부품이 아니라 하나의 상을 만드는 한 벌입니다.
흔한 오해 세 가지
- "디스플레이 노광기는 반도체 노광기의 저가형이다" — 목표가 다른 별개의 기계입니다. 반도체는 작은 면적에서 최소 선폭을 다투고, 디스플레이는 수 m²에서 선폭 산포와 정렬을 다툽니다. 어려움의 방향이 해상도가 아니라 면적과 안정성에 있습니다.
- "NA를 키우면 언제나 좋다" — 앞의 표가 답입니다. NA를 키우면 초점심도가 제곱으로 줄고, 대면적에서는 그 손실을 기판 처짐이 곧바로 잡아먹습니다. 필요 없는 해상도를 사면서 필요한 초점심도를 파는 거래가 됩니다.
- "마스크는 소모품이 아니다" — 검사·세정 주기를 두고 관리해야 하며, 세정 자체가 마스크를 조금씩 마모시킵니다. 마스크는 수명이 있는 원판입니다.
무엇이 왜 중요한가 — 관리 포인트 3
- 노광량과 초점 — 광원의 세기는 램프 수명에 따라 서서히 떨어집니다. 정기적인 조도 측정과 보정이 없으면 선폭이 조용히 밀립니다.
- 정렬 정밀도(오버레이) — 층과 층이 얼마나 정확히 겹쳤는가. 앞 공정의 기판 변형, 스테이지 이송 정밀도, 온도 안정성이 모두 여기로 모입니다.
- 마스크 상태 — 마스크에 붙은 파티클 하나는 모든 패널의 같은 자리에 불량을 만듭니다. 그래서 마스크는 펠리클(보호막)로 덮고 정기적으로 검사·세정합니다(Photomask).
패턴이 PR로 그려졌습니다. 다음 편(14편)부터는 그 패턴대로 실제 막을 깎아내는 식각 장으로 들어갑니다. 먼저 공통 개념과 파라미터부터 정리합니다.
참고 자료
- H. Kirchauer, Photolithography Simulation §2.5.1 Contact and Proximity Printing, TU Wien : 근접식 해상도 W = k√(λ·d) 와 그 제곱근 거동이 프레넬 회절에서 오는 이유
- M. D. Levenson, N. S. Viswanathan, R. A. Simpson, "Improving resolution in photolithography with a phase-shifting mask," IEEE Trans. Electron Devices 29(12), 1828 (1982) : 위상 반전 마스크의 원리를 제안하고 해상도·초점심도 개선을 보인 원전
- M. D. Levenson et al., "The phase-shifting mask II: Imaging simulations and submicrometer resist exposures," IEEE Trans. Electron Devices 31(6), 753 (1984) : 상 시뮬레이션과 실제 감광막 노광으로 위상 반전 효과를 검증
- A. Offner, "New Concepts in Projection Mask Aligners," Optical Engineering 14(2) (1975) : 동심 구면 거울 기반 1:1 반사 투영계 — 대면적 스캔 노광의 원형
- US 3,748,015 — Unit power imaging catoptric anastigmat : 위 반사 투영계를 장치로 정리한 특허
- S. Kohno et al., "Catadioptric Projection Optical System for Flat Panel Exposure Tool," International Optical Design (2006) : 대면적 패널 노광용 반사·굴절 혼합 투영 광학계
- "Large area fine line patterning by scanning projection lithography," Microelectronics Reliability 36(4), 547 (1996) : 스캔 투영 방식으로 대면적에 미세 선폭을 형성하는 접근
- R. Voelkel et al., "Micro-optics and lithography simulation are key enabling technologies for shadow printing lithography," Adv. Opt. Technol. 4(1), 63 (2015) : 근접·그림자 인쇄에서 간격과 회절이 해상도를 지배한다는 근거
- W. N. Partlo et al., "Depth of focus and resolution enhancement of i-line and deep-UV lithography using annular illumination," Proc. SPIE 1927, 137 (1993) : 고리 모양 조명으로 해상도와 초점심도를 동시에 개선한 실측
- US 7,803,503 B2 — Halftone mask and method for making pattern substrate using the halftone mask : 분해되지 않는 슬릿·격자로 투과 광량을 조절하는 그레이톤 마스크
- Photolithography — Wikipedia : 접촉·근접·투영 노광 방식과 공정 흐름
- Numerical aperture — Wikipedia(해상도의 NA 의존성) · Depth of focus — Wikipedia · Phase-shift mask — Wikipedia : 해상도·초점심도의 NA 의존과 위상 반전의 개념
- Mercury-vapor lamp — Wikipedia · Photomask — Wikipedia · Borosilicate glass — Wikipedia : g·h·i선 파장, 마스크와 펠리클, 유리의 선팽창계수 3.3ppm/K
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.