光刻工序结束后,基板上留下的是用光刻胶(PR)画出的电路形状。但这只是一幅图。要成为真正的电路,就必须把光刻胶没有覆盖的部分削掉。做这件事的就是刻蚀(etching),也是背板工艺中重复次数最多的工序。作为刻蚀章的第一篇,本篇整理共通概念与参数。
什么是刻蚀
刻蚀是以化学或物理方式有选择地去除材料的工序。核心在「有选择」这三个字 —— 只削该削的地方,而该留的地方(光刻胶之下)与下层膜都不能碰。
方法大致有两种:浸入或喷淋液体药品的湿法刻蚀,以及用等离子体反应性粒子削去的干法刻蚀。两者的性格几乎相反。
是扔石头,还是洒水
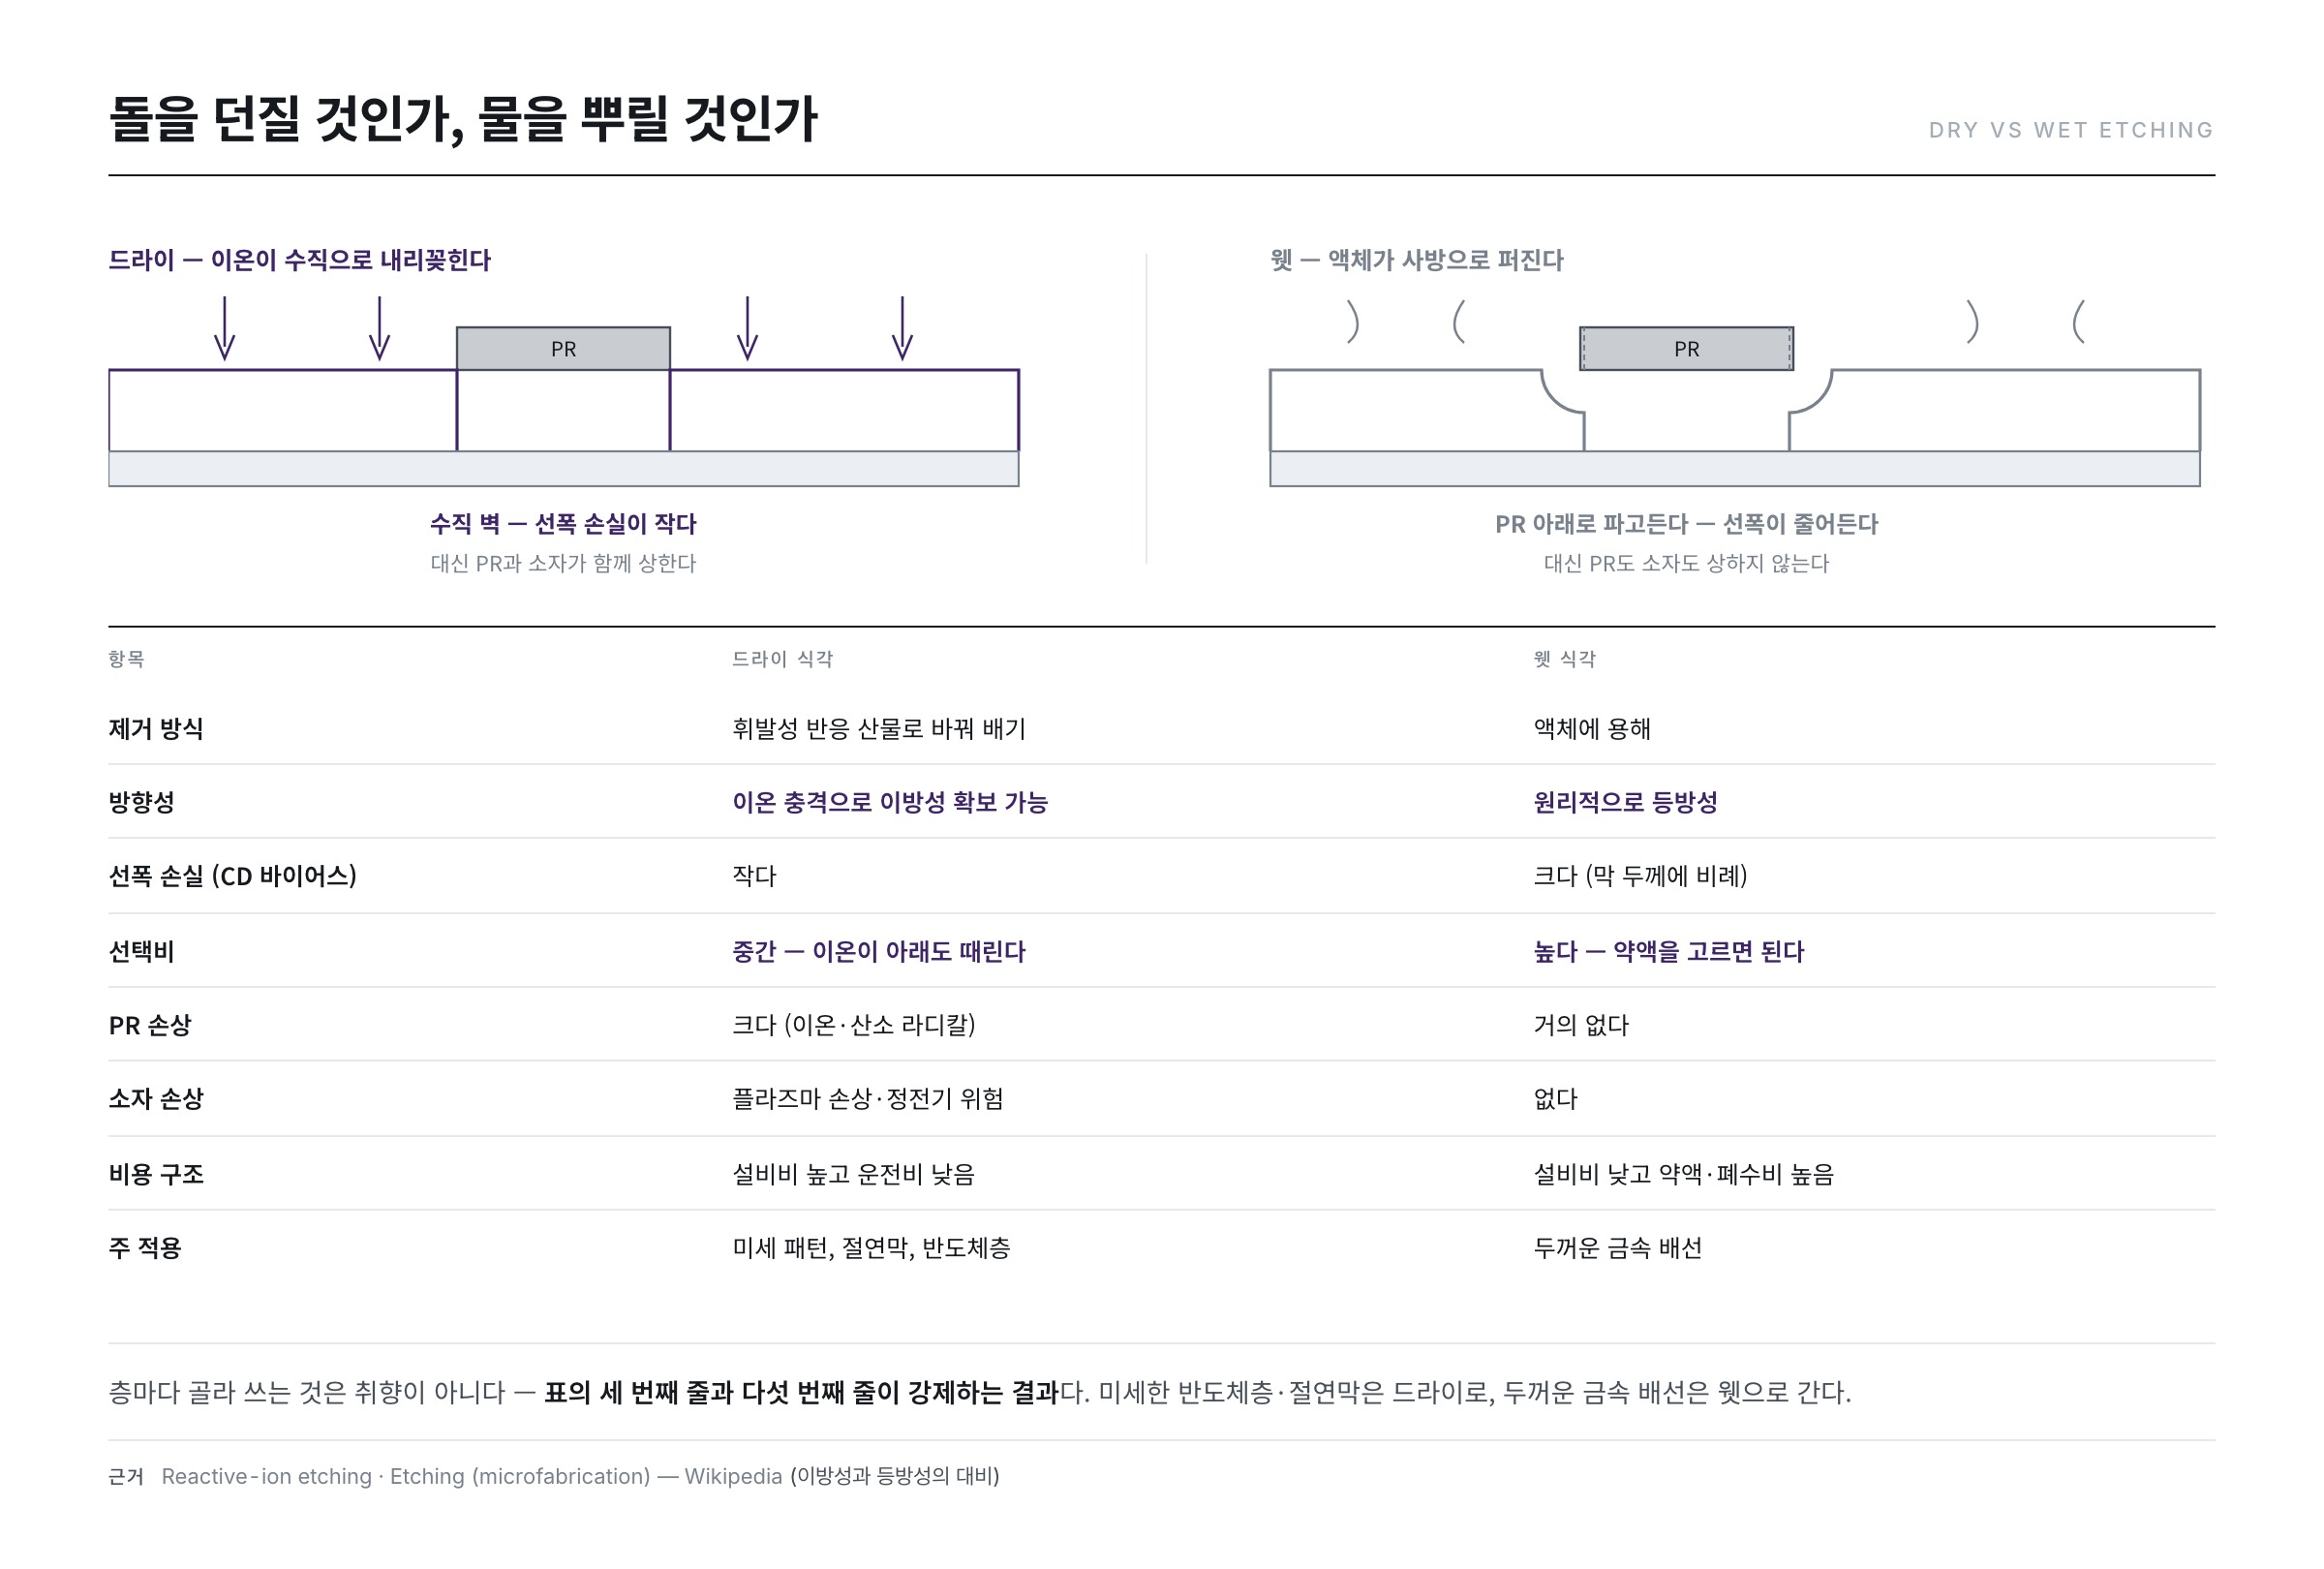
打个比方。假设要把盖在木板上的雪清掉,而且只清雪。扔石头,被砸到的地方会被准确清出来,但木板也受伤。洒水,木板完好,但水会四处漫开,连不想化的雪也一起化掉。
干法刻蚀是石头,湿法刻蚀是水。维基百科准确地点出了这一差别 —— 「反应离子刻蚀(RIE)能够形成非常各向异性的剖面,这与湿法化学刻蚀典型的各向同性剖面形成对比」(Reactive-ion etching)。
| 项目 | 干法刻蚀 | 湿法刻蚀 |
|---|---|---|
| 去除方式 | 转化为挥发性产物后抽走 | 溶解于液体 |
| 方向性 | 可借离子轰击获得各向异性 | 原理上各向同性 |
| 线宽损失(CD 偏差) | 小 | 大(与膜厚成正比) |
| 选择比 | 中等 —— 离子也会打到下层 | 高 —— 选好药液即可 |
| 光刻胶损伤 | 大(离子与氧自由基) | 几乎没有 |
| 器件损伤 | 等离子体损伤·静电风险 | 无 |
| 成本结构 | 设备贵、运行费低 | 设备便宜、药液与废水费高 |
| 主要应用 | 细图形、绝缘膜、半导体层 | 较厚的金属布线 |
因此实际产线是逐层挑选:细微的半导体层与绝缘膜走干法,较厚的金属布线走湿法。这一选择不是偏好,而是表中第三行与第五行强制的结果。
衡量刻蚀的四把尺
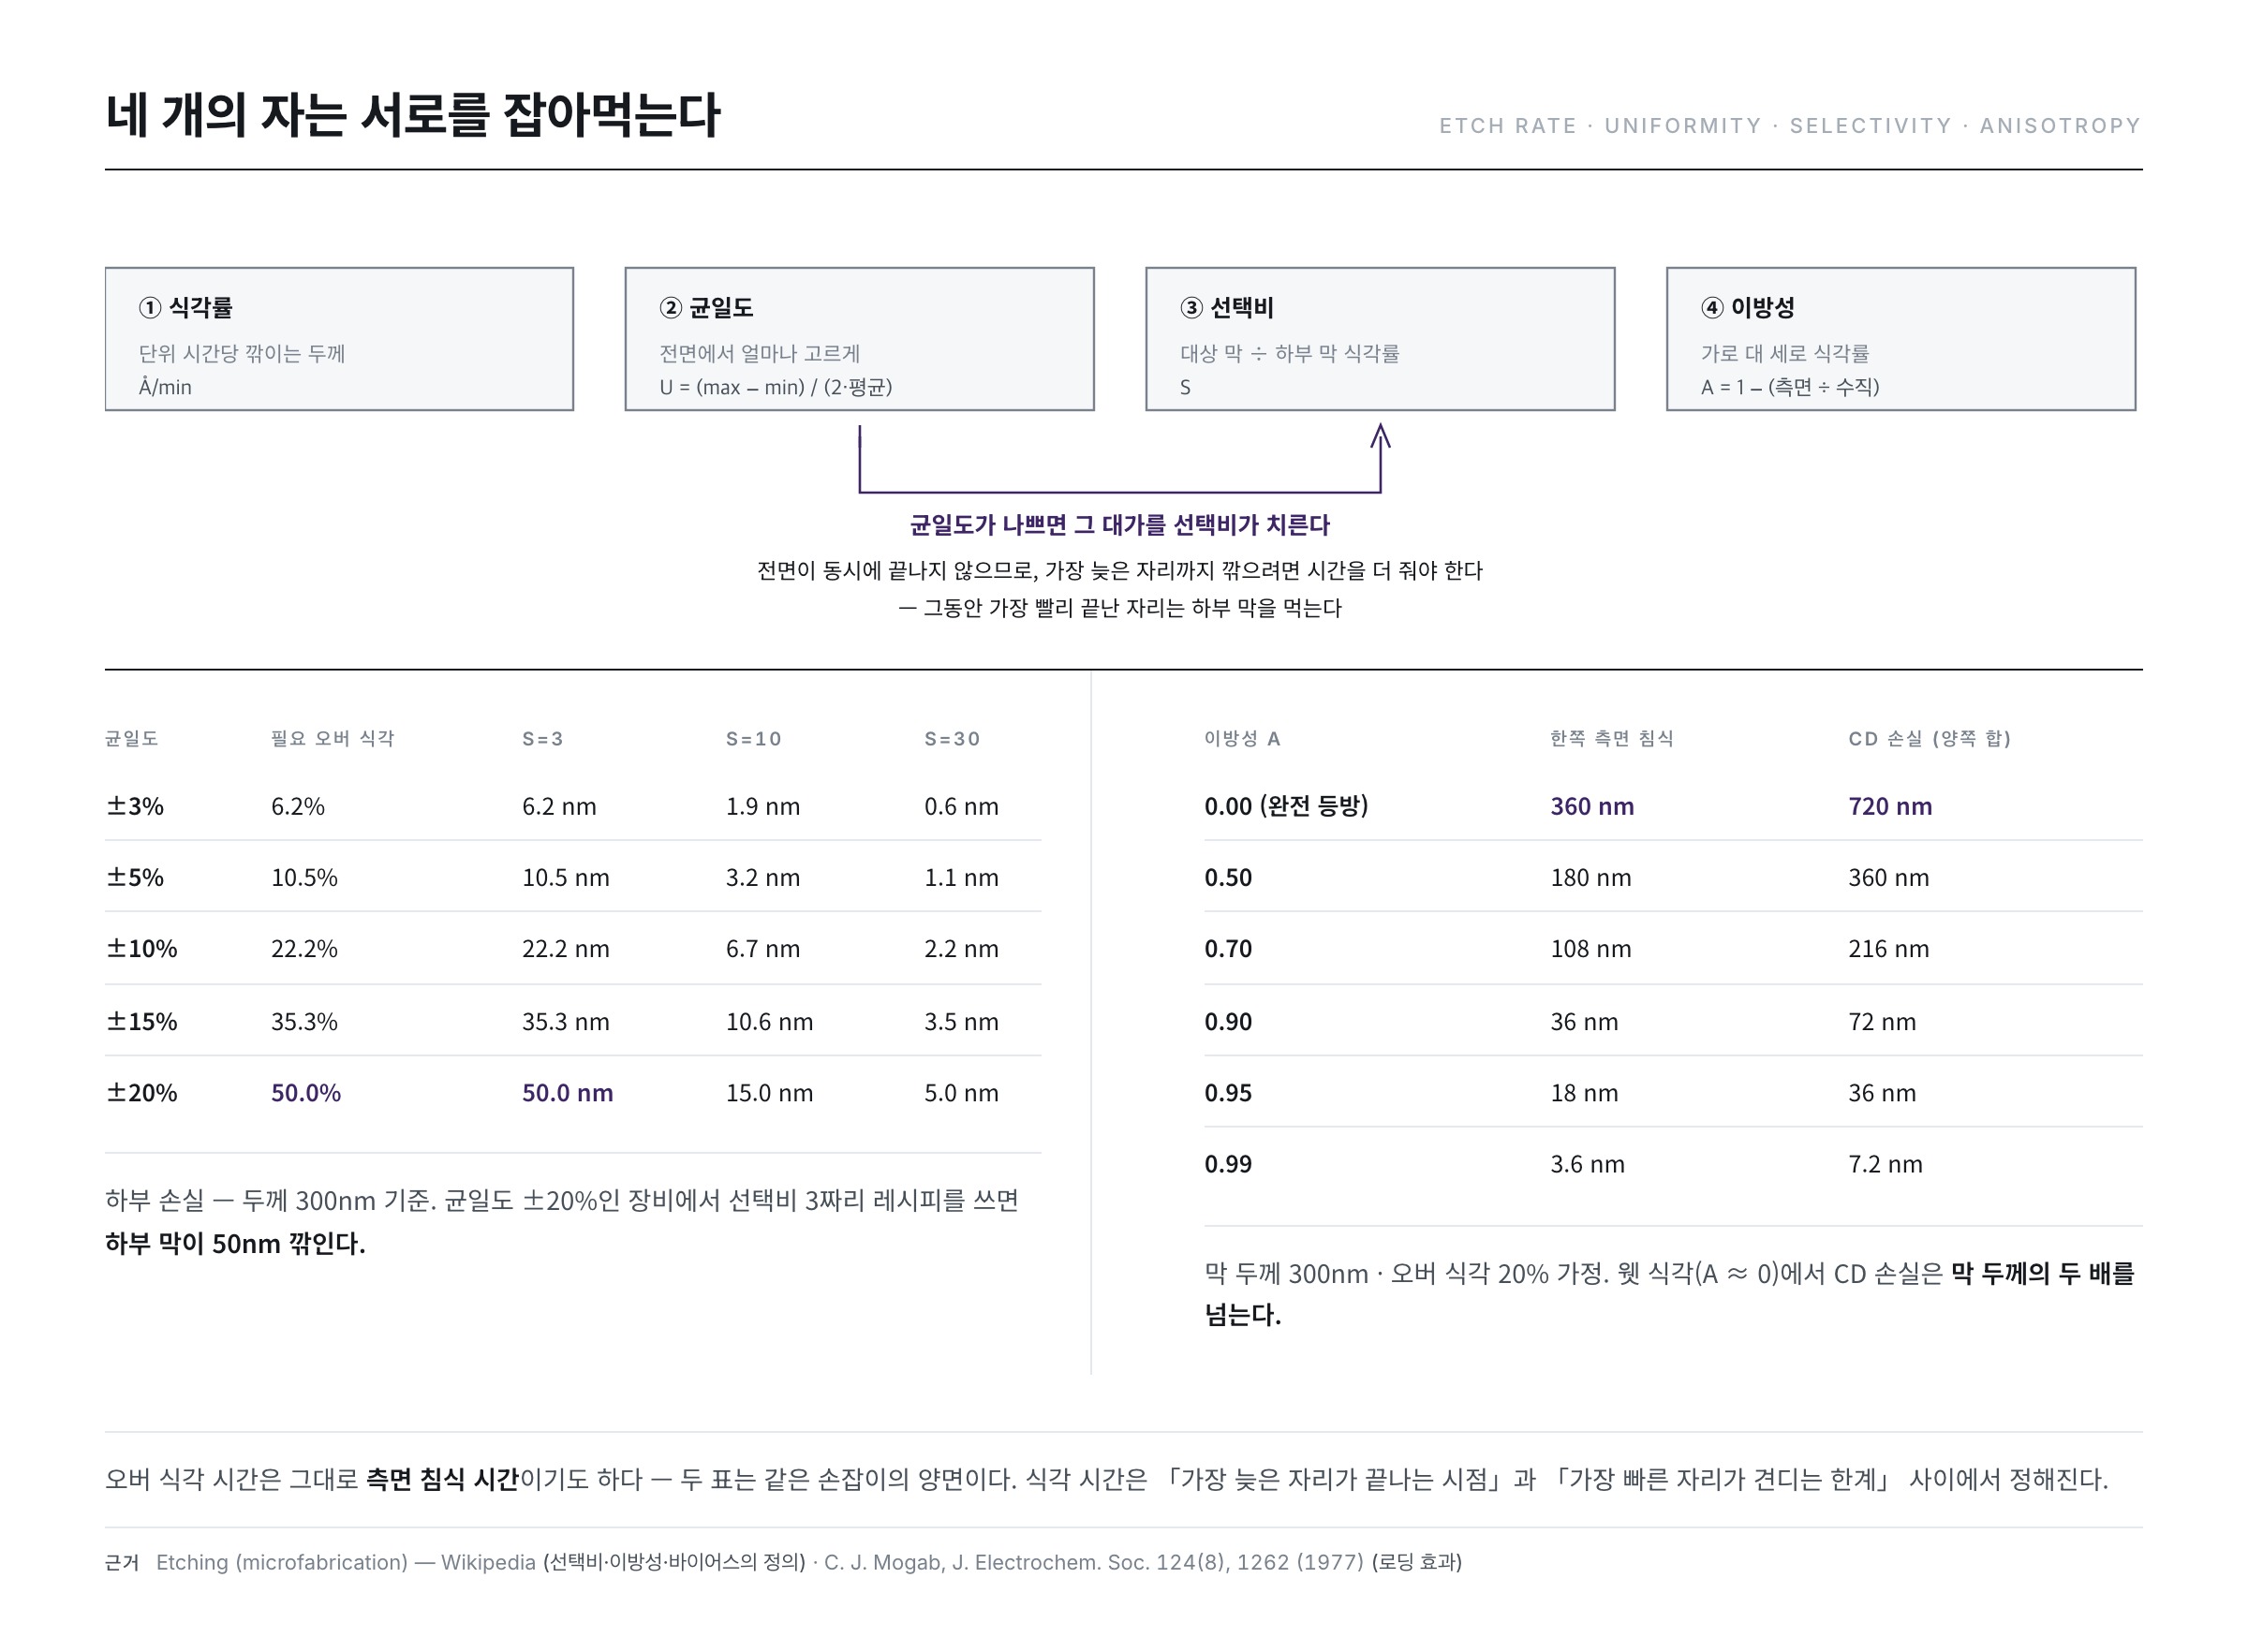
① 刻蚀速率(Etch Rate)
单位时间削去的厚度,单位通常是 Å/min。例如 3,000Å 厚的膜在 90 秒内被完全去除,则刻蚀速率为 33.3Å/s,即 2,000Å/min。速率高则产能好,但一般存在提高刻蚀速率会使均匀性变差的取舍关系。
刻蚀速率不是固定常数,而是条件的函数。只要涉及化学反应就对温度呈指数敏感,也受反应种供给量与压力左右。事实上,即使气体相同,只要改变温度与暴露面积,刻蚀速率就会显著变化,这在很早就被测定过(Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma, 1980)。「配方相同结果就相同」这一假设不成立的原因正在于此。
② 均匀性(Uniformity)
整片基板被削得有多均匀。通常按下式计算。
U =(最大 − 最小)÷(2 × 平均)× 100 [%]
例如基板内刻蚀量最大 2,200Å、最小 1,800Å、平均 2,000Å,则 U = 400 ÷ 4,000 = ±10%。均匀性要分三个层次来看 —— 基板内(within-glass)、基板之间(glass-to-glass)、批次之间(lot-to-lot)。在哪一层次波动,原因就不同(设备内分布 / 输送·温度 / 药液·耗材寿命)。
基板内的分布大多表现为中心—边缘图案。等离子体密度与反应种浓度会随反应器形状沿半径方向倾斜,而这一倾斜就直接成为刻蚀量分布。在高密度等离子体反应器中实测并建模这一分布的研究展示了该关系(M. Surendra, C. R. Guarnieri, G. S. Selwyn, Appl. Phys. Lett. 66(18), 2415 (1995))。
③ 选择比(Selectivity)
待削膜与其下层膜的刻蚀速率之比。
S = 目标膜的刻蚀速率 ÷ 下层膜(或光刻胶)的刻蚀速率
理想情况下只有目标膜被削,下层完全不被削。照搬维基百科的定义就是 「刻蚀系统的能力取决于两种材料的刻蚀速率之比(选择比)」(Etching (microfabrication))。选择比低就会削进下层膜、毁掉器件。
重要的是,选择比是靠气体组分设计出来的值。1978 年的经典实验表明,在四氟化碳等离子体中逐渐掺入氧气,硅与氧化膜的刻蚀速率会朝不同方向移动,因而仅凭组分就能调节两种材料之比(C. J. Mogab, A. C. Adams, D. L. Flamm, J. Appl. Phys. 49(7), 3796 (1978))。选择比不是材料给定的常数,而是工程师做出来的值。
④ 各向异性(Anisotropy)
横向与纵向刻蚀速率之比。定量上如此定义:
A = 1 −(横向刻蚀速率 ÷ 纵向刻蚀速率)
A = 0 即完全各向同性 —— 四面八方削得一样,钻到光刻胶下面去。A = 1 即完全各向异性 —— 只向下削,形成垂直壁。微加工文献把这一方向性作为选择刻蚀条件的坐标轴之一,并表明压力·偏压·气体组分可以移动 A(H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, J. Micromech. Microeng. 5(2), 115 (1995))。
维基百科这样总结 —— 「偏差大的刻蚀剂被称为各向同性,因为它在所有方向上均等地侵蚀基板。现代工艺极为偏好各向异性刻蚀,因为它能做出锐利且受控良好的形状」(同一条目)。
线宽如何管理 —— CD 与偏差
设计图上的线宽与实际做出来的线宽并不相同。管理这一差别的概念就是 CD(Critical Dimension,临界尺寸)。
现场测两个时点的线宽 —— 显影后(DI)与刻蚀·去胶后(FI)。两者之差就是 CD 偏差,它告诉我们刻蚀工序吃掉了多少线宽。各向同性刻蚀钻到光刻胶下的距离,维基百科称之为偏差(bias)。
这个值可以由前面的各向异性 A 直接算出。在把厚度 d 的膜纵向削穿的过程中,侧面会被侵蚀 (1−A)·d,而线的两侧都会发生,所以 CD 损失是它的两倍。实际上还要加上过刻时间,设过刻为 20%,结果如下。
| 各向异性 A | 单侧侧面侵蚀 | CD 损失(两侧合计) |
|---|---|---|
| 0.00(完全各向同性) | 360 nm | 720 nm |
| 0.50 | 180 nm | 360 nm |
| 0.70 | 108 nm | 216 nm |
| 0.90 | 36 nm | 72 nm |
| 0.95 | 18 nm | 36 nm |
| 0.99 | 3.6 nm | 7.2 nm |
表是按膜厚 300nm、过刻 20% 用上式直接计算的。要读出两点。第一,湿法刻蚀(A ≈ 0)的 CD 损失超过膜厚的两倍 —— 膜越厚底切越大,这正是湿法刻蚀能用于厚金属却不能用于细图形的原因。第二,把 A 从 0.90 提到 0.99,CD 损失从 72nm 降到 7.2nm,相差十倍。把侧壁立起来的最后几个百分点为何如此昂贵,答案就在这里。
这里与前几篇连上了。第 12 篇讲的坚膜温度会改变光刻胶剖面,而该剖面会改变刻蚀时药液的渗透路径,从而左右最终 CD。各向异性刻蚀中线宽控制与掩模形状纠缠得多紧,早在 1979 年的多晶硅线宽控制研究中就已被讨论(H. A. Mayer, R. E. McConville, IEDM Technical Digest, 44 (1979))。这就是光刻与刻蚀必须作为一套来设计的理由。
四把尺互相吞噬 —— 过刻的算术
若四个参数彼此独立,各自优化即可。问题在于它们是互相咬合的,而咬合最鲜明之处就是过刻。
整片基板不会同时结束,因而存在最快结束与最晚结束的位置。均匀性为 ±u 时,要确保最晚的位置也削透,所需追加时间的比例为:
所需过刻比例 = 2u ÷(1 − u)
而在这段时间里,最早结束的位置正在吃下层膜。下层被削的深度与选择比 S 成反比,因此削厚度为 d 的膜时,下层损失为 d · 2u ÷ ((1 − u) · S)。以 300nm 为例计算如下。
| 均匀性 | 所需过刻 | 下层损失(S=3) | (S=10) | (S=30) |
|---|---|---|---|---|
| ±3% | 6.2% | 6.2 nm | 1.9 nm | 0.6 nm |
| ±5% | 10.5% | 10.5 nm | 3.2 nm | 1.1 nm |
| ±10% | 22.2% | 22.2 nm | 6.7 nm | 2.2 nm |
| ±15% | 35.3% | 35.3 nm | 10.6 nm | 3.5 nm |
| ±20% | 50.0% | 50.0 nm | 15.0 nm | 5.0 nm |
表说得很清楚:均匀性差,代价由选择比来付。在均匀性 ±20% 的设备上用选择比为 3 的配方,下层膜会被削掉 50nm,若栅极绝缘膜恰是这个厚度,器件就死了。反过来把选择比提到 30,同样的均匀性下损失只剩 5nm,就变得可以承受。
实务上说「选择比高就可以给足过刻」,正是这段算术的概括。而过刻时间同时也是侧面侵蚀时间,所以前面的 CD 表与这张表是同一个旋钮的两面。
负载效应 —— 面积会改变速率
在左右刻蚀速率的因素里,最违反直觉的是负载效应。配方相同、设备相同,但待削面积一大,刻蚀速率就下降。
原因很简单。等离子体产生的反应种数量是有限的,而消耗它的表面一旦变大,分到单位面积上的份额就减少。1977 年整理出的经典模型以反应种的生成·消灭平衡描述这一关系,给出了暴露面积越大刻蚀速率越低的曲线(C. J. Mogab, J. Electrochem. Soc. 124(8), 1262 (1977))。在实务上意味着产品一换(图形密度一换),刻蚀时间也要换。
更麻烦的是微负载。即使在同一片基板内,又窄又深的沟槽也比宽敞的开口削得慢。反应种难以经狭窄入口抵达底部,反应产物也难以排出。随着深宽比增大而变慢的这一现象称为 RIE lag 或深宽比依赖刻蚀,已被整理为微观均匀性的主导原因(R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, J. Vac. Sci. Technol. B 10(5), 2133 (1992);H. Jansen et al., Microelectron. Eng. 35, 45 (1997))。
结果是,「基板内均匀性」这一个数字里混着性质不同的两个问题 —— 反应器形状造成的宏观分布,以及图形本身造成的微观分布。前者要靠设备处理,后者要靠配方与设计处理。
何时停下 —— 终点检测
刻蚀的难处之一是「削够了没有,用眼睛看不出来」。定好时间削是最简单的做法,但膜厚或设备状态稍有变化就会过或不足。
于是要用终点检测(EPD, End Point Detection)。刻蚀推进到下层膜露出时,等离子体发出的光的波长分布或透过率会急剧变化。捕捉这一变化,就能判定「削透了」。
原理在于发射光谱。等离子体中的反应种与反应产物各自发出特有波长的光,因此在目标膜消失的瞬间,来自该膜的产物发射线会减弱,而不再被消耗的反应种的发射线会增强。以特定发射线的强度变化判定终点的方法,早在 1970 年代后期就已被整理成专利(US 4,312,732、US 4,528,438)。
不过并不会在 EPD 时点立刻停止。如前所算,要顾及最晚结束的位置而追加过刻时间。这段余量给多少 —— 不足则留残膜,过多则伤下层膜。终点信号本身也有陷阱:被削面积小则信号变化也小,在暴露面积极小的层上,变化会淹没在噪声里。
光刻胶能撑多久
最后一个参数是光刻胶耐受性。刻蚀进行期间,光刻胶自身也会被削或变形。尤其干法刻蚀中离子轰击与氧自由基会直接攻击光刻胶,损失很大。
光刻胶若先消失,其下的膜就会暴露而图形崩塌。因此光刻胶厚度要按「足以撑到刻蚀结束」来设计,但太厚又会损失分辨力,需要取得平衡。所需最小厚度可以把前面的选择比式反过来求 —— 若把厚度 d 的膜连同过刻共削 1.2d,而光刻胶选择比为 S,则光刻胶至少要留下 1.2d ÷ S 以上。
另一个容易忽略的点是光刻胶并不会均匀变薄。离子对倾斜面的溅射效率更高,所以光刻胶会从棱角先被削出倒角(faceting),而随着棱角后退,其下的膜逐次暴露,下层的侧壁也跟着倾斜。有趣的是,这种光刻胶后退现象有时会被反过来利用 —— 第 15 篇要讲的锥形剖面控制就是一例。
两个常见误解
- 「刻蚀只要时间给够就行」 —— 过刻表就是答案。一旦多给时间,下层膜与侧壁就一起付账。刻蚀时间是「最晚的位置结束的时刻」与「最快的位置能撑住的极限」之间的一个窄窗,而决定这扇窗宽度的正是均匀性与选择比。
- 「配方一样结果就一样」 —— 负载效应否定了这一点。图形密度不同则速率不同,腔壁状态不同则反应种消耗不同。配方只是条件的一部分。
现场在盯什么 —— 三个管理要点
- CD 与剖面 —— 线宽是否在目标范围内,侧壁角度是否符合设计。这两项是刻蚀品质的最终指标。
- 残膜与下层损伤 —— 有没有削得不够的地方(残渣),有没有削过头伤到下层。这是选择比与过刻设计的结果。
- 均匀性的层次区分 —— 波动是在基板内、基板间还是批次间,分清了才找得到原因。若在基板内,还要再分成宏观(反应器)与微观(图形)。
下一篇(第 15 篇)我们进入干法刻蚀的世界 —— 等离子体如何把材料变成气体抽走,PE·RIE·高密度等离子体这三代各改进了什么,以及换一种气体为什么结果就会不同。
参考资料
- C. J. Mogab, "The Loading Effect in Plasma Etching," J. Electrochem. Soc. 124(8), 1262 (1977) :以反应种收支描述暴露面积增大时刻蚀速率下降关系的原典
- C. J. Mogab, A. C. Adams, D. L. Flamm, "Plasma etching of Si and SiO2 — The effect of oxygen additions to CF4 plasmas," J. Appl. Phys. 49(7), 3796 (1978) :证明仅凭气体组分即可调节两种材料刻蚀速率比(选择比)的实验
- R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, "Microscopic uniformity in plasma etching," J. Vac. Sci. Technol. B 10(5), 2133 (1992) :把深宽比依赖刻蚀(RIE lag)整理为微观均匀性问题的综述
- H. Jansen, M. de Boer, R. Wiegerink et al., "RIE lag in high aspect ratio trench etching of silicon," Microelectron. Eng. 35, 45 (1997) :深宽比越大刻蚀越慢这一现象的实测
- H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, "The black silicon method," J. Micromech. Microeng. 5(2), 115 (1995) :以压力·偏压·组分移动刻蚀方向性的参数图
- M. Surendra, C. R. Guarnieri, G. S. Selwyn, "Across wafer etch rate uniformity in a high density plasma reactor," Appl. Phys. Lett. 66(18), 2415 (1995) :反应器形状造成的半径方向刻蚀速率分布的实测与模型
- H. A. Mayer, R. E. McConville, "Linewidth control in anisotropic plasma etching of polycrystalline silicon," IEDM Technical Digest, 44 (1979) :各向异性刻蚀中掩模形状与线宽损失的关系
- "Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma," Microelectronics Reliability 20(6), 911 (1980) :刻蚀速率是温度与暴露面积函数的实测
- US 4,312,732 — Method for the optical monitoring of plasma discharge processing operations :监视等离子体发光以判定工艺状态的方法
- US 4,528,438 — End point control in plasma etching :以特定发射线强度变化判定刻蚀终点的方式
- Etching (microfabrication) — Wikipedia :选择比·各向同性/各向异性·偏差(底切)的定义
- Reactive-ion etching — Wikipedia · Plasma etching — Wikipedia :干法刻蚀的各向异性与湿法的各向同性对比、等离子体刻蚀的基本机理