真空とプラズマという舞台が整いましたので(第9回)、いよいよその上で実際に膜を積む番です。バックプレーンに載る膜は大きく二つ —— 電気が流れる金属と流れない絶縁膜です。今回はそのうち金属を扱うスパッタリング(sputtering)です。ゲート配線も、ソース・ドレイン配線も、画素電極も、すべてこの方式でつくられます。
成膜の二つの分かれ道 —— 物理的か、化学的か
薄膜を積む方法は原理によって二つに分かれます。
- PVD(物理気相成長) —— 材料を物理的な力で剥がして運びます。化学反応なしに材料がそのまま移動します。蒸着(evaporation)とスパッタリングがここに属します。
- CVD(化学気相成長) —— 気体を化学反応させ、その産物を表面に積みます。次回の主題です。
PVDの中でもっとも単純なのが蒸着法です。タングステン・モリブデンのような高融点金属のボートに材料を載せて電流を流し加熱すると、材料が気化して上方の基板に付着します。材料の相変化 → 移動 → 吸着 → 表面再配列の4段階で進みます。融点の高い材料は電子ビームで加熱することもあります —— 成膜速度が速く高融点材料を扱えますが、X線が発生しうるという負担があります。
| 方式 | 材料を剥がす力 | 運転圧力 | 到達原子のエネルギー | 大面積適合性 |
|---|---|---|---|---|
| 抵抗加熱蒸着 | 熱 —— 溶かして気化 | 10⁻⁵ Torr以下 | 約0.1eV | 低い —— 点蒸発源、影の問題 |
| 電子ビーム蒸着 | 電子ビームによる局所加熱 | 10⁻⁵ Torr以下 | 約0.1〜0.2eV | 低〜中 |
| マグネトロンスパッタ | イオンの運動量移行 | 1〜10 mTorr | 数 eV | 高い —— 広い板状ターゲット |
表のいちばん右の欄が結論です。蒸着法は原理上点から吹き出す方式なので基板が大きくなるほど端が薄くなり、第9回で見たとおり10⁻⁶ Torr帯ではλが50mに達して完全な直進になるため影がひどく出ます。だから大面積ディスプレイの主役はスパッタリングです。
叩いて剥がす —— スパッタリングの原理
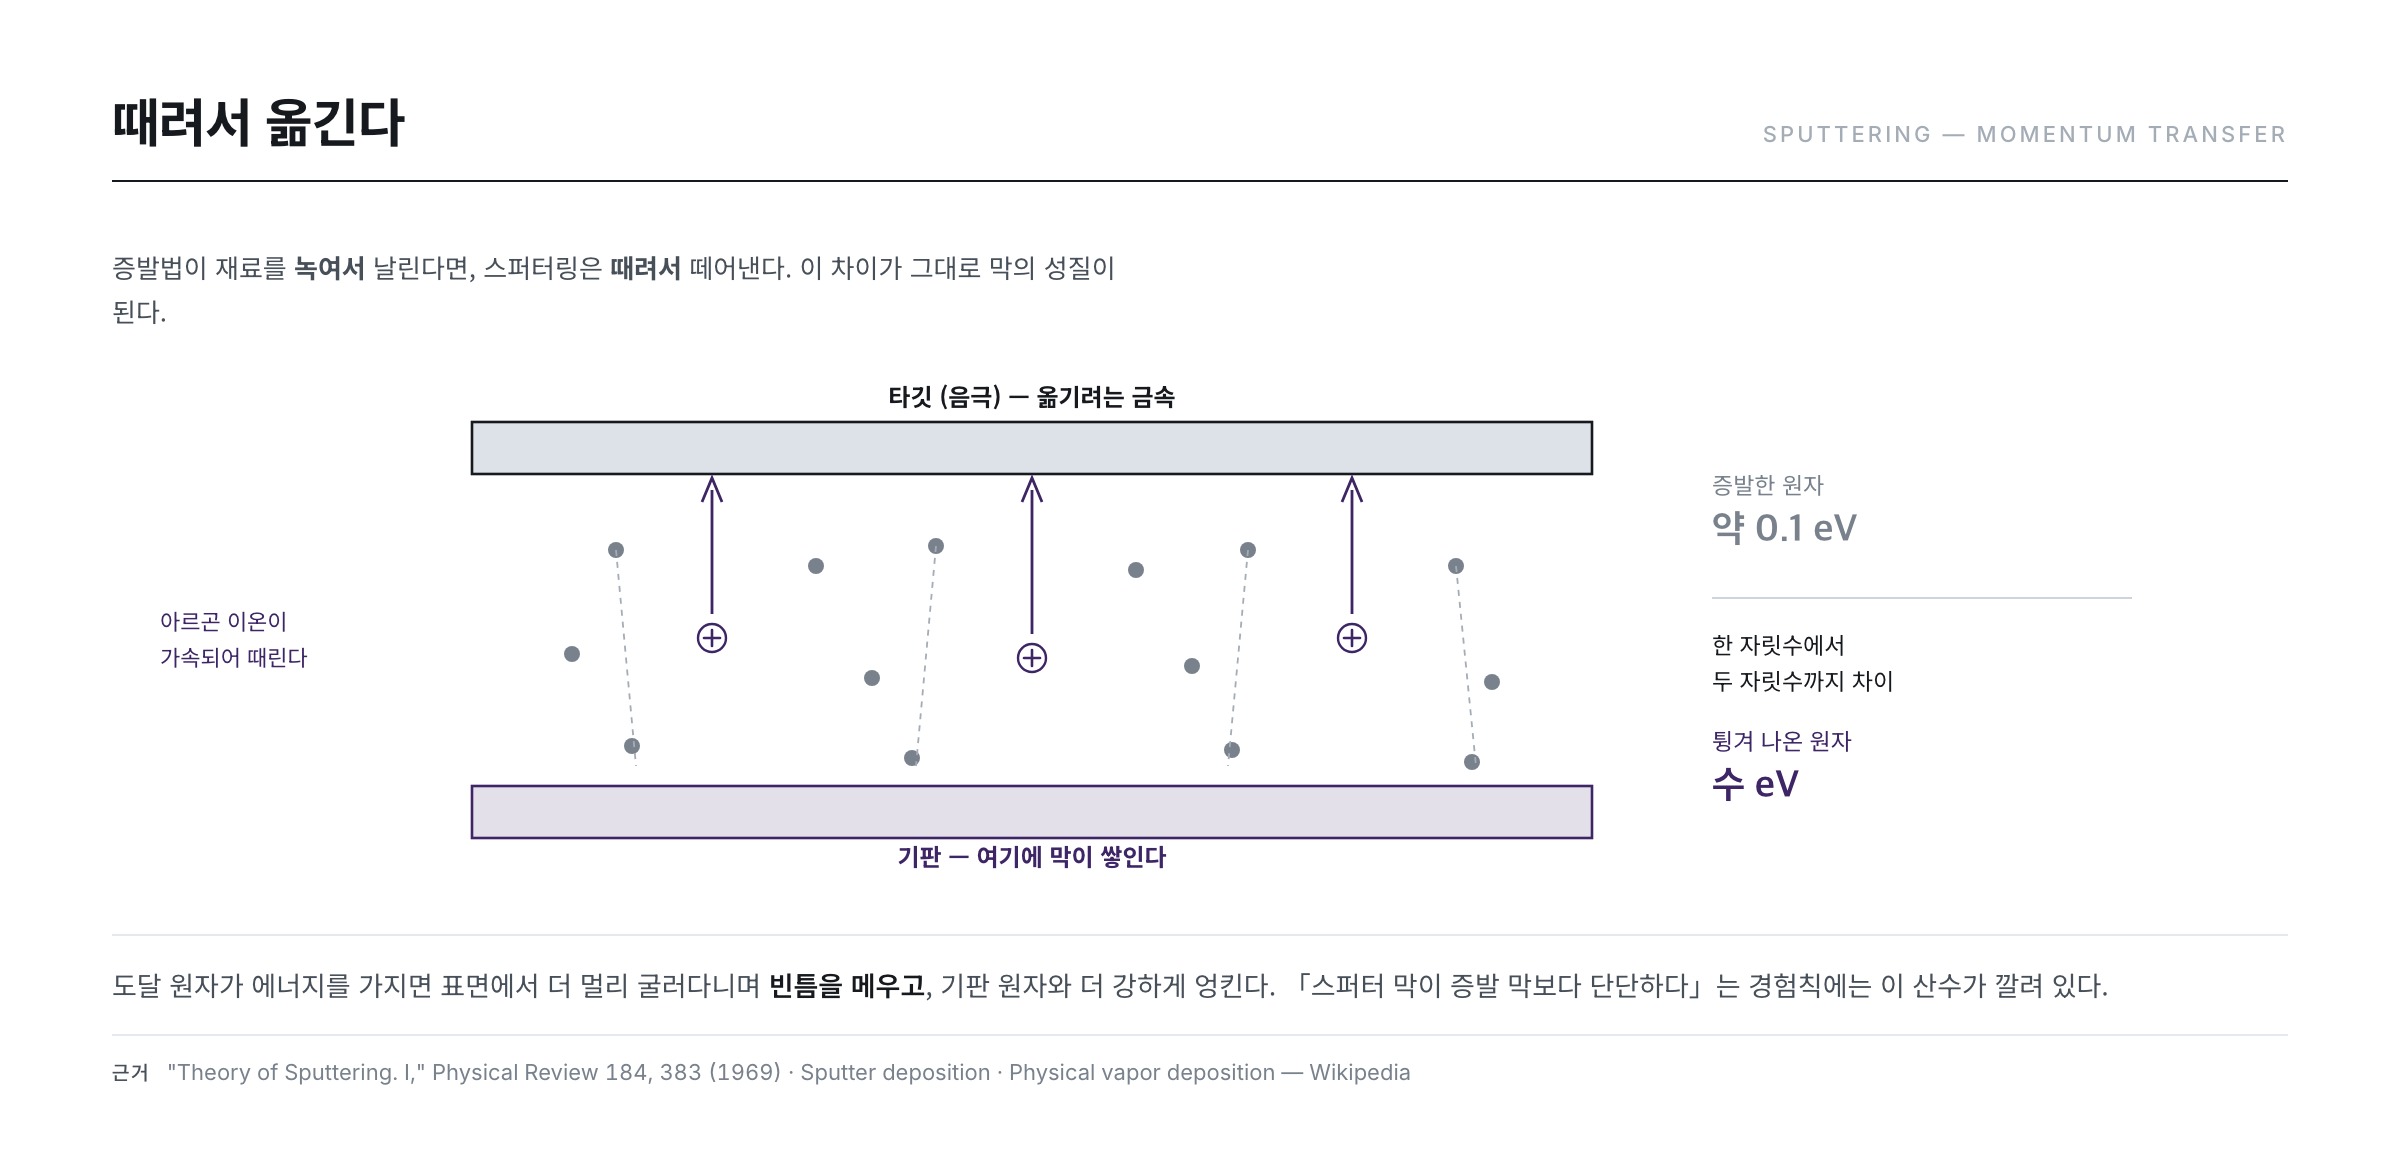
スパッタリングはビリヤードに近いものです。真空チャンバにアルゴンのような不活性気体を入れてプラズマを点けるとAr⁺イオンが生まれます。成膜する金属(ターゲット)を陰極に置くと、電場がイオンをターゲット側へ加速します。高速で飛び込んだイオンがターゲット原子と衝突して運動量を渡すと、原子が表面から弾き出され、向かい側の基板に付きます(Sputter deposition)。
数字で見るとこの過程の性格が見えてきます。金属原子一つを表面から剥がすのに必要なエネルギーは数 eV程度ですが、入射するイオンはそれよりはるかに大きい数十〜数百 eVを持ちます。余裕のあるエネルギーで叩くため、融点と無関係に材料を運べます —— 材料を溶かさなければならない蒸着法との決定的な違いです。
イオン一つが何個の原子を剥がすかをスパッタ率(sputter yield)と呼びます。この値が何で決まるかは1960年代に理論として整理されました —— 入射イオンがターゲット内部でつくる衝突カスケードが表面近くへ戻って原子を外へ押し出す過程であり、スパッタ率は入射エネルギーとイオン・ターゲットの質量比、そしてターゲットの表面結合エネルギーで決まります("Theory of Sputtering. I. Sputtering Yield of Amorphous and Polycrystalline Targets," Phys. Rev. 184, 383 (1969))。アルゴンがスパッタ気体の標準になった理由もここにあります —— 化学的に不活性でありながら質量が主要な配線金属と近く運動量移行の効率がよい、そして安価だからです。
イオンが表面を叩くとスパッタリングだけが起こるわけではありません。イオンが反射されることもあり、二次電子が飛び出すこともあり、イオンが表面に打ち込まれることも、下層が損傷を受けることもあります。この多くの現象のうち原子が弾き出される現象だけを選んで使うのがスパッタ工程です。
なぜスパッタ膜はよく付くのか
先の表で到達原子のエネルギーを比べた理由はここにあります。蒸着法で基板に到達する原子のエネルギーは蒸発源の温度が決めます。1,500Kで気化した原子の熱エネルギーは
kT = 1.381×10⁻²³ × 1,500 ÷ 1.602×10⁻¹⁹ ≈ 0.13eV
にすぎません。一方、スパッタで弾き出された原子は表面結合エネルギーを超えて出てきたものなので数 eVを持ちます —— 一桁から二桁の差です。このエネルギー差がそのまま膜の性質になります。到達した原子が表面でより遠くまで転がれるので隙間を埋め、基板原子とより強く絡むため密着力と密度がよくなります。「スパッタ膜は蒸着膜より硬い」という現場の経験則の下には、こうした算数があります。
磁石ひとつで局面が変わった —— マグネトロン
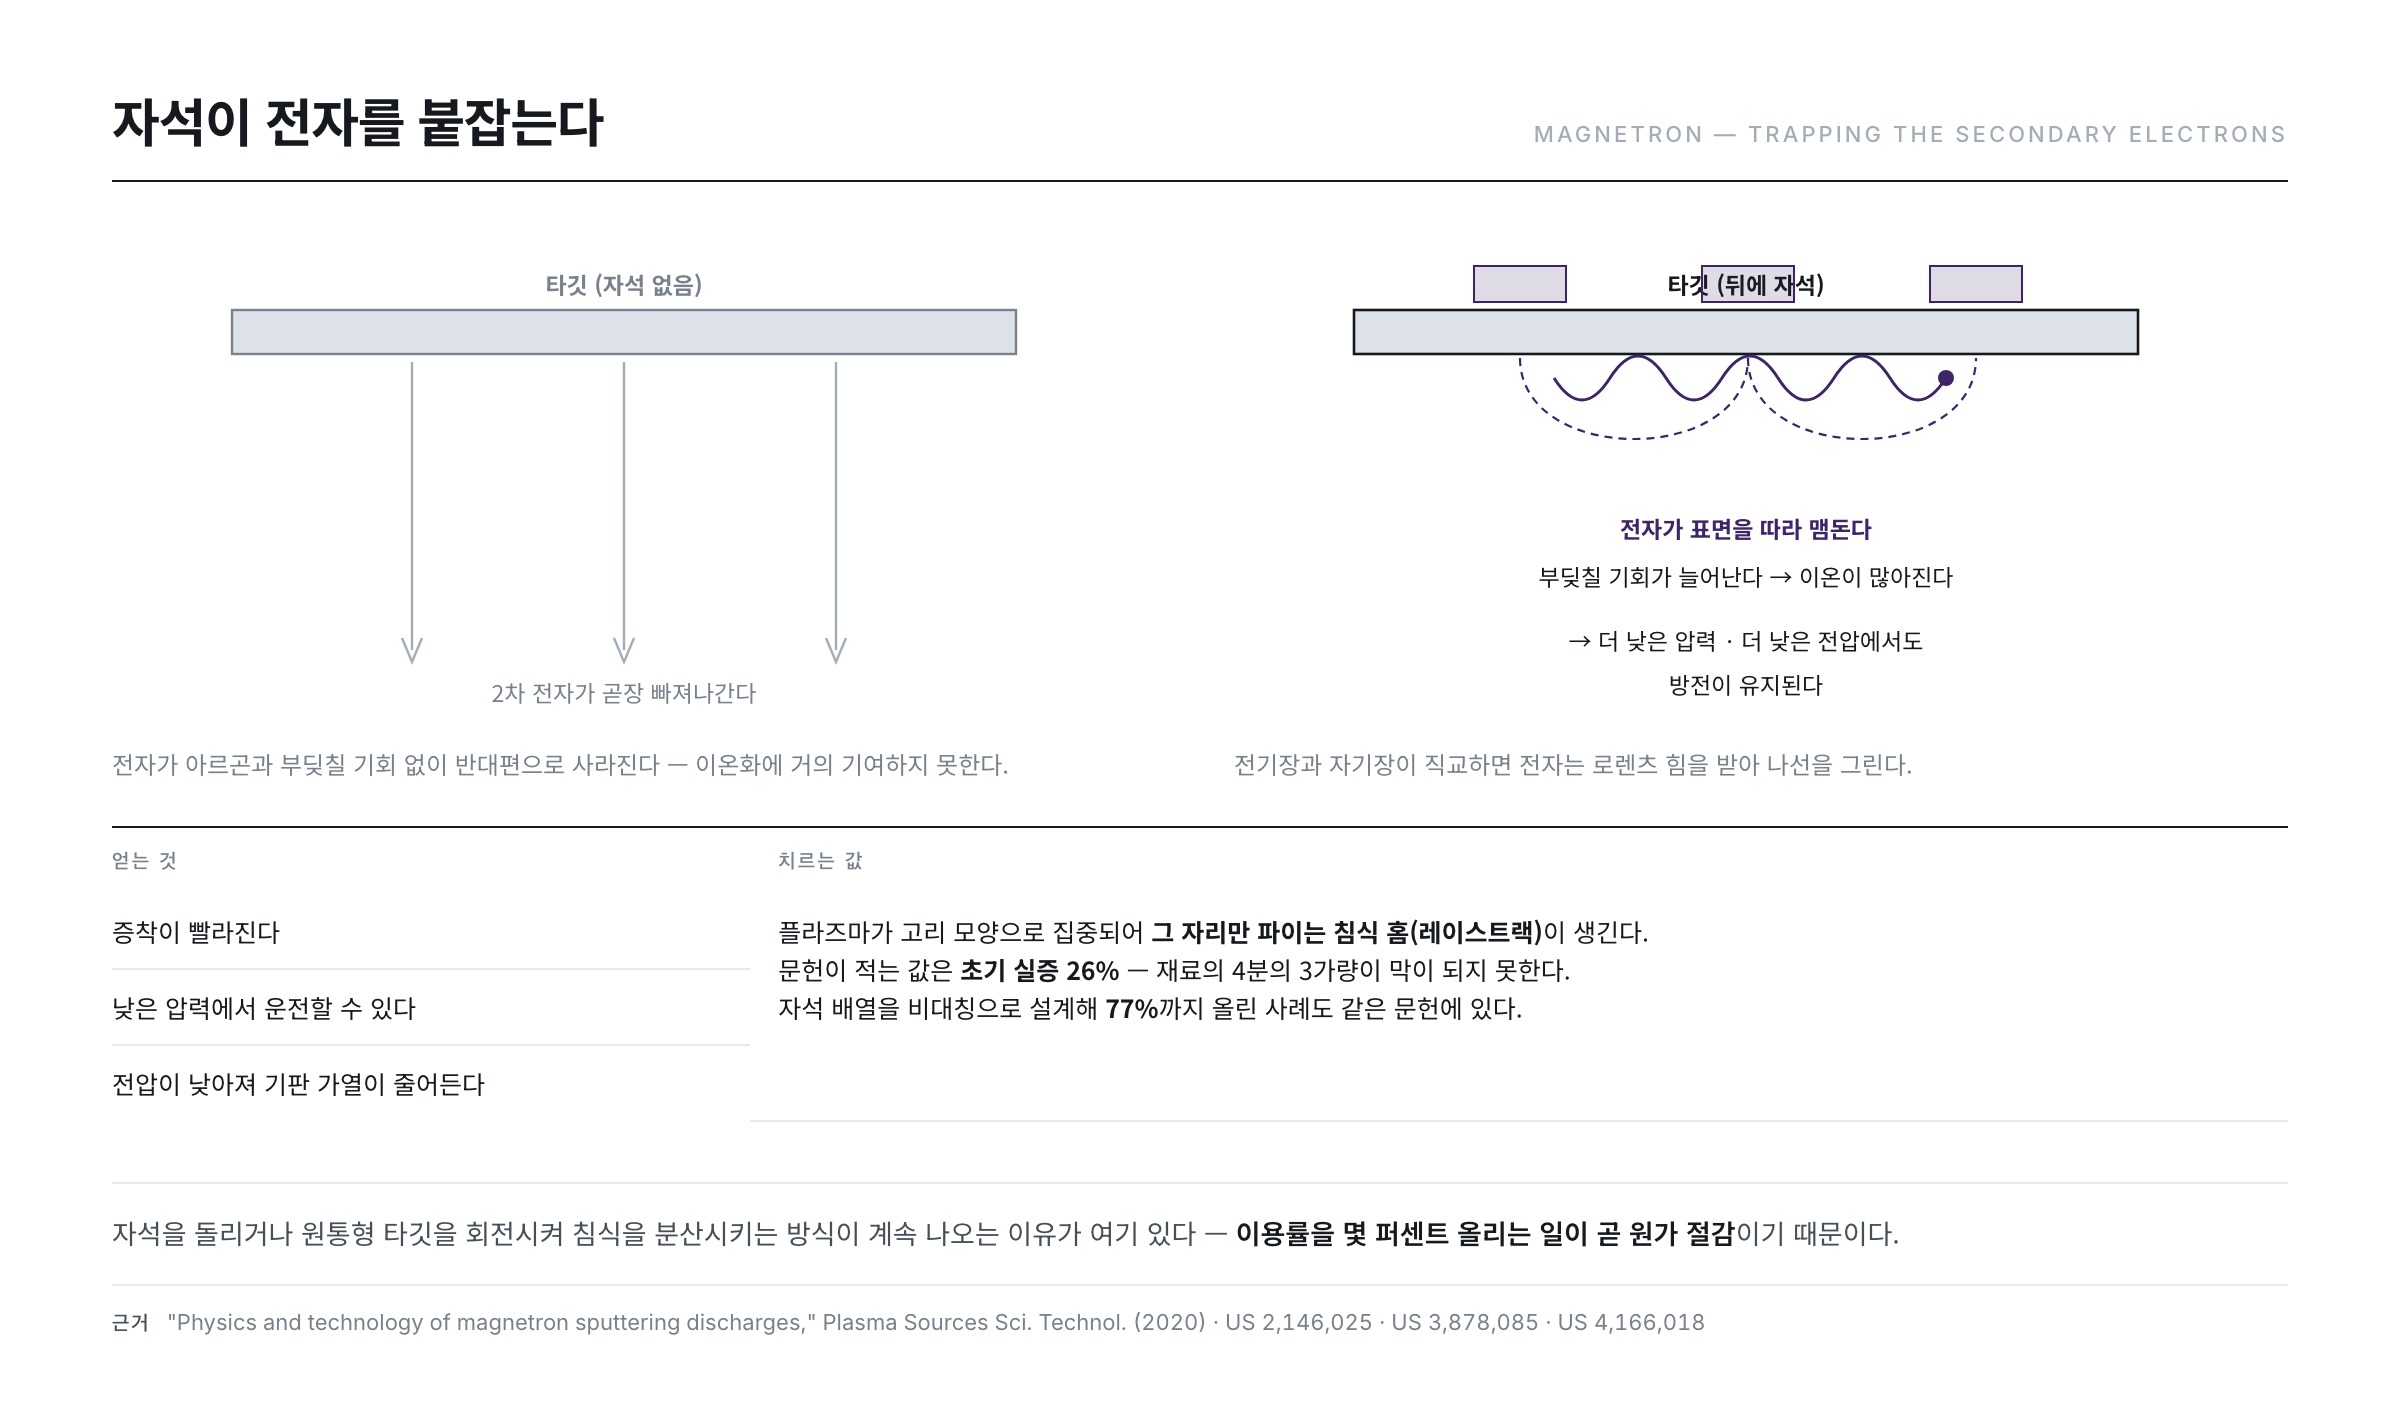
初期のDCスパッタには決定的な非効率がありました。プラズマを維持するのに必要な二次電子がターゲットからまっすぐ反対側へ抜けてしまい、気体をイオン化することにほとんど寄与しなかったのです。
解法は磁石でした。ターゲットの背後に磁石を配置してターゲット表面と平行な磁場をつくると、電場と磁場が直交して電子がローレンツ力を受け螺旋運動をします。電子がターゲット近傍から出られず回り続けるわけです。
この発想自体は古いものです。放電空間に磁場をかけて電子の経路を延ばし、そうして維持した放電で陰極物質を剥がして基板に被せる構成は、1930年代にはすでに特許として記述されています(US 2,146,025 — Coating by cathode disintegration)。しかし産業を変えたのは平板型マグネトロンでした。広い板状ターゲットの背後に磁石を並べ、表面に沿って閉じた磁場のトンネルをつくる構成が1970年代に整理されると(US 3,878,085 — Cathode sputtering apparatus、US 4,166,018 — Sputtering process and apparatus)、大きな面積を一度に覆う今日の方式が成立しました。
結果は劇的です。学術文献はこう整理しています —— 「磁場配置の主たる目的は電子を閉じ込めてターゲット近傍に留まる時間を延ばすことであり、これによってより低い圧力と低い放電電圧でも放電を維持できる」。そしてこの激しいイオン衝撃が磁気的閉じ込めがない場合よりはるかに高い速度でターゲット原子を剥がし、成膜が速くなります("Physics and technology of magnetron sputtering discharges," Plasma Sources Sci. Technol. (2020))。
副次的な効果も良好です —— 低い圧力で運転でき、印加電圧が下がって基板加熱が減り、チャンバ壁に付く量も減ります。
ただではない —— レーストラック
代償はターゲットが均等に減らないことです。プラズマが磁場に沿って輪の形に集中するため、ターゲット表面のその場所だけが掘れる侵食溝(レーストラック、race track)ができます。侵食が深まるほど磁場の形が変わって溝はさらに鋭くなり、結局ターゲット全体を使い切らないまま交換することになります —— 文献は通常のマグネトロンのターゲット利用率を10〜20%程度と報告しています。
この数字の重みは軽くありません。ターゲット材料の80〜90%が膜にならないまま回収・再生工程に回るということであり、その分だけ材料費と交換停止時間が増えるということです。磁石を回転させたり動かしたりして侵食を分散させる方式、円筒形ターゲットを回して表面全体を使う方式が次々に出てくる理由はここにあります。利用率を数パーセント上げることがそのまま原価低減です。
電源方式の分かれ道 —— DC・RF・パルス
同じマグネトロンでも、何で電力をかけるかによって性格が変わります。
DCスパッタには限界が一つあります。ターゲットが絶縁体なら使えないという点です。イオンが叩き続けると絶縁体表面に正電荷が溜まり、その電荷が後続のイオンを押し返して放電が止まります。解法は第9回で見たRF放電です。13.56MHzの高周波をかければ電圧の極性が変わり続けるので表面に電荷が溜まる暇がありません。おかげで酸化物・窒化物のような絶縁材料もスパッタで成膜できます。
| 電源方式 | 扱えるターゲット | 成膜速度 | 強み | 弱み |
|---|---|---|---|---|
| DCマグネトロン | 金属(導体)のみ | 速い | 構造・電源が単純、大面積化が容易 | 絶縁ターゲット不可、反応性工程でアーク発生 |
| RFマグネトロン | 導体 + 絶縁体 | 遅い | 酸化物・窒化物ターゲットが可能 | 整合回路が必要、電力効率が低い、大面積ほど定在波 |
| パルスDC | 導体、および薄い絶縁膜ができる反応性工程 | 速い | 極性を周期的に反転して蓄積電荷を払い落とす —— アーク抑制 | 制御変数が増える |
| 反応性スパッタ | 金属ターゲット + 反応ガス(O₂・N₂) | 条件依存 | 金属ターゲットから酸化膜・窒化膜が得られる | ターゲット表面が汚染されるターゲット被毒領域が存在 |
表で注目すべきはRFの「大面積ほど定在波」です。13.56MHzの自由空間波長は約22mで、媒質中ではそれより短くなります。電極が数メートル級になると電極上で電圧が位置によって変わりはじめ、中央と端で成膜速度が食い違います。大面積装置がDCやパルスDCを好む実質的な理由の一つです。
圧力が膜の構造を決める
同じ材料、同じ装置で積んでも、膜の性格は基板温度と運転圧力によって変わります。スパッタ膜の構造をこの二つの変数で整理した古典的な研究があります("Influence of apparatus geometry and deposition conditions on the structure and topography of thick sputtered coatings," J. Vac. Sci. Technol. 11, 666 (1974))。要点はこうです。
- 圧力が高いと —— 第9回の表のとおりλが短くなり、スパッタされた原子は何度もぶつかってエネルギーを失って到達します。表面で転がる力がないので、柱と柱の間に隙間のある粗い柱状構造になります。密度が低く、引張応力を持ちやすい。
- 圧力が低いと —— 原子はエネルギーを保ったまま到達し、反射されたアルゴン中性粒子までが膜を叩きます。原子が格子間に押し込まれ、緻密だが圧縮応力を持つ膜になります。
ここで応力がなぜ重要かが見えてきます。成膜された膜の内部応力は圧力を少し変えるだけで引張から圧縮へ符号が反転しうることが、マグネトロンスパッタの金属膜で実測として報告されてきました("Internal stresses in metallic films deposited by cylindrical magnetron sputtering," Thin Solid Films 64, 111 (1979))。応力が大きいと基板が反り(第2・3回で見たあの反りです)、ひどいときには膜が剥がれたり割れたりします。だから現場のレシピは「速く積む」と「応力をゼロ近くに置く」の妥協で決まります —— 圧力を上げれば応力は引張側へ、下げれば圧縮側へ動くので、その符号が変わる点の近くを狙うのが定石です。
なぜ金属を何層も積むのか
実際のバックプレーンの金属層は単純な一層ではありません。理由を知るにはまず配線抵抗がどれくらいかの感覚が要ります。幅5μm、厚さ300nmの配線が1m続くとして R = ρ × 長さ ÷ (幅 × 厚さ) で計算すると次のようになります。
| 材料 | 抵抗率 ρ (Ω·m) | シート抵抗 (Ω/sq, 300nm) | 1m配線の抵抗 (幅5μm) | 役割 |
|---|---|---|---|---|
| 銅 (Cu) | 1.7×10⁻⁸ | 0.056 | 約 11kΩ | 低抵抗の主層 |
| アルミニウム (Al) | 2.7×10⁻⁸ | 0.088 | 約 18kΩ | 低抵抗の主層 |
| モリブデン (Mo) | 5.3×10⁻⁸ | 0.18 | 約 36kΩ | バリア・接触層 |
| チタン (Ti) | 4.2×10⁻⁷ | 1.4 | 約 280kΩ | 密着・バリア層 |
| 透明導電膜(酸化物) | 10⁻⁶級 | 数 Ω | 約 1MΩ | 透明電極 |
表の抵抗率はバルク金属の値で、実際の薄膜は結晶粒界と表面散乱のためこれより高く出ます。それでも桁の関係はそのままです —— バリアに使う金属だけで配線をつくれば抵抗は主層の2〜20倍になり、透明導電膜で信号線をつくれば二桁上がります。配線が長いほどこの抵抗が画素に届く信号を鈍らせ、画面の片側が暗くなる問題につながります。
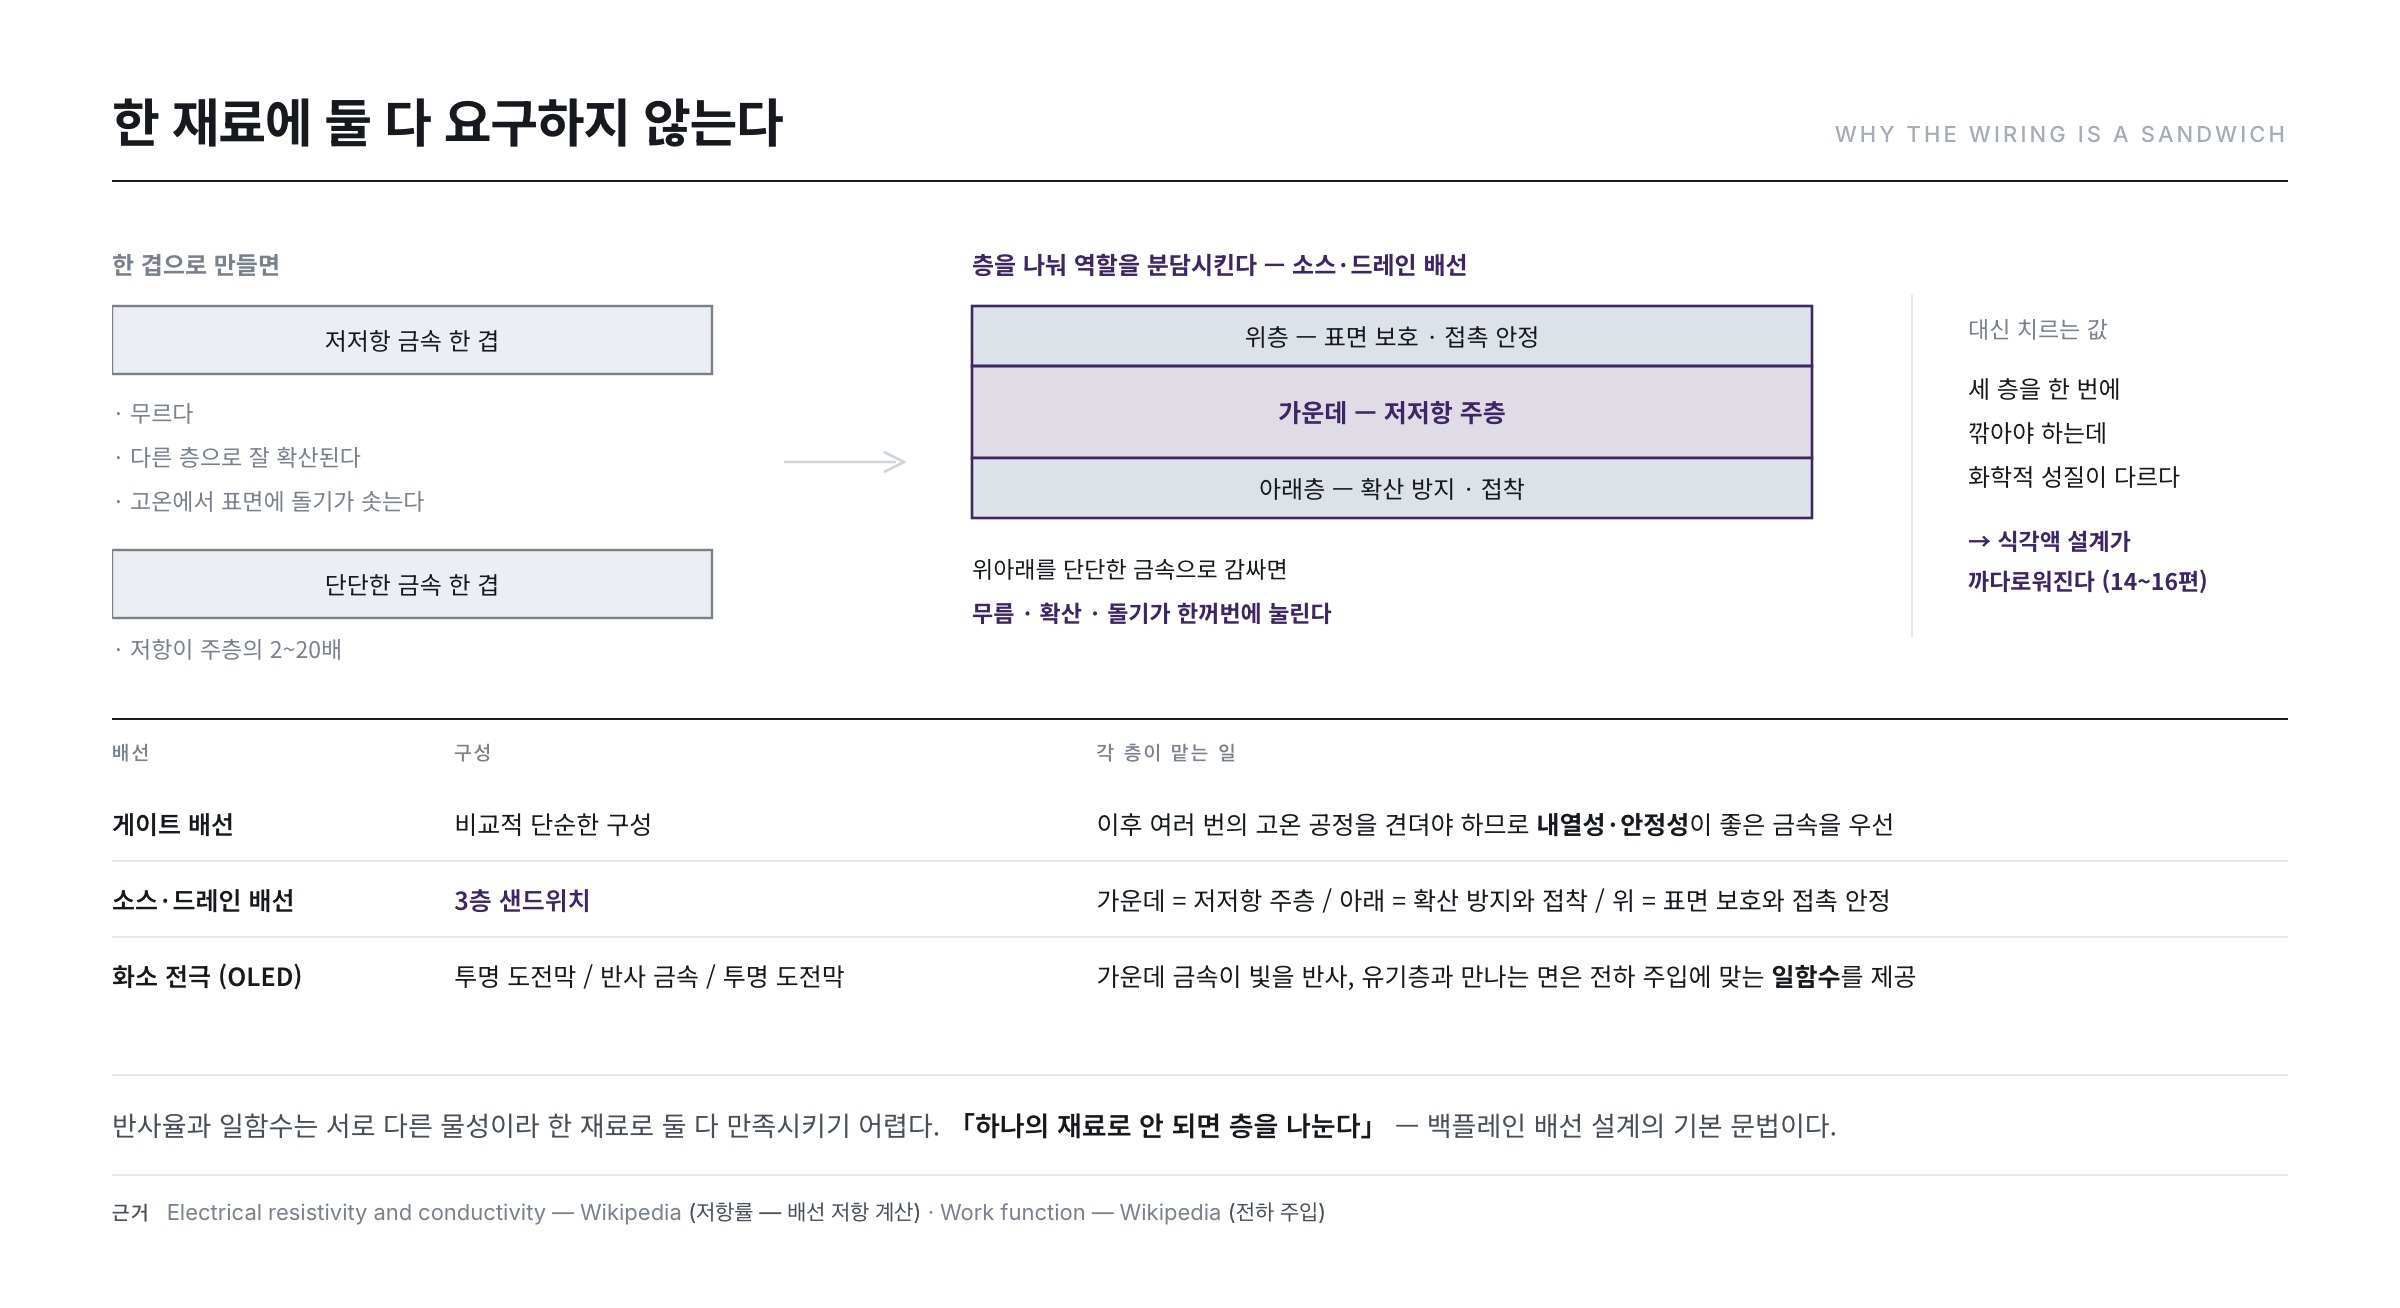
そこで低い抵抗と化学的安定性を一つの材料に同時に求めず、層を分けて役割を分担させます。
| 配線 | 構成 | 各層が担う仕事 |
|---|---|---|
| ゲート配線 | 比較的単純な構成 | この後の複数回の高温工程に耐える必要があるため耐熱性・安定性のよい金属を優先 |
| ソース・ドレイン配線 | 3層サンドイッチ | 中央=低抵抗の主層/下=拡散防止と密着/上=表面保護と接触安定 |
| 画素電極(OLED) | 透明導電膜/反射金属/透明導電膜 | 中央の金属が光を反射し、有機層と接する面は電荷注入に合った仕事関数を提供 |
低抵抗の金属はおおむね軟らかく、他の層へ拡散しやすく、高温では表面に突起が生じる問題もあります。上下を硬い金属で包むとこれらの問題が一度に抑えられます(Electrical resistivity and conductivity)。画素電極側は要求がより複雑です —— 反射率と仕事関数は互いに別の物性なので一つの材料で両方を満たすのは難しく(Work function)、透明導電膜自体も組成・工程によって抵抗率と透過率が大きく変わるため、改良が続けられてきました("Present status of transparent conducting oxide thin-film development for Indium-Tin-Oxide (ITO) substitutes," Thin Solid Films 516, 5822 (2008))。
この構造がなぜ重要かは、のちのエッチング編(第14〜16回)で再び明らかになります —— 3層の金属を一度に削らなければならないのに各層の化学的性質が違うため、エッチング液の設計が厄介な問題になるのです。
限界とよくある誤解
- 「スパッタは材料を溶かして運ぶ」 —— 違います。溶かすのは蒸着法で、スパッタは運動量で弾き出す方式です。だから融点が非常に高い金属も、合金も、組成を比較的保ったまま運べます。
- 「真空度をさらに上げればよい膜になる」 —— スパッタは例外です。プラズマを維持するアルゴンが必要なのでmTorr帯まで戻して運転します。ただし排気後の到達真空度は低くなければなりません —— それは残留水分・酸素をどれだけ抜いたかの指標であって工程圧力ではありません。
- 「ターゲットは使い切って捨てる」 —— 先に見たとおり利用率は10〜20%にとどまります。残りの大半は回収して再生します。
- 「成膜速度は電力に比例する」 —— おおむねそうですが無限ではありません。電力を上げるとターゲットが熱くなり、反応性工程ではアークが増え、基板にかかる熱も一緒に上がります。ガラスとその上の有機膜が耐えられる温度が上限をつくります。
現場は何を見張るのか —— 管理ポイント3
- 膜厚と均一度 —— 配線抵抗がそのまま画面品質です。先の表のとおり抵抗は厚さに反比例するので、厚さが10%薄くなれば抵抗は11%上がります。大面積で厚さが傾けば、画面の片側が暗くなる問題につながります。
- 膜応力 —— 成膜された膜は圧縮または引張の応力を持ちます。応力が大きいと基板が反ったり膜が剥がれたりします。圧力・電力・温度で応力を調節するのがレシピの一部であり、基板の曲率測定で応力を追跡します。
- ターゲット状態とパーティクル —— ターゲットの侵食が進むと磁場とプラズマの形が変わり、成膜速度と均一度も一緒に変わります。だからターゲット寿命は時間ではなく累積投入電力量で管理します。またチャンバ壁に積もった付着物が剥がれてパーティクルになるので、防着板の交換とチャンバ洗浄周期の管理が必須です。
金属配線が載りました。次回(第11回)は残りの半分 —— PECVDで絶縁膜を積む化学に入ります。シランガスがプラズマの中でどう分解されてシリコン酸化膜・窒化膜になるのか、そしてその膜の品質を何で判定するのかを扱います。
参考資料
- "Theory of Sputtering. I. Sputtering Yield of Amorphous and Polycrystalline Targets," Physical Review 184, 383 (1969):衝突カスケードで説明するスパッタ率
- "Physics and technology of magnetron sputtering discharges," Plasma Sources Science and Technology (2020):磁場による電子の閉じ込め、低圧・低電圧運転、レーストラック侵食とターゲット利用率10〜20%
- "Influence of apparatus geometry and deposition conditions on the structure and topography of thick sputtered coatings," Journal of Vacuum Science and Technology 11, 666 (1974):圧力・基板温度と膜構造の関係
- "Internal stresses in metallic films deposited by cylindrical magnetron sputtering," Thin Solid Films 64, 111 (1979):スパッタ金属膜の内部応力と圧力依存性
- "Present status of transparent conducting oxide thin-film development for Indium-Tin-Oxide (ITO) substitutes," Thin Solid Films 516, 5822 (2008):透明導電膜の抵抗率・透過率と改良の方向
- US 2,146,025 — Coating by cathode disintegration:磁場で放電を維持して陰極物質を被せる初期の構成
- US 3,878,085 — Cathode sputtering apparatus:板状陰極と磁場配列
- US 4,166,018 — Sputtering process and apparatus:平板型マグネトロンの工程・装置構成
- Sputter deposition — Wikipedia:スパッタリングの原理と運動量移行
- Physical vapor deposition — Wikipedia:PVD全般と蒸着法
- Electrical resistivity and conductivity — Wikipedia:金属の抵抗率 —— 本文の配線抵抗計算の根拠
- Work function — Wikipedia:電極の仕事関数と電荷注入