フォト工程が終わると、基板の上にはフォトレジスト(PR)で描かれた回路形状が残っています。しかしこれは絵にすぎません。実際の回路になるには、PR が覆っていない部分の膜を削り取らねばなりません。その仕事をするのがエッチング(etching)であり、バックプレーン工程でもっとも多く繰り返される工程です。エッチング章の第一回である今回は共通概念とパラメータを整理します。
エッチングとは何か
エッチングは化学的または物理的に材料を選択的に除去する工程です。核心は「選択的」という言葉にあります —— 削るべきところだけを削り、残すべきところ(PR の下)と下地膜には触れてはいけません。
方法は大きく二つです。液体薬品に浸すか吹き付けるウェットエッチング(湿式)と、プラズマの反応性粒子で削るドライエッチング(乾式)。両者の性格は正反対に近いものです。
石を投げるか、水を撒くか
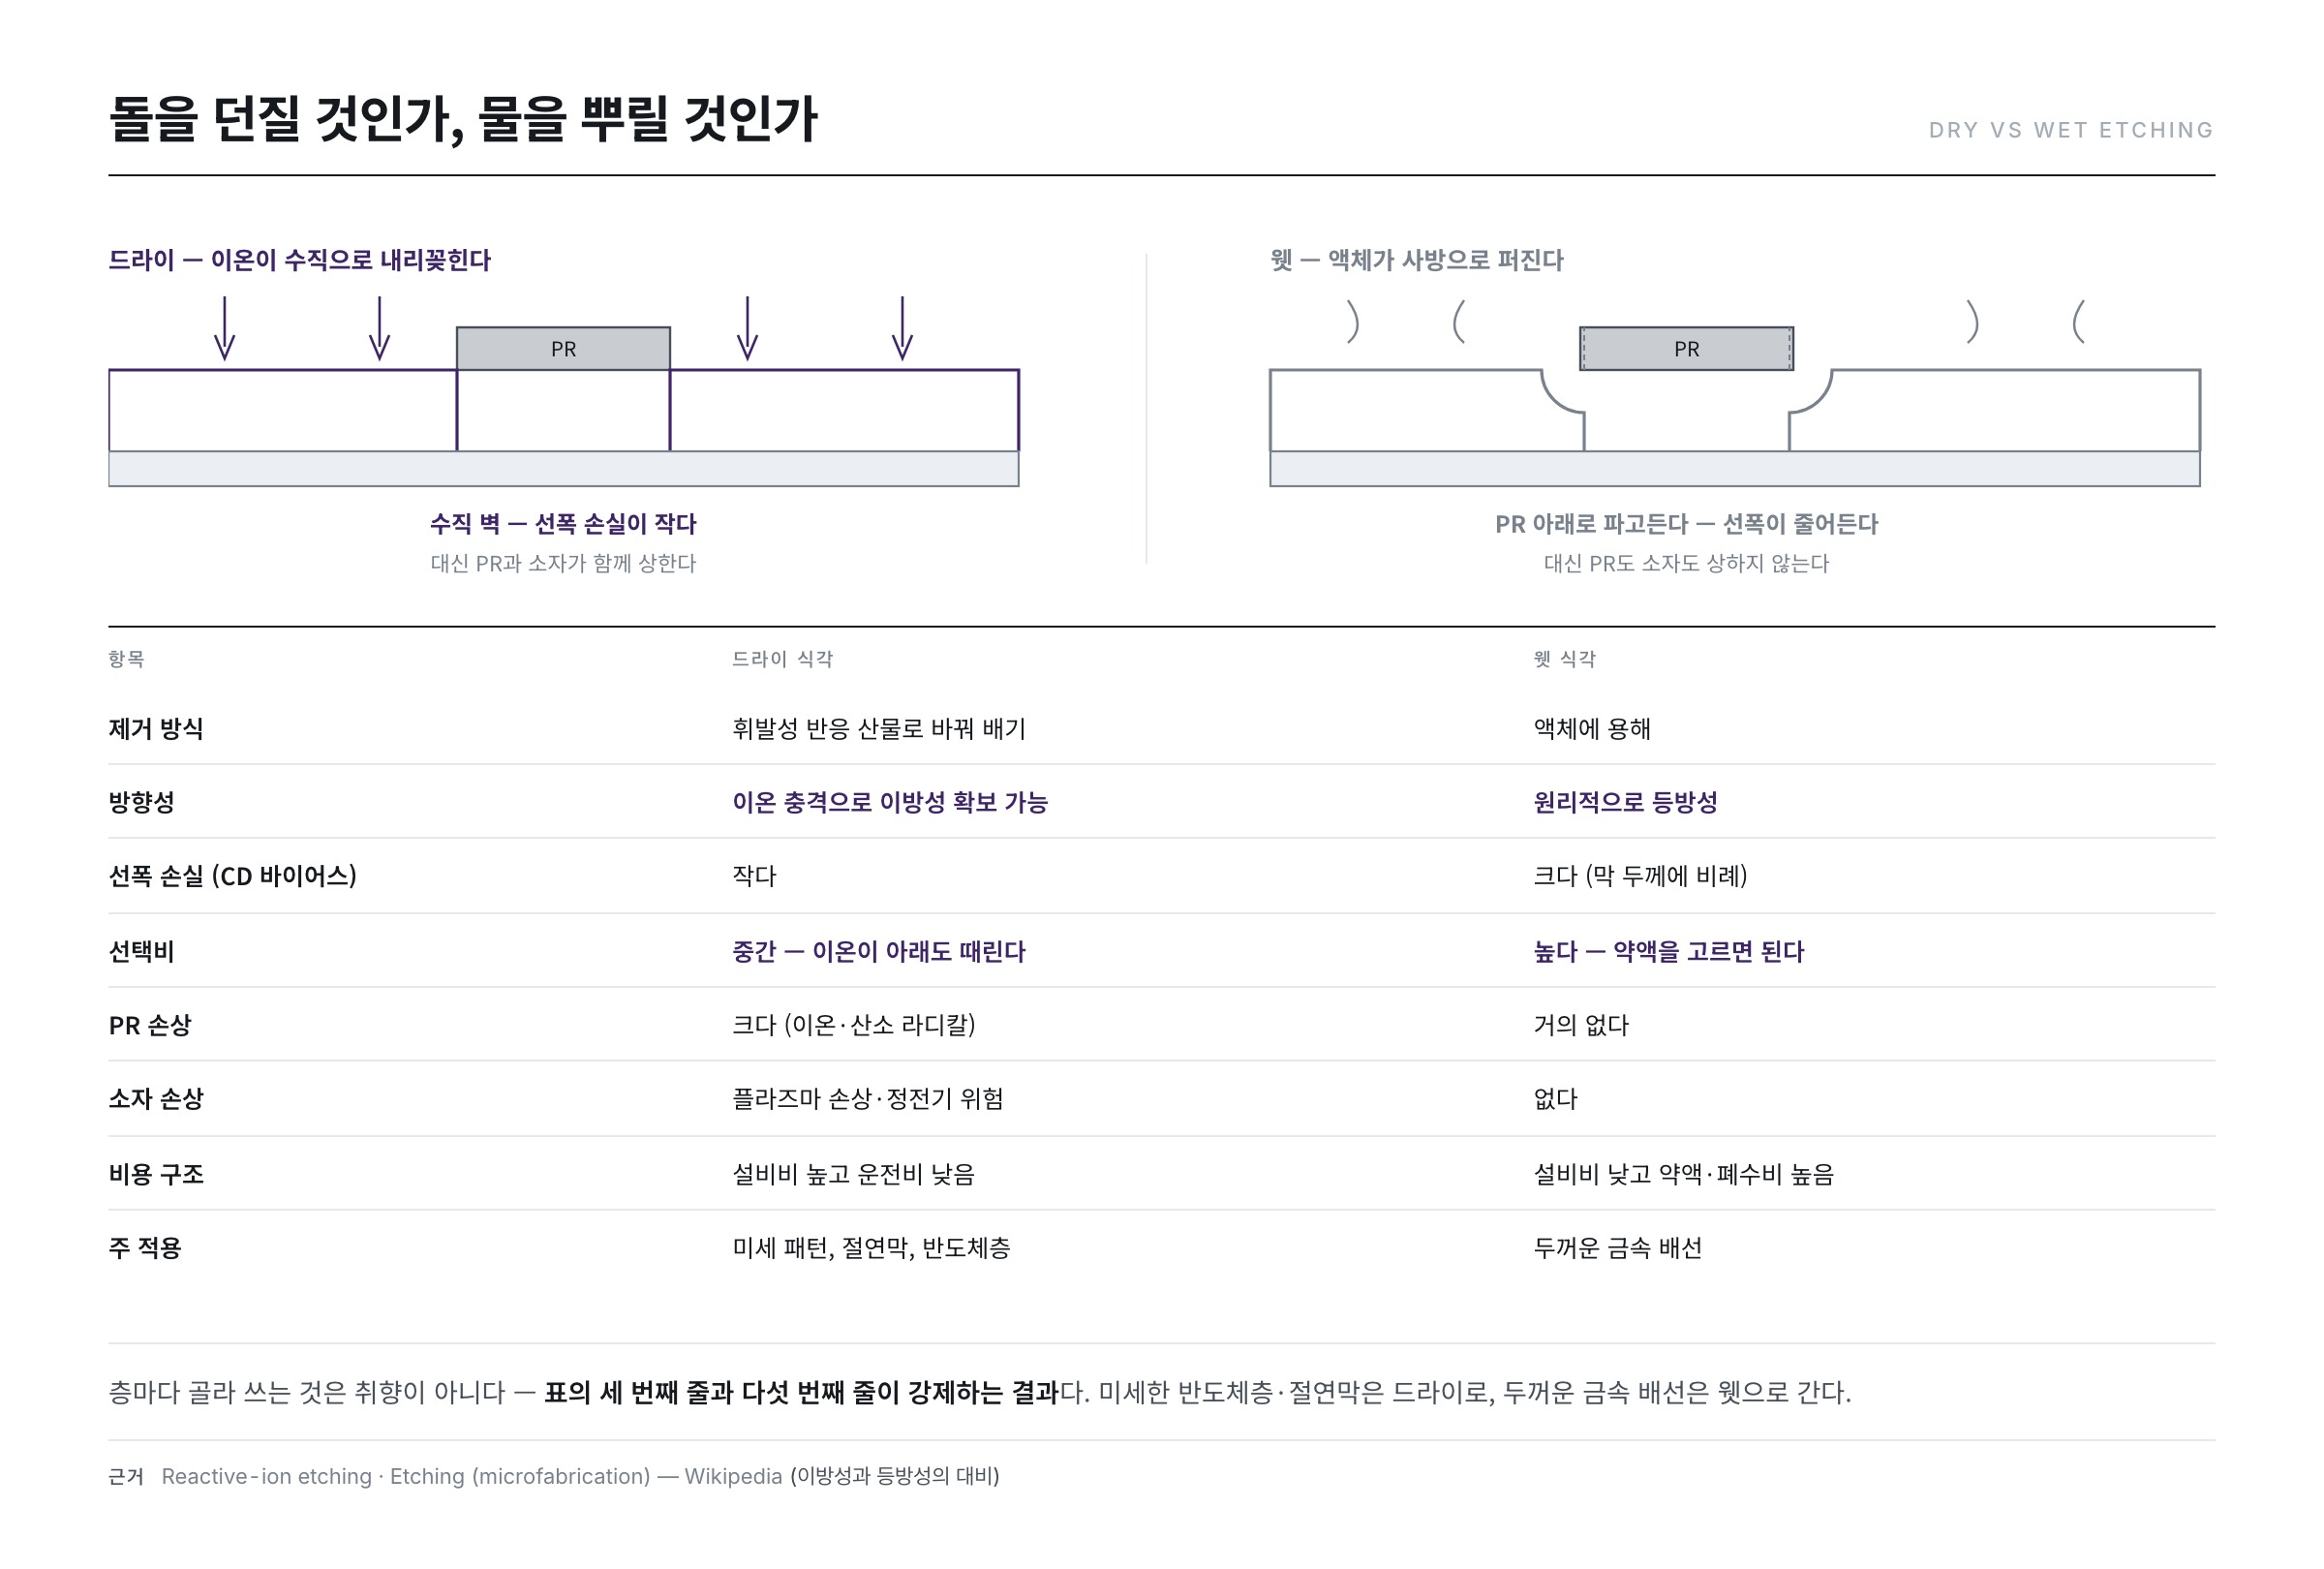
たとえるとこうです。雪をかぶった板から雪だけを落とさねばならないとしましょう。石を投げれば当たった場所だけ正確に落ちますが、板も傷みます。水を撒けば板は無事ですが、水が四方に広がって落としたくない雪まで溶かします。
ドライエッチングが石、ウェットエッチングが水です。ウィキペディアはこの違いを的確に突いています —— 「反応性イオンエッチング(RIE)は非常に異方的なプロファイルを作ることができ、これは湿式化学エッチングに典型的な等方性プロファイルと対照的である」(Reactive-ion etching)。
| 項目 | ドライエッチング | ウェットエッチング |
|---|---|---|
| 除去方式 | 揮発性の反応生成物に変えて排気 | 液体に溶解 |
| 方向性 | イオン衝撃で異方性が得られる | 原理的に等方性 |
| 線幅損失(CD バイアス) | 小さい | 大きい(膜厚に比例) |
| 選択比 | 中程度 —— イオンは下地も叩く | 高い —— 薬液を選べばよい |
| レジスト損傷 | 大きい(イオン・酸素ラジカル) | ほとんどない |
| 素子損傷 | プラズマ損傷・静電気リスク | なし |
| コスト構造 | 設備費が高く運転費は低い | 設備費は低く薬液・廃水費が高い |
| 主な適用 | 微細パターン、絶縁膜、半導体層 | 厚い金属配線 |
そこで実際のラインは層ごとに使い分けます。微細な半導体層・絶縁膜はドライで、厚い金属配線はウェットで、という具合です。この選択は好みではなく、表の三行目と五行目が強制する結果です。
エッチングを測る四本のものさし
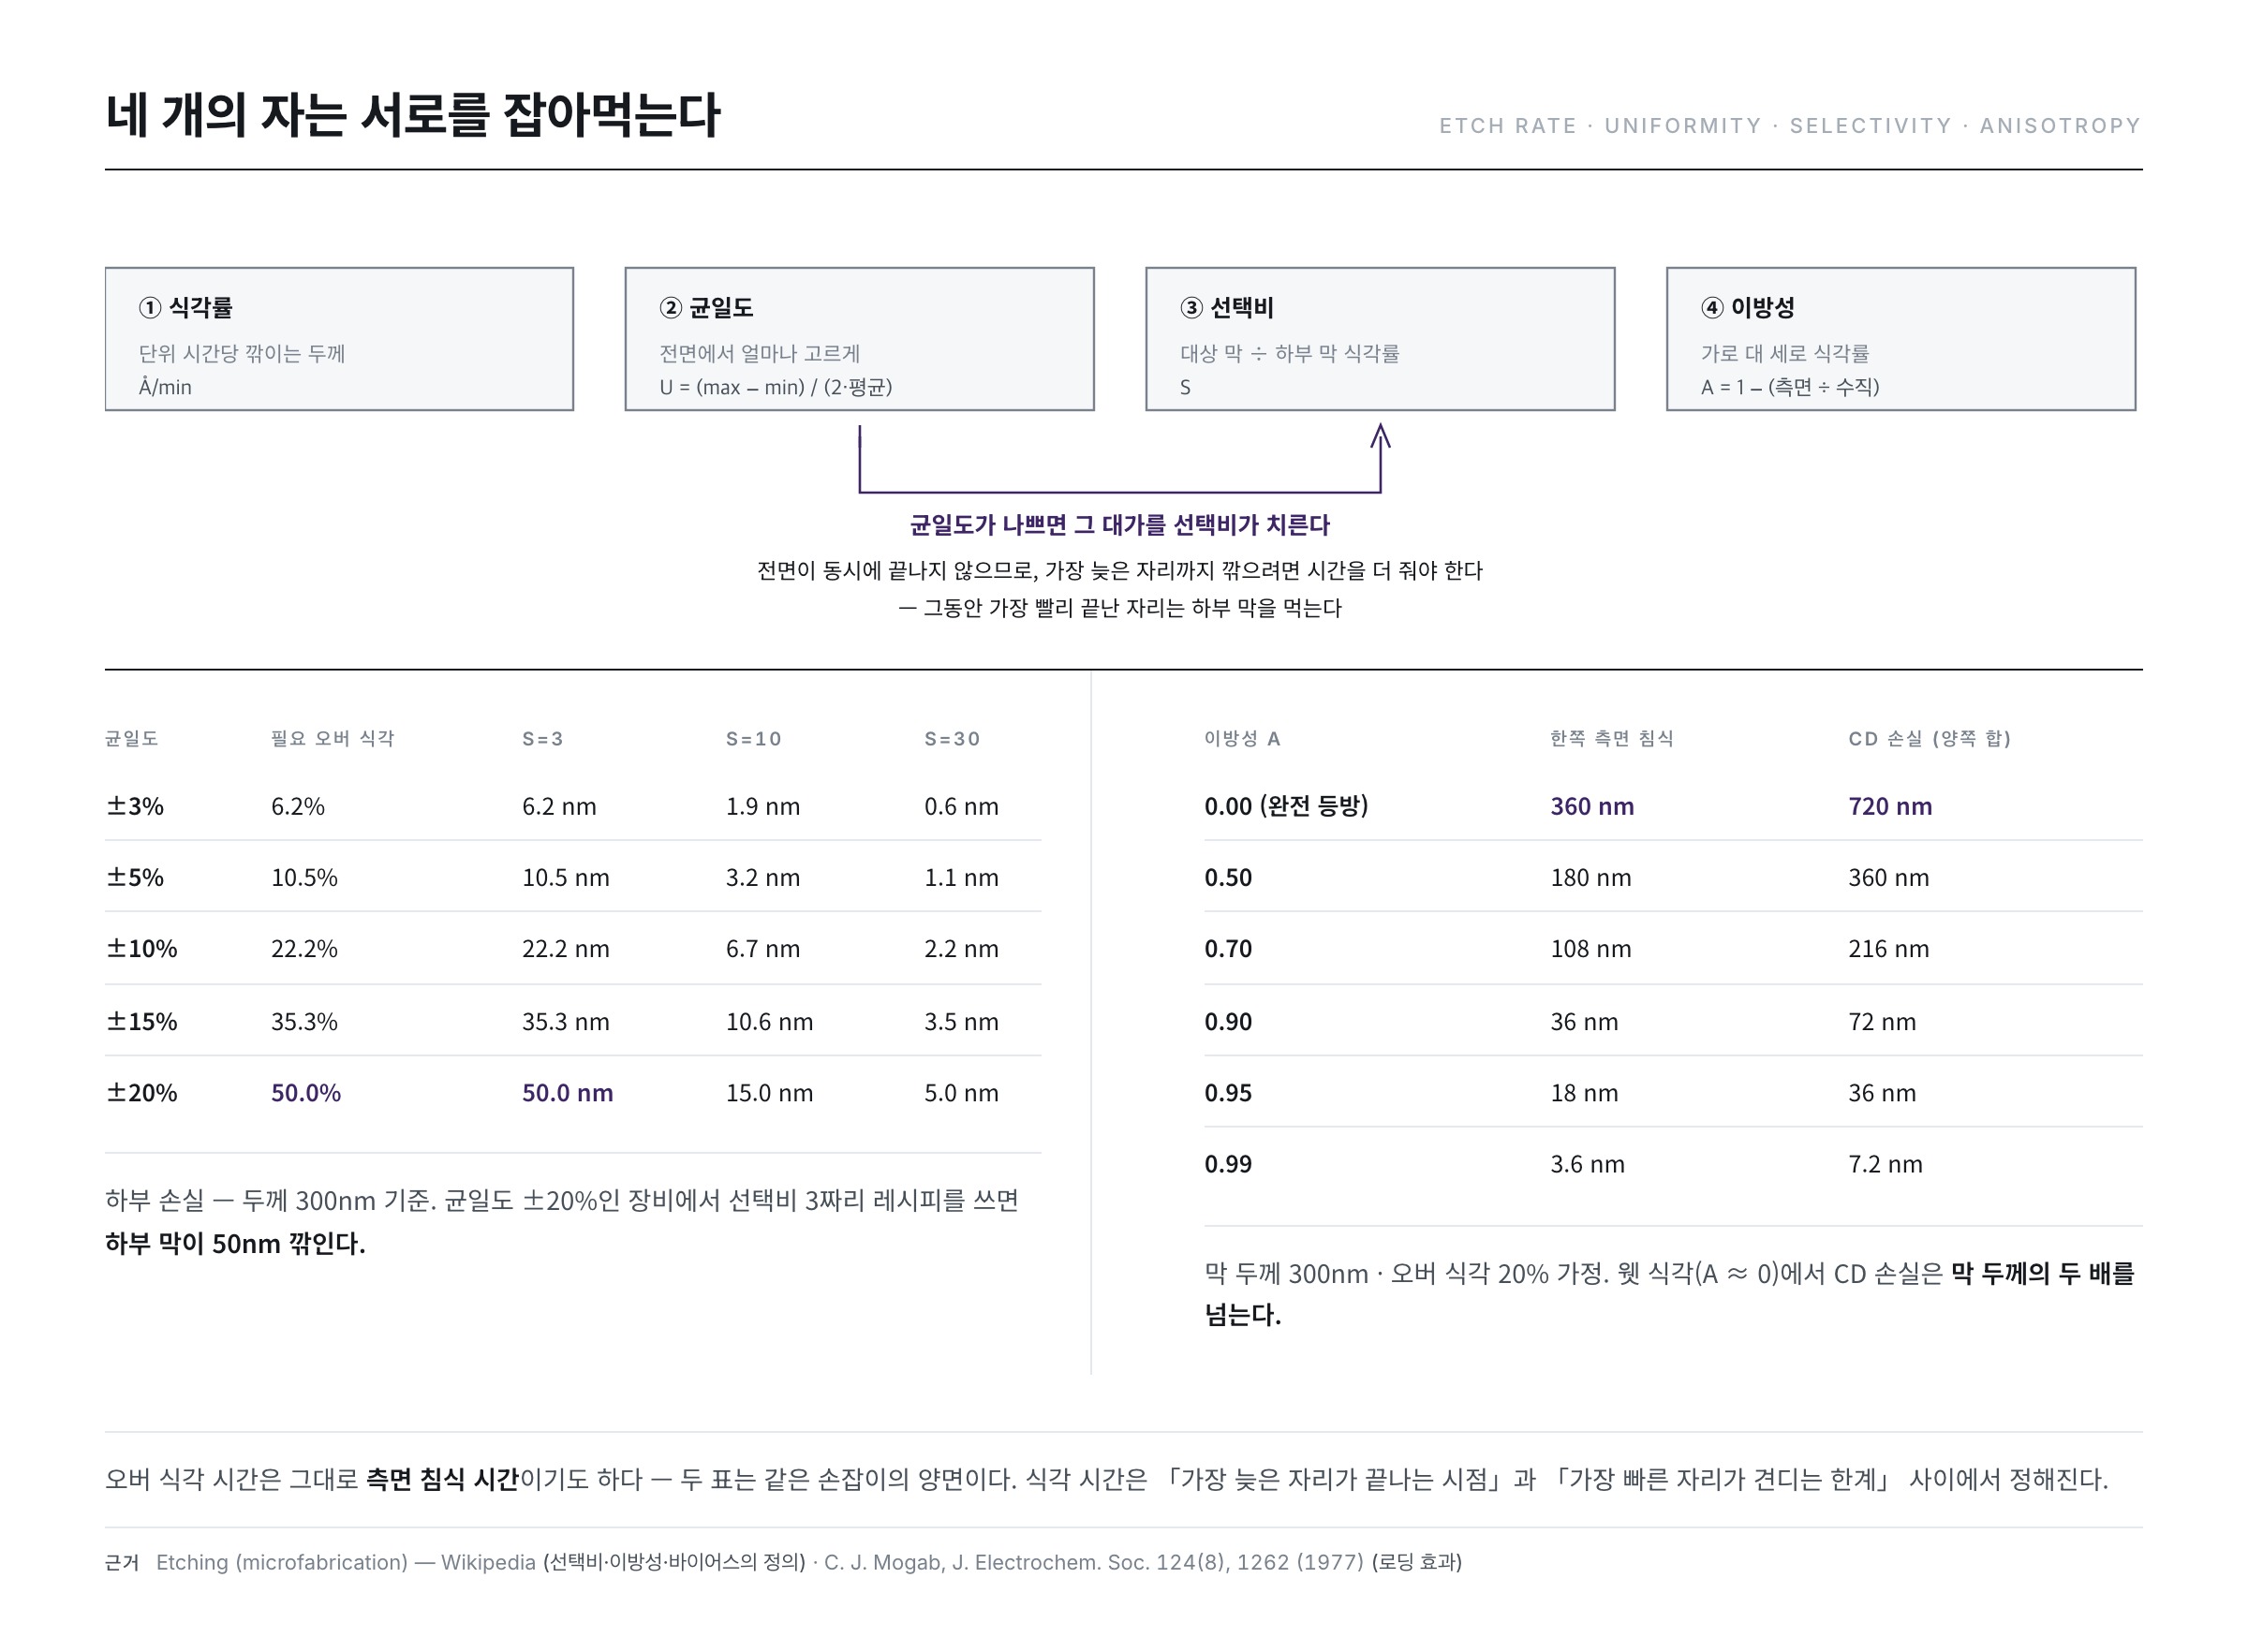
① エッチレート(Etch Rate)
単位時間あたりに削れる厚みです。単位はふつう Å/min。たとえば 3,000Å の膜が 90 秒で完全に除去されたなら、エッチレートは 33.3Å/s、すなわち 2,000Å/min です。速ければ生産性は良いのですが、おおむねエッチレートを上げると均一性が悪くなるトレードオフがあります。
エッチレートは固定された定数ではなく条件の関数です。化学反応が関与する以上は温度に指数的に敏感で、反応種の供給量や圧力にも左右されます。実際、同じガスでも温度と露出面積を変えるとエッチレートが大きく変わることは早くから測定されています(Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma, 1980)。「レシピが同じなら結果も同じ」という前提が成り立たない理由がここにあります。
② 均一性(Uniformity)
基板全面でどれだけ均等に削れるかです。よく次の式で計算します。
U =(最大 − 最小)÷(2 × 平均)× 100 [%]
たとえば基板内のエッチ量が最大 2,200Å、最小 1,800Å、平均 2,000Å なら U = 400 ÷ 4,000 = ±10% です。均一性は三つの層で分けて見ます —— 基板内(within-glass)、基板間(glass-to-glass)、ロット間(lot-to-lot)。どの層で揺れているかで原因が異なります(装置内分布 / 搬送・温度 / 薬液・消耗品寿命)。
基板内の分布はたいてい中心–周辺パターンとして現れます。プラズマ密度と反応種濃度が反応器形状に応じて半径方向に傾き、その傾きがそのままエッチ量分布になります。高密度プラズマ反応器でこの分布を実測しモデル化した研究がその関係を示しています(M. Surendra, C. R. Guarnieri, G. S. Selwyn, Appl. Phys. Lett. 66(18), 2415 (1995))。
③ 選択比(Selectivity)
削るべき膜とその下の膜のエッチレート比です。
S = 対象膜のエッチレート ÷ 下地膜(またはレジスト)のエッチレート
理想的には対象膜だけが削れ、下地はまったく削れないことです。ウィキペディアの定義をそのまま引けば 「エッチングシステムの能力は二つの材料のエッチレート比(選択比)に依存する」 ということです(Etching (microfabrication))。選択比が低ければ下地膜まで掘り進んで素子を壊します。
重要なのは選択比がガス組成で設計される値だという点です。1978 年の古典的な実験は、四フッ化炭素プラズマに酸素を少しずつ混ぜるとシリコンと酸化膜のエッチレートが異なる方向へ動き、二つの材料の比を組成だけで調節できることを示しました(C. J. Mogab, A. C. Adams, D. L. Flamm, J. Appl. Phys. 49(7), 3796 (1978))。選択比は材料が与える定数ではなくエンジニアが作る値なのです。
④ 異方性(Anisotropy)
横方向と縦方向のエッチレート比です。定量的には次のように定義します。
A = 1 −(横方向エッチレート ÷ 縦方向エッチレート)
A = 0 なら完全な等方性 —— 四方へ同じように削れ、レジストの下へ潜り込みます。A = 1 なら完全な異方性 —— 下だけに削れて垂直な壁になります。微細加工の文献はこの方向性をエッチング条件を選ぶ座標軸の一つとして扱い、圧力・バイアス・ガス組成で A を移動させられることを示しています(H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, J. Micromech. Microeng. 5(2), 115 (1995))。
ウィキペディアはこうまとめます —— 「バイアスの大きいエッチング液は等方性と呼ばれる。基板をあらゆる方向へ均等に侵食するからである。現代の工程は、鋭くよく制御された形状を作る異方性エッチングを大いに好む」(同じ項目)。
線幅はどう管理するか —— CD とバイアス
設計図に描かれた線幅と、実際に作られた線幅は違います。その差を管理する概念が CD(Critical Dimension、臨界寸法)です。
現場は二つの時点の線幅を測ります —— 現像直後(DI)とエッチング・ストリップ後(FI)。二つの値の差が CD バイアスであり、これがエッチング工程が線幅をどれだけ食ったかを語ります。等方性エッチングでレジストの下へ潜り込んだ距離を、ウィキペディアはバイアス(bias)と呼びます。
この値は先の異方性 A から直接計算できます。厚さ d の膜を縦に削り切る間に側面は (1−A)·d だけ食われ、線の両側で起きるので CD 損失はその二倍になります。実際にはオーバーエッチ時間も加わるので、オーバーエッチを 20% 与えるとすると次のようになります。
| 異方性 A | 片側の側面侵食 | CD 損失(両側合計) |
|---|---|---|
| 0.00(完全等方) | 360 nm | 720 nm |
| 0.50 | 180 nm | 360 nm |
| 0.70 | 108 nm | 216 nm |
| 0.90 | 36 nm | 72 nm |
| 0.95 | 18 nm | 36 nm |
| 0.99 | 3.6 nm | 7.2 nm |
表は膜厚 300nm、オーバーエッチ 20% を仮定して上式で直接計算した値です。読むべき点は二つ。第一に、ウェットエッチング(A ≈ 0)では CD 損失が膜厚の二倍を超えます —— 厚い膜ほどアンダーカットが大きいという意味であり、ウェットエッチングを厚い金属に使いながら微細パターンには使えない理由です。第二に、A を 0.90 から 0.99 に上げると CD 損失は 72nm から 7.2nm へ十分の一になります。側壁を立てる最後の数 % がそれほど高価な理由がここにあります。
ここで前の回がつながります。12回で見たハードベイク温度がレジストのプロファイルを変え、そのプロファイルがエッチング時の薬液の浸透経路を変えて最終 CD を左右します。異方性エッチングにおける線幅制御がマスク形状とどれほど強く絡んでいるかは、1979 年の多結晶シリコン線幅制御の研究ですでに扱われた問題です(H. A. Mayer, R. E. McConville, IEDM Technical Digest, 44 (1979))。フォトとエッチングを一組で設計しなければならない理由です。
四本のものさしは互いを食い合う —— オーバーエッチの算数
四つのパラメータが独立ならそれぞれ最適化すれば済みます。問題は互いに噛み合っていることで、その噛み合いがもっとも鮮明に現れるのがオーバーエッチです。
基板全面が同時に終わらないので、もっとも早く終わる場所ともっとも遅く終わる場所が生じます。均一性が ±u のとき、もっとも遅い場所まで確実に削り切るのに必要な追加時間の割合は次のとおりです。
必要オーバーエッチ比率 = 2u ÷(1 − u)
そしてその間、もっとも早く終わった場所は下地膜を食っています。下地が削れる深さは選択比 S に反比例するので、厚さ d の膜を削るときの下地損失は d · 2u ÷ ((1 − u) · S) になります。厚さ 300nm を基準に計算するとこうなります。
| 均一性 | 必要オーバーエッチ | 下地損失(S=3) | (S=10) | (S=30) |
|---|---|---|---|---|
| ±3% | 6.2% | 6.2 nm | 1.9 nm | 0.6 nm |
| ±5% | 10.5% | 10.5 nm | 3.2 nm | 1.1 nm |
| ±10% | 22.2% | 22.2 nm | 6.7 nm | 2.2 nm |
| ±15% | 35.3% | 35.3 nm | 10.6 nm | 3.5 nm |
| ±20% | 50.0% | 50.0 nm | 15.0 nm | 5.0 nm |
表が語ることは明快です。均一性が悪ければ、その代償は選択比が払います。均一性 ±20% の装置で選択比 3 のレシピを使えば下地膜が 50nm 削れますが、ゲート絶縁膜がその程度の厚みなら素子は死にます。逆に選択比を 30 まで上げておけば、同じ均一性でも損失は 5nm に減って耐えられます。
実務で「選択比が高ければオーバーエッチを潤沢に与えられる」と言うのは、まさにこの算数の要約です。そしてオーバーエッチ時間はそのまま側面侵食の時間でもあるので、先の CD 表とこの表は同じつまみの両面です。
ローディング効果 —— 面積が速度を変える
エッチレートを揺さぶる要因のうち、もっとも直感に反するのがローディング効果です。同じレシピ、同じ装置なのに削るべき面積が広いとエッチレートが落ちます。
理由は単純です。プラズマが作り出す反応種の量は決まっているのに、消費する表面が広がると単位面積あたりの取り分が減るからです。1977 年にまとめられた古典的モデルはこの関係を反応種の生成・消滅の収支として記述し、露出面積が大きくなるほどエッチレートが下がる曲線を提示しました(C. J. Mogab, J. Electrochem. Soc. 124(8), 1262 (1977))。実務的には製品が変われば(パターン密度が変われば)エッチング時間も変わるという意味です。
さらに厄介なのがマイクロローディングです。同じ基板の中でも、狭くて深い溝は広い開口部より遅く削れます。反応種が狭い入口を通って底まで届きにくく、反応生成物も抜けにくいからです。アスペクト比が大きいほど遅くなるこの現象を RIE ラグあるいはアスペクト比依存エッチングと呼び、微視的均一性の支配的原因として整理されています(R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, J. Vac. Sci. Technol. B 10(5), 2133 (1992);H. Jansen et al., Microelectron. Eng. 35, 45 (1997))。
結果として「基板内均一性」という一つの数字の中に、性質の異なる二つの問題が混ざっています —— 反応器形状が作る巨視的分布と、パターン自体が作る微視的分布です。前者は装置で、後者はレシピと設計で扱わねばなりません。
いつ止めるか —— 終点検出
エッチングの難しさの一つは「十分に削れたか目で見えない」ことです。時間を決めて削る方法がもっとも単純ですが、膜厚や装置状態が少し変わるだけで過不足が生じます。
そこで終点検出(EPD, End Point Detection)を使います。エッチングが進んで下地膜が現れると、プラズマから出る光の波長分布や透過率が急激に変わります。この変化を検知して「削り切った」と判定するのです。
原理は発光分光にあります。プラズマ中の反応種と反応生成物はそれぞれ固有の波長の光を出すので、対象膜が消える瞬間にその膜由来の生成物の発光線は減り、消費されなくなった反応種の発光線は増えます。特定の発光線の強度変化で終点を判定するこの方法は、1970 年代後半にすでに特許として整理されました(US 4,312,732、US 4,528,438)。
ただし EPD の時点ですぐ止めるわけではありません。先に計算したとおり、もっとも遅く終わる場所を見込んでオーバーエッチ時間を足します。この余裕をどれだけ与えるか —— 足りなければ残膜が残り、過ぎれば下地膜が傷みます。終点信号自体にも落とし穴があります。削れる面積が狭ければ信号変化も小さく、露出面積がごく小さい層では雑音に埋もれて検出が難しくなります。
レジストはどれだけ耐えるか
最後のパラメータはレジスト耐性です。エッチングが進む間、レジスト自身も削れたり変形したりします。とくにドライエッチングはイオン衝撃と酸素ラジカルがレジストを直接攻撃するので損失が大きくなります。
レジストが先になくなるとその下の膜が露出してパターンが崩れます。そこでレジスト厚は「エッチングを最後まで耐えるだけ」に設計しますが、厚すぎると解像力が落ちるのでバランスが必要です。必要な最小厚は先の選択比の式を裏返して求められます —— 厚さ d の膜をオーバーエッチ込みで 1.2d 削る間、レジストの選択比が S なら、レジストは最低でも 1.2d ÷ S 以上残っていなければなりません。
もう一つ見落としやすいのはレジストが均一に薄くならないことです。イオンは斜めの面でより多くスパッタリングを起こすため、レジストは角から削れて面取り(ファセット)が生じ、そうして後退した角の下が露出することで下の膜の側壁も一緒に傾きます。興味深いことに、このレジスト後退現象を逆に利用することもあります —— 15回で見るテーパープロファイル制御がその例です。
よくある誤解二つ
- 「エッチングは時間さえ十分に与えればよい」 —— オーバーエッチの表が答えです。時間を足した瞬間、下地膜と側壁が一緒に代償を払います。エッチング時間は「もっとも遅い場所が終わる時点」と「もっとも速い場所が耐えられる限界」の間の狭い窓であり、その窓の幅を決めるのが均一性と選択比です。
- 「同じレシピなら同じ結果が出る」 —— ローディング効果がこれを否定します。パターン密度が違えばエッチレートが違い、チャンバー壁の状態が違えば反応種の消費が違います。レシピは条件の一部にすぎません。
現場は何を見ているか —— 管理ポイント3
- CD とプロファイル —— 線幅が目標範囲内にあるか、側壁角度が設計どおりか。この二つがエッチング品質の最終指標です。
- 残膜と下地損傷 —— 削り足りない箇所はないか(残渣)、削りすぎて下地が傷んでいないか。選択比とオーバーエッチ設計の結果です。
- 均一性の層の切り分け —— 揺れが基板内なのか、基板間なのか、ロット間なのかを分けてはじめて原因が見つかります。基板内ならさらに巨視(反応器)と微視(パターン)に分けて見る必要があります。
次回(15回)はドライエッチングの世界に入ります —— プラズマがどうやって材料を気体に変えて抜き取るのか、PE・RIE・高密度プラズマの三世代が何を改善してきたのか、そしてガスを一つ変えるとなぜ結果が変わるのかを扱います。
参考資料
- C. J. Mogab, "The Loading Effect in Plasma Etching," J. Electrochem. Soc. 124(8), 1262 (1977) :露出面積が広がるとエッチレートが下がる関係を反応種の収支で記述した原典
- C. J. Mogab, A. C. Adams, D. L. Flamm, "Plasma etching of Si and SiO2 — The effect of oxygen additions to CF4 plasmas," J. Appl. Phys. 49(7), 3796 (1978) :ガス組成だけで二材料のエッチレート比(選択比)を調節できることを示した実験
- R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, "Microscopic uniformity in plasma etching," J. Vac. Sci. Technol. B 10(5), 2133 (1992) :アスペクト比依存エッチング(RIE ラグ)を微視的均一性の問題として整理したレビュー
- H. Jansen, M. de Boer, R. Wiegerink et al., "RIE lag in high aspect ratio trench etching of silicon," Microelectron. Eng. 35, 45 (1997) :アスペクト比が大きいほどエッチングが遅くなる現象の実測
- H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, "The black silicon method," J. Micromech. Microeng. 5(2), 115 (1995) :圧力・バイアス・組成でエッチングの方向性を移動させるパラメータ地図
- M. Surendra, C. R. Guarnieri, G. S. Selwyn, "Across wafer etch rate uniformity in a high density plasma reactor," Appl. Phys. Lett. 66(18), 2415 (1995) :反応器形状が作る半径方向エッチレート分布の実測とモデル
- H. A. Mayer, R. E. McConville, "Linewidth control in anisotropic plasma etching of polycrystalline silicon," IEDM Technical Digest, 44 (1979) :異方性エッチングにおけるマスク形状と線幅損失の関係
- "Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma," Microelectronics Reliability 20(6), 911 (1980) :エッチレートが温度と露出面積の関数であることの実測
- US 4,312,732 — Method for the optical monitoring of plasma discharge processing operations :プラズマ発光を監視して工程状態を判定する方法
- US 4,528,438 — End point control in plasma etching :特定の発光線の強度変化でエッチング終点を判定する方式
- Etching (microfabrication) — Wikipedia :選択比・等方性/異方性・バイアス(アンダーカット)の定義
- Reactive-ion etching — Wikipedia · Plasma etching — Wikipedia :ドライエッチングの異方性とウェットの等方性の対比、プラズマエッチングの基本メカニズム