앞 편에서 금속 배선을 쌓았습니다. 이번 편은 나머지 절반 — 전기가 통하지 않아야 하는 막, 즉 절연막입니다. 게이트와 채널을 갈라놓는 막, 배선층 사이를 띄우는 막, 수분을 막는 막이 모두 여기에 속합니다. 이 막들은 스퍼터링이 아니라 화학 반응으로 만듭니다.
물리에서 화학으로 — CVD
CVD(Chemical Vapor Deposition, 화학 기상 증착)는 반응 기체를 챔버에 넣고 화학 반응을 일으켜, 그 산물을 기판 표면에 쌓는 방식입니다. 스퍼터링이 "재료를 떼어내 옮기는" 물리적 이사라면, CVD는 "재료를 현장에서 합성하는" 화학 공사입니다(Chemical vapor deposition).
문제는 반응을 어떻게 일으키느냐입니다. 기체 분자를 쪼개려면 에너지가 필요한데, 열만으로 하려면 수백~1000℃ 가까이 올려야 합니다. 유리 기판은 그 온도를 못 견딥니다(4·5편에서 본 온도의 천장). 그래서 디스플레이 공정은 PECVD(Plasma-Enhanced CVD)를 씁니다.
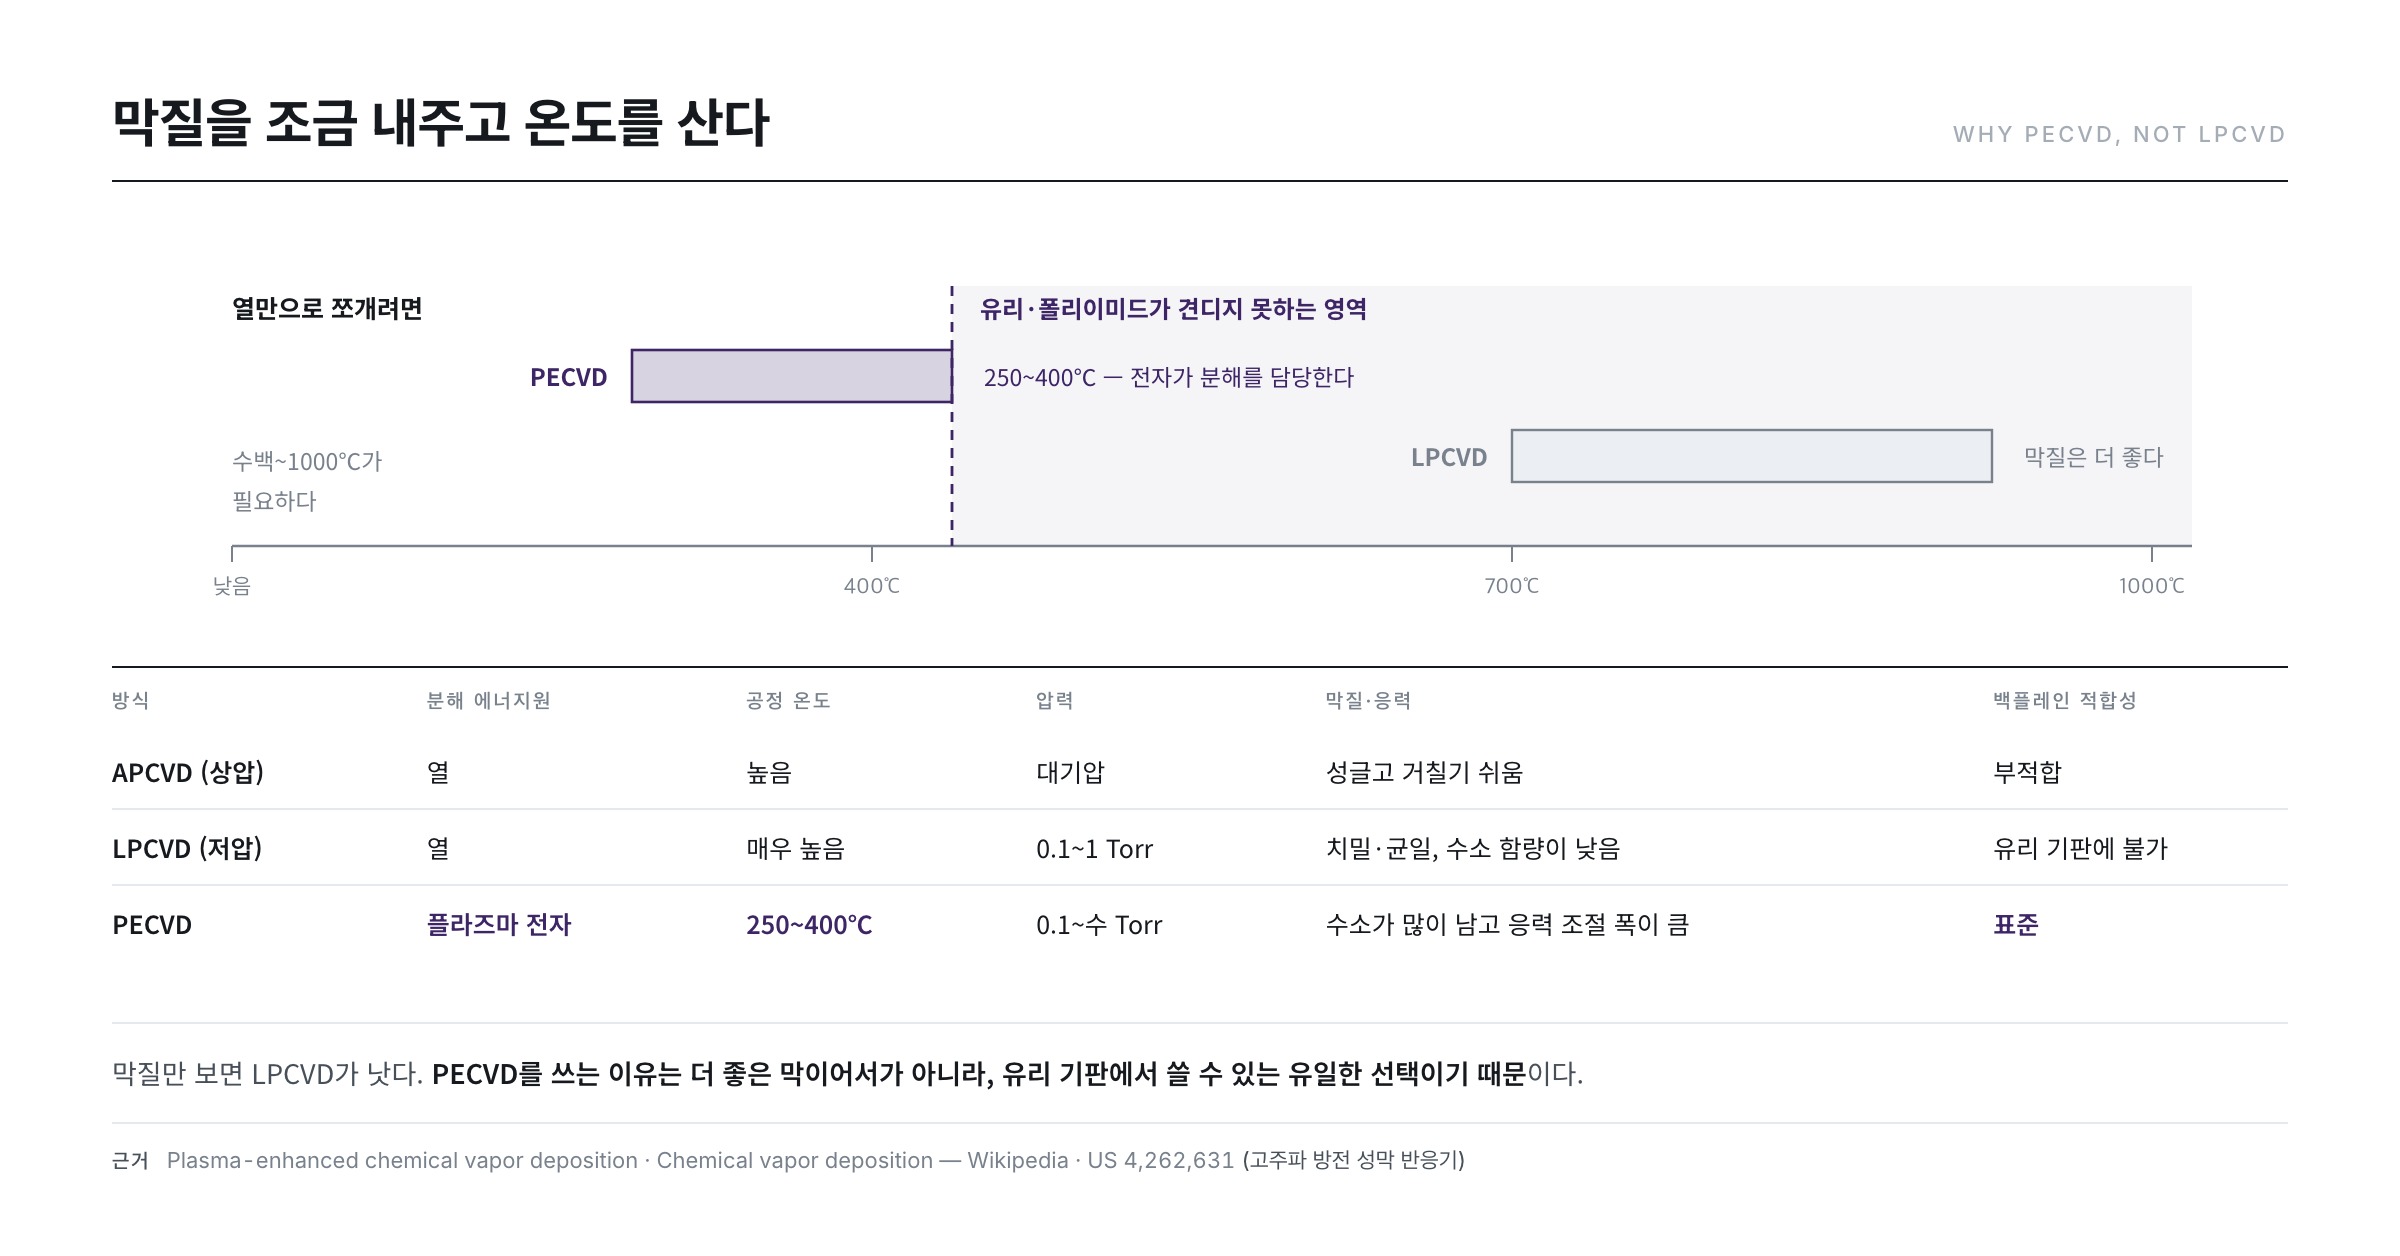
원리는 9편에서 본 그대로입니다. 두 전극 사이에 고주파 전력을 걸어 플라즈마를 만들면, 전기장에서 가속된 전자가 반응 기체와 충돌해 열 대신 분해를 담당합니다. 덕분에 대략 250~400℃라는 낮은 온도에서 막을 쌓을 수 있습니다 — PECVD는 열 CVD보다 낮은 온도에서 증착할 수 있어 온도에 민감한 기판에 유용합니다(Plasma-enhanced chemical vapor deposition). 평행한 두 전극 사이에서 고주파 방전을 일으켜 그 안에서 막을 쌓는 반응기 구성은 1980년 전후에 이미 특허로 정리되어 있습니다(US 4,262,631 — Thin film deposition apparatus using an RF glow discharge).
| 방식 | 분해 에너지원 | 공정 온도 | 압력 | 막질·응력 | 백플레인 적합성 |
|---|---|---|---|---|---|
| APCVD (상압) | 열 | 높음 | 대기압 | 성글고 거칠기 쉬움 | 부적합 |
| LPCVD (저압) | 열 | 매우 높음 | 0.1~1 Torr | 치밀·균일, 수소 함량이 낮음 | 유리 기판에 불가 |
| PECVD | 플라즈마 전자 | 250~400℃ | 0.1~수 Torr | 수소가 많이 남고 응력 조절 폭이 큼 | 표준 |
표의 한가운데 칸이 전부입니다. LPCVD는 막질만 보면 더 좋은 선택입니다 — 열로 충분히 반응시키므로 수소가 덜 남고 조성이 균일합니다. 그러나 그 "충분한 열"이 유리와 그 위의 폴리이미드를 망가뜨립니다. PECVD는 막질을 조금 내주고 온도를 사는 거래이며, 백플레인 공정에서는 다른 선택지가 없습니다.
실레인은 어떻게 쪼개지는가
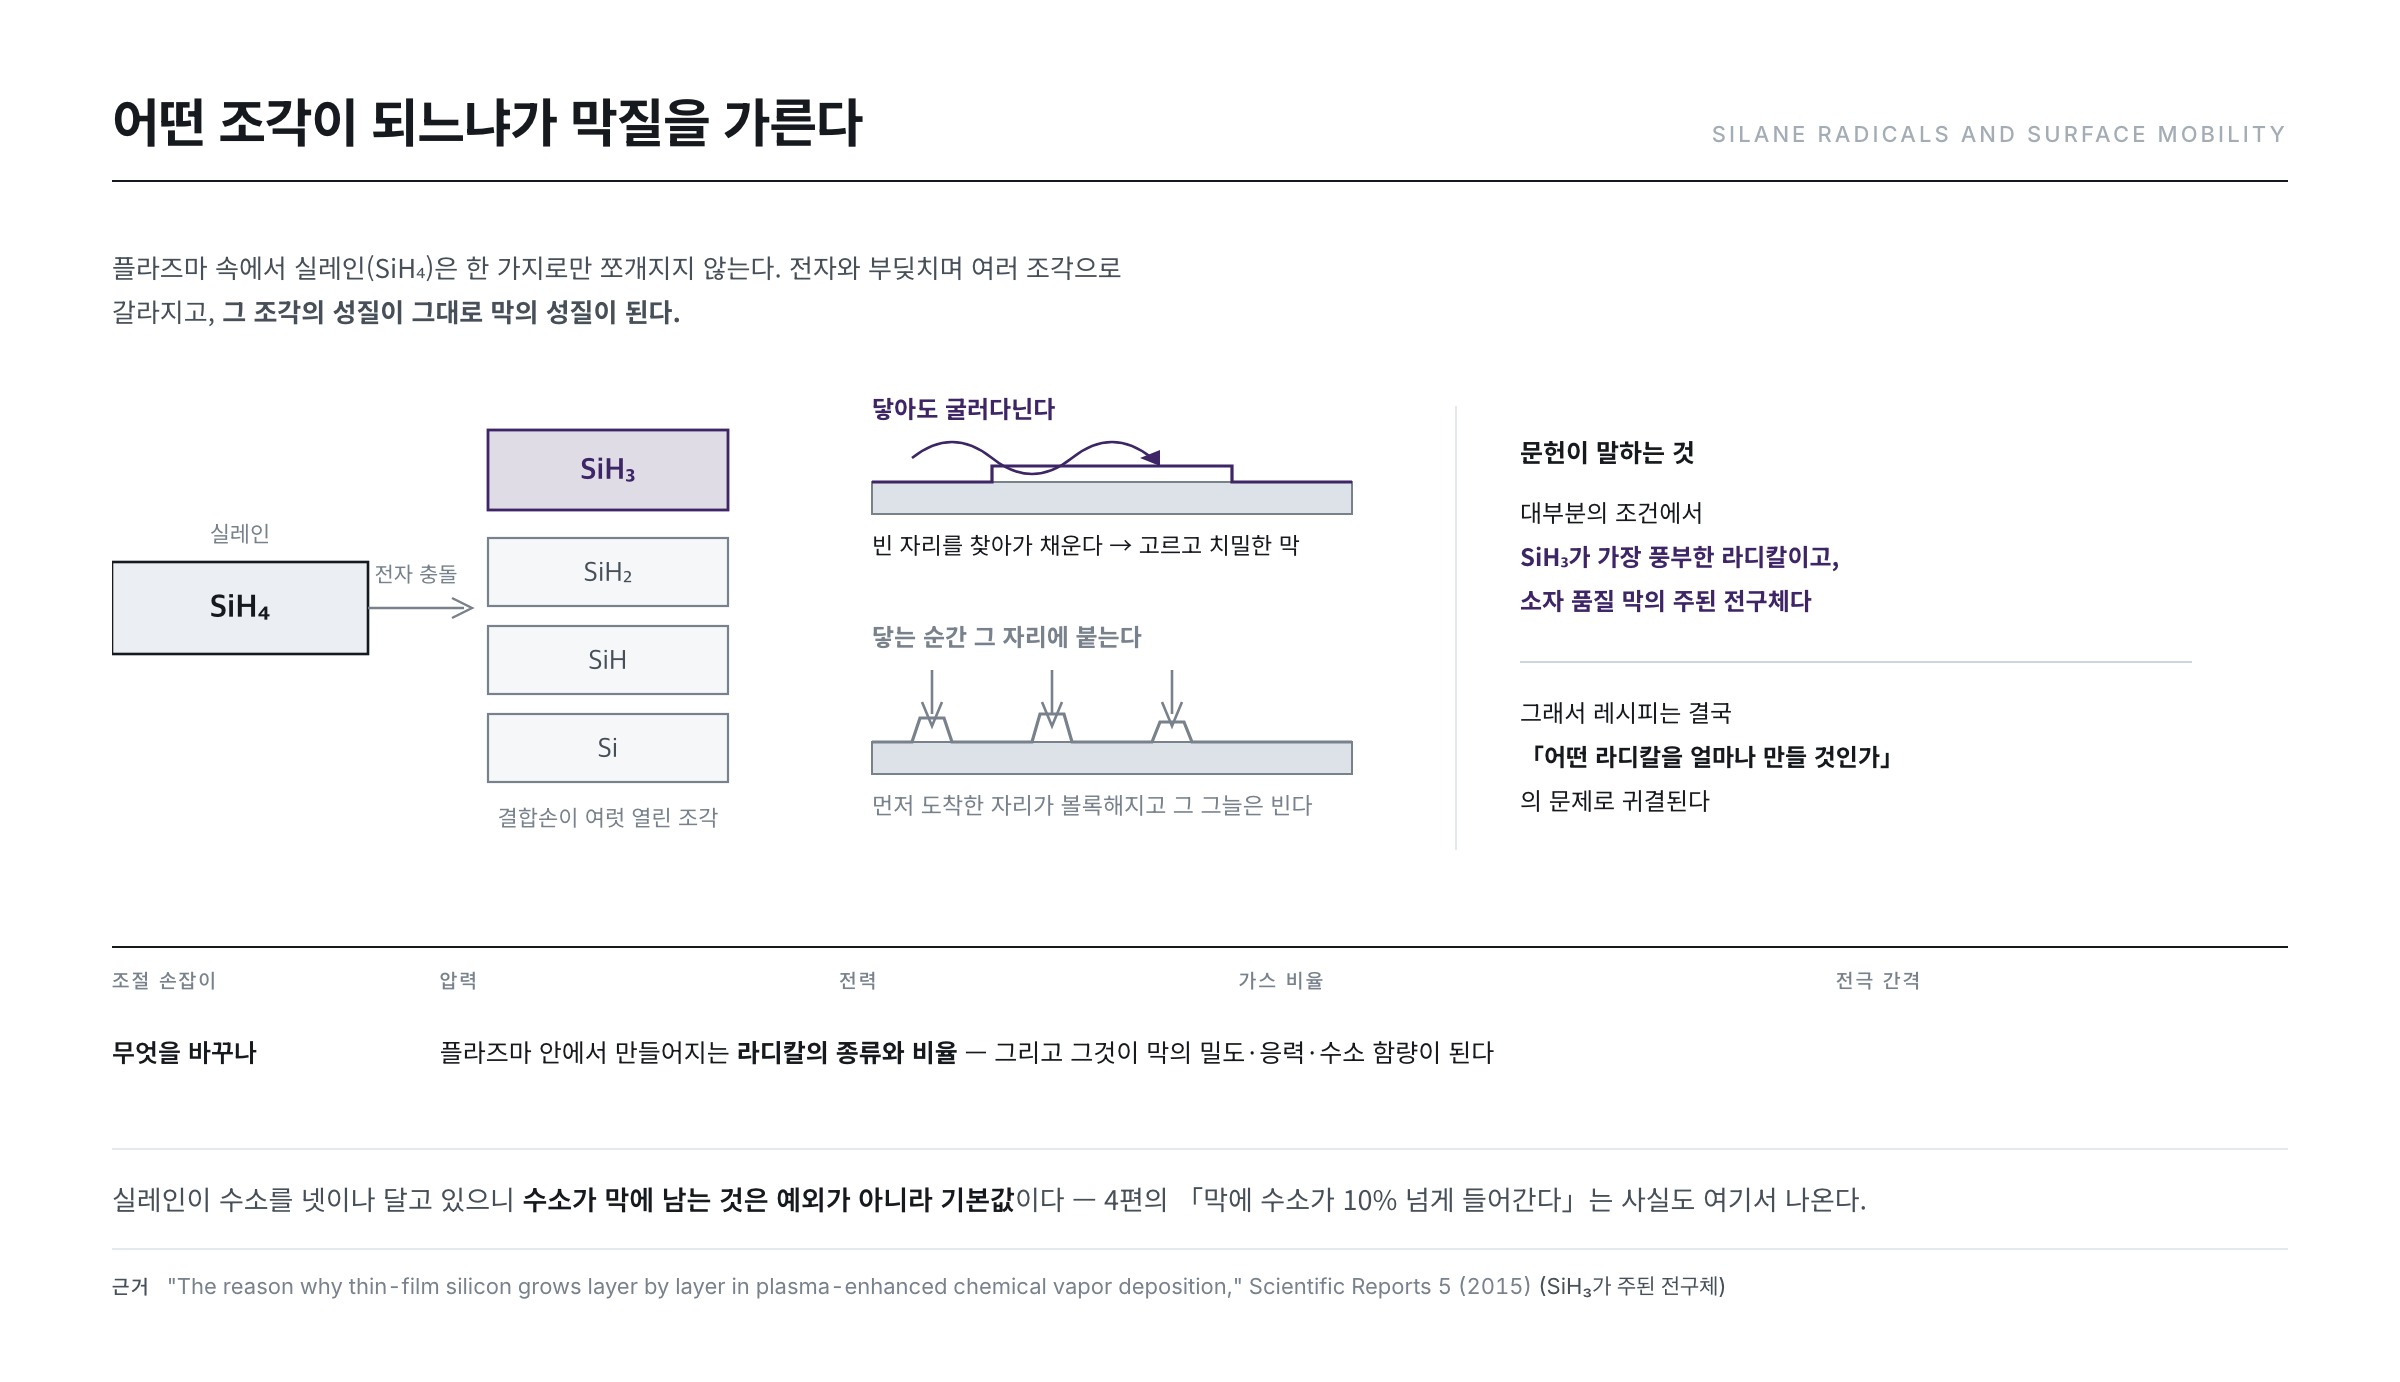
디스플레이 절연막의 출발 물질은 대개 실레인(SiH₄)입니다. 여기에 산소원(N₂O 등)을 넣으면 실리콘 산화막이, 질소원(NH₃·N₂)을 넣으면 실리콘 질화막이 됩니다.
플라즈마 속에서 실레인은 한 가지로만 쪼개지지 않습니다. 전자와 충돌하며 SiH₃ · SiH₂ · SiH · Si 같은 여러 조각(라디칼)으로 갈라지고, 이들이 표면에 도달해 막을 이룹니다. 여기서 중요한 사실이 있습니다 — 어떤 라디칼이 주로 만들어지느냐가 막의 품질을 정합니다.
연구 문헌은 이 점을 명확히 합니다. 대부분의 실험 조건에서 SiH₃가 플라즈마 내에서 가장 풍부한 라디칼이며, "소자 품질(device-quality)" 막을 만드는 주된 전구체라는 것입니다. 실레인의 전자 충돌 해리에서 주로 나오는 것이 실릴렌(SiH₂)과 실릴(SiH₃) 라디칼이라는 정리도 함께 확인됩니다("The reason why thin-film silicon grows layer by layer in plasma-enhanced chemical vapor deposition," Scientific Reports 5 (2015)).
왜 하필 SiH₃가 좋은 전구체일까요. 라디칼마다 표면에 붙는 성질이 다르기 때문입니다. 결합손이 여럿 열린 SiH₂나 Si는 표면에 닿는 순간 그 자리에 붙어 버립니다. 붙은 자리에서 다시 굴러갈 수 없으니, 먼저 도착한 자리가 볼록해지고 그 그늘은 비게 됩니다 — 성글고 거친 막입니다. 반면 결합손이 하나만 열린 SiH₃는 표면에 닿아도 잘 붙지 않고 여러 번 튕기며 돌아다니다 결합손이 비어 있는 자리를 찾아 앉습니다. 그래서 층이 한 겹씩 고르게 자랍니다. 스텝 커버리지도, 막의 치밀도도 결국 이 "표면에서 얼마나 돌아다닐 수 있는가"에서 갈립니다.
그래서 PECVD의 레시피는 결국 어떤 라디칼을 얼마나 만들 것인가의 문제로 귀결됩니다 — 압력, 전력, 가스 비율, 전극 간격이 그 조절 손잡이입니다. 4편에서 본 "막에 수소가 남는다"는 사실도 여기서 나옵니다. 실레인이 수소를 네 개나 달고 있으니, 완전히 떼어내지 못한 수소가 막 안에 남는 것입니다. 플라즈마 증착 질화막에서는 수소가 20~25 원자%까지 들어간다는 것이 1970년대에 이미 정량적으로 측정되었습니다("The hydrogen content of plasma-deposited silicon nitride," J. Appl. Phys. 49, 2473 (1978)).
왜 13.56MHz인가
PECVD 장비는 거의 예외 없이 13.56MHz를 씁니다. 물리적으로 이 값이 최적이어서가 아닙니다 — ITU 전파규칙이 산업·과학·의료(ISM)용으로 열어 둔 대역이기 때문입니다(ISM radio band — Wikipedia). 강력한 고주파를 쓰는 장비는 필연적으로 전자파를 새어 내보내는데, 이 대역을 쓰면 통신 주파수를 침범하지 않아 규제 부담이 크게 줄어듭니다.
다만 주파수 선택이 공정에 미치는 영향은 실재합니다. 주파수를 올리면 같은 전력에서 플라즈마 밀도가 높아지고 이온이 기판을 때리는 에너지는 낮아집니다. 손상에 민감한 막에는 유리하지만, 이온 충격으로 막을 다지는 효과는 줄어듭니다. 그래서 낮은 주파수와 높은 주파수를 동시에 걸어 밀도와 충격을 따로 조절하는 이중 주파수 구동도 쓰입니다 — 9편에서 본 "플라즈마 밀도와 이온 에너지를 분리 제어한다"는 발상이 여기서도 반복됩니다.
산화막과 질화막 — 무엇이 다른가
같은 장비에서 가스만 바꿔 만드는 두 막은 성격이 꽤 다릅니다.
| 항목 | 실리콘 산화막 (SiOx) | 실리콘 질화막 (SiNx) |
|---|---|---|
| 대표 굴절률 | 약 1.46 | 약 1.8~2.0 (조성에 따라 변동) |
| 비유전율(대표값) | 약 3.9 | 약 7 |
| 수분·불순물 차단 | 보통 | 우수 — 치밀한 그물 구조 |
| 계면 특성 | 좋음 — 실리콘과의 계면 결함이 적음 | 상대적으로 불리, 수소 함량이 높음 |
| 주 용도 | 버퍼, 게이트 절연막, 층간 절연막 | 배리어, 봉지막, 게이트 절연막의 일부 |
비유전율의 차이는 트랜지스터 설계에 직접 들어옵니다. 게이트 절연막의 단위 면적당 정전용량은 다음과 같습니다.
C = ε₀ × 비유전율 ÷ 두께 (ε₀ = 8.854×10⁻¹² F/m)
두께 100nm로 같게 잡으면, 산화막은 약 34.5nF/cm², 질화막은 약 62nF/cm²가 나옵니다. 트랜지스터가 흘리는 전류는 이 정전용량에 비례하므로, 질화막을 쓰면 같은 두께에서 1.8배의 구동력을 얻는 셈입니다. 뒤집어 말하면 같은 정전용량을 원할 때 질화막은 약 180nm까지 두껍게 쓸 수 있고, 두꺼운 막은 핀홀로 인한 불량에 그만큼 강합니다. 실제로 다결정 실리콘 트랜지스터에 질화막을 게이트 절연막으로 쓴 소자가 문헌에 보고되어 있으며("A high-performance polycrystalline silicon thin film transistor with a silicon nitride gate insulator," IEEE Trans. Electron Devices 45, 2548 (1998)), 굴절률이 높은 — 즉 실리콘이 풍부한 — 질화막을 게이트에 쓰는 접근도 연구되어 왔습니다("ZnO-based thin film transistors having high refractive index silicon nitride gate," Appl. Phys. Lett. 91 (2007)).
그럼에도 산화막이 게이트 절연막의 기본으로 남는 이유는 계면입니다. 채널을 흐르는 전자는 절연막 바로 아래 몇 나노미터를 지나므로, 그 계면에 결함이 많으면 전자가 붙잡혔다 놓였다 하며 문턱전압이 흔들립니다. 정전용량은 두께로 보상할 수 있지만 계면의 품질은 보상할 방법이 없습니다.
같은 장비, 다른 막
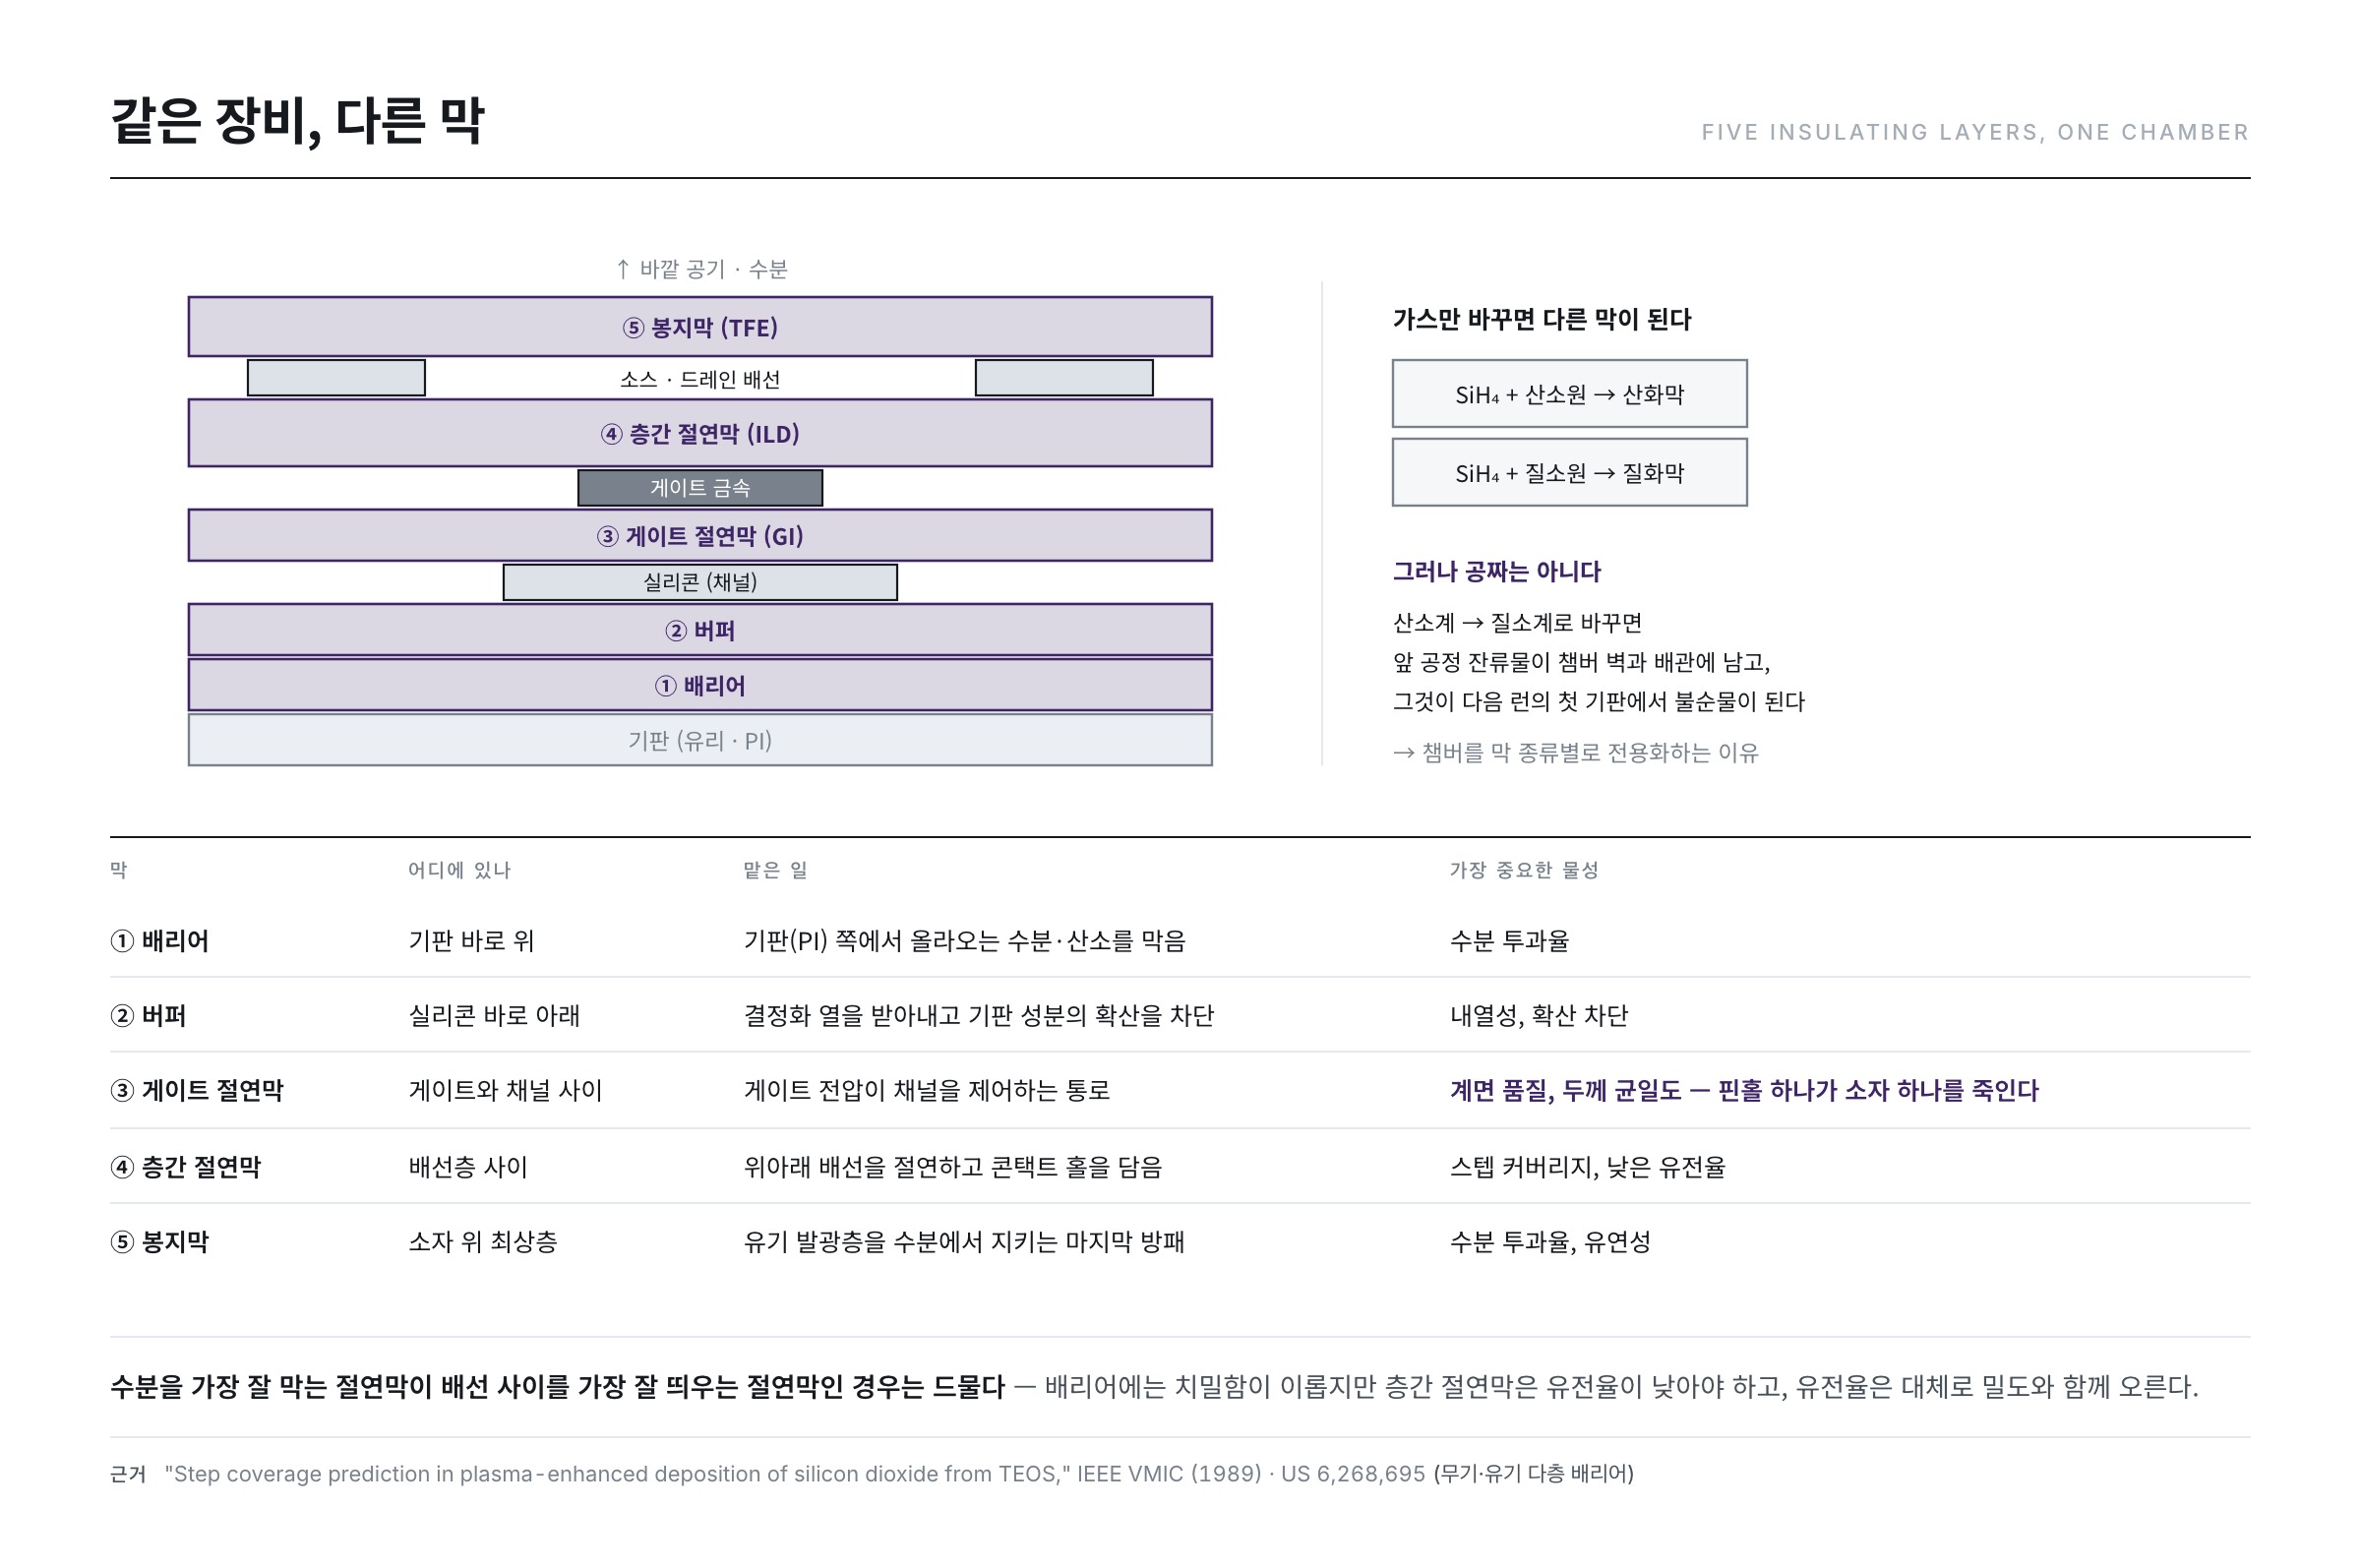
흥미로운 것은 같은 PECVD 장비로 성격이 전혀 다른 막들을 만든다는 점입니다. 가스만 바꾸면 산화막과 질화막을 번갈아 쌓을 수 있습니다.
| 막 | 어디에 있나 | 맡은 일 | 가장 중요한 물성 |
|---|---|---|---|
| 배리어 | 기판 바로 위 | 기판(PI) 쪽에서 올라오는 수분·산소를 막음 | 수분 투과율 |
| 버퍼 | 실리콘 바로 아래 | 결정화 열을 받아내고 기판 성분의 확산을 차단 | 내열성, 확산 차단 |
| 게이트 절연막(GI) | 게이트와 채널 사이 | 게이트 전압이 채널을 제어하는 통로 | 계면 품질, 두께 균일도 — 핀홀 하나가 소자 하나를 죽임 |
| 층간 절연막(ILD) | 배선층 사이 | 위아래 배선을 절연하고 콘택트 홀을 담음 | 스텝 커버리지, 낮은 유전율 |
| 봉지막(TFE) | 소자 위 최상층 | 유기 발광층을 수분에서 지키는 마지막 방패 | 수분 투과율, 유연성 |
다만 한 챔버에서 서로 다른 막을 돌리는 일이 공짜는 아닙니다. 산소계 화학에서 질소계 화학으로 바꾸면 앞 공정의 가스 잔류물이 챔버 벽과 배관에 남고, 그 잔류물이 다음 런의 첫 기판에서 불순물이 됩니다. 그래서 챔버를 막 종류별로 전용화하거나, 레시피 사이에 퍼지와 시즈닝(희생막을 한 겹 깔아 앞 화학을 덮는 작업)을 끼워 넣습니다. "한 장비로 여러 막"이라는 유연함은 챔버를 길들이는 시간으로 값을 치릅니다.
단차를 어떻게 덮는가 — 스텝 커버리지
평평한 면에 막을 쌓는 것은 쉽습니다. 어려운 것은 이미 패턴이 있는 울퉁불퉁한 표면을 고르게 덮는 일입니다. 배선 위를 지나는 절연막이 모서리에서 얇아지면 그 지점에서 절연이 깨집니다. 이 능력을 스텝 커버리지(step coverage)라고 합니다.
여기서 재료 선택이 중요해집니다. 실레인 대신 TEOS라는 액체 원료를 쓰면 스텝 커버리지가 크게 좋아집니다. 앞에서 본 라디칼 이야기와 같은 이유입니다 — 표면에 도달한 원료 조각이 그 자리에 붙지 않고 이동할 수 있어야 오목한 곳까지 채워집니다. TEOS 계열 산화막의 단차 피복 형상을 이 표면 이동으로 예측한 연구가 1980년대 후반에 이미 발표되었습니다("Step coverage prediction in plasma-enhanced deposition of silicon dioxide from TEOS," IEEE VLSI Multilevel Interconnection Conf. (1989)). 게다가 액체라 취급이 쉽고 화학적으로도 안정적입니다 — 좁은 틈을 메우는 능력(gap fill)이 필요한 층에 특히 유용합니다.
| 항목 | 실레인(SiH₄) 계열 | TEOS 계열 |
|---|---|---|
| 상온에서의 상태 | 기체 — 자연 발화성, 취급 난이도 높음 | 액체 — 기화기로 공급, 취급이 쉬움 |
| 표면 이동성 | 낮음 | 높음 |
| 스텝 커버리지 | 보통 — 모서리에서 얇아짐 | 우수 — 오목한 곳까지 채움 |
| 증착 속도 | 빠름 | 상대적으로 느림 |
| 주 용도 | 질화막, 평탄면의 산화막 | 단차가 큰 층간 절연막, 갭 필 |
수분을 막는다는 것 — 봉지막의 산수
절연막 가운데 요구 수준이 가장 극단적인 것은 봉지막입니다. 유기 발광층은 수분에 닿으면 그 자리가 검게 죽어 버리므로, 요구되는 수분 투과율은 다른 산업의 포장재와 비교가 되지 않을 만큼 낮습니다.
여기서 한 가지 오해를 짚어야 합니다. 무기막을 더 두껍게 쌓으면 수분이 덜 통할 것 같지만, 실제로는 그렇지 않습니다. 무기막의 투과는 막 전체를 통과하는 확산보다 결함(핀홀·입자 자리)을 통한 지름길이 지배하기 때문입니다. 결함이 하나라도 있으면 두께는 큰 의미가 없습니다.
그래서 실제 봉지막은 무기막과 유기막을 번갈아 쌓습니다. 유기층이 아래 무기층의 결함 자리를 덮어 평탄하게 만들고, 그 위에 다시 무기층을 쌓으면 두 층의 결함이 겹칠 확률이 급격히 낮아집니다. 결함끼리 어긋나 있으므로 수분은 옆으로 멀리 돌아가야 하고, 그 우회 거리가 곧 방어력이 됩니다. 이런 다층 구조가 단일 산화막보다 산소·수분 투과를 세 자릿수 이상 낮출 수 있다는 것이 특허 문헌에 기술되어 있으며(US 6,268,695 — Environmental barrier material for organic light emitting device and method of making), 그 투과가 왜 시간에 따라 다르게 나타나는지 — 이른바 지연 시간(lag time)과 평형 투과의 구분 — 를 정리한 연구도 있습니다("Mechanisms of vapor permeation through multilayer barrier films: Lag time versus equilibrium permeation," J. Appl. Phys. 96, 1840 (2004)).
측정 자체도 만만치 않습니다. 요구 수준이 워낙 낮아 일반적인 투습도 측정기로는 신호가 잡히지 않고, 온도를 올려 가속 시험을 하거나 전용 측정 장치를 써야 합니다("Measuring temperature-dependent water vapor and gas permeation through high barrier films," Rev. Sci. Instrum. 80 (2009)). "막의 성능을 재는 일 자체가 연구 주제"인 몇 안 되는 영역입니다.
막의 품질은 무엇으로 아는가
눈으로는 알 수 없는 막의 상태는 두 가지 광학적 방법으로 확인합니다.
- 굴절률(RI) — 빛이 막을 지날 때 꺾이는 정도입니다. 같은 산화막이라도 치밀하게 쌓였는지 성글게 쌓였는지에 따라 굴절률이 달라지므로, 막의 밀도를 간접적으로 재는 자가 됩니다. 질화막에서는 굴절률이 조성(실리콘이 풍부한지 질소가 풍부한지)까지 반영하므로 조성 감시 지표로도 쓰입니다. 3편에서 본 엘립소미터가 이 값과 두께를 함께 측정합니다(Ellipsometry).
- 적외선 분광(FTIR) — 막 안의 화학 결합이 특정 파장의 적외선을 흡수하는 성질을 이용합니다. Si-H, N-H, Si-O 결합이 각각 고유한 위치에 흡수 피크를 만들므로, 막 안에 무엇이 얼마나 들어 있는지 알 수 있습니다. 4편에서 본 "라만·FTIR로 수소량을 확인한다"가 바로 이것입니다(Fourier-transform infrared spectroscopy).
여기에 하나 더, 막 응력(stress)이 있습니다. 증착된 막은 압축 또는 인장 응력을 품는데, 이것이 크면 기판이 휘거나 막이 갈라집니다. 압력·전력·가스 비율로 응력을 조절하는 것이 레시피 설계의 중요한 부분입니다. 특히 봉지막은 휘어지는 제품에 들어가므로, 응력이 큰 무기막은 구부릴 때 균열의 출발점이 됩니다 — 무기막을 얇게 여러 겹 나누는 이유에는 이 사정도 있습니다.
한계와 흔한 오해
- "PECVD 막이 LPCVD 막보다 좋다" — 아닙니다. 막질만 보면 LPCVD가 낫습니다. PECVD는 유리 기판에서 쓸 수 있는 유일한 선택이라 쓰는 것이지, 더 좋은 막이라서 쓰는 것이 아닙니다.
- "두껍게 쌓으면 잘 막는다" — 배리어·봉지막에서는 틀린 말입니다. 투과는 결함이 지배하므로, 두께보다 결함을 어긋나게 배치하는 구조가 중요합니다.
- "수소는 무조건 나쁘다" — 4편에서 뺐던 그 수소가 맞지만, 절연막 안의 수소는 결정립 경계와 계면의 미결합손을 채워 주기도 합니다. 문제는 존재가 아니라 양과 위치이며, 후속 열공정에서 빠져나가며 막을 부풀리지 않는지가 관건입니다.
- "치밀할수록 좋은 막이다" — 층마다 다릅니다. 배리어에는 치밀함이 이롭지만, 층간 절연막은 유전율이 낮아야 하고 유전율은 대체로 밀도와 함께 올라갑니다. 수분을 가장 잘 막는 절연막이 배선 사이를 가장 잘 띄우는 절연막인 경우는 드뭅니다.
- "플라즈마 클리닝은 챔버를 쉬게 하는 시간이다" — 클리닝 자체도 공정입니다. 불소계 가스로 챔버 안의 증착물을 태워 없애는 동안 챔버 부품도 함께 깎이므로, 클리닝 조건은 부품 수명과 파티클 수준을 동시에 좌우합니다.
무엇이 왜 중요한가 — 관리 포인트 3
- 두께와 굴절률 — 전면에서 고르게, 그리고 목표 밀도로. 두 값을 함께 봐야 "얇지만 치밀한지, 두껍지만 성근지"를 구분할 수 있습니다. 게이트 절연막에서는 이 두 값이 곧 정전용량이고, 정전용량이 곧 문턱전압과 구동 전류입니다.
- 파티클과 플레이킹 — 챔버 벽에 쌓인 막이 두꺼워지면 응력을 못 견디고 벗겨져(flaking) 파티클이 됩니다. 그래서 챔버 안을 비우는 플라즈마 클리닝(불소계 가스로 증착물을 태워 없애는 공정)이 필요해집니다. 벗겨짐을 부르는 것은 흐른 시간이 아니라 쌓인 두께이므로, 클리닝이 필요해지는 시점도 누적 증착량을 따라갑니다.
- 수분 투과율(WVTR) — 배리어·봉지막에서는 이 값이 곧 제품 수명입니다. 별도 시편으로 정기 측정하며, 측정 시간이 길기 때문에 굴절률·응력 같은 빠른 대리 지표와 함께 봅니다.
이제 백플레인의 재료가 전부 기판 위에 올라왔습니다. 하지만 지금까지 쌓은 것은 전면(全面) 도포 — 판 전체를 덮은 막일 뿐입니다. 다음 편(12편)부터는 이 막에 회로 모양을 그려 넣는 포토 공정으로 들어갑니다.
참고 자료
- "The reason why thin-film silicon grows layer by layer in plasma-enhanced chemical vapor deposition," Scientific Reports 5 (2015) : SiH₃ 라디칼의 흡착과 층별 성장 기구에 대한 논의
- "The hydrogen content of plasma-deposited silicon nitride," Journal of Applied Physics 49, 2473 (1978) : 플라즈마 증착 질화막의 수소 함량 정량 측정
- "Step coverage prediction in plasma-enhanced deposition of silicon dioxide from TEOS," IEEE VLSI Multilevel Interconnection Conference (1989) : 표면 이동으로 설명하는 TEOS 산화막의 단차 피복
- "A high-performance polycrystalline silicon thin film transistor with a silicon nitride gate insulator," IEEE Transactions on Electron Devices 45, 2548 (1998) : 질화막을 게이트 절연막으로 쓴 다결정 실리콘 소자
- "ZnO-based thin film transistors having high refractive index silicon nitride gate," Applied Physics Letters 91 (2007) : 굴절률로 드러나는 질화막 조성과 소자 특성
- "Mechanisms of vapor permeation through multilayer barrier films: Lag time versus equilibrium permeation," Journal of Applied Physics 96, 1840 (2004) : 다층 배리어의 투과 메커니즘
- "Measuring temperature-dependent water vapor and gas permeation through high barrier films," Review of Scientific Instruments 80 (2009) : 초저 투과율을 재는 방법
- US 4,262,631 — Thin film deposition apparatus using an RF glow discharge : 고주파 방전을 이용한 성막 반응기 구성
- US 6,268,695 — Environmental barrier material for organic light emitting device and method of making : 무기·유기 다층 배리어의 구조와 효과
- Plasma-enhanced chemical vapor deposition — Wikipedia : PECVD의 원리와 저온 성막의 이유
- Chemical vapor deposition — Wikipedia : CVD 전반과 방식별 분류
- Ellipsometry — Wikipedia · Fourier-transform infrared spectroscopy — Wikipedia : 두께·굴절률·결합 상태 계측
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.