포토 공정이 끝나면 기판 위에는 감광막(PR)으로 그려진 회로 모양이 남아 있습니다. 하지만 이것은 그림일 뿐입니다. 실제 회로가 되려면 PR이 덮지 않은 부분의 막을 깎아내야 합니다. 그 일을 하는 것이 식각(etching)이며, 백플레인 공정에서 가장 여러 번 반복되는 공정입니다. 식각 장의 첫 회인 이번 편은 공통 개념과 파라미터를 정리합니다.
식각이란 무엇인가
식각은 화학적 또는 물리적으로 재료를 선택적으로 제거하는 공정입니다. 핵심은 '선택적'이라는 말에 있습니다 — 깎아야 할 곳만 깎고, 남겨야 할 곳(PR 아래)과 하부 막은 건드리지 않아야 합니다.
방법은 크게 둘입니다. 액체 약품에 담그거나 뿌리는 웻 식각(습식), 그리고 플라즈마의 반응성 입자로 깎는 드라이 식각(건식)입니다. 둘의 성격은 정반대에 가깝습니다.
돌을 던질 것인가, 물을 뿌릴 것인가
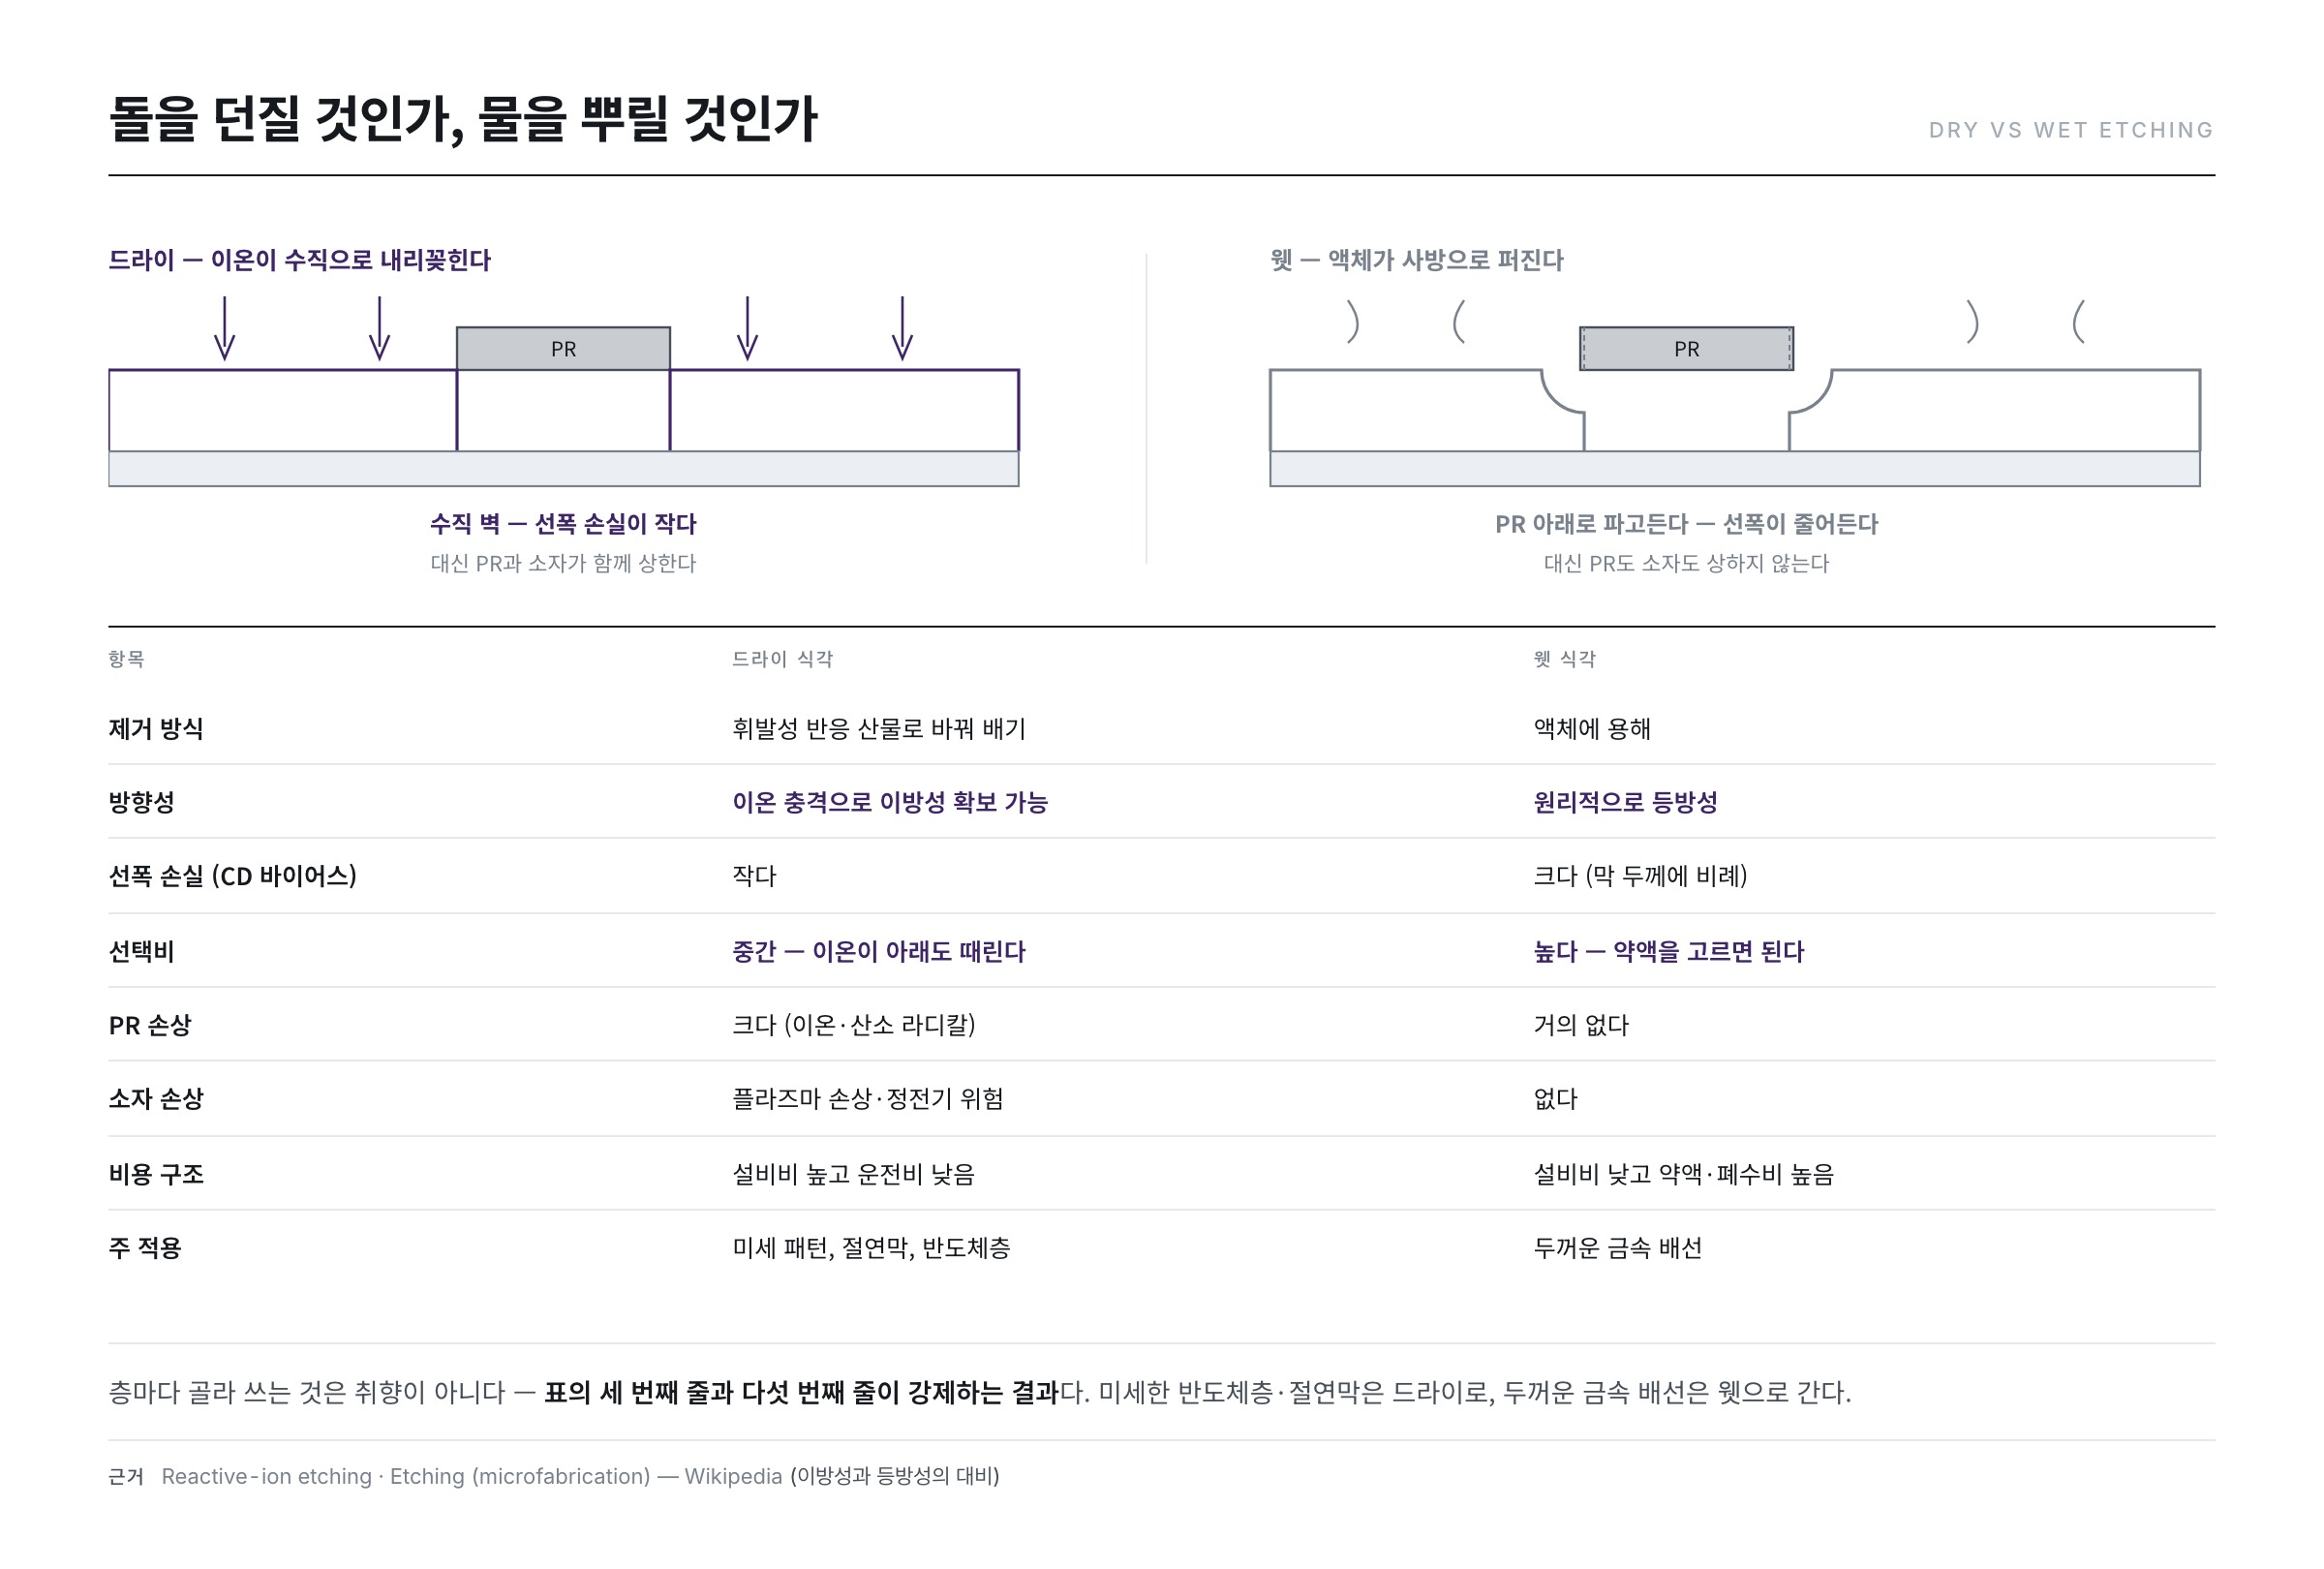
비유하자면 이렇습니다. 눈 덮인 판자에서 눈만 털어내야 한다고 해봅시다. 돌을 던지면 맞은 자리만 정확히 파이지만 판자도 상합니다. 물을 뿌리면 판자는 멀쩡하지만 물이 사방으로 퍼져 원하지 않는 곳의 눈까지 녹습니다.
드라이 식각이 돌, 웻 식각이 물입니다. 위키백과는 이 차이를 정확히 짚습니다 — "반응성 이온 식각(RIE)은 매우 이방적인 프로파일을 만들 수 있으며, 이는 습식 화학 식각의 전형적인 등방성 프로파일과 대비된다"(Reactive-ion etching).
| 항목 | 드라이 식각 | 웻 식각 |
|---|---|---|
| 제거 방식 | 휘발성 반응 산물로 바꿔 배기 | 액체에 용해 |
| 방향성 | 이온 충격으로 이방성 확보 가능 | 원리적으로 등방성 |
| 선폭 손실(CD 바이어스) | 작다 | 크다(막 두께에 비례) |
| 선택비 | 중간 — 이온이 아래도 때린다 | 높다 — 약액을 고르면 된다 |
| PR 손상 | 크다(이온·산소 라디칼) | 거의 없다 |
| 소자 손상 | 플라즈마 손상·정전기 위험 | 없다 |
| 비용 구조 | 설비비 높고 운전비 낮음 | 설비비 낮고 약액·폐수비 높음 |
| 주 적용 | 미세 패턴, 절연막, 반도체층 | 두꺼운 금속 배선 |
그래서 층마다 골라 씁니다. 미세한 반도체층·절연막은 드라이로, 두꺼운 금속 배선은 웻으로 가는 식입니다. 이 선택은 취향이 아니라 표의 세 번째 줄과 다섯 번째 줄이 강제하는 결과입니다.
식각을 재는 네 개의 자
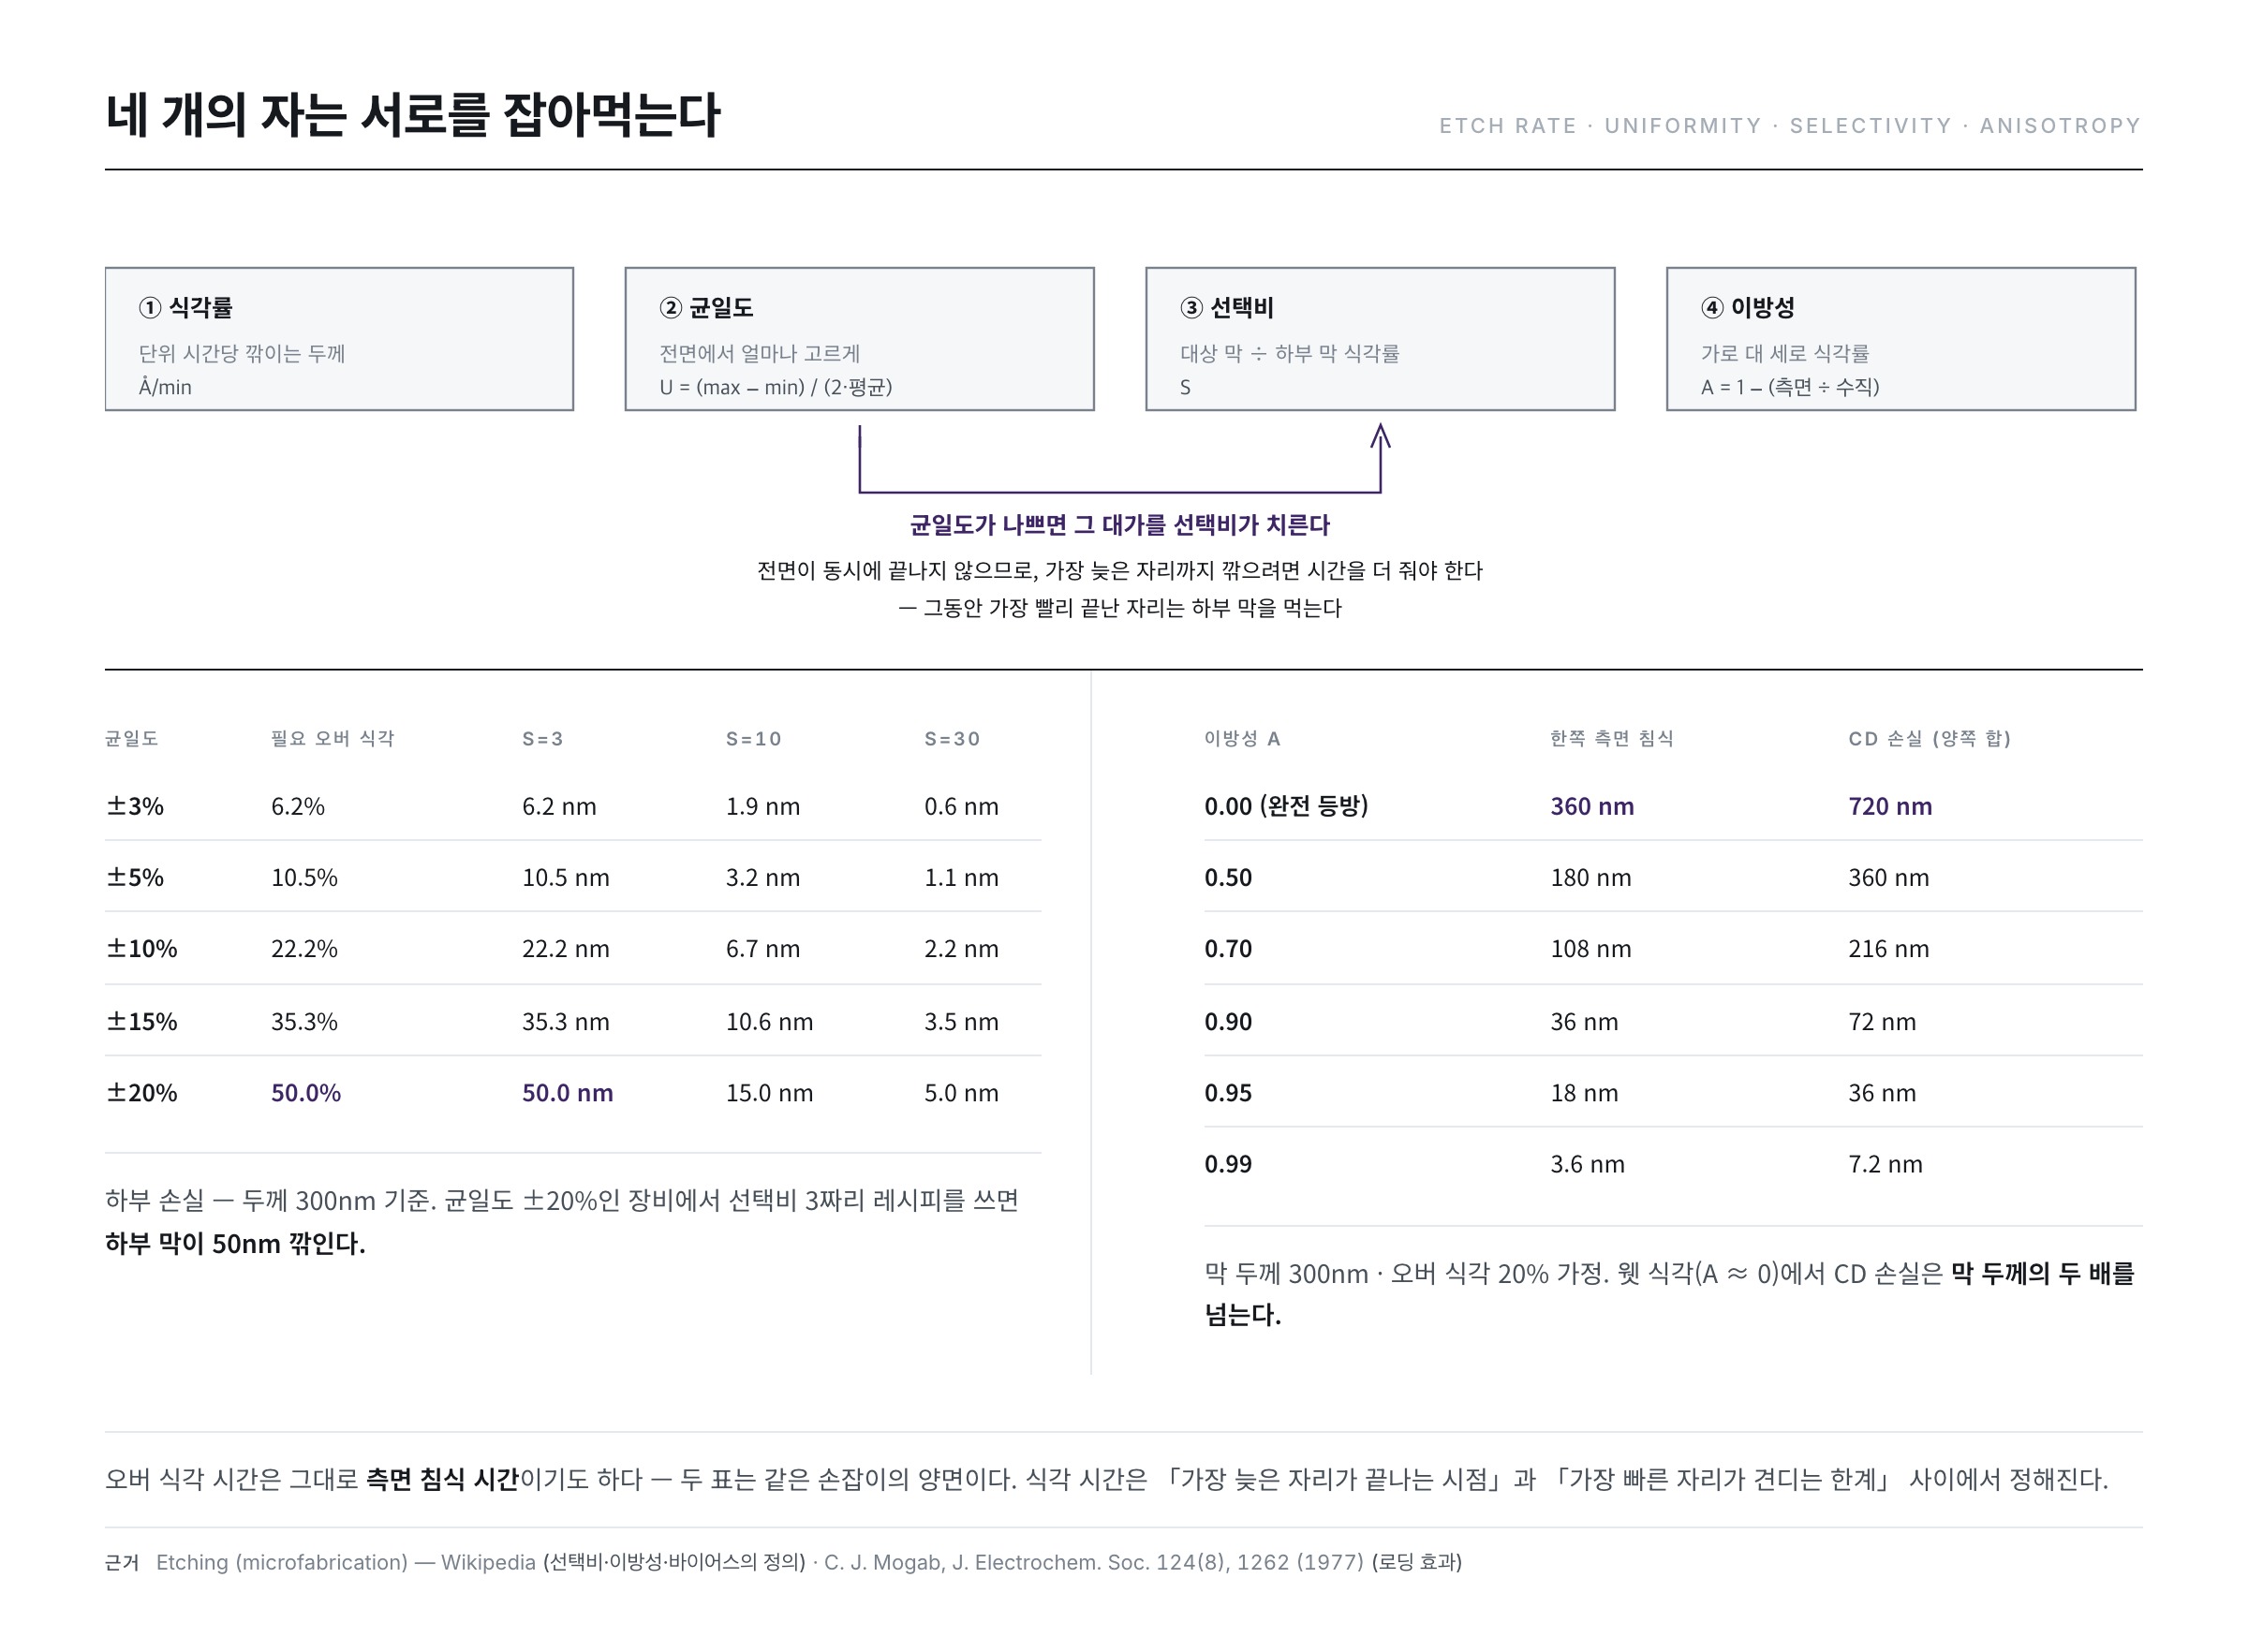
① 식각률 (Etch Rate)
단위 시간당 깎이는 두께입니다. 단위는 보통 Å/min. 예를 들어 3,000Å 두께의 막이 90초에 완전히 제거되었다면 식각률은 33.3Å/s, 곧 2,000Å/min입니다. 빠르면 생산성이 좋지만, 대체로 식각률을 올리면 균일도가 나빠지는 상충 관계가 있습니다.
식각률은 고정된 상수가 아니라 조건의 함수입니다. 화학 반응이 관여하는 이상 온도에 지수적으로 민감하고, 반응종의 공급량과 압력에도 좌우됩니다. 실제로 같은 가스에서도 온도와 노출 면적을 바꾸면 식각률이 크게 달라진다는 것이 일찍부터 측정되어 있습니다(Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma, 1980). "레시피가 같으면 결과도 같다"는 가정이 성립하지 않는 이유가 여기 있습니다.
② 균일도 (Uniformity)
기판 전면에서 얼마나 고르게 깎이는가입니다. 흔히 다음 식으로 계산합니다.
U = (최대 − 최소) ÷ (2 × 평균) × 100 [%]
예를 들어 기판 안에서 식각량이 최대 2,200Å, 최소 1,800Å, 평균 2,000Å이었다면 U = 400 ÷ 4,000 = ±10%입니다. 균일도는 세 층위로 나눠 봅니다 — 기판 안(within-glass), 기판 사이(glass-to-glass), 로트 사이(lot-to-lot). 어느 층위에서 흔들리느냐에 따라 원인이 다릅니다(장비 내 분포 / 반송·온도 / 약액·소모품 수명).
기판 안 분포는 대개 중심–가장자리 패턴으로 나타납니다. 플라즈마 밀도와 반응종 농도가 반응기 형상에 따라 반지름 방향으로 기울고, 그 기울기가 그대로 식각량 분포가 됩니다. 고밀도 플라즈마 반응기에서 이 분포를 실측하고 모형화한 연구가 그 관계를 보여 줍니다(M. Surendra, C. R. Guarnieri, G. S. Selwyn, Appl. Phys. Lett. 66(18), 2415 (1995)).
③ 선택비 (Selectivity)
깎아야 할 막과 그 아래 막의 식각률 비율입니다.
S = 대상 막의 식각률 ÷ 하부 막(또는 PR)의 식각률
이상적으로는 대상 막만 깎이고 하부는 전혀 안 깎여야 합니다. 위키백과의 정의를 그대로 옮기면 "식각 시스템의 능력은 두 재료의 식각률 비(선택비)에 달려 있다"는 것입니다(Etching (microfabrication)). 선택비가 낮으면 하부 막까지 파고들어 소자를 망칩니다.
중요한 것은 선택비가 가스 조성으로 설계되는 값이라는 점입니다. 1978년의 고전적인 실험은 사불화탄소 플라즈마에 산소를 조금씩 섞으면 실리콘과 산화막의 식각률이 서로 다른 방향으로 움직여, 두 재료의 비를 조성만으로 조절할 수 있음을 보였습니다(C. J. Mogab, A. C. Adams, D. L. Flamm, J. Appl. Phys. 49(7), 3796 (1978)). 선택비는 재료가 주는 상수가 아니라 엔지니어가 만드는 값입니다.
④ 이방성 (Anisotropy)
가로 방향과 세로 방향의 식각률 비율입니다. 정량적으로는 이렇게 정의합니다.
A = 1 − (측면 식각률 ÷ 수직 식각률)
A = 0이면 완전한 등방성(isotropic) — 사방으로 똑같이 깎여 PR 아래로 파고듭니다. A = 1이면 완전한 이방성(anisotropic) — 아래로만 깎여 수직 벽이 됩니다. 미세 가공 문헌은 이 방향성을 식각 조건을 고르는 좌표축의 하나로 쓰며, 압력·바이어스·가스 조성으로 A를 이동시킬 수 있음을 보였습니다(H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, J. Micromech. Microeng. 5(2), 115 (1995)).
위키백과는 이렇게 정리합니다 — "바이어스가 큰 식각액을 등방성이라 부르는데, 기판을 모든 방향으로 균등하게 침식하기 때문이다. 현대 공정은 날카롭고 잘 제어된 형상을 만드는 이방성 식각을 크게 선호한다"(같은 문서).
선폭은 어떻게 관리하는가 — CD와 바이어스
설계도에 그려진 선폭과 실제로 만들어진 선폭은 다릅니다. 그 차이를 관리하는 개념이 CD(Critical Dimension, 임계 치수)입니다.
두 시점의 선폭을 재서 비교합니다 — 현상 직후(DI)와 식각·스트립 후(FI). 두 값의 차이가 CD 바이어스이며, 이것이 식각 공정이 선폭을 얼마나 먹었는지를 말해 줍니다. 등방성 식각에서 PR 아래로 파고든 거리를 위키백과는 바이어스(bias)라고 부릅니다.
이 값은 앞의 이방성 A로 직접 계산됩니다. 두께 d인 막을 수직으로 다 깎는 동안 측면은 (1−A)·d 만큼 파고들고, 선의 양쪽에서 일어나므로 CD 손실은 그 두 배가 됩니다. 실제로는 오버 식각 시간까지 더해지므로, 오버 식각을 20% 준다고 하면 다음과 같습니다.
| 이방성 A | 한쪽 측면 침식 | CD 손실(양쪽 합) |
|---|---|---|
| 0.00 (완전 등방) | 360 nm | 720 nm |
| 0.50 | 180 nm | 360 nm |
| 0.70 | 108 nm | 216 nm |
| 0.90 | 36 nm | 72 nm |
| 0.95 | 18 nm | 36 nm |
| 0.99 | 3.6 nm | 7.2 nm |
표는 막 두께 300nm, 오버 식각 20%를 가정해 위 식으로 직접 계산한 값입니다. 읽어야 할 점은 두 가지입니다. 첫째, 웻 식각(A ≈ 0)에서 CD 손실은 막 두께의 두 배를 넘습니다 — 두꺼운 막일수록 언더컷이 커진다는 뜻이고, 이것이 웻 식각을 두꺼운 금속에 쓰면서도 미세 패턴에는 못 쓰는 이유입니다. 둘째, A를 0.9에서 0.99로 올리면 CD 손실이 72nm에서 7.2nm로 열 배 줄어듭니다. 측벽을 세우는 마지막 몇 %가 그토록 비싼 이유가 여기 있습니다.
여기서 앞 편들이 연결됩니다. 12편에서 본 하드 베이크 온도가 PR 프로파일을 바꾸고, 그 프로파일이 식각 시 약액의 침투 경로를 바꿔 최종 CD를 좌우합니다. 이방성 식각에서 선폭 제어가 마스크 형상과 얼마나 강하게 얽혀 있는지는 1979년의 폴리실리콘 선폭 제어 연구에서 이미 다뤄진 문제입니다(H. A. Mayer, R. E. McConville, IEDM Technical Digest, 44 (1979)). 포토와 식각은 한 세트로 설계해야 하는 이유입니다.
네 개의 자는 서로를 잡아먹는다 — 오버 식각의 산수
네 파라미터가 독립적이라면 각각을 최적화하면 그만입니다. 문제는 서로 맞물려 있다는 것입니다. 그 맞물림이 가장 선명하게 드러나는 곳이 오버 식각입니다.
기판 전면이 동시에 끝나지 않으므로, 가장 빨리 끝나는 자리와 가장 늦게 끝나는 자리가 생깁니다. 균일도가 ±u일 때 가장 늦은 자리까지 확실히 깎으려면 필요한 추가 시간의 비율은 다음과 같습니다.
필요 오버 식각 비율 = 2u ÷ (1 − u)
그리고 그동안 가장 빨리 끝난 자리는 하부 막을 먹습니다. 하부 막이 깎이는 깊이는 선택비 S에 반비례하므로, 두께 d인 막을 깎을 때 하부 손실은 d · 2u ÷ ((1 − u) · S)가 됩니다. 두께 300nm를 기준으로 계산하면 이렇습니다.
| 균일도 | 필요 오버 식각 | 하부 손실 (S=3) | (S=10) | (S=30) |
|---|---|---|---|---|
| ±3% | 6.2% | 6.2 nm | 1.9 nm | 0.6 nm |
| ±5% | 10.5% | 10.5 nm | 3.2 nm | 1.1 nm |
| ±10% | 22.2% | 22.2 nm | 6.7 nm | 2.2 nm |
| ±15% | 35.3% | 35.3 nm | 10.6 nm | 3.5 nm |
| ±20% | 50.0% | 50.0 nm | 15.0 nm | 5.0 nm |
표가 말해 주는 것은 명확합니다. 균일도가 나쁘면 그 대가를 선택비가 치릅니다. 예컨대 균일도가 ±20%까지 벌어진 상태에서 선택비가 3에 그치면 하부 막이 50nm 깎이는데, 게이트 절연막이 그 정도 두께라면 소자가 죽습니다. 반대로 선택비를 30까지 올려 두면 같은 균일도에서도 손실이 5nm로 줄어 감당 가능해집니다.
실무에서 "선택비가 높으면 오버 식각을 넉넉히 줄 수 있다"고 말하는 것은 바로 이 산수의 요약입니다. 그리고 오버 식각 시간은 그대로 측면 침식 시간이기도 하므로, 앞의 CD 표와 이 표는 같은 손잡이의 양면입니다.
로딩 효과 — 면적이 속도를 바꾼다
식각률을 흔드는 요인 중 가장 직관에 어긋나는 것이 로딩 효과입니다. 같은 레시피, 같은 장비인데 깎아야 할 면적이 넓으면 식각률이 떨어집니다.
이유는 단순합니다. 플라즈마가 만들어 내는 반응종의 양은 정해져 있는데, 소비하는 표면이 넓어지면 단위 면적당 돌아가는 몫이 줄어들기 때문입니다. 1977년에 정리된 고전적 모형은 이 관계를 반응종의 생성·소멸 균형으로 기술하며, 노출 면적이 커질수록 식각률이 낮아지는 곡선을 제시했습니다(C. J. Mogab, J. Electrochem. Soc. 124(8), 1262 (1977)). 실무적으로는 제품이 바뀌면(패턴 밀도가 바뀌면) 식각 시간도 바뀐다는 뜻입니다.
더 까다로운 것은 마이크로 로딩입니다. 같은 기판 안에서도 좁고 깊은 홈이 넓은 개구부보다 느리게 깎입니다. 반응종이 좁은 입구를 통해 바닥까지 도달하기 어렵고, 반응 산물이 빠져나오기도 어렵기 때문입니다. 종횡비가 커질수록 느려지는 이 현상을 RIE 랙(lag) 또는 종횡비 의존 식각이라 부르며, 미시적 균일도의 지배적 원인으로 정리되어 있습니다(R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, J. Vac. Sci. Technol. B 10(5), 2133 (1992); H. Jansen et al., Microelectron. Eng. 35, 45 (1997)).
결과적으로 「기판 안 균일도」라는 하나의 숫자 안에는 성격이 다른 두 문제가 섞여 있습니다 — 반응기 형상이 만드는 거시적 분포와, 패턴 자체가 만드는 미시적 분포입니다. 앞의 것은 장비로, 뒤의 것은 레시피와 설계로 다뤄야 합니다.
언제 멈출 것인가 — 종점 검출
식각의 어려움 중 하나는 "충분히 깎였는지 눈으로 볼 수 없다"는 것입니다. 시간을 정해 놓고 깎는 방법이 가장 단순하지만, 막 두께나 장비 상태가 조금만 달라져도 과·부족이 생깁니다.
그래서 종점 검출(EPD, End Point Detection)을 씁니다. 식각이 진행되어 하부 막이 드러나면 플라즈마에서 나오는 빛의 파장 분포나 투과율이 급격히 변합니다. 이 변화를 감지해 "다 깎였다"고 판단하는 것입니다.
원리는 발광 분광에 있습니다. 플라즈마 속 반응종과 반응 산물은 각자 고유한 파장의 빛을 내므로, 대상 막이 사라지는 순간 그 막에서 나오던 산물의 발광선은 줄고 소비되지 않게 된 반응종의 발광선은 늘어납니다. 특정 발광선의 세기 변화로 종점을 판정하는 이 방법은 1970년대 후반에 이미 특허로 정리되었습니다(US 4,312,732, US 4,528,438).
다만 EPD 시점에서 바로 멈추지는 않습니다. 앞에서 계산한 대로 가장 늦게 끝나는 자리까지 감안해 오버 식각 시간을 더 줍니다. 이 여유 시간을 얼마나 줄 것인가 — 부족하면 잔막이 남고, 과하면 하부 막이 상합니다. 종점 신호 자체에도 함정이 있습니다. 깎이는 면적이 좁으면 신호 변화도 작아, 노출 면적이 아주 작은 층에서는 잡음에 묻혀 검출이 어렵습니다.
PR은 얼마나 버티는가
마지막 파라미터는 PR 내구성입니다. 식각이 진행되는 동안 PR 자신도 깎이거나 변형됩니다. 특히 드라이 식각은 이온 충격과 산소 라디칼이 PR을 직접 공격하므로 손실이 큽니다.
PR이 먼저 없어지면 그 아래 막이 노출되어 패턴이 무너집니다. 그래서 PR 두께는 "식각을 끝까지 버틸 만큼"으로 설계하되, 너무 두꺼우면 해상력이 떨어지므로 균형을 잡아야 합니다. 필요한 최소 두께는 앞의 선택비 식을 뒤집어 구할 수 있습니다 — 두께 d인 막을 오버 식각 포함 1.2d만큼 깎는 동안 PR 선택비가 S라면, PR은 최소 1.2d ÷ S 이상 남아 있어야 합니다.
또 하나 놓치기 쉬운 것은 PR이 균일하게 얇아지지 않는다는 점입니다. 이온은 비스듬한 면에 더 많이 스퍼터링을 일으키므로 PR의 모서리부터 깎여 모따기(faceting)가 생기고, 그렇게 후퇴한 모서리 아래가 노출되면서 아래 막의 측벽이 함께 기울어집니다. 흥미롭게도 이 PR 후퇴 현상을 역이용하기도 합니다 — 15편에서 볼 테이퍼 프로파일 제어가 그 예입니다.
흔한 오해 두 가지
- "식각은 시간만 충분히 주면 된다" — 오버 식각 표가 답입니다. 시간을 더 주는 순간 하부 막과 측벽이 함께 값을 치릅니다. 식각 시간은 「가장 늦은 자리가 끝나는 시점」과 「가장 빠른 자리가 견디는 한계」 사이의 좁은 창이며, 그 창의 폭을 정하는 것이 균일도와 선택비입니다.
- "같은 레시피면 같은 결과가 나온다" — 로딩 효과가 이를 부정합니다. 패턴 밀도가 다르면 식각률이 다르고, 챔버 벽의 상태가 다르면 반응종의 소비가 다릅니다. 레시피는 조건의 일부일 뿐입니다.
무엇이 왜 중요한가 — 관리 포인트 3
- CD와 프로파일 — 선폭이 목표 범위 안에 있는가, 측벽 각도가 설계대로인가. 이 둘이 식각 품질의 최종 지표입니다.
- 잔막과 하부 손상 — 덜 깎인 곳은 없는가(잔사), 과하게 깎여 하부가 상하지 않았는가. 선택비와 오버 식각 설계의 결과입니다.
- 균일도의 층위 구분 — 흔들림이 기판 안에서인지, 기판 간인지, 로트 간인지를 나눠 봐야 원인을 찾을 수 있습니다. 기판 안이라면 다시 거시(반응기)와 미시(패턴)로 갈라 봐야 합니다.
다음 편(15편)에서는 드라이 식각의 세계로 들어갑니다 — 플라즈마가 어떻게 재료를 기체로 바꿔 뽑아내는지, PE·RIE·고밀도 플라즈마의 세 세대가 무엇을 개선해 왔는지, 그리고 가스 하나를 바꾸면 왜 결과가 달라지는지를 다룹니다.
참고 자료
- C. J. Mogab, "The Loading Effect in Plasma Etching," J. Electrochem. Soc. 124(8), 1262 (1977) : 노출 면적이 넓어지면 식각률이 떨어지는 관계를 반응종 수지로 기술한 원전
- C. J. Mogab, A. C. Adams, D. L. Flamm, "Plasma etching of Si and SiO2 — The effect of oxygen additions to CF4 plasmas," J. Appl. Phys. 49(7), 3796 (1978) : 가스 조성만으로 두 재료의 식각률 비(선택비)를 조절할 수 있음을 보인 실험
- R. A. Gottscho, C. W. Jurgensen, D. J. Vitkavage, "Microscopic uniformity in plasma etching," J. Vac. Sci. Technol. B 10(5), 2133 (1992) : 종횡비 의존 식각(RIE 랙)을 미시적 균일도 문제로 정리한 리뷰
- H. Jansen, M. de Boer, R. Wiegerink et al., "RIE lag in high aspect ratio trench etching of silicon," Microelectron. Eng. 35, 45 (1997) : 종횡비가 커질수록 식각이 느려지는 현상의 실측
- H. Jansen, M. de Boer, R. Legtenberg, M. Elwenspoek, "The black silicon method," J. Micromech. Microeng. 5(2), 115 (1995) : 압력·바이어스·조성으로 식각의 방향성(이방성)을 이동시키는 파라미터 지도
- M. Surendra, C. R. Guarnieri, G. S. Selwyn, "Across wafer etch rate uniformity in a high density plasma reactor," Appl. Phys. Lett. 66(18), 2415 (1995) : 반응기 형상이 만드는 반지름 방향 식각률 분포의 실측과 모형
- H. A. Mayer, R. E. McConville, "Linewidth control in anisotropic plasma etching of polycrystalline silicon," IEDM Technical Digest, 44 (1979) : 이방성 식각에서 마스크 형상과 선폭 손실의 관계
- "Loading effect and temperature dependence of etch rate of silicon materials in CF4 plasma," Microelectronics Reliability 20(6), 911 (1980) : 식각률이 온도와 노출 면적의 함수라는 실측
- US 4,312,732 — Method for the optical monitoring of plasma discharge processing operations : 플라즈마 발광을 감시해 공정 상태를 판정하는 방법
- US 4,528,438 — End point control in plasma etching : 특정 발광선의 세기 변화로 식각 종점을 판정하는 방식
- Etching (microfabrication) — Wikipedia : 선택비·등방성/이방성·바이어스(언더컷)의 정의
- Reactive-ion etching — Wikipedia · Plasma etching — Wikipedia : 드라이 식각의 이방성과 습식 식각의 등방성 대비, 플라즈마 식각의 기본 메커니즘
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.