到目前为止堆起来的膜,全都是盖满基板整面的状态。这样下去它不是电路,只是一块板。现在得在这些膜上画出电路的形状。干这件事的就是光刻(Photolithography)工序,而它的原理简单得惊人 —— 和拍照片一模一样。
像拍照片一样
回想一下胶片相机。对光有反应的感光物质(胶片)被光照射后,受光的部分和没受光的部分化学性质就变得不同。把它浸到显影液里,这个差异就显现为肉眼可见的影像。
光刻工序原封不动地沿用了这个原理。在基板上涂光刻胶(PR, Photoresist),透过刻有电路形状的掩模照射紫外线,再用显影液冲洗 —— 基板上就留下了电路形状的 PR 图形。这层 PR 在下一道工序(刻蚀)中充当盖子。被盖住的地方活下来,露出来的地方被削掉。
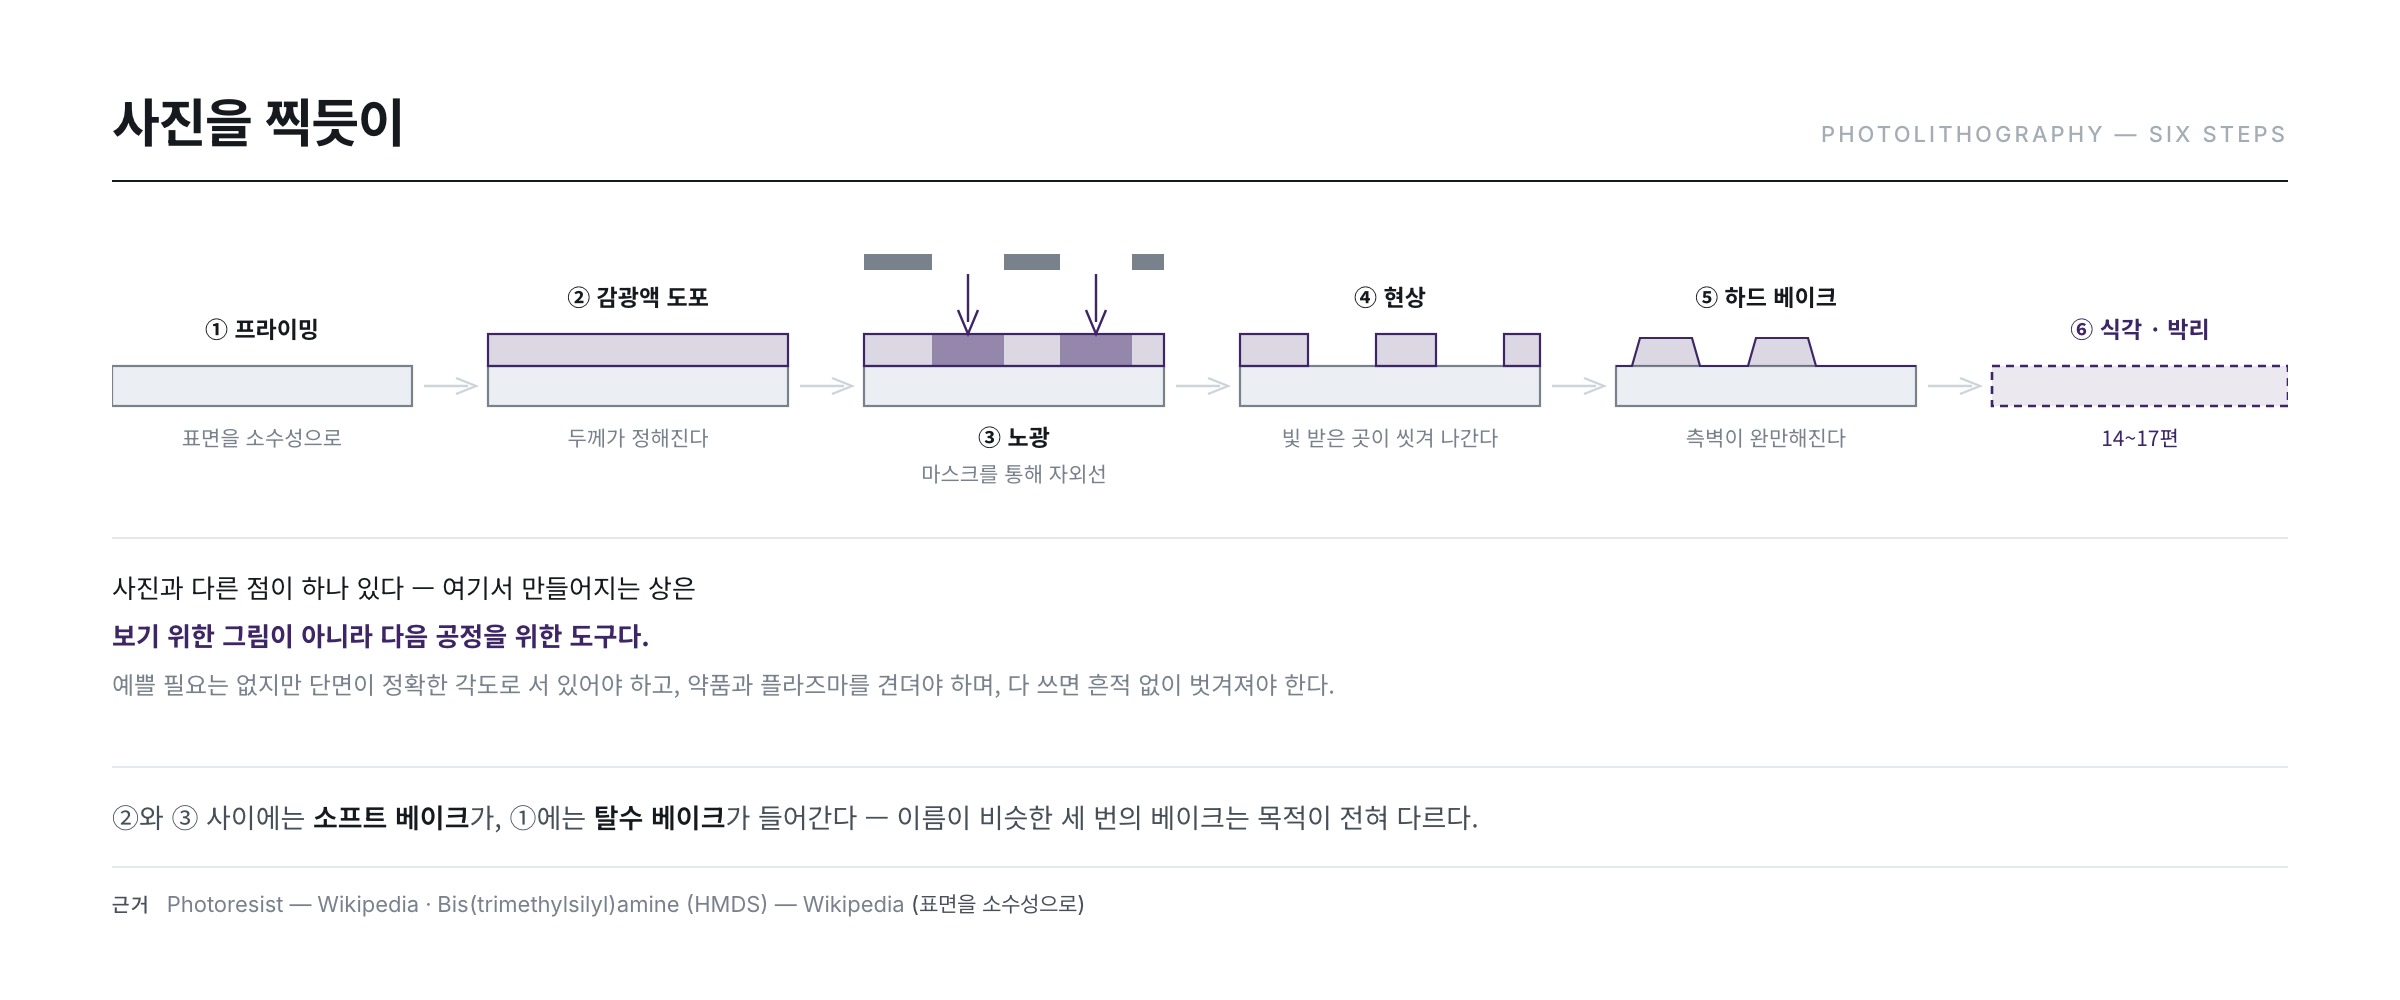
与照相有一点不同:光刻做出来的影像不是给人看的画,而是为下一道工序准备的工具。它不需要好看,但断面必须以准确的角度立着,必须扛得住药液和等离子体,用完之后还得不留痕迹地剥掉。正是这三条要求,决定了光刻胶这种物质的全部设计。
光刻胶这种物质
PR 大体由三部分构成。
- 树脂 —— 构成膜的骨架。以酚醛清漆(Novolak)系为代表。
- 感光剂(PAC, Photo Active Compound) —— 真正对光起反应的成分。它的浓度左右着感光度。
- 溶剂 —— 为了涂布而存在的载体。涂完之后它反而成了障碍,必须除掉(和第 2、3 篇里 PI 的故事结构一模一样)。
挑选 PR 时要看的性质不止一两项 —— 感光度(对光有多敏感)、分辨力(能做出多小的图形)、对比度(曝光区与非曝光区的溶解度差)、耐热性(能否扛住等离子体和离子注入)、附着力(能不能牢牢贴在下层膜上)、耐化学性(能否耐受刻蚀液)、轮廓形状,乃至保存寿命。往往是把一项改好了另一项就变差,所以每一层用的 PR 都不一样。
为什么见光就会溶 —— 感光剂的化学
"受光就溶掉"只是结果,不是原因。在主流的 DNQ-酚醛清漆体系里,真正发生的是两级极性变化(Diazonaphthoquinone)。
酚醛清漆树脂带有酚骨架,本身是酸性高分子,原本就易溶于碱性水溶液。可只要往里掺进百分之几的感光剂 DNQ,溶解就几乎停住了。因为 DNQ 分子挤进树脂链之间,堵住了碱性离子接近的通道,还与树脂的酚羟基形成氢键,把链条彼此牵住。这个角色叫作溶解抑制剂(dissolution inhibitor)。
紫外线一进来,DNQ 便失去一个氮分子、骨架重排,与水反应后变成茚羧酸。原本当抑制剂的分子变成了酸。在碱性显影液中这个酸立刻电离并吸引水分,被堵住的通道打开,曝光区的溶解速度急剧上升。也就是说,同一个分子在曝光前是刹车、曝光后是油门。用于 g 线和 i 线的 DNQ-酚醛清漆光刻胶,曝光前后的溶解速度差经实测报告可达两个数量级以上(见参考资料中 1989 年 JVST B 的特性评价)。
正性与负性
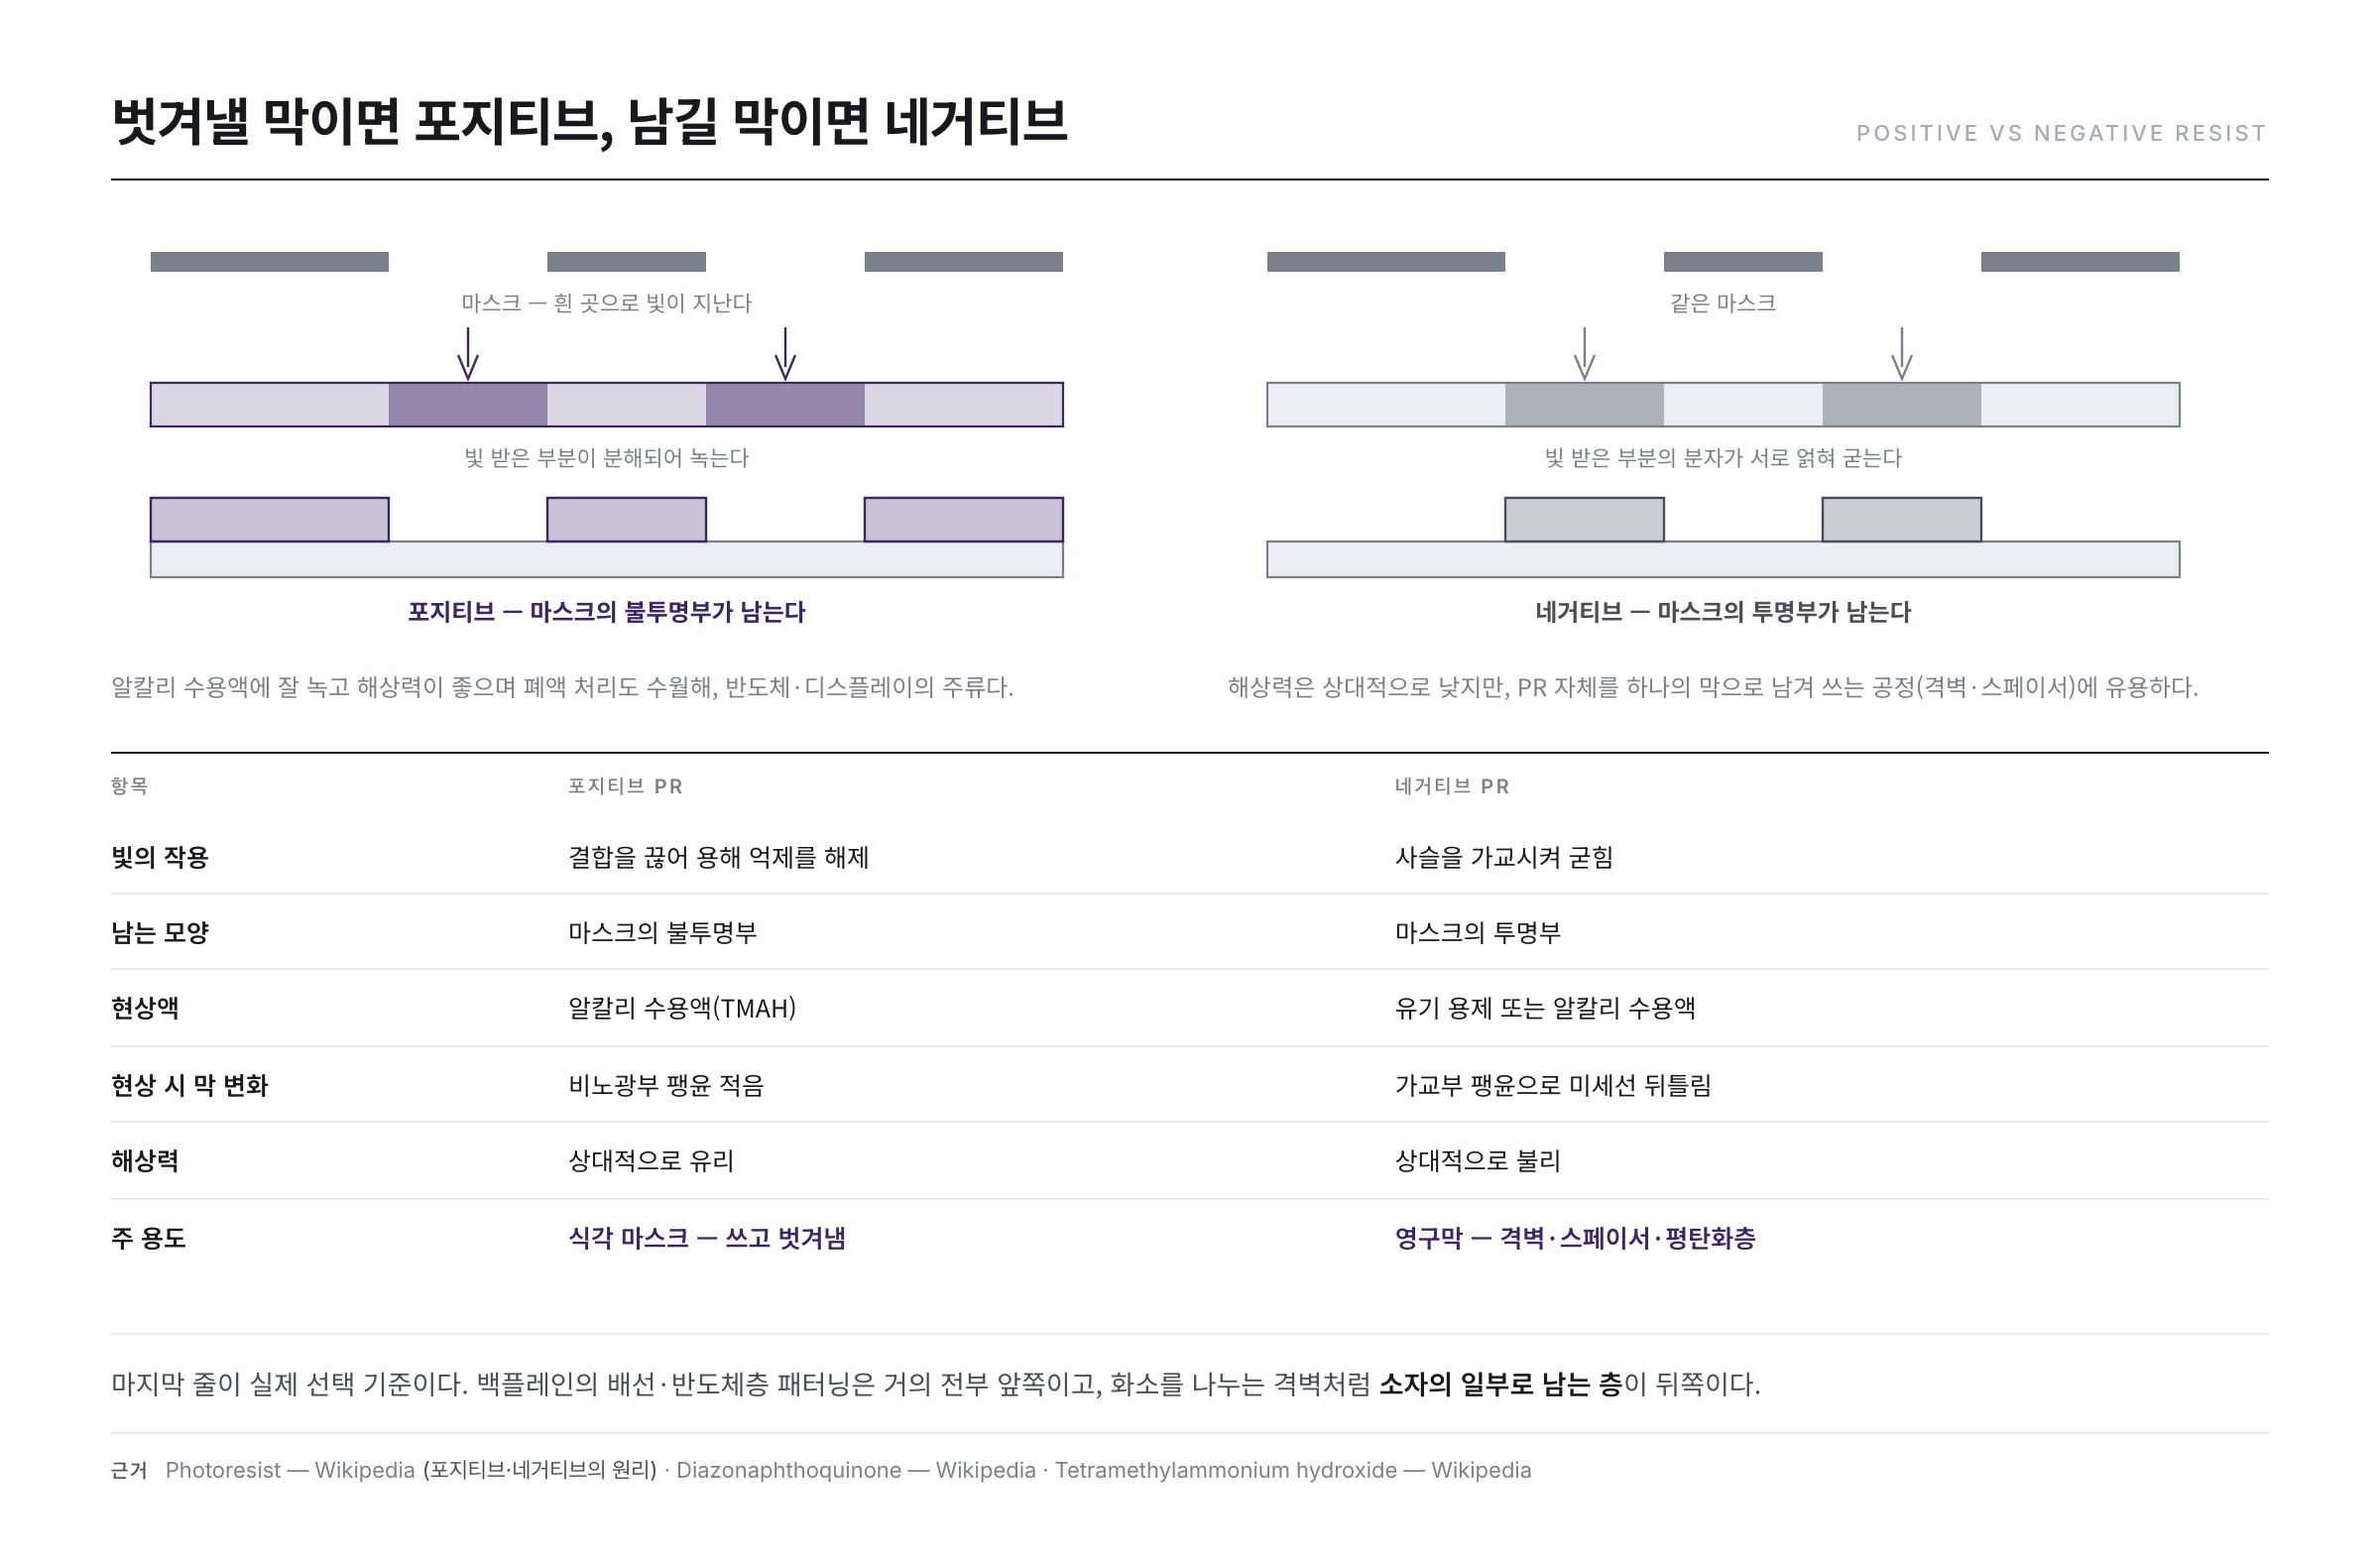
PR 按对光反应的方向分为两类(Photoresist)。
- 正性 PR(光分解型) —— 受光的部分分解并溶于显影液。掩模的透明部分会原样留成镂空的形状,所以叫"正性"。它易溶于碱性水溶液,分辨力好,废液处理也相对省事,因而成为半导体和显示领域的主流。
- 负性 PR(交联型) —— 受光部分的分子互相缠结(交联)而固化。留下的是与掩模相反的形状,所以叫"负性"。分辨力相对较低,但对于把 PR 本身当作一层膜留下来使用的工序(隔壁、隔垫物等)很有用。
| 项目 | 正性 PR | 负性 PR |
|---|---|---|
| 光的作用 | 断键,解除溶解抑制 | 使链交联而固化 |
| 留下的形状 | 掩模的不透明部分 | 掩模的透明部分 |
| 显影液 | 碱性水溶液(TMAH) | 有机溶剂或碱性水溶液 |
| 显影时的膜变化 | 非曝光区溶胀小 | 交联区溶胀,细线扭曲 |
| 分辨力 | 相对有利 | 相对不利 |
| 主要用途 | 刻蚀掩膜 —— 用完就剥掉 | 永久膜 —— 隔壁、隔垫物、平坦化层 |
表的最后一行才是真正的选型准则。要剥掉的膜用正性,要留下的膜用负性是默认值。背板的布线层和半导体层图形化几乎全属前者,而像分隔像素的隔壁那样作为器件一部分留下来的层则属后者。
厚度由转速决定 —— 涂布的物理
PR 厚度不是靠目测定的数。旋转圆盘上的黏性液膜如何变薄,早在 1958 年就已从流体力学上厘清。当离心力与黏性达成平衡、液膜铺开时,经过时间 t 后的厚度收敛为下面的形式。
h = √( 3μ / (4ρω²t) ) —— μ:黏度,ρ:密度,ω:角速度,t:时间
要从中读出的核心是:厚度与转速的平方根成反比。随后 1978 年又提出了把溶剂蒸发也纳入的模型,确认实际光刻胶膜同样保持这一指数关系。以 1,000rpm 下得到 1.50μm 的条件为基准,只改变转速,厚度就这样变化。
| 转速 | 计算厚度 | 相对 1,000rpm |
|---|---|---|
| 500 rpm | 2.12 μm | 1.41 倍 |
| 1,000 rpm | 1.50 μm | 基准 |
| 1,500 rpm | 1.22 μm | 0.82 倍 |
| 2,000 rpm | 1.06 μm | 0.71 倍 |
| 3,000 rpm | 0.87 μm | 0.58 倍 |
| 4,000 rpm | 0.75 μm | 0.50 倍 |
表中的数值是直接用上式的转速项算出来的。想把厚度减半就得把转速提到四倍;反过来说,转速偏差 5%,厚度也只偏 2.5%。旋转涂布之所以长盛不衰,靠的正是这种迟钝。
可是显示基板用不了这个办法。把 2.2m × 2.5m 级的玻璃以 1,000rpm 旋转,对角线端部(距中心 1.67m)的圆周速度是每秒 174m,离心加速度约为 18,300m/s²(重力的 1,860 倍)。就算降到 500rpm 也还有 465 倍。玻璃扛不住,即便扛得住,离转轴越远条件越不同,厚度也不可能均匀。因此大面积工序不用旋转,而用狭缝涂布 —— 一支长喷嘴在基板上走一趟,把液体铺下去。
材料效率也是决定性的。在直径 300mm 的圆盘上留下 1.5μm 的膜,实际需要的液体体积只有 0.11mL(π × 0.15² × 1.5μm),其余全被离心力甩掉。而狭缝涂布只放下需要的量,所以在面积为 78 倍的 5.5m² 基板上做出同样厚度,只需 8.25mL 上下。
把光刻胶写成数字 —— 迪尔参数与对比度
要定量地处理光刻胶,"反应得好"这类说法是不够的。1975 年提出、至今仍作标准使用的方法,是用三个数字来描述光刻胶。
| 符号 | 名称 | 物理含义 | 数值变大时 |
|---|---|---|---|
| A | 可漂白吸收 | 感光剂所吸收的那一份 —— 随曝光进行而消失 | 曝光前后透过率差变大 |
| B | 不可漂白吸收 | 树脂、染料等始终存在的吸收 | 光到不了膜的底部 |
| C | 曝光速率常数 | 单位曝光量下感光剂分解的比例 | 用少量光即可反应(高感度) |
残留感光剂的比例 M 随曝光量 E 按 M = exp(−C·E) 递减。既然是指数函数,就不存在使感光剂恰好归零的曝光量,于是实务上以"分解 99% 所需的曝光量"这类目标来管理。A 大的膜随着曝光进行会自行变透明(漂白),使光到达底部;B 大的膜无论照多久底部都暗,断面就会倾斜。断面角度有一半,在光刻胶的吸收设计阶段就已经定了。
实务中更常用的单一数字是对比度 γ。它由开始出现膜损的曝光量 D0 与被完全去除的曝光量 D100 之比来定义。
γ = 1 / log₁₀(D100 / D0)
两个曝光量相差 2 倍时 γ = 1/log₁₀2 = 3.32,相差 3 倍时为 2.10,收窄到 1.5 倍则为 5.68。γ 越大,意味着"再多照一点就全溶了",而这直接带来接近垂直的断面和更小的线宽分散。把掩模模糊的边界变成清晰图形的,正是这种非线性。
化学放大型 —— 把一个光子用很多次
DNQ-酚醛清漆有一个原理上的极限。一个光子只改变一个感光剂分子,所以反应效率(量子产率)不可能超过 1。波长越短,光源能提供的光子数越少,而需要转化的分子数不变,曝光时间就长到无法承受。
1983 年提出的解法是化学放大(chemical amplification)。光并不直接改变光刻胶,而只生成一个酸分子,该酸随后作为催化剂,接连脱去树脂上的保护基。酸在反应后并不被消耗,所以一个光子能引发几十到几百次化学反应。这一从原理上提升感光度的概念于 1985 年整理成专利(US 4,491,628),此后成为深紫外及更短波长所有光刻的标准。
那么显示为什么至今仍以 DNQ-酚醛清漆为主呢。化学放大型依赖酸的扩散才能工作,因而对曝光后烘烤的温度与时间极其敏感;空气中微量的碱(如氨)一旦中和了表面的酸,图形顶部就会塌钝。对线宽几 μm 就足够的背板来说,没有理由去付这份管理成本。需要多高分辨力,就用多精巧的材料 —— 这才叫设计。
三次烘烤,三种目的
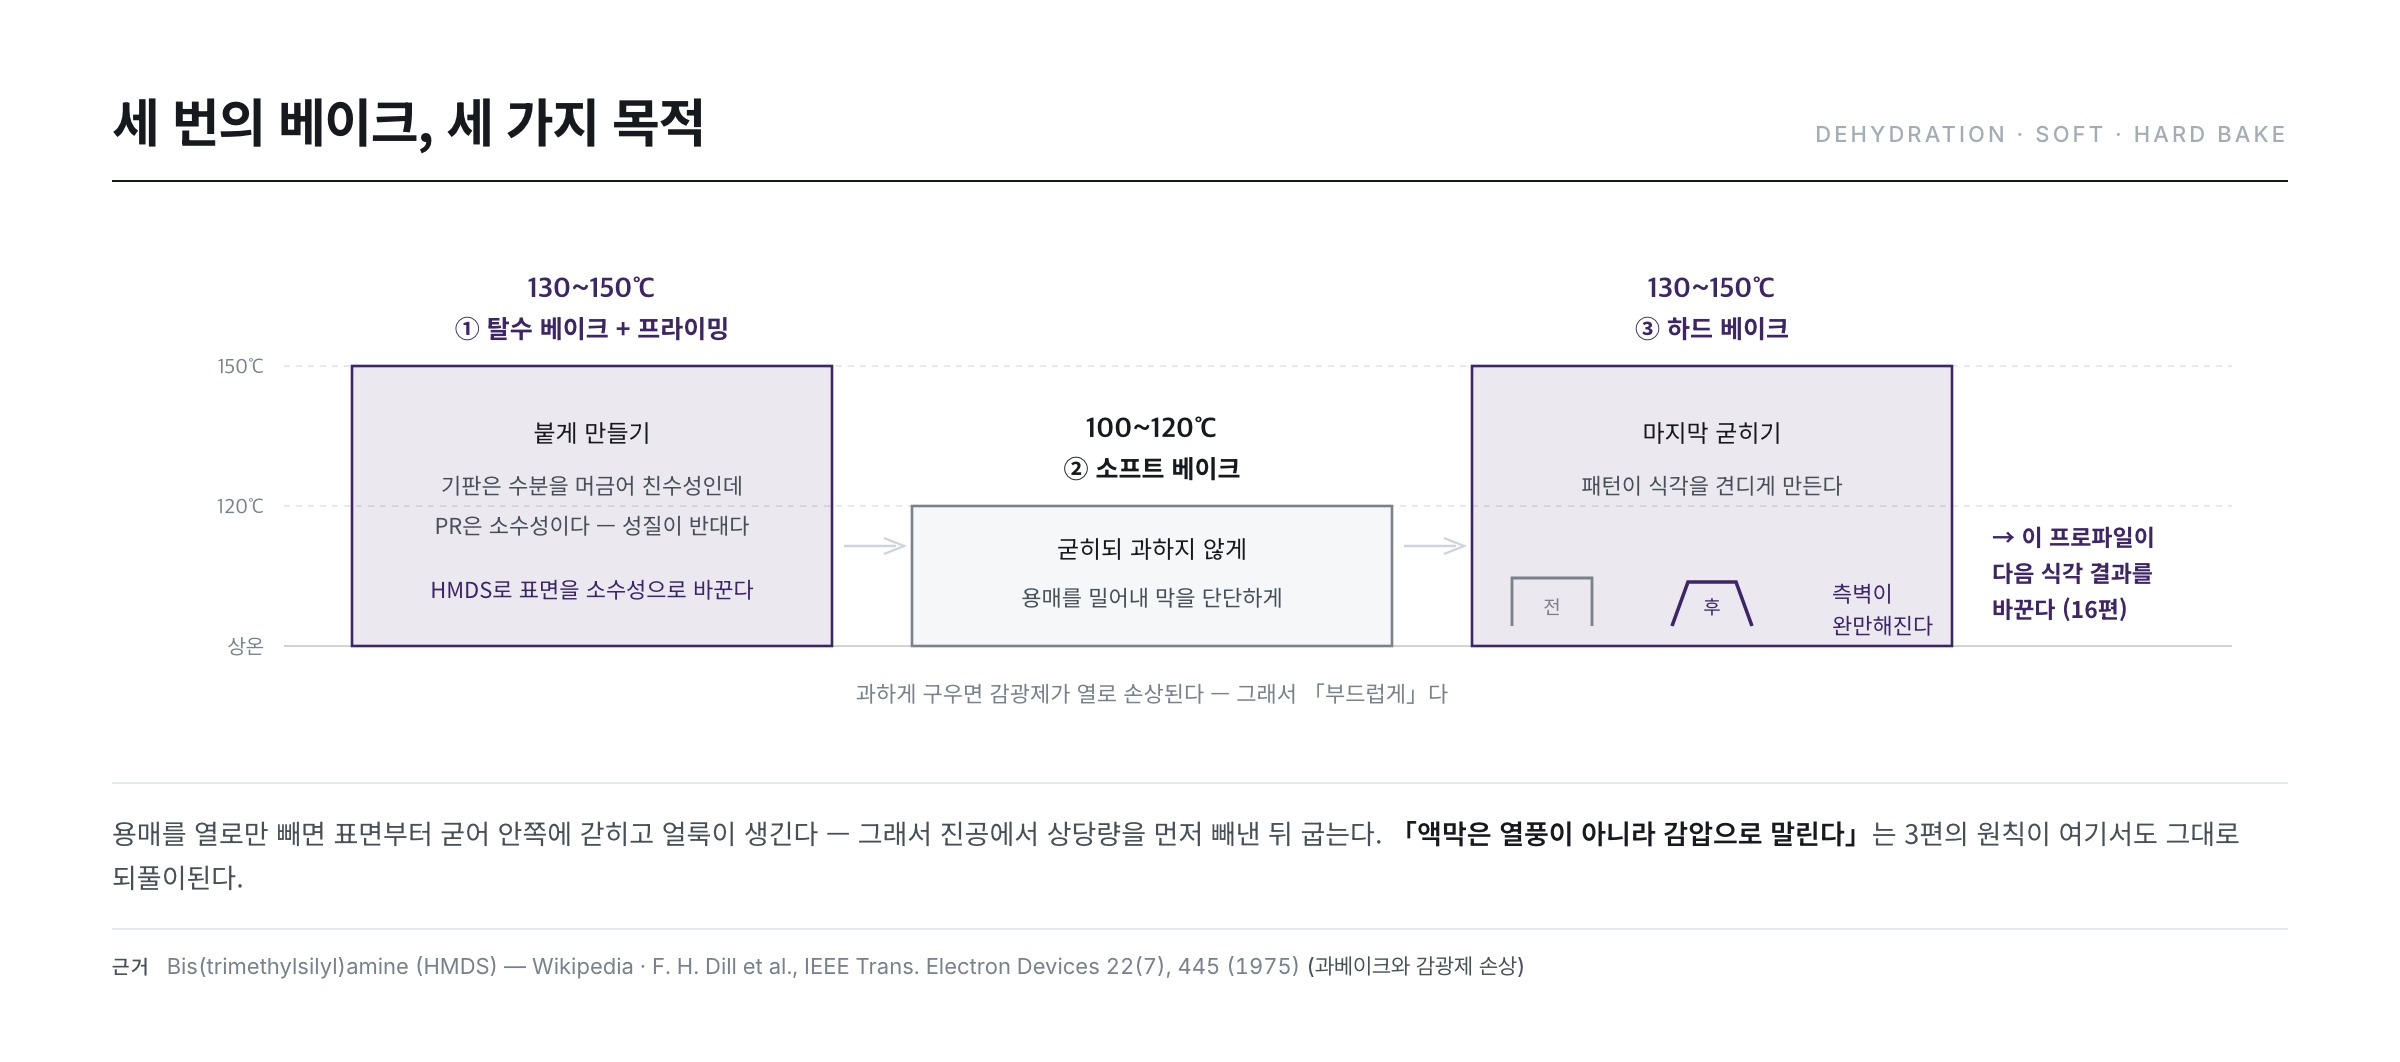
光刻工序里出现了三次烘烤的步骤。名字相似容易搞混,但目的完全不同。
① 脱水烘烤与增粘处理 —— 让它粘得住
PR 是讨厌水的疏水性物质。可基板表面往往吸附了空气中的水分而呈亲水性。性质相反,自然就粘不牢。所以要先把基板烘到 130~150℃ 左右把湿气赶走(脱水烘烤)。
光这样还不够的话,就把一种叫 HMDS 的化学物质以蒸气状态喷上去。HMDS 会与基板表面的亲水性基团反应,把表面变成疏水性 —— 也就是把它的性质调得和 PR 一致。维基百科对此的总结是,HMDS 是"把表面变为疏水性、从而促进光刻胶附着的增粘剂"(HMDS)。图形越小、孤立形状越多的层,这项准备就越重要。
② 软烘 —— 要固化,但别过头
涂布之后,PR 里还残留着溶剂。这种状态下它很软,遇到显影和刻蚀药液容易垮掉。所以要用100~120℃ 这样相对较低的温度烘烤,把溶剂赶出去,让膜变得结实。
这里需要一种微妙的平衡。烤过头,曝光和显影特性会急剧变差 —— 因为感光剂被热损伤了。所以才有了"柔和地(soft)"烘烤这个名字。用前面的迪尔参数来说,过烘是把本该稍后参与反应的感光剂提前消耗掉,方向上相当于削小 A、抬高 B,其结果就表现为对比度下降和断面倾斜。
另外,第 3 篇里看到的减压干燥在这里也再度登场。只靠热来抽溶剂的话,表面会先固化,溶剂被封在里面,还会产生斑痕;因此常用的做法是先在真空下抽掉相当一部分,再进行烘烤。"液膜不是靠热风、而是靠减压来烘干"这个原则,贯穿各道工序反复出现。
③ 硬烘 —— 最后的固化
显影完成、图形成形之后,还要再用 130~150℃ 烘一次。温度比软烘高,所以叫"硬"。目的是让图形最终变得结实,好扛住刻蚀。
不过这里还有个隐藏的效果。温度一高,PR 会稍稍熔化流动,使图形侧壁的角度(轮廓)变得平缓。而这个轮廓会改变下一步刻蚀的结果 —— 第 16 篇要讲的湿法刻蚀轮廓控制,正是和这个硬烘条件咬合在一起的。可见光刻和刻蚀并非彼此独立的工序,而是连成一体的一套设计。
把边缘擦掉 —— EBR
大面积涂布有个老毛病:PR 会在基板边缘堆得很厚。这是因为表面张力使边缘处的溶剂先蒸发,PR 于是聚拢过去。背面也会沾上一些。
这圈厚厚的边框在后续工序中会成为颗粒的源头,会与夹持基板的设备发生干涉,还会妨碍对准标记的识别。所以涂布刚结束就喷射稀释剂并立即抽吸,把边缘和背面的 PR 擦掉 —— 这就是 EBR(Edge Bead Removal)。看似不起眼的一步,一旦漏掉就会把颗粒撒遍整条产线。
显影 —— 把差异变成影像
把曝光后的基板暴露在显影液中,溶解度的差异就显现为实际的图形。正性 PR 的显影液是碱性水溶液,在半导体和显示工序中,TMAH(四甲基氢氧化铵)是标准。因为它不含金属离子,污染风险低。
浓度一般调在 2.38% 附近。这个数字在业界事实上已固化为标准,维基百科也写道:"0.26 N(2.38 wt%)的 TMAH 是光刻胶显影液的工业标准浓度"(Tetramethylammonium hydroxide)。这两种写法是同一个值,自己就能验证 —— TMAH 的分子量为 91.15g/mol,因此 1L 水中溶有 23.8g 时,23.8 ÷ 91.15 = 0.261mol/L,与 0.26N 一致。
显影进行的方式也不是简单的"溶掉"。1987 年整理出的溶解速率模型认为,随着残留感光剂比例 M 的减少,溶解速度画出的是先缓慢起步、再急剧攀升、最后又饱和的 S 形曲线。这条曲线越陡,前面说的对比度 γ 就越大。如果曝光量只提高了一点线宽却变化很大,那说明工作点正落在 S 形曲线的陡坡段上。
显影液管理有个坑。TMAH 会吸收空气中的二氧化碳生成碳酸盐,导致 pH 变化。浓度一变,显影速度就变,而这立刻表现为线宽的变化。所以密闭、循环和浓度监控是必需的。显影方式也有好几种 —— 用喷嘴喷洒的喷淋式、浸在槽里的浸没式、靠表面张力把液体托在表面的液坑(puddle)式等等,各自的药液消耗量和均匀性都不同。
两个常见误解
- "光刻胶越厚越安全" —— 只看耐刻蚀性确实如此,但厚膜难以把光送到底部(不可漂白吸收 B 的累积),显影时间也变长,导致上部被过度削掉。结果就是断面倾斜、线宽变宽。厚度是按所需耐受性的最小值来定的数。
- "加大曝光量就会更清晰" —— 对比度是由材料与显影条件决定的性质,而不是由曝光量决定的。加大曝光量只是让曲线上的工作点挪动;过了头,连非曝光区也会受损,线宽反而垮掉。
现场都在盯什么 —— 三个管理要点
- 线宽(CD) —— 有没有按设计的宽度画出来。曝光量、显影条件、PR 厚度统统收敛到这一个数字上。以显影刚结束时测得的值为基准进行管理。
- 附着与缺损 —— PR 有没有脱落(剥离),细线有没有断。增粘处理和烘烤条件与此直接相关。
- 显影液状态 —— 浓度、温度、金属离子、颗粒。液体一旦变老,线宽就会悄悄偏移。
下一篇(第 13 篇)我们走进这道工序的心脏 —— 曝光设备:掩模上的影像是怎么转移到基板上的,显示为什么选择了与半导体完全相反的透镜设计,以及半色调掩模是怎样一次做出两个高度的。
参考资料
- F. H. Dill et al., "Characterization of positive photoresist," IEEE Trans. Electron Devices 22(7), 445 (1975) : 用 A·B·C 三个参数描述光刻胶的标准模型的原始文献
- C. A. Mack, "Development of Positive Photoresists," J. Electrochem. Soc. 134(1), 148 (1987) : 按残留感光剂比例给出的 S 形溶解速率模型 —— 正文显影曲线说明的依据
- A. G. Emslie, F. T. Bonner, L. G. Peck, "Flow of a Viscous Liquid on a Rotating Disk," J. Appl. Phys. 29(5), 858 (1958) : 旋转涂布膜厚与转速平方根成反比的流体力学解 —— 正文厚度表的计算式
- D. Meyerhofer, "Characteristics of resist films produced by spinning," J. Appl. Phys. 49(7), 3993 (1978) : 表明计入溶剂蒸发后仍保持同一指数关系的光刻胶涂布模型
- "Characterization of diazonaphthoquinone–novolac resin-type positive photoresist for g-line and i-line," J. Vac. Sci. Technol. B 7(3), 565 (1989) : DNQ-酚醛清漆光刻胶曝光前后溶解特性的实测
- H. Ito, C. G. Willson, "Chemical amplification in the design of dry developing resist materials," Polym. Eng. Sci. 23(18), 1012 (1983) : 一个光子引发多次化学反应的化学放大概念的提出
- US 4,491,628 — Positive- and negative-working resist compositions with acid generating photoinitiator and polymer with acid labile groups pendant from polymer backbone : 把化学放大型光刻胶整理为组合物的专利
- Photoresist — Wikipedia : 正性与负性光刻胶的原理与组成
- Diazonaphthoquinone — Wikipedia : 溶解抑制剂经光反应变为茚羧酸的路径
- Tetramethylammonium hydroxide — Wikipedia : TMAH 2.38 wt% = 0.26 N 为显影液工业标准浓度的依据
- Bis(trimethylsilyl)amine (HMDS) — Wikipedia : 把表面变为疏水性的增粘剂