ここまで積んできた膜はすべて基板の全面を覆った状態です。このままでは回路ではなくただの板です。いよいよこの膜に回路の形を描き込まなければなりません。その仕事をするのがフォト(フォトリソグラフィ)工程であり、原理は驚くほど単純です — 写真とまったく同じです。
写真を撮るように
フィルムカメラを思い浮かべてみてください。光に反応する感光物質(フィルム)に光を当てると、光を受けた部分と受けなかった部分の化学的性質が変わります。これを現像液に浸すと、その差が目に見える像として現れます。
フォト工程はこの原理をそのまま使います。基板にフォトレジスト(PR、Photoresist)を塗り、回路の形が刻まれたマスクを通して紫外線を当て、現像液で洗い流すと — 基板の上に回路の形のPRパターンが残ります。このPRが次の工程(エッチング)で覆いの役割を果たします。覆われたところは生き残り、露わになったところは削り取られるわけです。
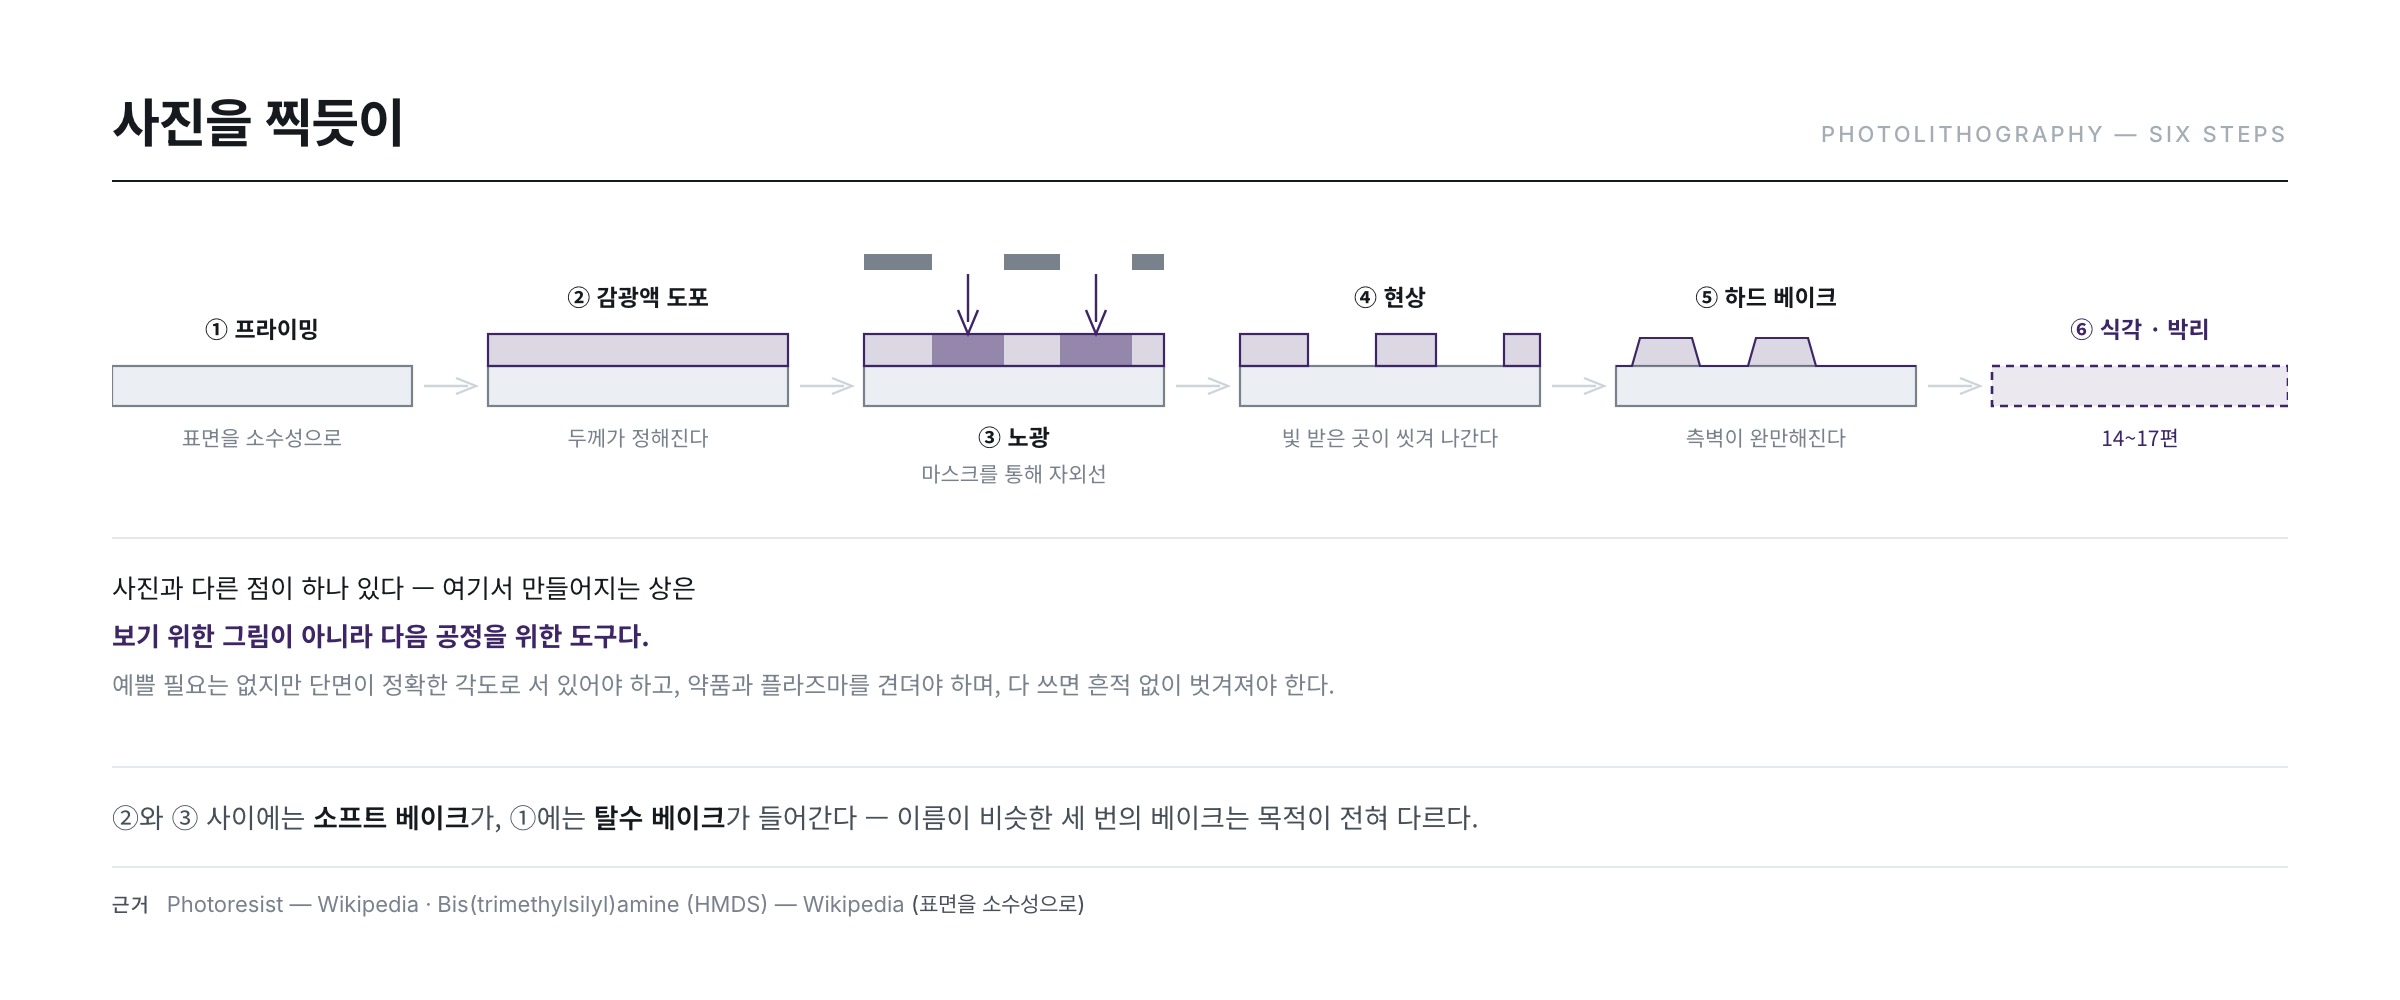
写真と違う点がひとつあるとすれば、フォト工程で作られる像は見るための絵ではなく次の工程のための道具だということです。きれいに出来る必要はありませんが、断面が正確な角度で立っていなければならず、薬品とプラズマに耐えなければならず、使い終わったら跡形もなく剥がれなければなりません。この三つの要求が、フォトレジストという物質の設計をすべて決めています。
フォトレジストという物質
PRは大きく三つで構成されます。
- 樹脂(レジン) — 膜を形づくる骨格です。ノボラック系が代表的です。
- 感光剤(PAC、Photo Active Compound) — 光に実際に反応する成分です。この濃度が感度を左右します。
- 溶媒 — 塗布のための運搬体です。コーティング後はむしろ邪魔になるので抜き取らなければなりません(第2・3回のPIの話とまったく同じ構造です)。
PRを選ぶときに見る性質は一つや二つではありません — 感度(光にどれだけ敏感か)、解像力(どれだけ小さなパターンを作れるか)、コントラスト(露光部と未露光部の溶解度差)、耐熱性(プラズマ・イオン注入に耐えるか)、密着力(下地膜によく付くか)、耐薬品性(エッチング液に耐えるか)、プロファイル形状、そして保管寿命まで。ひとつを良くすると別のものが悪くなる場合が多いので、層ごとに違うPRを使います。
なぜ光が当たると溶けるのか — 感光剤の化学
「光を受けると溶ける」という説明は結果であって、理由ではありません。主流の感光膜であるDNQ-ノボラック系で実際に起きているのは、二段階の極性変化です(Diazonaphthoquinone)。
ノボラック樹脂はフェノール骨格をもつ酸性高分子なので、もともとアルカリ水溶液によく溶けます。ところがそこへ感光剤であるDNQを数%混ぜるだけで、溶解がほぼ止まります。DNQ分子が樹脂鎖のあいだに割り込んでアルカリイオンの通り道をふさぎ、樹脂のフェノール基と水素結合して鎖どうしを引き止めるからです。この役割を溶解抑制剤(dissolution inhibitor)と呼びます。
紫外線が入ってくると、DNQは窒素分子をひとつ失って骨格が再配列し、水と反応したのちインデンカルボン酸になります。抑制剤だった分子が酸に変わるのです。アルカリ現像液の中でこの酸はただちにイオン化して水を引き寄せ、ふさがれていた通路が開いて露光部の溶解速度が急激に上がります。つまり同じ一個の分子が、露光前はブレーキ、露光後はアクセルとして働きます。g線・i線用のDNQ-ノボラック感光膜における露光前後の溶解速度差は、実験的に二桁以上と報告されています(参考資料のJVST B 1989年の特性評価)。
ポジ型とネガ型
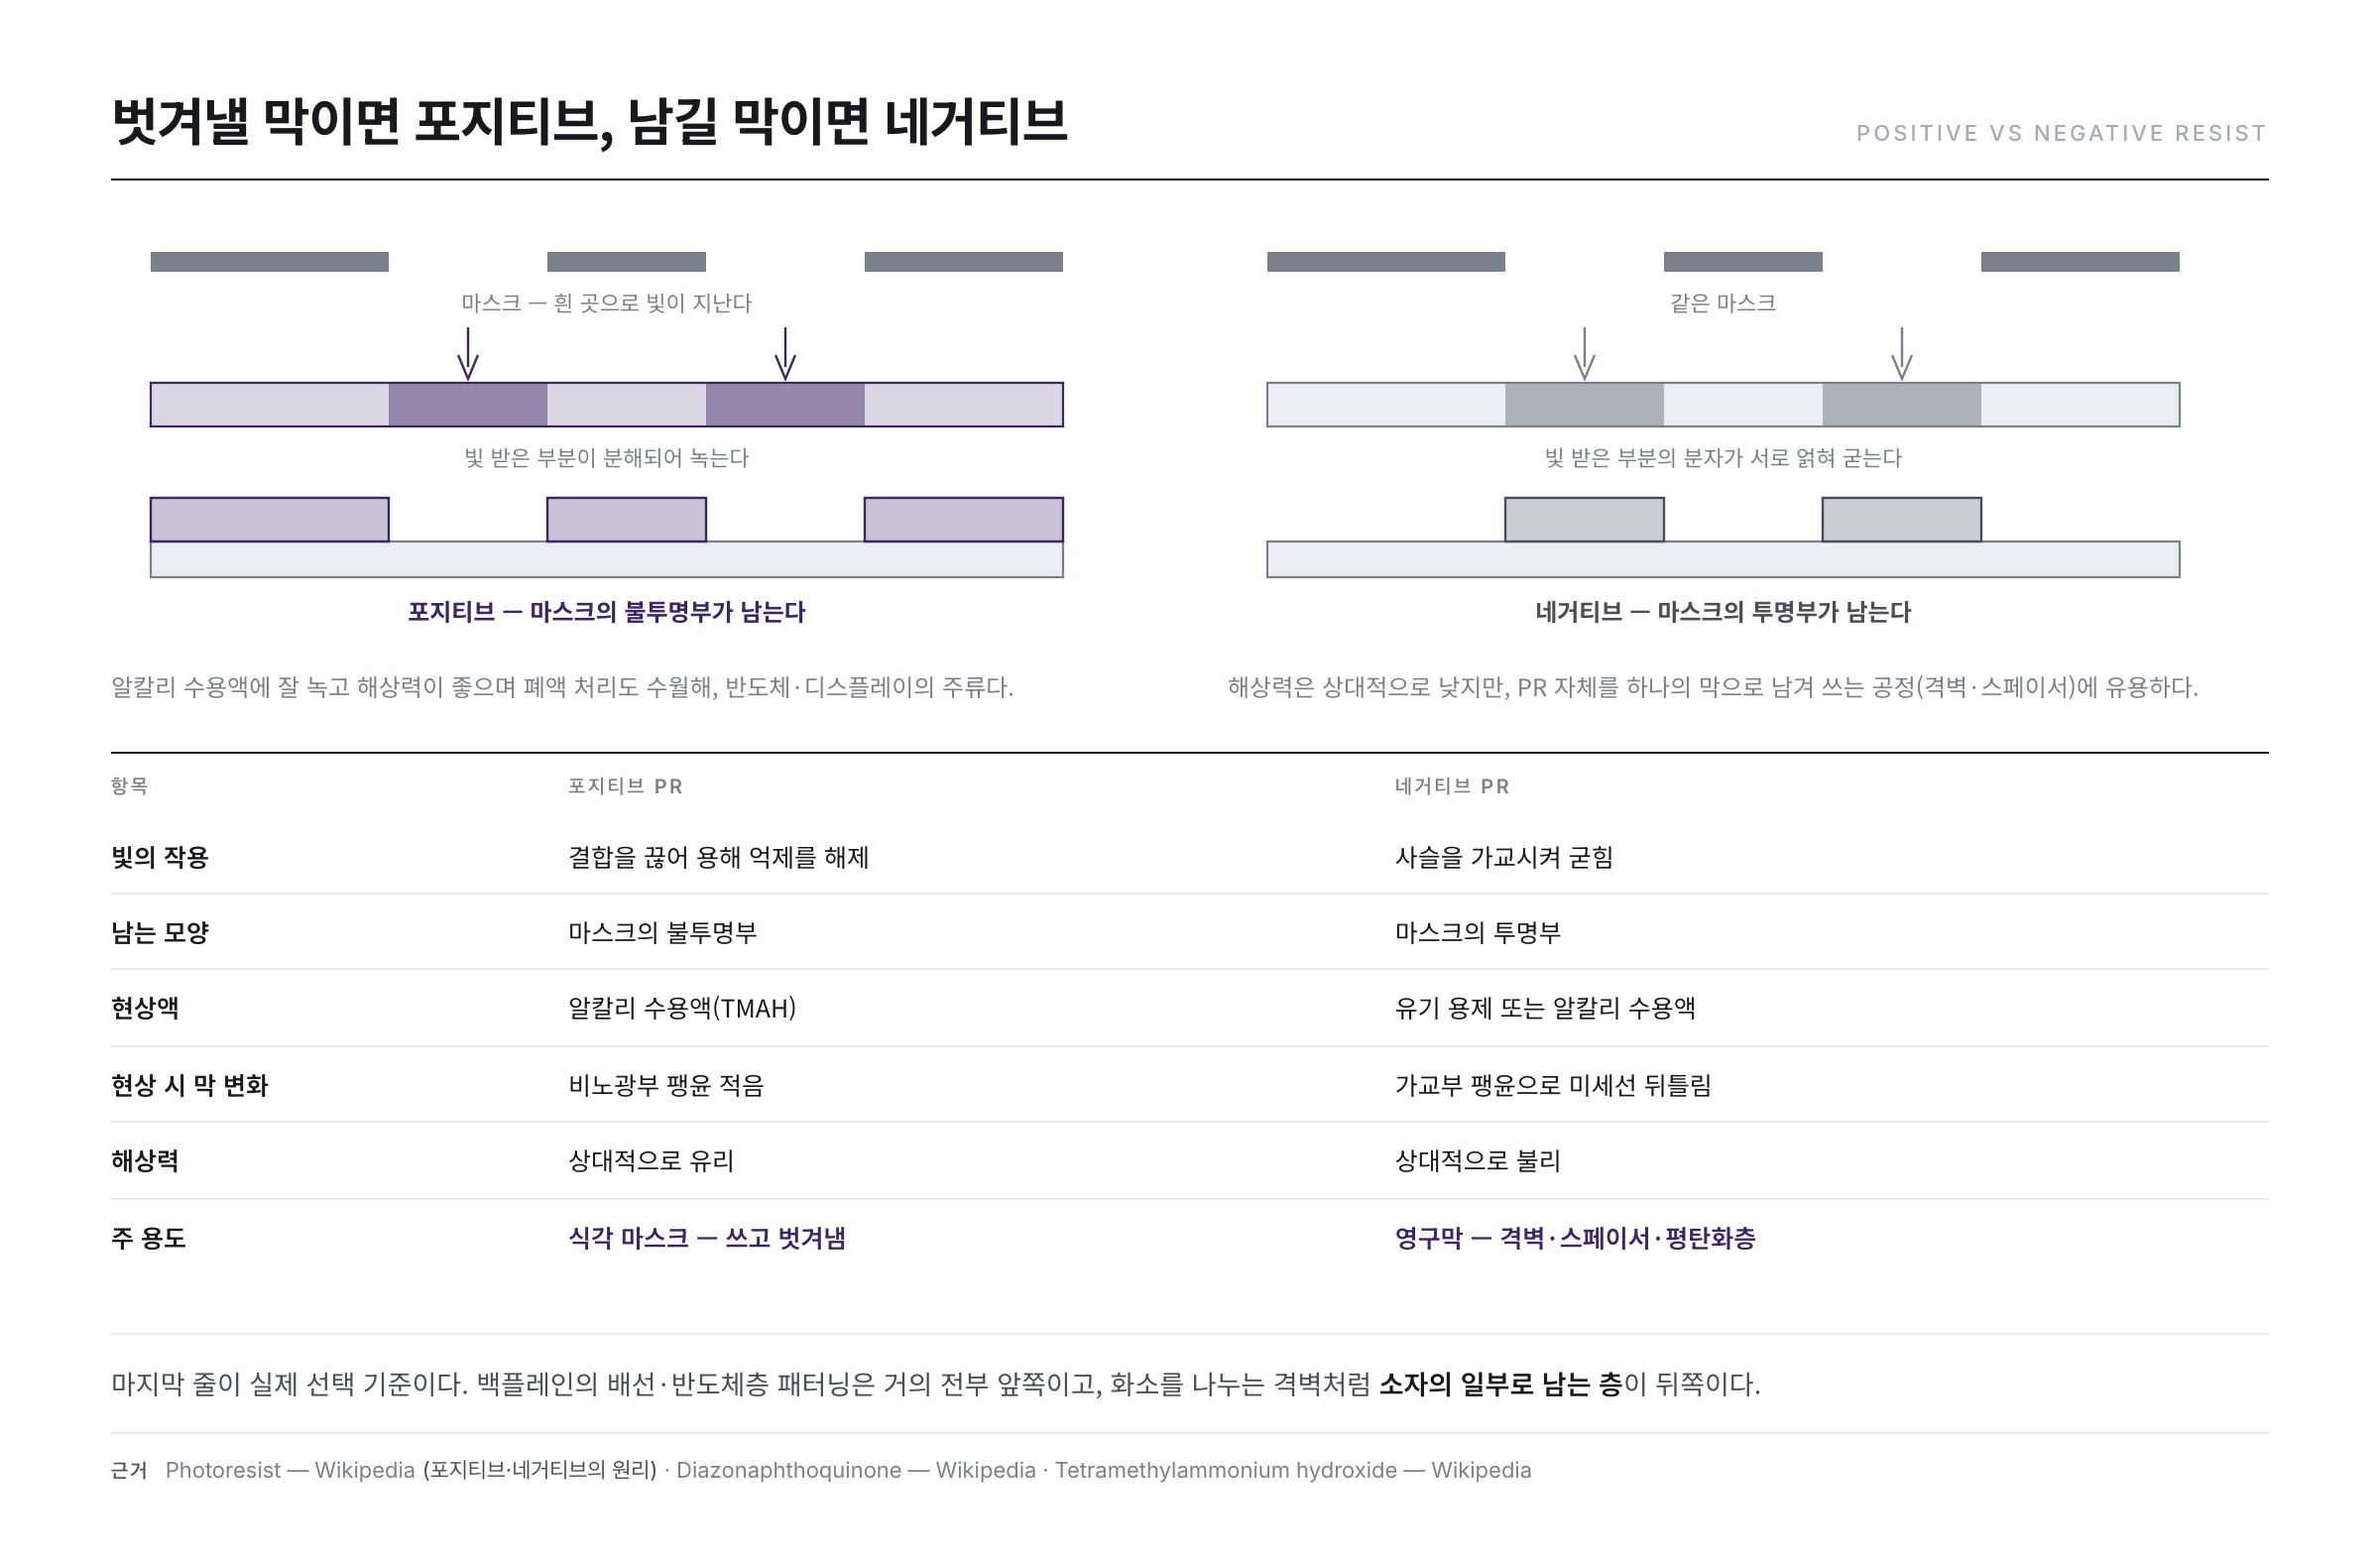
PRは光に対する反応の向きによって二種類に分かれます(Photoresist)。
- ポジ型PR(光分解型) — 光を受けた部分が分解されて現像液に溶けます。マスクの透明な部分がそのまま抜けた形で残るので「ポジ」です。アルカリ水溶液によく溶け、解像力が良く、廃液処理も比較的容易なので、半導体・ディスプレイの主流として使われます。
- ネガ型PR(架橋型) — 光を受けた部分の分子が互いに絡み合って(架橋)固まります。マスクと反対の形が残るので「ネガ」です。解像力は相対的に低いものの、PR自体をひとつの膜として残して使う工程(隔壁・スペーサーなど)に有用です。
| 項目 | ポジ型PR | ネガ型PR |
|---|---|---|
| 光の作用 | 結合を切り溶解抑制を解除 | 鎖を架橋させて固める |
| 残る形 | マスクの不透明部 | マスクの透明部 |
| 現像液 | アルカリ水溶液(TMAH) | 有機溶剤またはアルカリ水溶液 |
| 現像時の膜変化 | 未露光部の膨潤が少ない | 架橋部が膨潤し微細線が歪む |
| 解像力 | 相対的に有利 | 相対的に不利 |
| 主な用途 | エッチングマスク — 使って剥がす | 永久膜 — 隔壁・スペーサー・平坦化層 |
表の最後の行が実際の選択基準です。剥がす膜ならポジ、残す膜ならネガがデフォルトです。バックプレーンの配線・半導体層のパターニングはほぼすべて前者で、画素を仕切る隔壁のように素子の一部として残る層が後者です。
厚さは回転数が決める — コーティングの物理
PRの厚さは目分量で決める値ではありません。回転円板の上に置かれた粘性液膜がどう薄くなるかは、1958年にすでに流体力学的に整理されています。遠心力と粘性が釣り合いながら膜が広がるとき、時間tが経ったあとの厚さは次の形に収束します。
h = √( 3μ / (4ρω²t) ) — μ:粘度、ρ:密度、ω:角速度、t:時間
ここから読み取るべき核心は、厚さが回転数の平方根に反比例するということです。続く1978年には溶媒蒸発まで含めたモデルが提示され、実際の感光膜でも同じ指数関係が保たれることが確認されました。1,000rpmで1.50μmになる条件を基準に回転数だけを変えると、厚さはこう動きます。
| 回転数 | 計算厚さ | 1,000rpm比 |
|---|---|---|
| 500 rpm | 2.12 μm | 1.41倍 |
| 1,000 rpm | 1.50 μm | 基準 |
| 1,500 rpm | 1.22 μm | 0.82倍 |
| 2,000 rpm | 1.06 μm | 0.71倍 |
| 3,000 rpm | 0.87 μm | 0.58倍 |
| 4,000 rpm | 0.75 μm | 0.50倍 |
表の値は上式の回転数項だけから直接計算したものです。厚さを半分にするには回転数を四倍にしなければならないということであり、逆に言えば回転数が5%ずれても厚さは2.5%しかずれないということでもあります。回転コーティングが長く生き残った理由は、この鈍さにあります。
ところがディスプレイ基板ではこの方式が使えません。2.2m × 2.5m級のガラスを1,000rpmで回すと、対角線の端(中心から1.67m)の円周速度は秒速174m、遠心加速度は約18,300m/s²(重力の1,860倍)になります。500rpmに落としても465倍です。ガラスが耐えられませんし、耐えられたとしても回転軸から離れるほど条件が変わるので厚さが均一になりようがありません。そこで大面積工程は回転ではなくスリットコーティングを使います — 長いノズルが基板の上を一度通り過ぎながら液を敷いていく方式です。
材料効率も決定的です。直径300mmの円板に1.5μmの膜を残すのに実際に必要な液は体積で0.11mLだけであり(π × 0.15² × 1.5μm)、残りはすべて遠心力で飛ばされて捨てられます。一方スリットコーティングは必要な量だけを置いていくので、面積が78倍の5.5m²基板に同じ厚さを作るのに8.25mLほどで済みます。
感光膜を数字で表す — ディルパラメータとコントラスト
感光膜を定量的に扱うには「よく反応する」といった言葉では足りません。1975年に提案され今も標準として使われている方法は、感光膜を三つの数字で記述することです。
| 記号 | 名称 | 物理的意味 | 大きくなると |
|---|---|---|---|
| A | 漂白性吸収 | 感光剤が光を吸収する分 — 露光が進むと消える | 露光前後の透過率差が大きくなる |
| B | 非漂白性吸収 | 樹脂・染料など最後まで残る吸収 | 膜の下まで光が届かない |
| C | 露光速度定数 | 単位露光量あたり感光剤が分解する割合 | 少ない光でも反応(高感度) |
残っている感光剤の割合Mは、露光量Eに対してM = exp(−C·E)で減っていきます。指数関数なので感光剤が完全に0になる露光量は存在せず、「99%を分解する露光量」のように目標を決めて管理します。Aが大きい膜は露光が進むほど自ら透明になり(漂白)下まで光が届き、Bが大きい膜はいくら当てても底が暗く断面が傾きます。断面角度は感光膜の吸収設計の段階ですでに半分が決まっています。
実務でより頻繁に使われる一つの数字はコントラストγです。膜が減り始める露光量D0と、完全に除去される露光量D100の比で定義します。
γ = 1 / log₁₀(D100 / D0)
二つの露光量が2倍差ならγ = 1/log₁₀2 = 3.32、3倍差なら2.10、1.5倍まで狭めれば5.68です。γが大きいほど「もう少し当てれば一気に溶ける」という意味であり、それがそのまま垂直に近い断面と狭い線幅ばらつきにつながります。マスクのぼやけた境界を鮮明なパターンに変えてくれるのが、まさにこの非線形性です。
化学増幅型 — 光子ひとつを何度も使う方法
DNQ-ノボラックには原理的な限界があります。光子ひとつが感光剤分子ひとつを変えるので、反応効率(量子収率)が1を超えられません。波長が短くなるほど光源から得られる光子数は減るのに必要な分子数はそのままなので、露光時間が耐えられないほど長くなります。
1983年に提案された解法が化学増幅(chemical amplification)です。光は感光膜を直接変えるのではなく酸をひとつ作り出すだけで、その酸が触媒として働きながら樹脂に付いた保護基を次々と外していきます。酸は反応後も消費されないので、光子ひとつが数十から数百回の化学反応を引き起こします。感度を原理的に引き上げたこの概念は1985年に特許としてまとめられ(US 4,491,628)、以後、深紫外以下のすべてのリソグラフィの標準になりました。
ではディスプレイはなぜ今もDNQ-ノボラックを主に使うのでしょうか。化学増幅型は酸が拡散しなければ働かないため露光後ベークの温度・時間に極度に敏感で、空気中の微量の塩基(アンモニアなど)に表面の酸が中和されるとパターン上部が鈍ります。数μmの線幅で十分なバックプレーンでは、その管理コストを払う理由がありません。必要な解像力が要求するぶんだけ精巧な材料を使うことが設計です。
三度のベーク、三つの目的
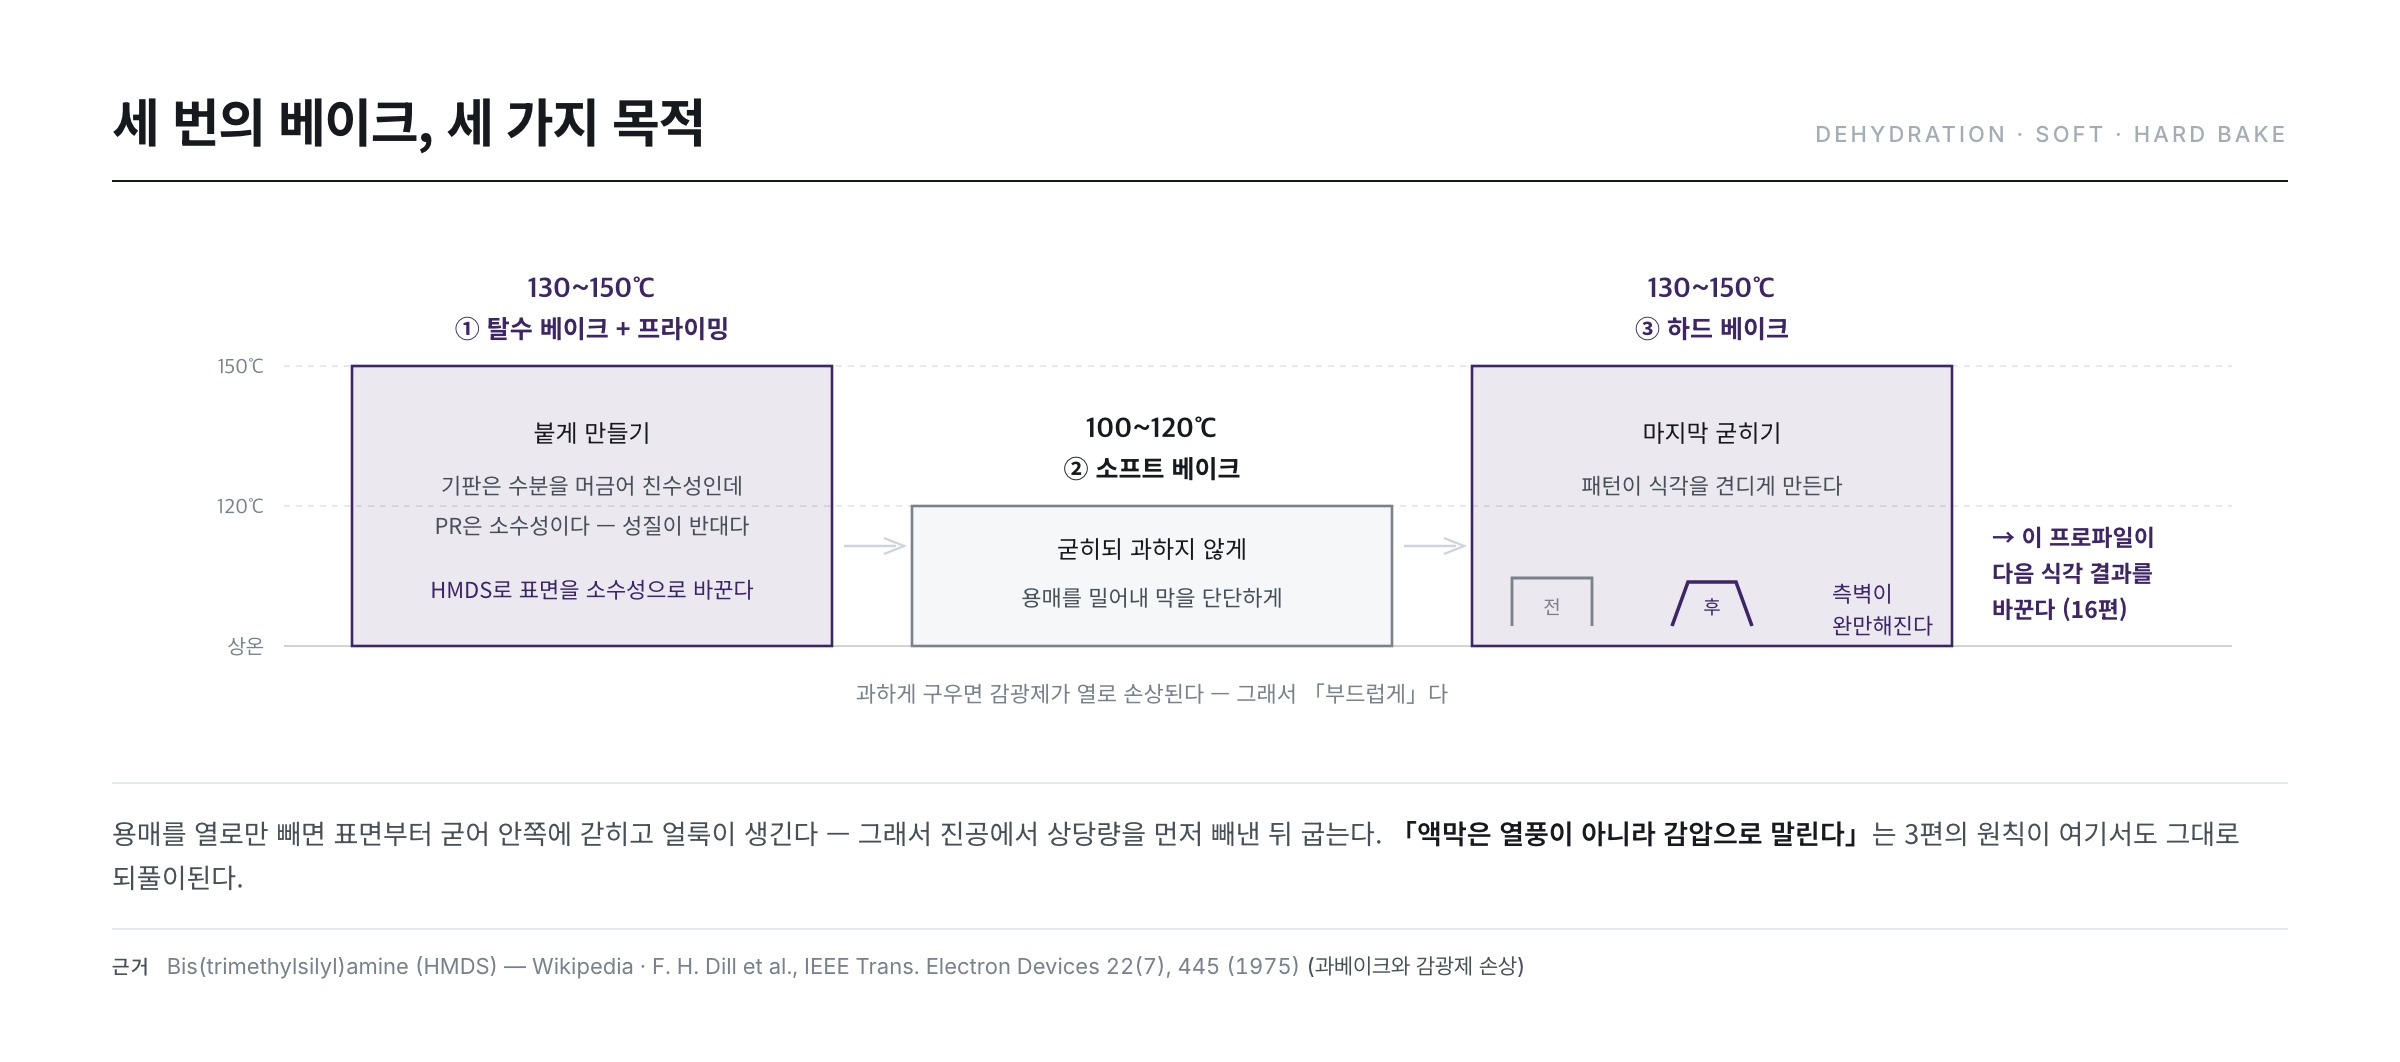
フォト工程には焼く段階が三度出てきます。名前が似ていて紛らわしいのですが、目的はまったく違います。
① 脱水ベークとプライミング — 付くようにする
PRは水を嫌う疎水性の物質です。ところが基板表面は空気中の水分を含んで親水性である場合が多いのです。性質が反対なのでうまく付きません。そこでまず基板を130〜150℃程度で焼いて湿気を飛ばします(脱水ベーク)。
それだけで足りなければHMDSという化学物質を蒸気状態で吹きつけます。HMDSは基板表面の親水性グループと反応して表面を疎水性に変えてくれます — PRと性質を合わせてやるわけです。ウィキペディアはこれについて、HMDSは「表面を疎水性にしてフォトレジストの接着を促進する接着促進剤」だとまとめています(HMDS)。パターンが小さかったり孤立した形が多い層ほど、この準備が重要になります。
② ソフトベーク — 固めるが、やりすぎない
コーティング後のPRの中にはまだ溶媒が残っています。この状態では軟らかく、現像・エッチングの薬品に簡単に崩れます。そこで100〜120℃という比較的低い温度で焼いて溶媒を押し出し、膜を硬くします。
ここで絶妙なバランスが必要です。焼きすぎると露光・現像特性が急激に悪くなります — 感光剤が熱で損傷するからです。そのため「やわらかく(soft)」焼くという名前が付きました。先に見たディルパラメータで言えば、過ベークは反応すべき感光剤をあらかじめ失わせる操作であり、Aを削りBを増やす方向です。その結果が、下がったコントラストと傾いた断面として現れます。
付け加えると、第3回で見た減圧乾燥がここでも登場します。溶媒を熱だけで抜くと表面から固まって内側に溶媒が閉じ込められ、ムラができるので、真空でまず相当量を抜いてからベークする方式が使われます。「液膜は熱風ではなく減圧で乾かす」という原則が工程を横断して繰り返されます。
③ ハードベーク — 最後の固め
現像まで終わってパターンが完成したら、130〜150℃でもう一度焼きます。ソフトベークより温度が高いので「ハード」です。目的はパターンを最終的に硬くしてエッチングに耐えさせることです。
ところがここには隠れた効果があります。温度が高いとPRがわずかに溶けて流れ、パターン側壁の角度(プロファイル)がなだらかになります。そしてこのプロファイルが次のエッチング結果を変えます — 第16回で見るウェットエッチングのプロファイル制御が、まさにこのハードベーク条件と噛み合っています。フォトとエッチングは別々の工程ではなく、つながったひとつの設計というわけです。
縁を消す — EBR
大面積コーティングには宿痾のような問題があります。基板の縁にPRが厚く積もる現象です。表面張力のせいで縁から溶媒が先に蒸発し、PRが寄り集まるのです。裏面にも一部が付きます。
この厚い縁は以降の工程でパーティクルの源になり、基板をつかむ装置と干渉し、アライメントキーの認識を妨げます。そこでコーティング直後にシンナーを噴射して即座に吸引し、縁と裏面のPRを消します — これがEBR(Edge Bead Removal)です。小さく見える段階ですが、抜かすとライン全体にパーティクルをまき散らすことになります。
現像 — 差を像に変える
露光された基板を現像液にさらすと、溶解度の差が実際のパターンとして現れます。ポジ型PRの現像液はアルカリ水溶液であり、半導体・ディスプレイ工程ではTMAH(水酸化テトラメチルアンモニウム)が標準です。金属イオンを含まないため汚染リスクが低いからです。
濃度はたいてい2.38%付近に合わせます。この数字は業界で事実上の標準として定着しており、ウィキペディアも「0.26 N(2.38 wt%)TMAHがフォトレジスト現像液の産業標準濃度である」と記しています(Tetramethylammonium hydroxide)。この二つの表記が同じ値であることは自分で確かめられます — TMAHの分子量は91.15g/molなので、水1Lに23.8gが溶けていれば23.8 ÷ 91.15 = 0.261mol/Lとなり、0.26Nと一致します。
現像が進む仕方も単なる「溶けること」ではありません。1987年に整理された溶解速度モデルは、残っている感光剤の割合Mが減るほど溶解速度が緩やかに始まって急激に立ち上がり、また飽和するS字曲線を描くと見ます。この曲線の傾きが急なほど、先に見たコントラストγが大きくなります。露光量を少し上げただけで線幅が大きく変わったなら、その動作点がまさにS字曲線の急勾配区間にかかっているということです。
現像液の管理には落とし穴がひとつあります。TMAHは空気中の二酸化炭素を吸収して炭酸塩を作り、pHが変わります。濃度が変われば現像速度が変わり、それがそのまま線幅の変化として現れます。そのため密閉・循環・濃度モニタリングが必須です。現像方式もいろいろあります — ノズルで吹きつけるスプレー、槽に浸けるディップ、表面張力で液を載せておくパドルなどがあり、それぞれ薬液の消費量と均一性が違います。
よくある誤解 二つ
- 「感光膜は厚いほど安全だ」 — エッチング耐性だけを見れば正しいのですが、厚い膜は下まで光を届けにくく(非漂白性吸収Bの累積)、現像時間が長くなって上部が過度に削られます。その結果が傾いた断面と広がった線幅です。厚さは「必要な耐性の最小値」で決める値です。
- 「露光量を増やせば鮮明になる」 — コントラストは材料と現像条件が決める性質であって、露光量が決める性質ではありません。露光量を増やせば曲線上の動作点が移るだけであり、過ぎれば未露光部まで損傷してかえって線幅が崩れます。
現場は何を見張っているのか — 管理ポイント3つ
- 線幅(CD) — 設計した幅どおりに描かれたか。露光量・現像条件・PR厚さがすべてこのひとつの数字に収束します。現像直後に測定した値を基準に管理します。
- 密着と欠損 — PRが剥がれたり(リフティング)細い線が切れたりしていないか。プライミングとベーク条件がここに直結します。
- 現像液の状態 — 濃度・温度・金属イオン・パーティクル。液が老いると線幅が静かにずれます。
次回(第13回)は、この工程の心臓である露光装置に入っていきます — マスクの像をどうやって基板に移すのか、なぜディスプレイは半導体と正反対のレンズ設計を選ぶのか、そしてハーフトーンマスクでどうやって一度に二つの高さを作るのかを扱います。
参考資料
- F. H. Dill et al., "Characterization of positive photoresist," IEEE Trans. Electron Devices 22(7), 445 (1975) : 感光膜をA・B・Cの三パラメータで記述する標準モデルの原典
- C. A. Mack, "Development of Positive Photoresists," J. Electrochem. Soc. 134(1), 148 (1987) : 残存感光剤の割合に応じたS字型の溶解速度モデル — 本文の現像曲線の根拠
- A. G. Emslie, F. T. Bonner, L. G. Peck, "Flow of a Viscous Liquid on a Rotating Disk," J. Appl. Phys. 29(5), 858 (1958) : 回転塗布の膜厚が回転数の平方根に反比例するという流体力学解 — 本文の厚さ表の計算式
- D. Meyerhofer, "Characteristics of resist films produced by spinning," J. Appl. Phys. 49(7), 3993 (1978) : 溶媒蒸発を含めても同じ指数関係が保たれることを示した感光膜コーティングモデル
- "Characterization of diazonaphthoquinone–novolac resin-type positive photoresist for g-line and i-line," J. Vac. Sci. Technol. B 7(3), 565 (1989) : DNQ-ノボラック感光膜の露光前後の溶解特性の実測
- H. Ito, C. G. Willson, "Chemical amplification in the design of dry developing resist materials," Polym. Eng. Sci. 23(18), 1012 (1983) : 光子ひとつが多数の化学反応を引き起こす化学増幅概念の提案
- US 4,491,628 — Positive- and negative-working resist compositions with acid generating photoinitiator and polymer with acid labile groups pendant from polymer backbone : 化学増幅型レジストを組成物としてまとめた特許
- Photoresist — Wikipedia : ポジ型・ネガ型フォトレジストの原理と構成
- Diazonaphthoquinone — Wikipedia : 溶解抑制剤が光反応でインデンカルボン酸になる経路
- Tetramethylammonium hydroxide — Wikipedia : TMAH 2.38 wt% = 0.26 Nが現像液の産業標準濃度であるという根拠
- Bis(trimethylsilyl)amine (HMDS) — Wikipedia : 表面を疎水性に変える接着促進剤