前回はエッチングの共通概念を整理しました。今回はそのうちドライエッチングです。液体を使わず、プラズマの反応性粒子だけで材料を削り取る技術 —— 微細なパターンと垂直に近い側壁が必要な場所では、この方法以外に選択肢がありません。
削るのではなく「気体に変えて抜き取る」
ドライエッチングの原理は物理的に削り取ることではありません。核心は揮発です。
プラズマは反応ガスを分解して反応性の高い原子・ラジカルを作ります。これらが基板表面の材料と出会って化学反応を起こすと、その生成物が揮発性物質に変わります。気体になった生成物は真空ポンプがそのまま吸い出します。つまり固体を気体に変えて排気するのがドライエッチングです。
この事実がなぜ重要でしょうか。揮発しない材料はこの方法では削れないからです。反応生成物が気体にならなければ表面にそのまま積もって残渣となり、かえってエッチングを妨げます。だから材料ごとに使えるガスが決まっています。「どのガスを使うか」は好みではなく、反応生成物の沸点が決める問題なのです。
| 反応生成物 | 融点 | 沸点(または昇華) | ドライエッチング可否 |
|---|---|---|---|
| SiF₄(Si + フッ素系) | −95.0℃ | −90.3℃ | ◎ 常温で気体 —— 理想的 |
| SiCl₄(Si + 塩素系) | −68.7℃ | 57.7℃ | ○ 容易に蒸発 |
| MoF₆(Mo + フッ素系) | 17.5℃ | 34.0℃ | ○ 少し温めれば気体 |
| AlCl₃(Al + 塩素系) | 180℃(昇華) | — | ○ 基板を温めて使う |
| AlF₃(Al + フッ素系) | 1,290℃(昇華) | — | × 表面に積もってエッチングを妨げる |
| CuCl(Cu + 塩素系) | 423℃ | 1,490℃ | × 事実上不可 |
表の値は各化合物の公開された物性値です(Silicon tetrafluoride、Aluminium chloride、Aluminium fluoride、Copper(I) chloride)。四行目と五行目を並べるとアルミニウムにフッ素系ガスを使わない理由が一目で分かります —— 同じ金属なのに相手の元素を変えただけで昇華点が1,110℃も違うのです。
化学だけでも、物理だけでも駄目
ドライエッチングが「化学反応+イオン衝撃」だという説明はよくありますが、なぜ二つが必ず揃わねばならないのかはあまり説明されません。この問いに答えたのが 1979 年の有名な実験です。
実験は単純でした。シリコン表面にフッ素を出す気体だけを流し、次にアルゴンイオンビームだけを当て、最後に両方を同時に与えました。前の二つの場合はエッチング速度がいずれもごくわずかだったのに、両方を同時に与えた瞬間、速度が一桁以上跳ね上がりました。二つの効果の単純な和よりはるかに大きかったということです(J. W. Coburn, H. F. Winters, J. Appl. Phys. 50(5), 3189 (1979))。
理由はこう理解されます。化学種だけなら表面に反応層はできても、それを剥がす力がありません。イオンだけなら叩いてはいてもスパッタ収率が低くほとんど削れません。イオンが結合を揺さぶるとその場の化学反応が急激に速くなり、反応で弱まった層は再びイオン衝撃で容易に剥がれ落ちます。イオンは削る道具ではなく反応を開く鍵なのです。
この相乗効果がドライエッチングの異方性を説明します。イオンは基板に向かって垂直に飛んでくるので相乗効果は底でしか起こらず、側壁は化学種しか届かずほとんど削れません。方向性はイオンが「より強く叩くから」生じるのではなく、反応が速くなる場所がイオンの当たる場所だけだから生じるのです。
三世代の進化 —— PE、RIE、高密度プラズマ
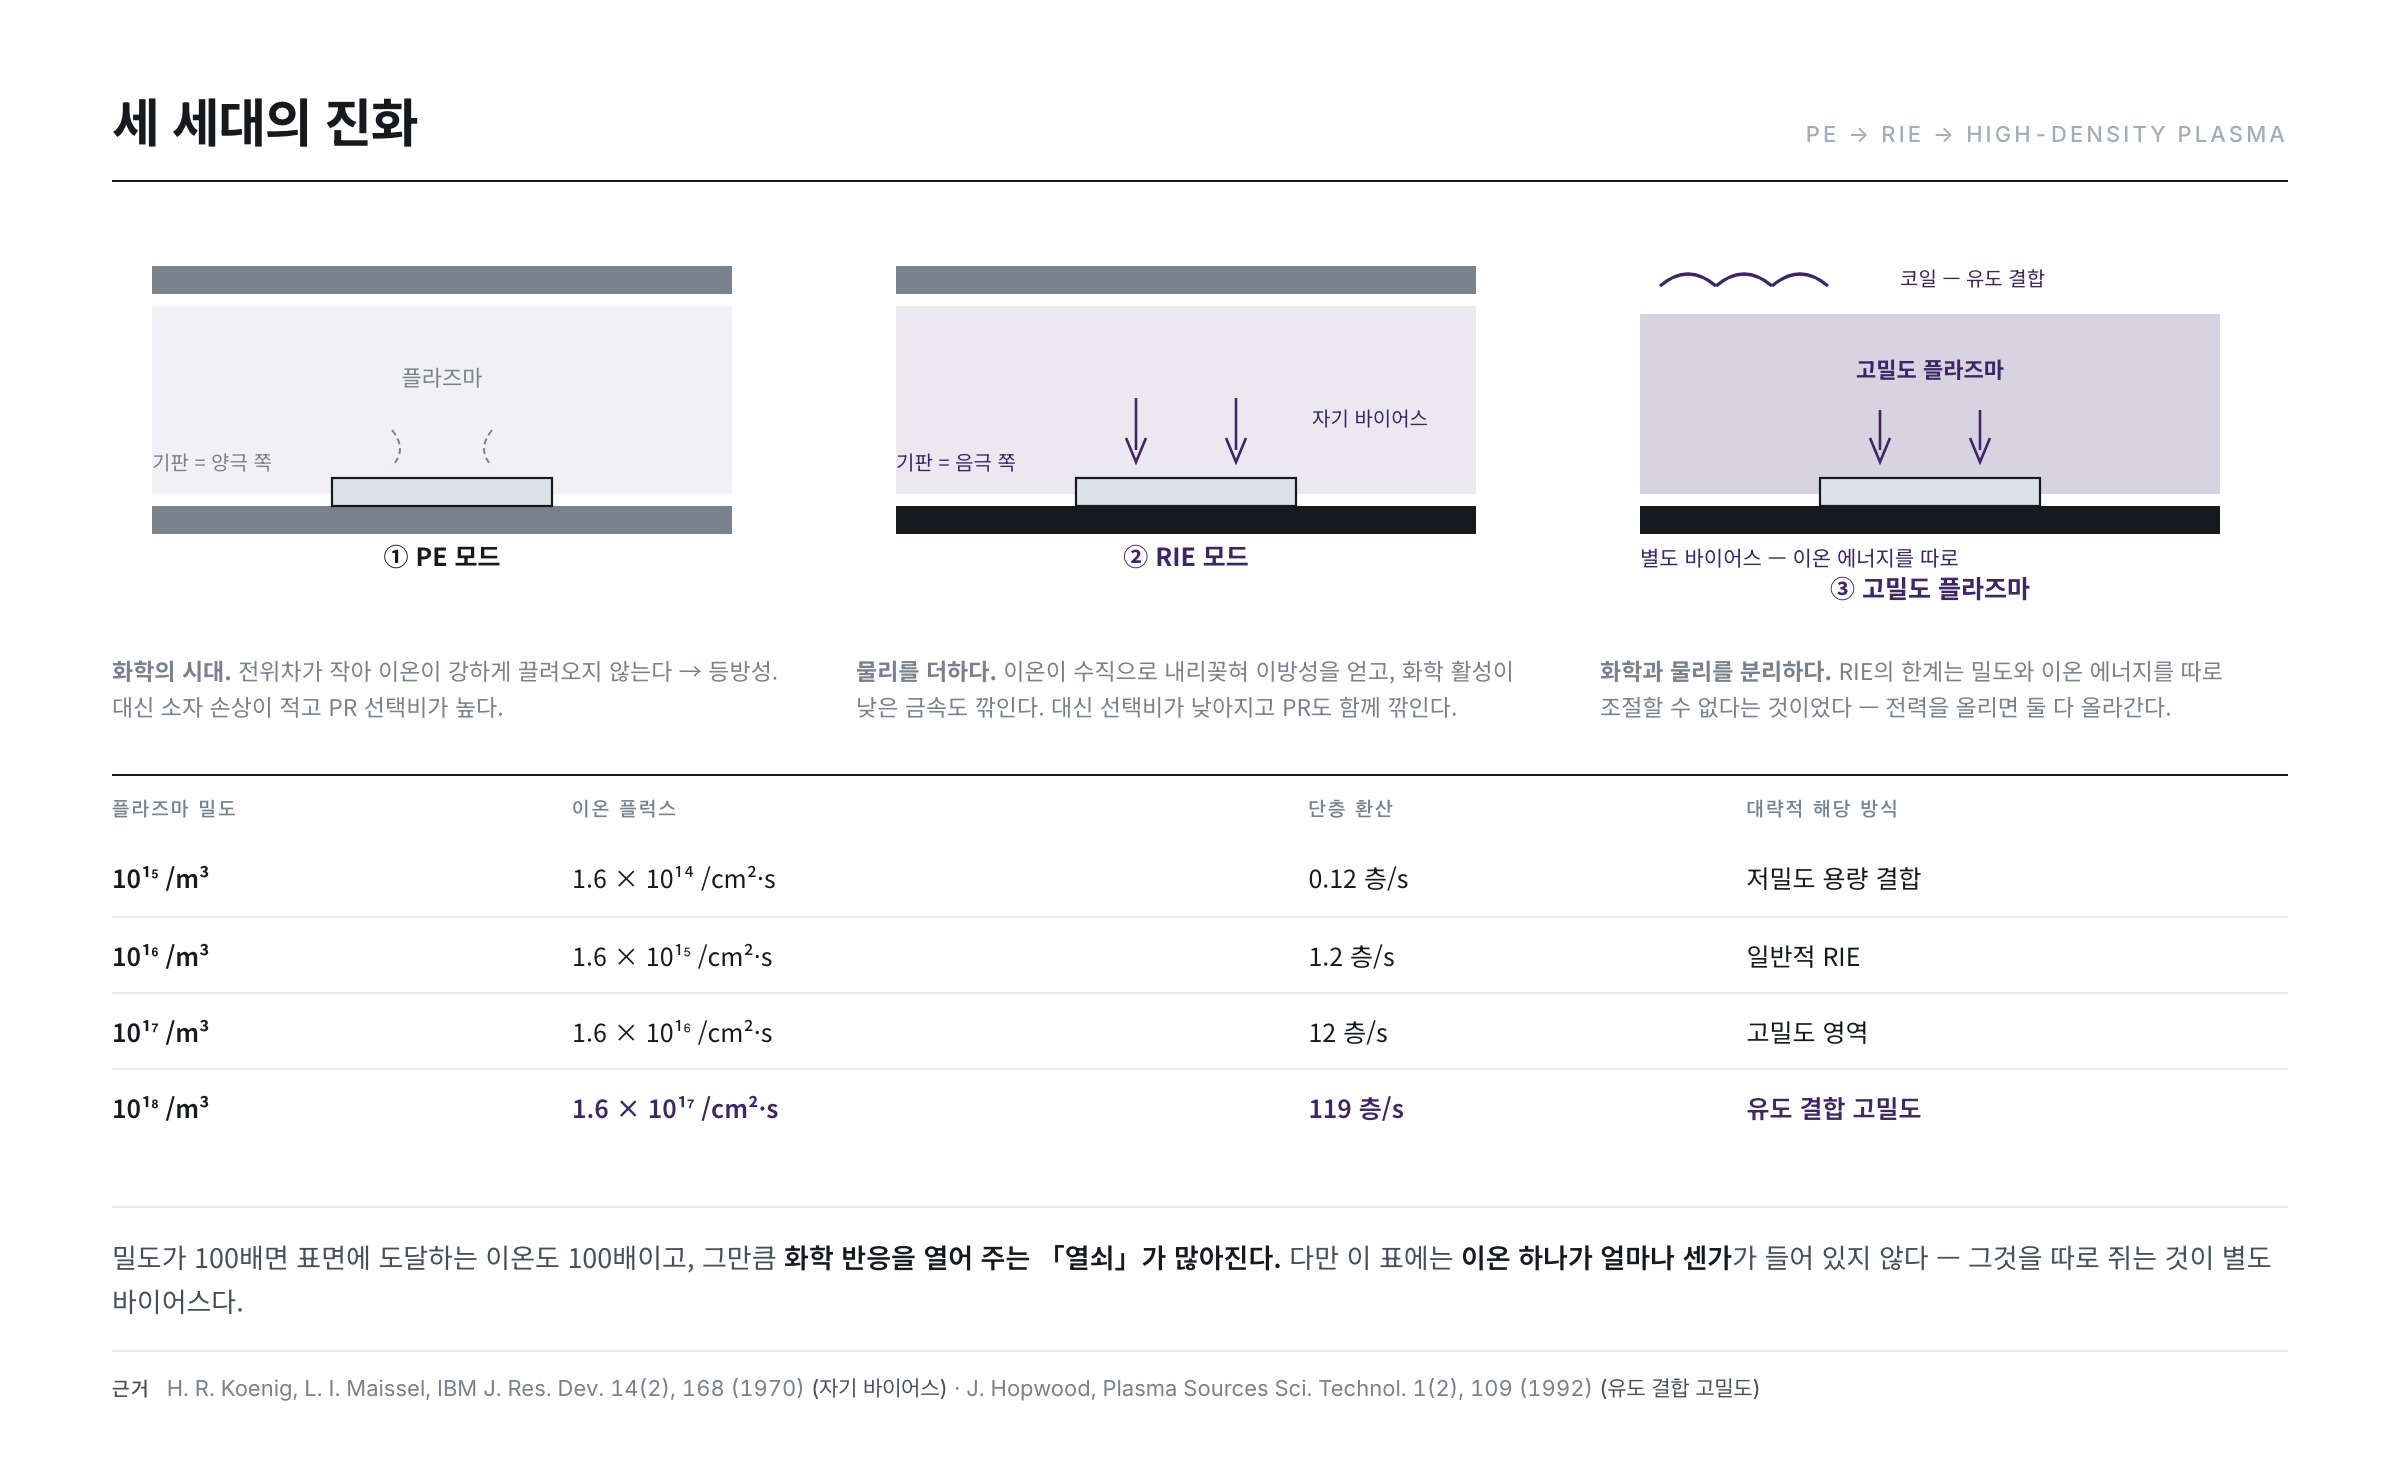
① PE モード —— 化学の時代
初期の方式です。平行な二枚の平板電極の間にプラズマを作り、基板を陽極側に置きます。この配置では基板とプラズマの電位差が小さく、イオンが強く引き寄せられません。
結果としてエッチングは主に化学反応で進みます。化学反応は方向を選ばないので等方性になり、レジストの下にも潜り込みます。代わりに長所は明確です —— 素子損傷が少なくレジストとの選択比が高いのです。比較的高い圧力で運転し、シリコン・窒化膜系によく合います。
② RIE モード —— 物理を足す
金属を削らねばならない、もっと速く、もっと垂直に、という要求が出てきて配置が変わります。基板を陰極側へ移したのです。9回で見た自己バイアスのために陰極には大きな電位差が生じ、陽イオンが基板に向かって強く加速されます。
自己バイアスがなぜ生じるかは 1970 年に整理されました。高周波電極がコンデンサを介して結合されていると、電子はイオンよりはるかに軽いので半周期の間に電極へ到達する回数がずっと多くなります。その結果電極に負電荷が溜まり、二つの電極の面積比によってどちらに大きな電位がかかるかが決まります —— 小さい電極ほど大きな負バイアスを持ちます(H. R. Koenig, L. I. Maissel, IBM J. Res. Dev. 14(2), 168 (1970))。基板を小さい電極側に置く配置が RIE の定義というわけです。
ここでエッチングは化学反応だけではなくなります。イオンが表面を叩く物理的衝撃が加わり、二つのことが変わります。
- 異方性 —— イオンが垂直に打ち込まれるので底は削れ側壁は削れにくくなります。垂直に近いプロファイルが得られます。
- 化学活性の低い材料も削れる —— 純粋な化学反応だけでは難しい金属エッチングが可能になります。
代償もあります。イオンが強く叩くので選択比が下がり損傷が大きくなり、レジストも一緒に削れていきます。
③ 高密度プラズマ —— 化学と物理を分離する
RIE の根本的な限界はプラズマ密度とイオンエネルギーを別々に調節できない点でした。電力を上げれば両方が一緒に上がります。
解決策はプラズマを作る場所とイオンを引き寄せる場所を分離することでした。チャンバー上部のコイルに高周波を流して誘導結合で高密度プラズマを作り、基板には別のバイアスをかけてイオンエネルギーを個別に調節します。平面コイルで大面積にこうしたプラズマを作る構造は特許としても整理されています(US 4,948,458)。
ウィキペディアはこの構造を正確に説明しています —— 「ICP はエッチレートを高める高密度イオン源として用いられ、基板には別の RF バイアスをかけてより異方的なエッチングプロファイルを得る」(Reactive-ion etching)。誘導結合プラズマの定量的特性は 1992 年のレビューに整理されており、容量結合方式より二桁高いプラズマ密度を低圧で得られることが核心です(J. Hopwood, Plasma Sources Sci. Technol. 1(2), 109 (1992))。
密度が二桁上がるとは実際に何を意味するのか、計算してみると明らかです。シース端へ流れ込むイオンフラックスはおよそ密度 × ボーム速度であり、電子温度 3eV・アルゴン基準でボーム速度は毎秒約 2,690m です。シリコン原子の単層面密度(約 1.36 × 10¹⁵ 個/cm²)で割って「毎秒何単層分のイオンが到達するか」に換算するとこうなります。
| プラズマ密度 | イオンフラックス | 単層換算 | おおよその方式 |
|---|---|---|---|
| 10¹⁵ /m³ | 1.6 × 10¹⁴ /cm²·s | 0.12 層/s | 低密度の容量結合 |
| 10¹⁶ /m³ | 1.6 × 10¹⁵ /cm²·s | 1.2 層/s | 一般的な RIE |
| 10¹⁷ /m³ | 1.6 × 10¹⁶ /cm²·s | 12 層/s | 高密度領域 |
| 10¹⁸ /m³ | 1.6 × 10¹⁷ /cm²·s | 119 層/s | 誘導結合の高密度 |
表はボームフラックスの式で直接計算した値です。密度が 100 倍なら表面に届くイオンも 100 倍であり、それだけ化学反応を開く「鍵」が増えます。ところがこの表にはイオン一つがどれだけ強いかが入っていません —— それが別バイアスで調節される値です。高密度プラズマの本質は「何個か」と「どれだけ強く」を二つのつまみに分けたことにあります。
圧力が方向を決める
ドライエッチング装置がなぜわざわざ低圧で運転するのかも計算で説明できます。イオンはシースで加速されて基板へ飛んできますが、その途中で中性気体とぶつかると方向が狂います。ぶつからずに進める距離が平均自由行程です。
λ = kT /(√2 · π · d² · P)—— d:分子直径、P:圧力、T:温度
分子直径 0.37nm、常温を入れて圧力だけを変えるとこうなります。
| 圧力 | 平均自由行程 | シース(数 mm)との比較 |
|---|---|---|
| 5 mTorr | 10.2 mm | 衝突なしで通過 —— 方向性良好 |
| 10 mTorr | 5.1 mm | ほぼ衝突なし |
| 50 mTorr | 1.0 mm | 数回衝突 |
| 100 mTorr | 0.51 mm | 何度も衝突 —— 角度が広がる |
| 1 Torr | 0.051 mm | 完全に散乱 —— 方向性を失う |
表の値は上式で直接計算したものです。シース厚さが数 mm 程度だとすると、数十 mTorr を超えた瞬間からイオンはシースを渡る間に何度もぶつかり始めます。衝突したイオンは垂直に打ち込まれず斜めに到達し、その分だけ側壁も叩くことになります。圧力が上がるとイオンの入射角度分布が広がることは理論的にも扱われています(I. N. Devyatko, A. V. Fadeev, Plasma Physics Reports 43(8), 838 (2017))。
これが前回の異方性 A に直結します。圧力を下げれば A が上がり、圧力を上げれば A が下がります。ただし圧力を下げると気体密度が減って化学種の供給が落ちるのでエッチレートが犠牲になります。低圧でも密度を保とうとしたのが、先に見た高密度プラズマの動機でした。三世代の進化は結局「圧力を下げながら密度を守る」という一つの方向へ続いてきたのです。
ガスこそが化学である
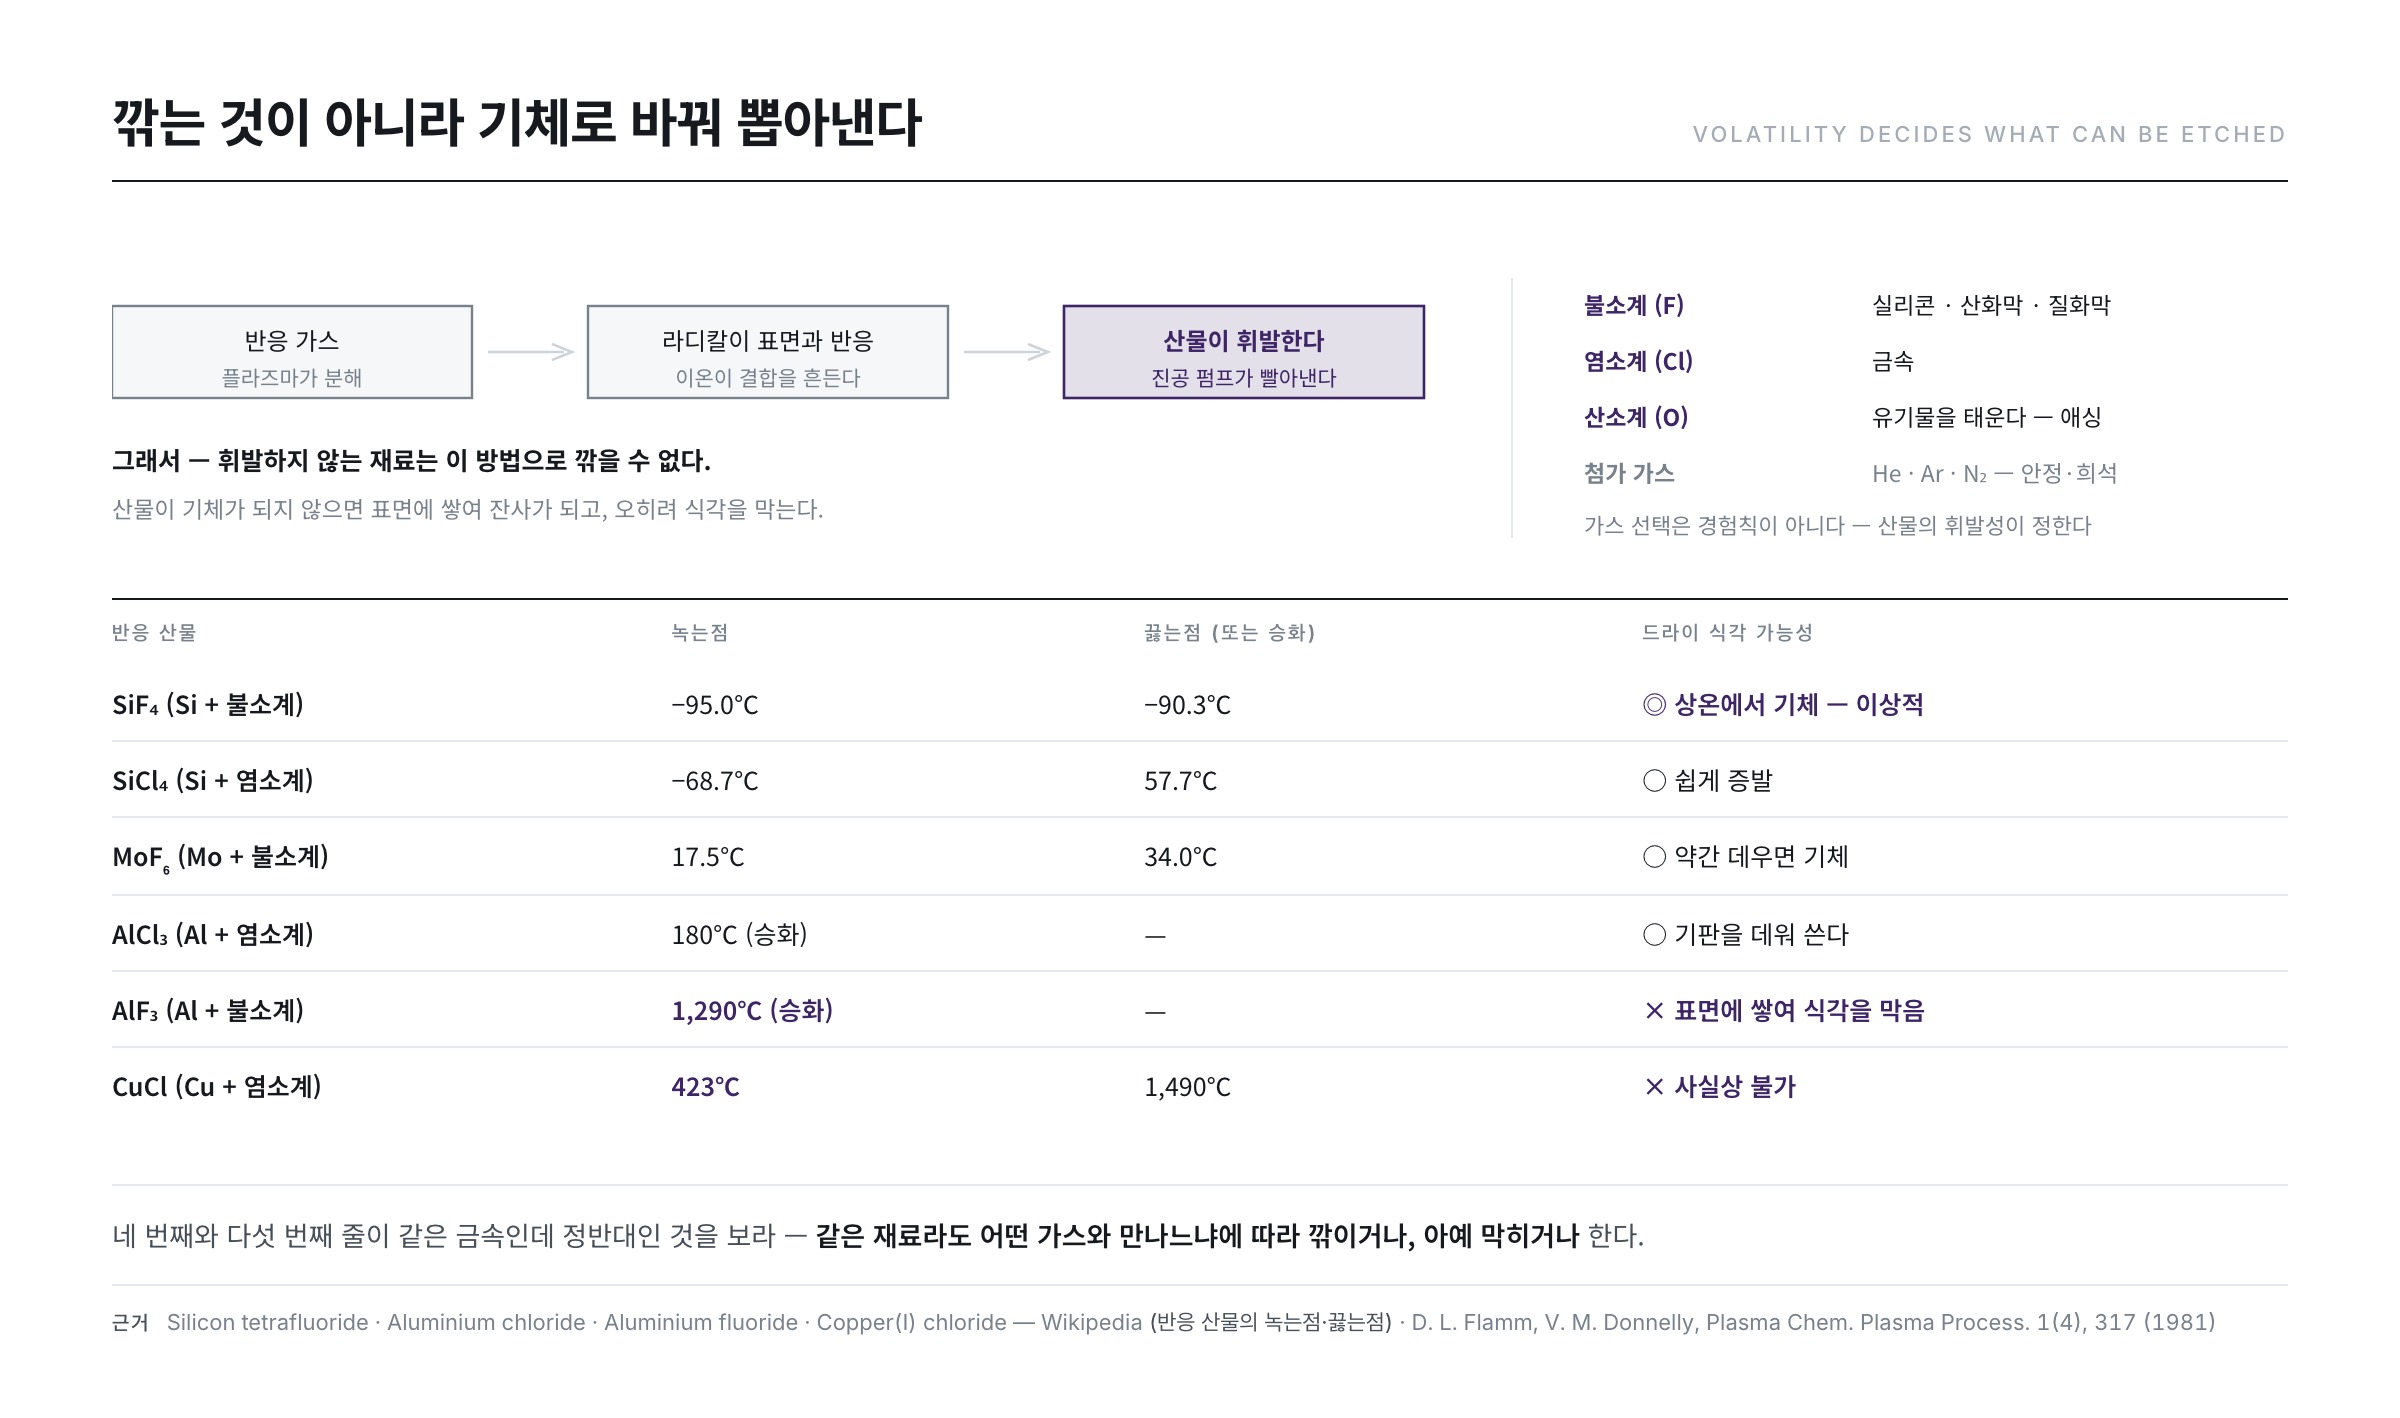
どのガスを使うかが、何を削れるかを決めます。
- フッ素系(F) —— CF₄・SF₆・CHF₃ など。シリコン・シリコン酸化膜・窒化膜を削ります。反応生成物である SiF₄ の揮発性が良いからです。
- 塩素系(Cl) —— Cl₂・BCl₃・SiCl₄ など。金属を削ります。アルミニウムやクロム系の塩化物が揮発性を持つからです。
- 酸素系(O) —— O₂・O₃。有機物を燃やします。レジスト除去(アッシング)の主役であり、他のガスに混ぜて均一性を調節することもあります。
- 添加ガス —— He・Ar・N₂ など。プラズマを安定させ均一に広げたり、希釈してエッチレートを調節したりします。
ガス選択が経験則ではないという点が重要です。1981 年の古典的レビューは、エッチングガスを「どのラジカルをどれだけ作るか」と「そのラジカルが対象材料と作る生成物が揮発するか」の二軸で設計する方法を整理しました(D. L. Flamm, V. M. Donnelly, Plasma Chem. Plasma Process. 1(4), 317 (1981))。先の揮発性の表が二つ目の軸であり、添加ガスでラジカル比率を調節するのが一つ目の軸です。
側壁を立てる技術 —— プロファイル制御
エッチングの本当の実力は側壁角度を思いどおりに作ることに表れます。代表的な手法が三つあります。
側壁パッシベーション —— 側面に保護膜を着せる
イオンの相乗効果だけで得られる異方性には限界があります。そこで側壁にだけ薄い保護膜が積もるようにガスを設計します。炭素を含むガスや酸素を混ぜると反応生成物が高分子・酸化物として表面に付きますが、底はイオンが叩き続けて剥がすのに対し側壁はイオンが届かずそのまま残ります。結果として側面だけコーティングされた状態で下方向にだけ削れます。
このメカニズムは酸素を混ぜたフッ素系高密度プラズマでモデル化され、酸素流量によって側壁酸化層の厚みとそれに伴うプロファイルが変わることが計算と実験で示されました(M. A. Blauw, E. van der Drift et al., J. Appl. Phys. 94(10), 6311 (2003))。同じ発想を極限まで押し進めたのが、エッチング段階と保護膜堆積段階を交互に繰り返して非常に深く垂直な構造を作る方式です(US 5,501,893)。
1段階エッチング —— レジストをわざと後退させる
酸素ガスを混ぜてレジストが金属より速く退くようにします。レジストの縁が後退することでその下が順次露出するので、結果として側壁が緩やかな傾斜(テーパー)になります。なぜ傾斜が必要なのか —— その上に載せる絶縁膜が垂直な段差をうまく覆えないからです(11回のステップカバレッジ)。わざと斜めに作るわけです。
2段階エッチング —— 等方性で始めて異方性で終える
まず高い圧力で等方的に大部分を削って速度を稼ぎ、続いて低い圧力・別のガスで異方性エッチングをして側壁を立てます。最後にオーバーエッチで残膜を整理し終点検出で締めます。先の圧力表を思い出せばこの順序が通る理由は明らかです —— 1段階目はわざとイオンを散乱させ、2段階目はわざと散乱をなくすのです。ガス種・比率・圧力・バイアス電力が各段階のつまみです。
アッシング —— 酸素で燃やして消す
ドライエッチング系にはもう一つ特別な用途があります。アッシング(ashing) —— 酸素プラズマでレジストを燃やして除去する工程です。
原理は燃焼と同じです。レジストをはじめとする有機物はほとんどが炭素・水素・酸素からできているので、酸素ラジカルと反応して二酸化炭素と水になって飛んでいきます。ウィキペディアはこれを「酸素プラズマでフォトレジストを CO・CO₂・H₂O に変換して除去する工程」と定義します(Plasma ashing)。アッシング速度は酸素ラジカルの供給量に支配され、放電条件を変えてラジカル生成効率を上げれば除去速度が直接変わることが定量的に報告されています(R. Falkenstein, J. Appl. Phys. 83(10), 5095 (1998))。
ここに落とし穴があります。ドーピングやドライエッチングを経たレジストは表面が硬く固まっています。イオンが叩くことで炭素結合が再構成され、一種の殻ができるのです。イオン注入を受けたレジストを酸素プラズマでアッシングしたあと断面を観察した研究は、表面に形成されたこの層が残って残渣として観察されることを直接示しています(S. Yegnasubramanian, C. Draper, C. Pearce, MRS Proc. 265, 295 (1992))。17回で扱うストリップ工程が化学とプラズマを併用する理由がここにあります。
ドライエッチングの影 —— 損傷と静電気
ドライエッチングにはウェットにない危険が二つあります。
第一にプラズマ損傷です。高エネルギーのイオンが表面を叩いて格子を乱し、紫外線が絶縁膜に電荷を注入します。とくにゲート絶縁膜のように薄く敏感な層では、この損傷が素子特性の変化に直結します。
第二に静電気(ESD)です。プラズマの中で基板に電荷が溜まり、それが一度に放電すると配線が焼けてしまいます。大面積ほど電荷が集まる余地が大きく危険です。そこで静電チャック(ESC)で基板を安定して保持し、裏面にヘリウムガスを流して基板温度が上がらないよう管理します。
温度管理は付随的な項目ではありません。エッチレートは温度に指数的に敏感であり、側壁保護膜の付着・離脱のバランスも温度が決めます。基板裏面とチャックの間は真空で熱が伝わらないので、その狭い隙間をヘリウムで満たして熱を渡す媒体とするのです。
よくある誤解三つ
- 「ドライエッチングはイオンで削るものだ」 —— スパッタリングだけで削るなら速度は実用範囲に届かず選択比もありません。実際に材料を除去するのは化学反応であり、イオンはその反応を開く役割です。1979 年の相乗実験がこの点を分けました。
- 「電力を上げれば速くなる」 —— 容量結合方式では電力が密度とイオンエネルギーを同時に上げます。速度は上がりますが選択比が落ち損傷が増えるので、得るものと失うものを一緒に見なければなりません。二つの値を分けるために作られたのが高密度プラズマです。
- 「チャンバーはただの容れ物だ」 —— チャンバー壁に積もったり剥がれたりする膜が反応種の消費と供給を変えます。壁面の状態と側壁保護膜の形成が互いに絡み合っていることは実測で報告されています(M. Kogelschatz, G. Cunge, O. Joubert, Contrib. Plasma Phys. 44(5-6), 413 (2004))。だから洗浄とシーズニングはレシピの一部なのです。
現場は何を見ているか —— 管理ポイント3
- プラズマ安定性 —— 印加電力、反射波、圧力、ガス流量。どれか一つが揺れればエッチレートとプロファイルが一緒に揺れます。
- チャンバーコンディション —— 壁に積もったポリマーが剥がれてパーティクルになり、チャンバー状態によって同じレシピでも違う結果が出ます。そこで枚葉の間に洗浄ステップと定期的なシーズニングを入れます。
- 損傷指標 —— エッチング直後の素子のしきい値電圧・リーク電流の変化から、プラズマ損傷の程度を間接的に確認します。
次回(16回)は反対側 —— ウェットエッチングへ行きます。液体が四方に広がるという弱点を抱えながらなぜ今も使われるのか、多層金属を一度に削るときに起きるガルバニック腐食とは何か、そして狭い穴の底を掃除する BOE の化学を扱います。
参考資料
- J. W. Coburn, H. F. Winters, "Ion- and electron-assisted gas-surface chemistry — An important effect in plasma etching," J. Appl. Phys. 50(5), 3189 (1979) :イオンと反応気体を同時に与えるとエッチング速度がそれぞれの和よりはるかに大きくなる相乗実験
- H. R. Koenig, L. I. Maissel, "Application of RF Discharges to Sputtering," IBM J. Res. Dev. 14(2), 168 (1970) :電極面積比が自己バイアスを決めるという原理 —— RIE 配置の根拠
- J. Hopwood, "Review of inductively coupled plasmas for plasma processing," Plasma Sources Sci. Technol. 1(2), 109 (1992) :誘導結合プラズマの密度・電子温度と低圧運転特性の整理
- D. L. Flamm, V. M. Donnelly, "The design of plasma etchants," Plasma Chem. Plasma Process. 1(4), 317 (1981) :ラジカル生成と反応生成物の揮発性でエッチングガスを設計する体系
- M. A. Blauw, E. van der Drift et al., "Modeling of fluorine-based high-density plasma etching of anisotropic silicon trenches with oxygen sidewall passivation," J. Appl. Phys. 94(10), 6311 (2003) :側壁保護膜の厚みがプロファイルを決めるメカニズムのモデル化
- I. N. Devyatko, A. V. Fadeev, "Effect of collisions on the angular distribution of ions under plasmachemical etching," Plasma Physics Reports 43(8), 838 (2017) :シース内の衝突がイオン入射角度分布を広げるという解析 —— 本文の圧力表の根拠
- R. Falkenstein, "Frequency dependence of photoresist ashing with dielectric barrier discharges in oxygen," J. Appl. Phys. 83(10), 5095 (1998) :酸素放電条件がレジスト除去速度を左右するという定量測定
- S. Yegnasubramanian, C. Draper, C. Pearce, "TEM investigation of implanted photoresist residues remaining after oxygen plasma ashing," MRS Proc. 265, 295 (1992) :イオンを受けたレジストの硬化表層がアッシング後に残渣として残ることの断面観察
- M. Kogelschatz, G. Cunge, O. Joubert, "Correlation and interaction between sidewall passivation and chamber walls deposition during silicon etching," Contrib. Plasma Phys. 44(5-6), 413 (2004) :チャンバー壁の状態と側壁保護膜形成が絡み合っていることの実測
- US 4,948,458 — Method and apparatus for producing magnetically-coupled planar plasma :平面コイルで誘導結合の高密度プラズマを作る構造
- US 5,501,893 — Method of anisotropically etching silicon :エッチングと保護膜堆積を交互に繰り返して垂直構造を作る方式
- Reactive-ion etching — Wikipedia · Plasma ashing — Wikipedia · Silicon tetrafluoride · Aluminium chloride · Aluminium fluoride · Copper(I) chloride :ICP 構造とアッシングの定義、および本文の揮発性表の融点・沸点物性値