ドライエッチングが精密なら、ウェットエッチングはなぜ今も使われるのでしょうか。答えは単純です——安く、速く、下地の膜を傷つけにくいからです。バックプレーンの厚い金属配線はたいていこの方式で削られます。ただし液体を扱うぶん、ドライにはない固有の落とし穴があります。今回はその落とし穴と対応法です。
四方に削られる——等方性の宿命
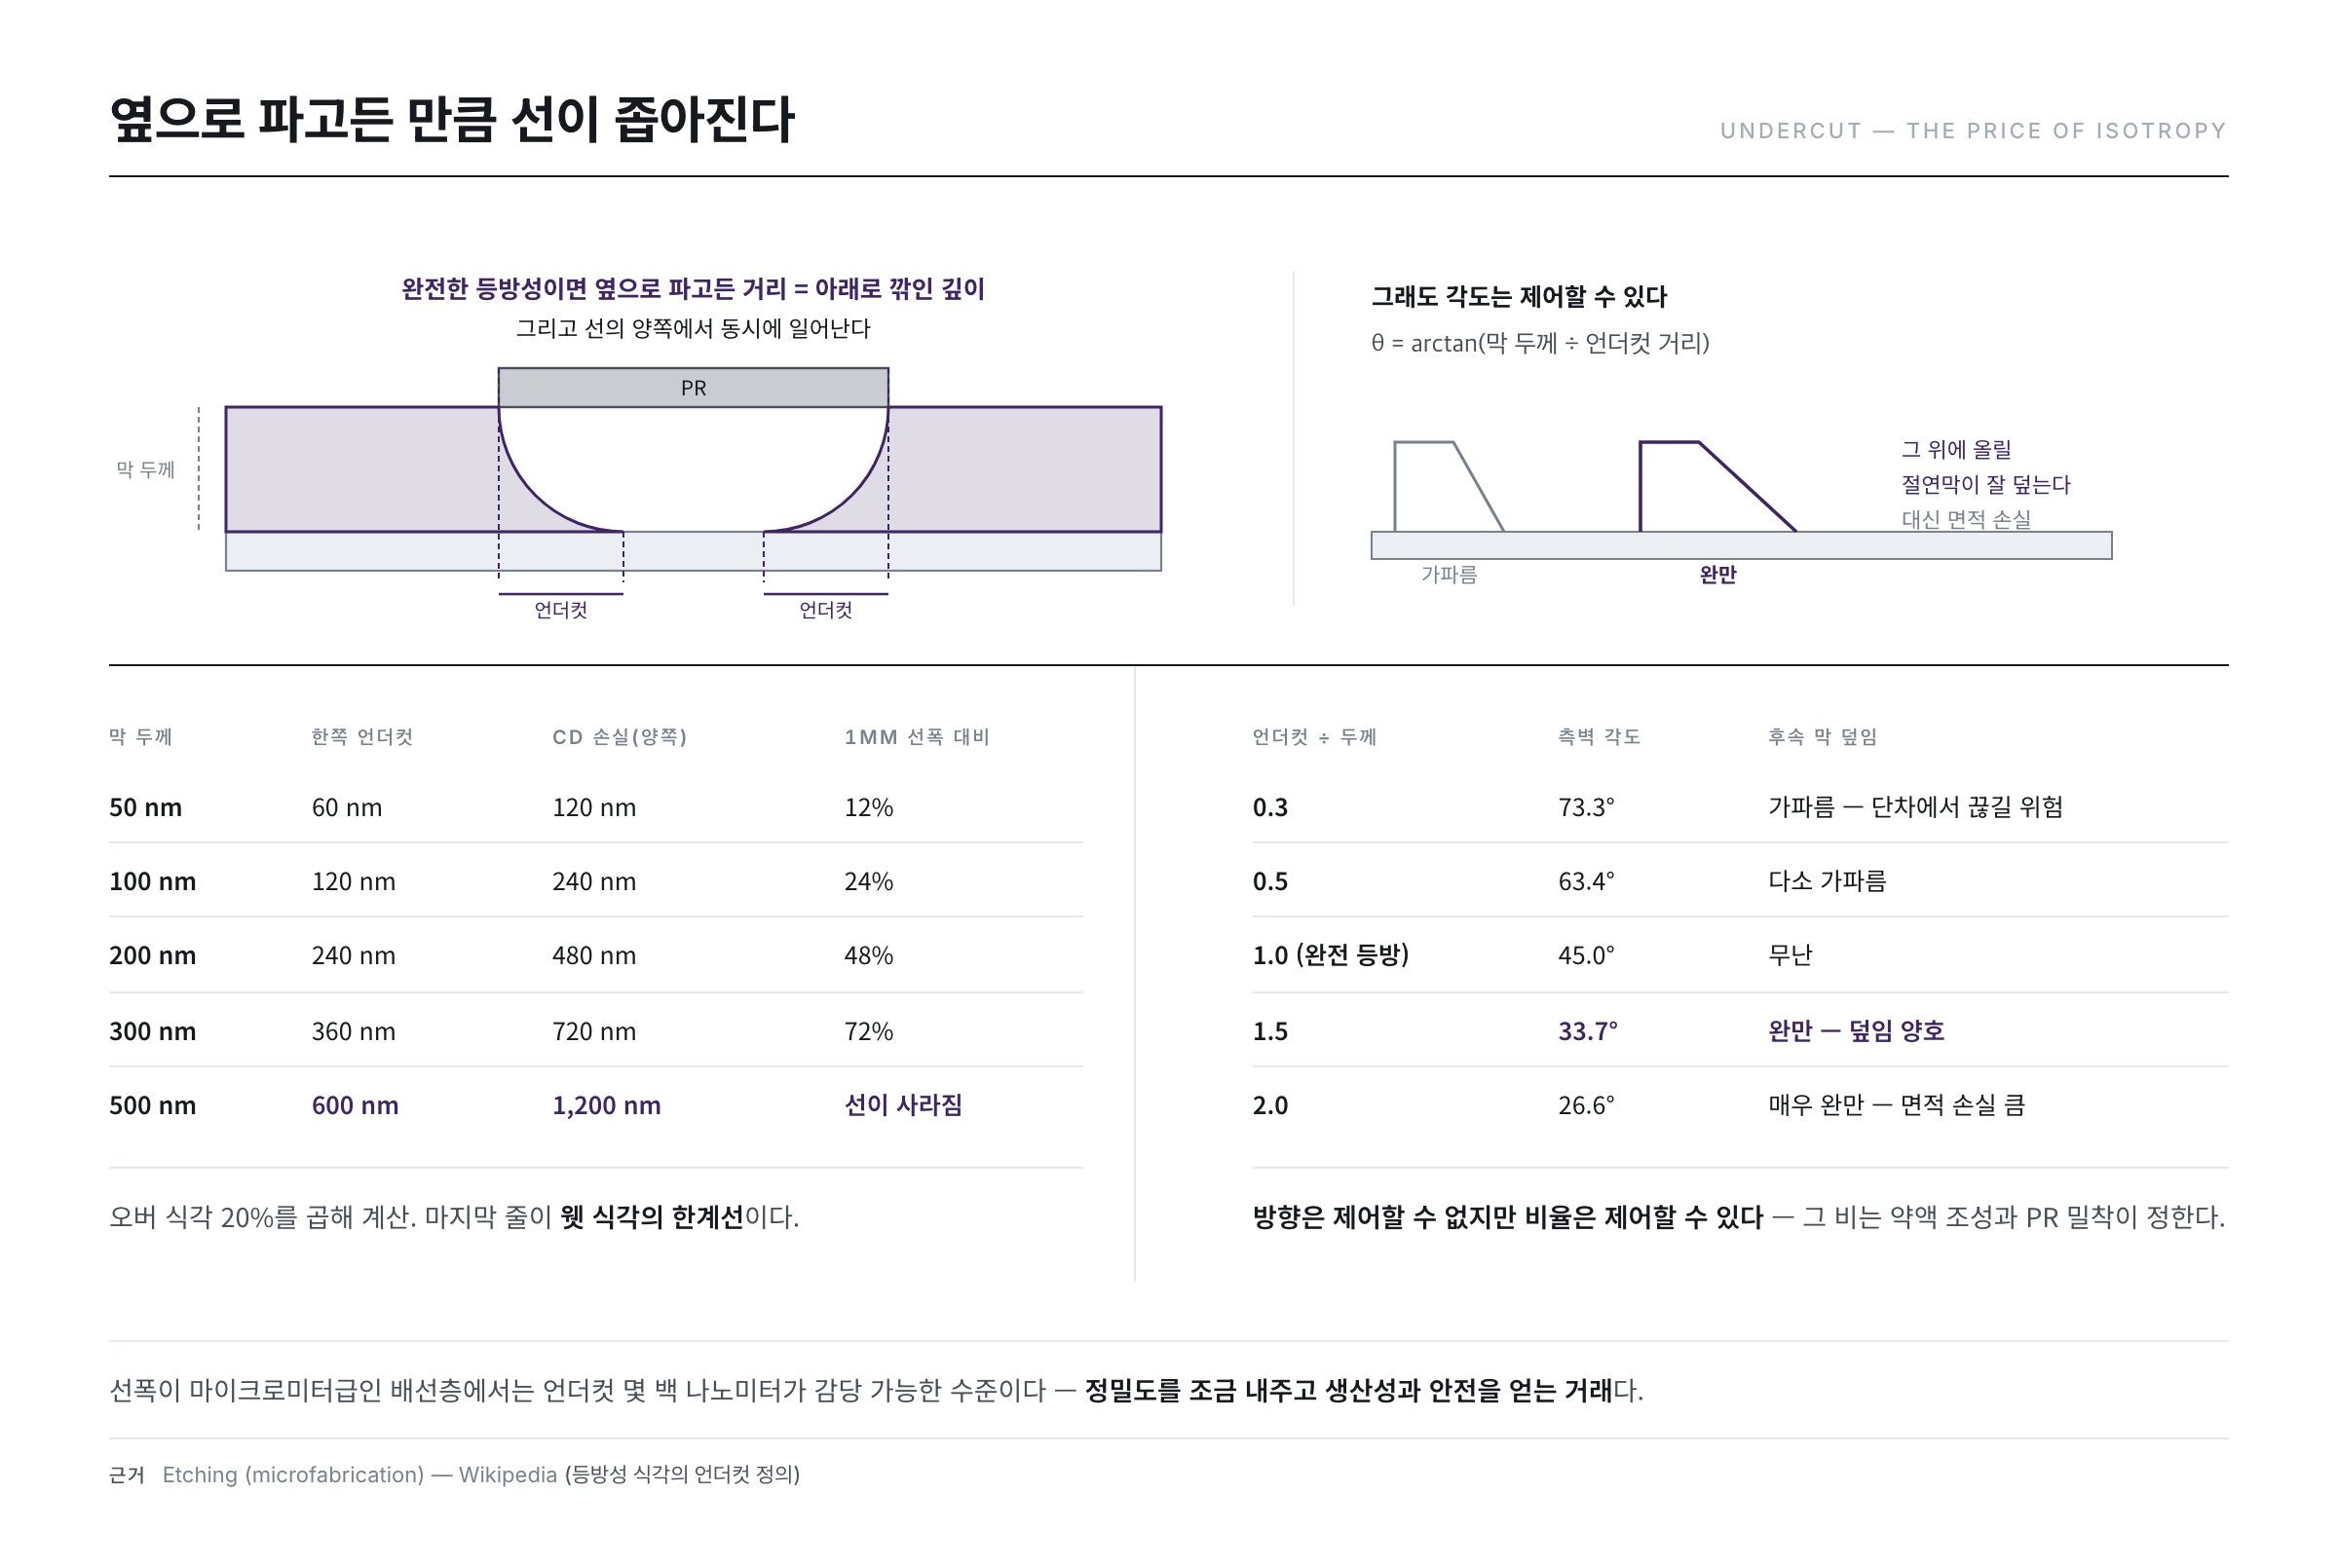
液体の薬品は方向を選びません。下へ削れるぶん横へも削れます。そのためPRが覆っている部分の下まで薬液が入り込んでアンダーカット(undercut)が生じ、仕上がりの線幅は設計より狭くなります。前回見たCDバイアスがここで大きく発生します。
「大きく」がどれほど大きいかは計算するまでもありません。完全な等方性なら横へ入り込む距離は下へ削れた深さとぴったり同じです。第14回の異方性の定義でいえばA = 0の場合であり、線の両側で起こるのでCD損失は膜厚の二倍になります。ここにオーバーエッチ20%を足すとこうなります。
| 膜厚 | 片側アンダーカット | CD損失(両側) | 1μm線幅に対して |
|---|---|---|---|
| 50 nm | 60 nm | 120 nm | 12% |
| 100 nm | 120 nm | 240 nm | 24% |
| 200 nm | 240 nm | 480 nm | 48% |
| 300 nm | 360 nm | 720 nm | 72% |
| 500 nm | 600 nm | 1,200 nm | 線が消える |
表は「アンダーカット=垂直エッチング深さ」という等方性の定義にオーバーエッチ20%を掛けて直接計算したものです。最後の行がウェットエッチングの限界線です——500nm厚の膜をウェットで削りながら1μmの線を残そうとすれば、両側から1.2μmが食われて線そのものが消えます。ウェットエッチングでつくれる最小線幅は膜厚が決めるということであり、これが微細パターンにウェットを使えない理由です。
それでもウェットエッチングを使う理由は明確です。
- 選択比が高い——薬液を選べば特定の金属だけを溶かし、下地の膜にはほとんど触れないようにできます。
- PRがほとんど損傷しない——イオン衝撃がないのでマスクが無傷で耐えます。
- プラズマ損傷・静電気がない——素子に電気的ストレスを与えません。
- 生産性が高く設備が単純——大面積基板を連続で流しながら処理できます。
線幅がマイクロメートル級の配線層では、数百ナノメートルのアンダーカットは許容できる水準です。精度を少し譲って生産性と安全を得る取引というわけです。
プロファイルを諦めたわけではない
等方性だからといって側壁角度を制御できないわけではありません。アンダーカット距離と膜厚の比がそのまま側壁角度だからです。
側壁角度 θ = arctan(膜厚 ÷ アンダーカット距離)
| アンダーカット ÷ 膜厚 | 側壁角度 | 後続膜の被覆 |
|---|---|---|
| 0.3 | 73.3° | 急峻——段差で切れる恐れ |
| 0.5 | 63.4° | やや急 |
| 1.0(完全等方) | 45.0° | 無難 |
| 1.5 | 33.7° | 緩やか——被覆良好 |
| 2.0 | 26.6° | 非常に緩やか——面積の損失が大きい |
表は上の式で直接計算した値です。ウェットエッチングの側壁角度はPRと金属の界面の剥離(peeling)の程度によってこの比が変わることで決まり、これは第12回で見たハードベーク条件と薬液組成(とくに酸化剤濃度)で調節します。酸化剤濃度を上げるとプロファイルが急になり、下げると緩やかになるという反比例の関係が知られています。
なぜわざわざ緩やかな角度を望むのでしょうか。第11回で見たステップカバレッジのためです。その上に載せる絶縁膜が急な段差をうまく覆えないので、表の下のほうの値がむしろ有利になります。代わりに角度を下げるほど配線が占める面積が増えます——被覆と面積の取引です。
二つの金属が出会えば一方が犠牲になる——ガルバニック腐食
第10回で配線が三層サンドイッチでつくられると述べました。この構造がウェットエッチングで思わぬ問題を起こします。
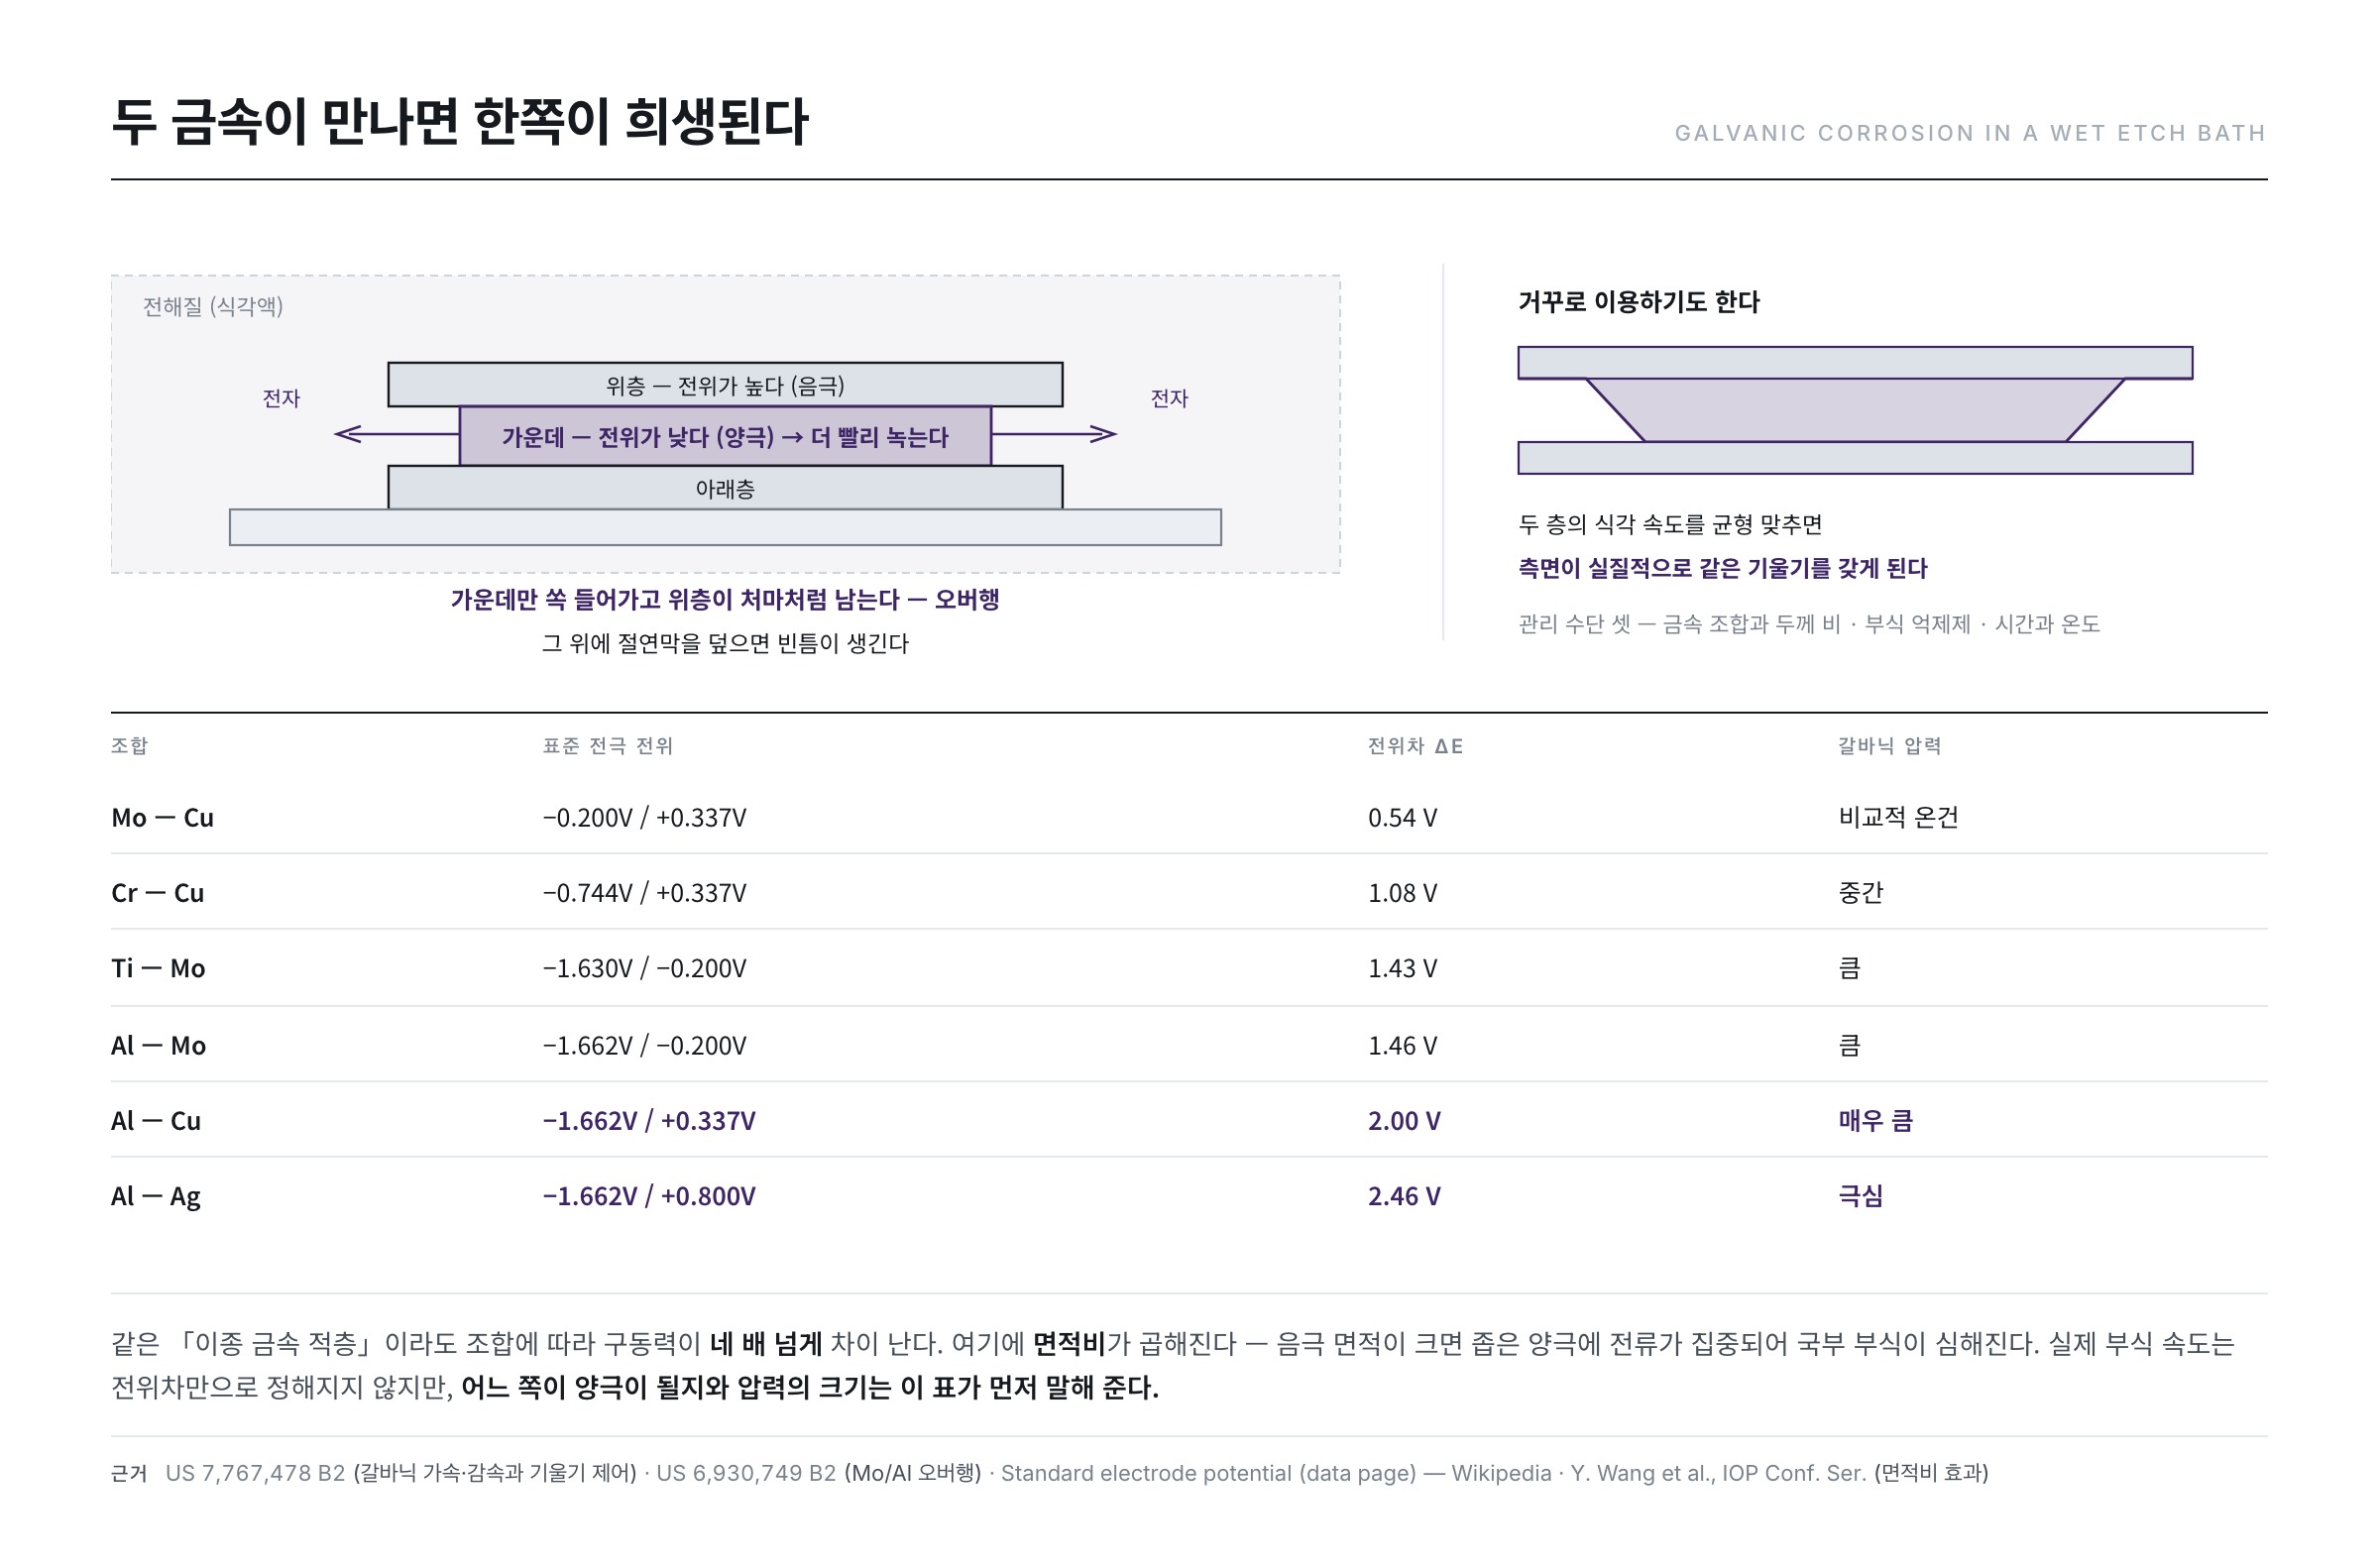
異なる金属が電解質(エッチング液)の中で電気的につながると、それぞれの電位差のせいで電子が一方から他方へ流れます。その結果電位の低い金属は陽極になってより速く溶け、電位の高い金属は陰極になって溶けにくくなります。これがガルバニック腐食(galvanic corrosion)です(Galvanic corrosion)。
特許文献はこの現象を非常に明確に記述しています——「陰極金属のエッチング(浸食)速度は、その金属を単独で使うときより遅くなる。陽極金属のエッチング速度は単独で使うときより速くなる」。定量的な例も併せて示されています。アルミニウムと銅の起電力がそれぞれ約−1.66Vと+0.337Vなので、この組み合わせではアルミニウムが陽極、銅が陰極として働きます(US 7,767,478 B2)。
この駆動力が組み合わせごとにどれだけ違うかは、標準電極電位で比較できます。表の値は公開された標準電極電位の資料から取って差を計算したものです(Standard electrode potential (data page))。
| 組み合わせ | 標準電極電位 | 電位差 ΔE | ガルバニック圧力 |
|---|---|---|---|
| Mo — Cu | −0.200V / +0.342V | 0.54 V | 比較的穏やか |
| Cr — Cu | −0.744V / +0.342V | 1.09 V | 中程度 |
| Ti — Mo | −1.630V / −0.200V | 1.43 V | 大きい |
| Al — Mo | −1.662V / −0.200V | 1.46 V | 大きい |
| Al — Cu | −1.662V / +0.342V | 2.00 V | 非常に大きい |
| Al — Ag | −1.662V / +0.800V | 2.46 V | 極めて大きい |
表を見れば同じ「異種金属の積層」でも組み合わせによって駆動力が四倍以上違うことが分かります。実際のエッチング液中の腐食速度は電位差だけで決まるわけではなく反応速度論と表面状態も一緒に働きますが、どちらが陽極になるかと圧力の大きさは、この表がまず教えてくれます。
ここに面積比が掛かります。陰極の面積が陽極の面積より大きいと、狭い陽極に電流が集中して局部腐食がひどくなります。この面積比の効果は腐食実験でも確認されています(Y. Wang et al., IOP Conf. Ser. Mater. Sci. Eng. 322, 022046 (2018))。三層配線で薄い中間層が広い上下層のあいだに挟まれた構造こそ「小さな陽極+大きな陰極」の典型であり、だから真ん中の層だけがすっと引っ込む欠陥が出ます。
実際の不良としてはどう現れるのでしょうか。別の特許が具体的に記しています——モリブデン/アルミニウムの二層で「アルミニウムはモリブデンよりエッチング速度が高いため、ガルバニック腐食による電位差でアルミニウムの上のモリブデン層にオーバーハング(庇)が生じる」というものです(US 6,930,749 B2)。真ん中の層だけが引っ込んで上層が庇のように残ると、その上に絶縁膜を被せるときに隙間ができ、配線の信頼性が崩れます。
逆利用——腐食を設計道具に
興味深いのは、この現象を逆に利用することもあるという点です。同じ特許は「アルミニウム層と銅層のエッチング速度を釣り合わせ、側面が実質的に同じ傾きを持つようにできる」と記しています。つまり金属の組み合わせと厚さの比率を調節して望むテーパー角をつくり出すのです。厄介ごとを設計変数に変えたわけです。
管理手段は三つです——金属の組み合わせと厚さ比率の設計、薬液への腐食抑制剤の添加、そしてエッチング時間・温度の制御です。
狭い穴の底まで——なぜBOEなのか
層間絶縁膜には上下の配線をつなぐコンタクトホールが開けられます。ところがドライエッチングで穴を開けたあと、底にポリマー残渣が残ります。これを除かなければ接触抵抗が上がり素子性能が落ちます。
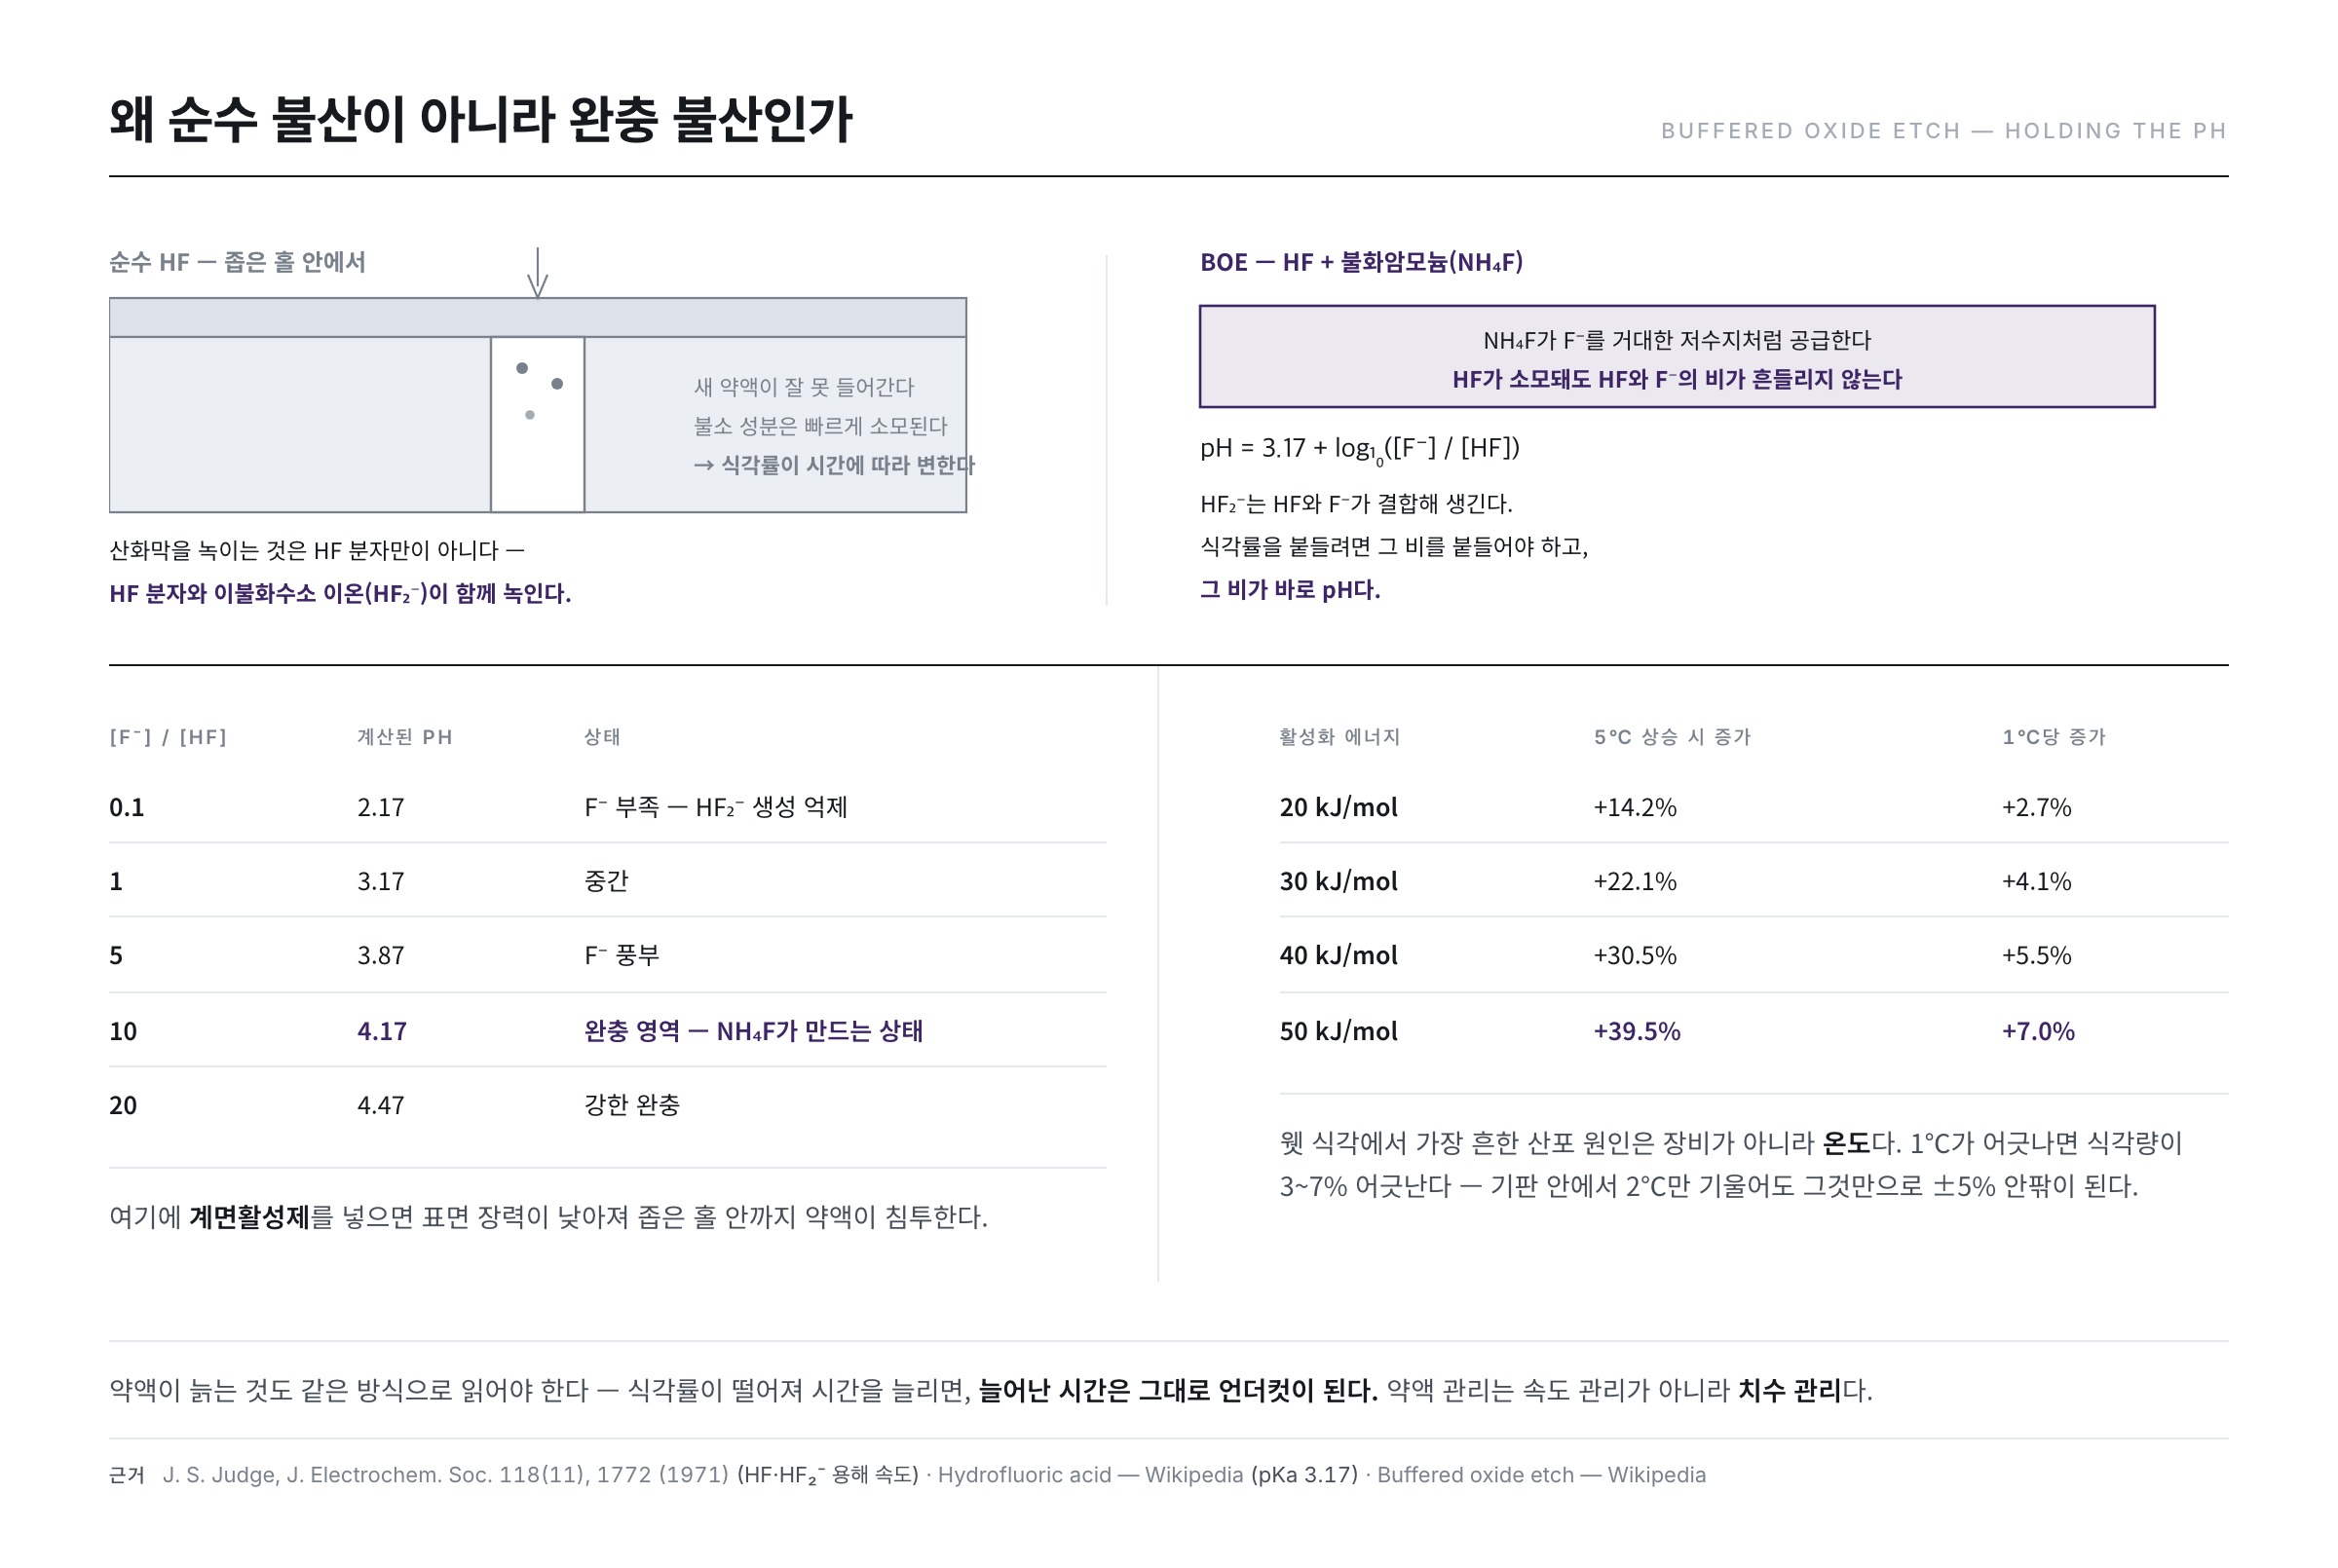
酸化膜を溶かす代表的な薬品はフッ化水素酸(HF)です。しかし狭い穴の中では純HFの限界がはっきりします。
- 穴の中へ新しい薬液が入りにくい——穴が狭いほど拡散が遅くなります。
- HFのフッ素成分は速く消費されます——穴の中の薬液はすぐエッチング力を失います。
- 結果としてエッチング速度が時間とともに変わります——制御が難しくなります。
ここでBOE(Buffered Oxide Etch、緩衝フッ化水素酸)が登場します。HFにフッ化アンモニウム(NH₄F)を混ぜたもので、ウィキペディアの説明が正確です——「NH₄FでHFを緩衝すればpHのより安定した溶液になり、したがってHFとHF₂⁻の濃度がより安定し、エッチング速度もより安定する」(Buffered oxide etch)。反応式と定量データまで公開されています——SiO₂ + 4HF + 2NH₄F → (NH₄)₂SiF₆ + 2H₂Oであり、40% NH₄Fと49% HFを6:1で混ぜた溶液は25℃で熱酸化膜を毎秒約2nmエッチングします。
なぜpHを押さえるとエッチング速度が安定するのか
この一文の因果をもう一段踏み込むと、緩衝の意味がはっきりします。酸化膜を実際に溶かすのはHF分子だけではありません。1971年の古典的な研究は、酸性フッ化物溶液中の酸化膜の溶解速度をHF分子と二フッ化水素イオン(HF₂⁻)の濃度についての一次式として整理し、HF₂⁻側の係数がHFよりはるかに大きいことを示しました——つまり本当の主役はHF₂⁻です(J. S. Judge, J. Electrochem. Soc. 118(11), 1772 (1971))。
ところがHF₂⁻はHFとF⁻が結合してできます。ですからエッチング速度を押さえるにはHFとF⁻の比を押さえねばならず、その比こそがpHです。HFの酸解離定数はpKa 3.17なので(Hydrofluoric acid)、次の関係が成り立ちます。
pH = 3.17 + log₁₀([F⁻] / [HF])
| [F⁻] / [HF] | 計算されたpH | 状態 |
|---|---|---|
| 0.1 | 2.17 | F⁻不足——HF₂⁻の生成が抑えられる |
| 1 | 3.17 | 中間 |
| 5 | 3.87 | F⁻が豊富 |
| 10 | 4.17 | 緩衝領域——NH₄Fがつくる状態 |
| 20 | 4.47 | 強い緩衝 |
表のpHは上の式で直接計算した値です。純HFではF⁻がHF自身の解離だけで供給されるので比が非常に小さく、エッチングが進んでHFが消費されればその小さな値さえ揺れます。一方NH₄Fを入れるとF⁻が巨大な貯蔵庫として存在し、HFが消費されても平衡がただちにHFを補い直します。緩衝剤はpHを守るのではなく「エッチング種の濃度」を守る装置であり、pHはその状態を読む計器盤というわけです。
NH₄F濃度を変えるとエッチング速度がどう動くかは実測でも整理されています(A. Proksche, G. Nagorsen, D. Ross, J. Electrochem. Soc. 139(2), 521 (1992))。またHF系溶液におけるケイ酸塩膜のエッチングが温度に対してアレニウス形に従う反応速度支配の過程であることも定量的に報告されています(G. A. C. M. Spierings, J. Mater. Sci. 28, 6261 (1993))。
ここに界面活性剤を入れると表面張力が下がり、狭い穴の中へ薬液がよく浸透します。界面活性剤を添加した緩衝フッ化水素酸が濡れ性を大きく改善し、微細構造でも均一な処理を可能にすることは1990年にはすでに整理されていました(H. Kikuyama, N. Miki, K. Saka et al., IEEE Trans. Semicond. Manuf. 3(3), 99 (1990))。緩衝剤がフッ素を供給し続け、界面活性剤が道を開ける組み合わせです。
温度がそのままエッチング速度
ウェットエッチングで最も多いばらつきの原因は装置ではなく温度です。化学反応の速度が温度に指数的に張りついているからです。
エッチング速度 ∝ exp(−Ea / RT) —— Ea:活性化エネルギー、R:気体定数、T:絶対温度
活性化エネルギーを数十kJ/mol程度として、25℃から30℃へ5度だけ上げてみるとこうなります。
| 活性化エネルギー | 5℃上昇時の増加 | 1℃あたりの増加 |
|---|---|---|
| 20 kJ/mol | +14.2% | +2.7% |
| 30 kJ/mol | +22.1% | +4.1% |
| 40 kJ/mol | +30.5% | +5.5% |
| 50 kJ/mol | +39.5% | +7.0% |
表は上のアレニウス式に298K → 303Kを入れて直接計算した値です。1℃ずれればエッチング量が3〜7%ずれます。第14回の均一度の式に換算すれば、基板内で温度が2℃傾いただけでも、それだけで±5%前後の均一度の損失が生じるという意味です。ウェットエッチング設備が薬液温度と噴射パターンにあれほど手をかける理由がここにあります。
薬液の寿命も同じように読まねばなりません。エッチングが進むほど溶け出した金属イオンが溜まり、有効成分は減ります。するとエッチング速度が落ちるので時間を延ばすことになりますが、時間が延びればアンダーカットも一緒に増えます。薬液が老いることは速度だけの問題ではなく線幅の問題です。
銀配線の特別な注意——エレクトロマイグレーション
画素電極に使われる銀系の材料には固有の危険があります。エッチングの過程で溶け出した銀イオンが再び還元されて微細な粒子として残ると、あとで問題になります。
条件が揃うと銀はエレクトロマイグレーション(electromigration)を起こします。配線のあいだに電圧差があり、経路に湿気があれば、銀が木の枝のような形(デンドライト)に育って配線どうしをつなぎ短絡させます(Electromigration)。この成長は無作為ではなく再現される模様を持ち、デンドライトの形態と成長過程を定量的に記述した研究もあります(C. Dominkovics, G. Harsányi, Microelectron. Reliab. 48(10), 1628 (2008))。
理論的には条件さえ満たせば時間の問題にすぎないので、対応は二つです——銀の粒子を最小化すること、そして配線間隔をできるだけ広く設計することです。
一度に三層——多段エッチング
三層の金属を一つの薬液で削るとガルバニックのせいでプロファイルが崩れやすくなります。そこで複数の段階に分けて削ることもあります。たとえば上層と下層の性質が大きく違うなら、それぞれに合う薬液を順に適用します。
ただし段階を分けることにも落とし穴があります。ある薬液がすでに露出した下層を攻撃することがあるからです。結局薬液組成 × 順序 × 時間の組み合わせ設計になり、これがウェットエッチング工学の核心です。
よくある三つの誤解
- 「ウェットエッチングは精密制御が不可能だ」——方向は制御できませんが比は制御できます。アンダーカットと厚さの比が側壁角度を決め、その比は薬液組成とPRの密着で調節されます。ウェットエッチングのテーパーが後続の絶縁膜の被覆に有利である点は、むしろ長所です。
- 「古い薬液は弱くなるだけだ」——弱くなれば時間を延ばすことになり、延びた時間はそのままアンダーカットになります。薬液の管理は速度ではなく寸法の管理です。
- 「ガルバニックは避けるべき欠陥だ」——避けられないなら設計変数にしたほうがよいのです。金属の組み合わせと厚さ比でエッチング速度を合わせれば望む傾きをつくれることが、特許に明示されています。
現場は何を見張るのか——管理ポイント3
- 薬液の寿命と組成——エッチングが進むほど溶け出した金属が薬液に溜まり、エッチング速度が変わります。濃度・金属イオン濃度をモニタリングし、定期的に補充・交換します。
- 温度と流量——化学反応の速度は温度に敏感です。ノズルの噴射パターンと基板の搬送速度が均一度を左右します。
- プロファイルと残渣——側壁角度が設計どおりか、オーバーハングや庇ができていないか、穴の底が清浄か。断面観察で定期的に確認します。
エッチングが終わればPRは任務を終えます。次回(第17回)はその役目を終えた感光膜を剥がすストリップ工程です——単純に見えますが、硬く固まってしまったPRを傷なく剥がすのは思ったより厄介です。
参考資料
- J. S. Judge, "A Study of the Dissolution of SiO2 in Acidic Fluoride Solutions," J. Electrochem. Soc. 118(11), 1772 (1971):酸化膜の溶解速度をHFとHF₂⁻の濃度の関数として整理した原典——本文の緩衝の議論の根拠
- A. Proksche, G. Nagorsen, D. Ross, "The Influence of NH4F on the Etch Rates of Undoped SiO2 in Buffered Oxide Etch," J. Electrochem. Soc. 139(2), 521 (1992):緩衝剤濃度による酸化膜エッチング速度の実測
- H. Kikuyama, N. Miki, K. Saka et al., "Surface active buffered hydrogen fluoride having excellent wettability for ULSI processing," IEEE Trans. Semicond. Manuf. 3(3), 99 (1990):界面活性剤の添加で濡れ性を改善した緩衝フッ化水素酸
- G. A. C. M. Spierings, "Wet chemical etching of silicate glasses in hydrofluoric acid based solutions," J. Mater. Sci. 28, 6261 (1993):HF系溶液におけるケイ酸塩膜エッチングの組成・温度依存性
- Y. Wang et al., "Area Ratio of Cathode/Anode Effect on the Galvanic Corrosion of High Potential Difference Couple," IOP Conf. Ser. Mater. Sci. Eng. 322, 022046 (2018):陰極/陽極の面積比がガルバニック腐食の速度を左右するという実験
- C. Dominkovics, G. Harsányi, "Fractal description of dendrite growth during electrochemical migration," Microelectron. Reliab. 48(10), 1628 (2008):電気化学的移動で育つデンドライト形態の定量的記述
- US 7,767,478 B2 — Thin film transistor array panel and method for manufacturing the same:ガルバニック効果の加速・減速の双方向の記述、Al(−1.66V)・Cu(+0.337V)の起電力、エッチング速度の均衡による側壁傾斜の制御
- US 6,930,749 B2 — Method for forming metal line of liquid crystal display device:Mo/Al二層でガルバニック腐食により生じるオーバーハング欠陥
- Buffered oxide etch — Wikipedia:BOEの組成(HF + NH₄F)、反応式、pH・エッチング速度の安定化、6:1溶液の25℃でのエッチング速度約2nm/s
- Hydrofluoric acid — Wikipedia · Standard electrode potential (data page):HFのpKa 3.17と本文の電位差表に用いた標準電極電位の値
- Galvanic corrosion — Wikipedia · Electromigration — Wikipedia:ガルバニック腐食の一般原理とエレクトロマイグレーション現象
- Etching (microfabrication) — Wikipedia:等方性エッチングのアンダーカット(バイアス)の定義