エッチングが終わると、感光膜(PR)は任務を終えます。あとは取り除くだけです。一見すると最も単純な工程に見えますが、実際には最も厄介な部類に入ります — ここまでの工程を経て、PRが硬く変質しているからです。今回はストリップ(剥離)工程です。
なぜそのまま剥がれないのか
塗布したばかりのPRは有機溶剤に簡単に溶けます。ところが工程を経るうちに性質が変わります。
- ハードベーク(第12回) — 130~150℃で焼いて、わざと硬くしました。エッチングに耐えさせるためでしたが、その分だけ剥がしにくくもなります。
- ドライエッチング(第15回) — 高エネルギーのイオンが表面を叩くことで炭素結合が再構成され、PR表面に硬い殻ができます。
- イオン注入(第8回) — ドーパントイオンがPRを貫通しながら、同じように表面を硬化させます。ドーズが高いほど深刻です。
つまりストリップが相手にするのは「もとのPR」ではなく「いくつもの工程を経て変質したPR」です。だからストリップ条件は直前の工程が何だったかによって変わります。
三つのケースは、化学的な結末の向きが同じです。PRの主鎖であるノボラック樹脂が熱とイオン衝撃を受けるとまず水素が抜け、水素を失った箇所どうしが結合して環と環がつながっていきます。表面層は最終的に高分子というより炭素が網目状に絡んだ非晶質の炭化層に近づきます。溶剤に溶けるには分子鎖がほどけて分散する必要がありますが、網になってしまうとそもそも溶けうる状態ではありません。イオン注入レジストのアッシングを扱った1989年の研究が、この硬化層をバルクPRとは別の相(phase)として扱うべきだと整理して以来、ストリップ設計は常に「殻と本体を別々に相手にする」という前提の上に組まれてきました。
殻の下で起きていること — ポッピング
硬化層が厄介な本当の理由は別にあります。殻は硬いだけでなく、ガスも通しません。
アッシング装置に入れて温度を上げると、殻の下の軟らかいPRが先に分解してガスになります。ところがそのガスに逃げ道がありません。内部圧力が上がっていき、ある瞬間に殻が破裂します。これがポッピング(popping)です。破れた殻の破片はチャンバー内に飛び散り、その一部は再び基板の上に降り積もります — 取り除こうとしていた物質がもっと取り除きにくいパーティクルに変わってしまうわけです。
高ドーズのイオン注入後のストリップを扱った特許 US 5,811,358 は、この問題を正面から狙っています。対象ドーズは1平方センチメートルあたり1×10¹⁵ ~ 5×10¹⁶個、殻が最も厚く育つ領域です。解法は温度を分けることでした。第1段階では220℃未満(推奨150~220℃)で10~20秒だけ処理して殻を静かに開き、殻が開いてから第2段階で220℃以上に上げ、30~60秒かけて本体を焼きます。順序を逆にして最初から高温にすると、殻が開く前に内部が先に沸いてポッピングが起きます。ストリップにおいて温度は強さではなく順序の問題であることをよく示す設計です。
どのように剥がれるのか — 膨潤と剥離
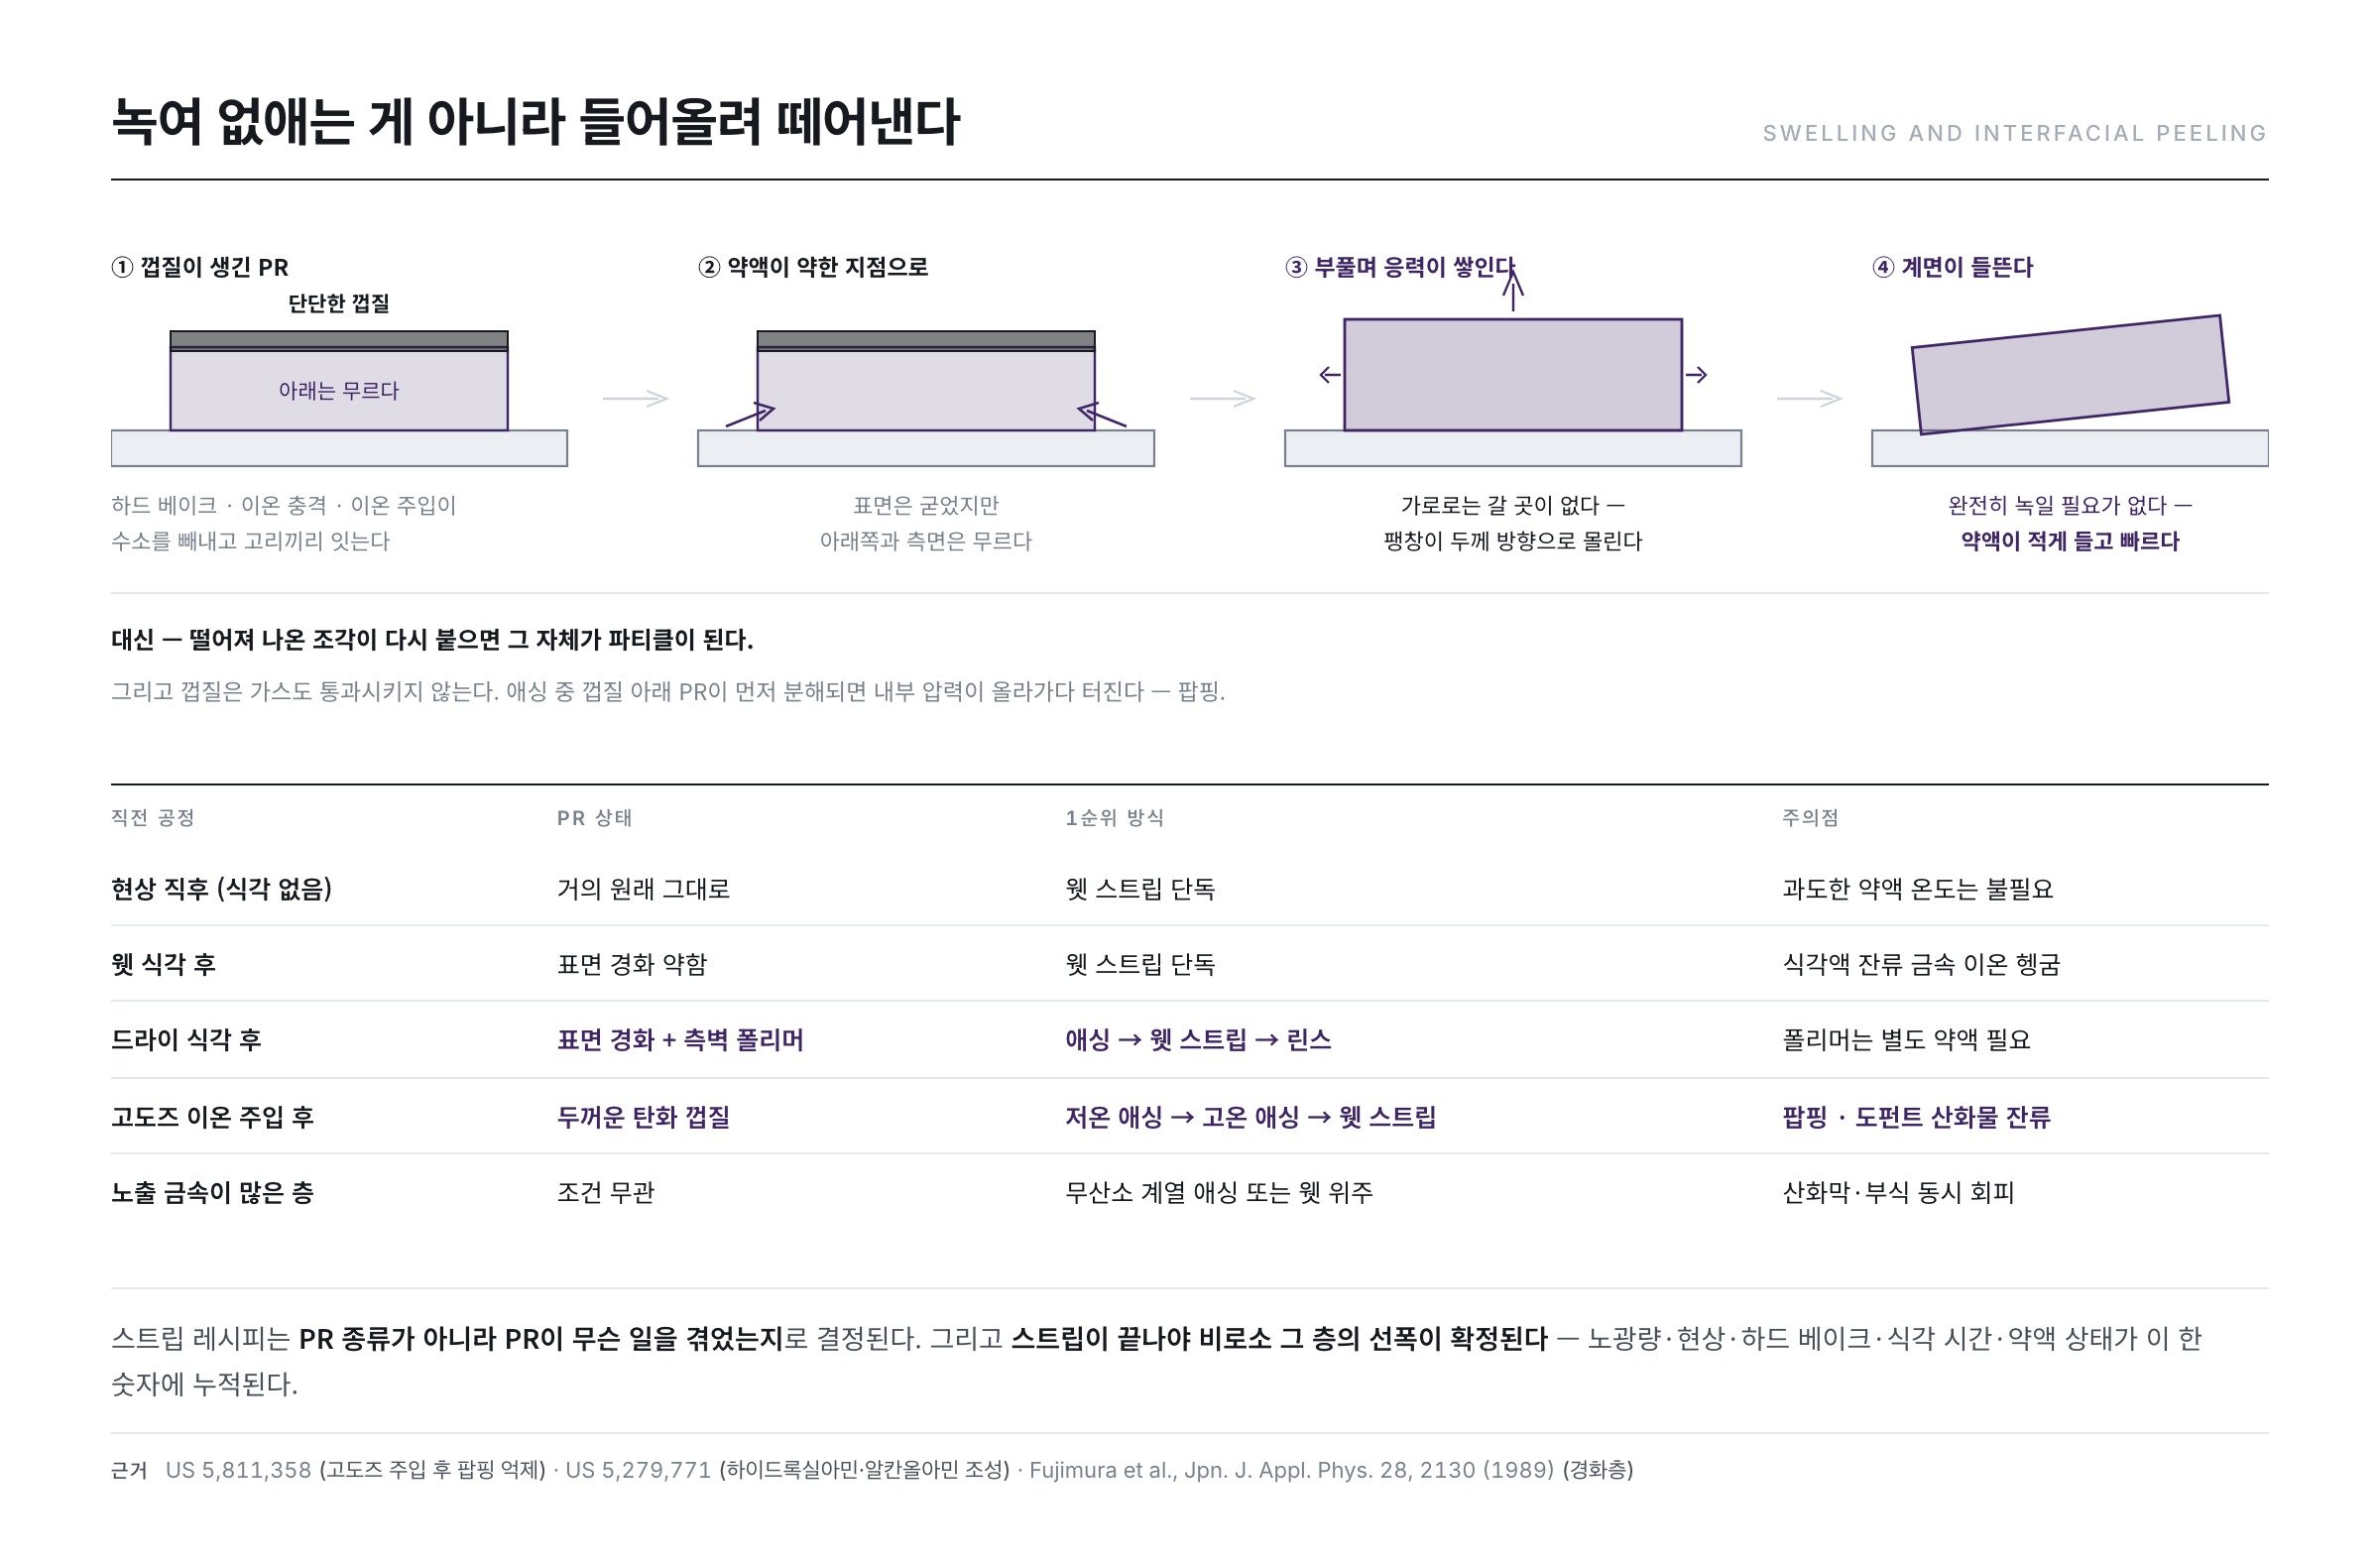
ウェットストリップの原理は溶かして無くすというより、持ち上げて引き剥がすことに近いものです。
PR膜は均一に硬いわけではありません。表面は硬化していても下側と側面は相対的に軟らかいままです。ストリップ薬液はこの弱い箇所から潜り込み、PR内部へ染み込みます。するとPRが膨れ(膨潤)、下地膜との密着が破れて、最終的に塊ごと浮き上がって剥がれ落ちます。
なぜ膨らむだけで密着が破れるのでしょうか。PR膜は四方を下地膜に押さえられていて横方向には伸びられません。溶媒が入って体積が増えると、その膨張はほとんど厚み方向に向かい、横方向には行き場のない圧縮応力が溜まります。この応力が界面の結合エネルギーを超えた瞬間、膜は端から浮き始めます。いったん浮くと、その隙間から薬液がさらに速く入り込むので剥離は加速します。ストリップが「じわじわ薄くなって消える」のではなく「しばらく何も起きず、突然まるごと落ちる」ように見えるのはこのためです。膨潤・溶解・剥離を屈折率と膜厚の変化でリアルタイムに切り分けて観測した2005年の研究は、見かけの膜厚がまず増えてから急激に減るという二つの局面が実在することを測定で示しました。
このメカニズムの利点は明確です — PRを完全に溶解させる必要がないので薬液の消費が少なく、処理が速いのです。欠点もはっきりしています — 剥がれ落ちたPRの破片が再び基板に付着すれば、それ自体がパーティクルになります。だからストリップ装置は、剥がすことと同じくらい剥がれた破片を直ちに洗い流すことが重要になります。
二つの方法、そしてその組み合わせ
ウェットストリップ — 薬液で
専用のストリップ薬液を使います。有機溶剤系やアミン系が代表的で、アルカリ系も使われます。金属配線への損傷が少なく、広い面積を一度に処理できます。
ただし金属との相性は必ず見なければなりません。前回(第16回)で見たとおり、アルミニウムのような金属はアルカリに弱いため、PRはよく剥がしつつ、その下の配線には触らない組成を探す必要があります。これがストリップ薬液選定の核心条件です。
ドライアッシング — 酸素プラズマで
第15回で見たアッシングです。酸素ラジカルが有機物を燃やし、二酸化炭素と水にして飛ばします。硬化の激しいPRに効果的で、液体を使わないのでパーティクル再付着のリスクが小さくなります。
その代わりプラズマ損傷と静電気のリスクがついてまわり、酸素が露出した金属表面を酸化させることがあります。酸化膜ができると、次の層との接触抵抗が上がります。
実際には併用する
そのため現場ではたいてい順序を組み合わせます。まずアッシングで固まった殻を焼き飛ばし、続いてウェットストリップで残った本体を剥がし、最後に十分にすすぐという流れです。前工程がイオン注入だったならアッシングの比重を増やし、ウェットエッチング直後ならウェットストリップだけで終えることもあります。
二つの方式の性格の違いを一つの表にまとめると、次のようになります。
| 項目 | ウェットストリップ(薬液) | ドライアッシング(酸素プラズマ) |
|---|---|---|
| 除去機構 | 浸透 → 膨潤 → 界面剥離(物理的な浮き上がり) | 酸素ラジカルによる酸化分解(化学的な燃焼) |
| 硬化した殻への対応 | 不利 — 網目構造は溶媒がほどけない | 有利 — 炭素を焼いて無くす |
| 露出金属への影響 | 腐食リスク(アルカリ・アミンとアルミ・銅) | 酸化リスク(接触抵抗の上昇) |
| パーティクル | 剥離片の再付着リスクが大きい | 低い。ただしポッピングが起きれば最悪 |
| 損傷 | ほとんどなし(化学的損傷のみ) | プラズマチャージ・電荷損傷、静電破壊 |
| 副生成物の処理 | 廃薬液・廃水処理が必要 | 排ガス処理(二酸化炭素・水蒸気・未分解物) |
| 温度範囲 | おおむね50~150℃(組成による) | おおむね80~350℃(ガス組成による) |
前工程がレシピを決める
ストリップのレシピは、PRの種類ではなくPRが何を経験したかで決まります。現場の判断基準を移すと、おおよそ次のようになります。
| 直前の工程 | PRの状態 | 第一候補の方式 | 注意点 |
|---|---|---|---|
| 現像直後(エッチングなし) | ほぼそのまま | ウェットストリップ単独 | 過度な薬液温度は不要 |
| ウェットエッチング後 | 表面硬化が弱い | ウェットストリップ単独 | エッチング液由来の金属イオンをすすぐ |
| ドライエッチング後 | 表面硬化 + 側壁ポリマー | アッシング → ウェットストリップ → リンス | ポリマーには専用薬液が要る |
| 高ドーズのイオン注入後 | 厚い炭化した殻 | 低温アッシング → 高温アッシング → ウェットストリップ | ポッピング・ドーパント酸化物の残留 |
| 露出金属の多い層 | 条件によらず | 無酸素系アッシング、またはウェット主体 | 酸化膜と腐食を同時に避ける |
アッシングは何を燃やしているのか
アッシングを「PRを燃やす」と言いますが、燃やすとは具体的にどういうことかを計算してみると、この工程の規模が実感できます。ノボラック樹脂の繰り返し単位をクレゾール-ホルムアルデヒド基準で C₈H₈O(分子量およそ120.2)とし、完全酸化を仮定すると反応はこうなります。
C₈H₈O + 9.5 O₂ → 8 CO₂ + 4 H₂O
PRの密度を有機高分子の通常値である 1.2 g/cm³ と仮定し、基板 1 m² に厚さ 2 µm のPRが覆っているとしましょう。体積は 2 cm³、質量は2.4 g、繰り返し単位にしておよそ0.0200 molです。上の式に入れると必要な酸素は0.190 mol — 標準状態の体積で約 4.25 L。そして出てくるのは二酸化炭素0.160 mol(約 3.58 L)と水1.44 gです。
アッシングチャンバーが毎分数千 sccm の酸素を流す理由、そして排気ラインで水分の凝縮と有機残留物が常に問題になる理由がここにあります。アッシングは「消す工程」ではなく固体を気体に変えて運び出す工程であり、運ぶ流量が足りなければ分解生成物はチャンバー内で再び固まります。
酸素を抜くとき — 無酸素プラズマ
酸素アッシングの弱点は露出金属の酸化です。銅のように酸化しやすい金属が露出していたり、有機成分を含む低誘電率絶縁膜が隣接していたりすると、酸素ラジカルはPRだけを選んで燃やしてはくれません。そこで出てきたのが酸素をまったく使わないプラズマです。特許 US 6,281,135 は、窒素に水素を3~5体積%混ぜたガスに、CF₄ や CHF₃ のようなフッ素含有ガスを10体積%未満加えた組成を提示します。条件は 80~350℃(有機低誘電率膜には 80~180℃ 推奨)、0.5~10 Torr、500~2,000 W。酸素の代わりに水素ラジカルが還元雰囲気で有機物を剥がし、少量のフッ素が残渣を相手にする構造です。
この特許が示した実測値は、炭素ドープ酸化膜の上でPR除去速度約 8,700 Å/分、下地の低誘電率膜の損失約 449 Å/分 — 選択比に換算して約 19:1でした。この速度なら厚さ 2 µm(20,000 Å)のPRを取り除くのに約 2.3分かかります。アッシング単独で一枚を処理する時間がなぜ分単位なのか、そしてなぜラインがアッシングだけで終わらせようとしないのかを、この一つの数字が説明してくれます。
薬液の化学 — アミン、ヒドロキシルアミン、そして腐食
ウェットストリップ薬液はしばしば「溶剤」と一括りにされますが、実際の組成は役割の異なる成分のチームです。この系列の原型といえる特許 US 5,279,771 は、ヒドロキシルアミン(NH₂OH)とアルカノールアミン、そして極性溶媒の組み合わせを提示しました。請求範囲はヒドロキシルアミン 5 重量%以上、アルカノールアミン 10 重量%以上、極性溶媒 5~85 重量%、処理条件は50~150℃で 2~30分です。
三成分の分業はこうです。アルカノールアミンは塩基としてノボラック樹脂をイオン化・可溶化し、極性溶媒はほどけた鎖を運搬し、ヒドロキシルアミンは強い還元剤としてプラズマが作った酸化物・有機金属残渣を還元して剥がします。この特許が 400℃ で硬化したポリイミド系被膜までも除去対象として明示できたのは、三つ目の役割があったからです。
問題はアミンが強い塩基だという点です。第16回で見たとおり、アルミニウムはアルカリに溶けます。そこで同じ系列の後続特許 US 5,672,577 はキレート剤を加えます — 1,2-ジヒドロキシベンゼン(カテコール)のような物質が金属イオンを捕まえ、配線表面で腐食反応が進むのを防ぐ役割です。この特許が示したアルミニウム腐食の実測は、キレート・溶媒の設計がなぜ重要なのかを一目で示しています。シリコン上に 6,000 Å の厚さでスパッタしたアルミニウム膜を 65℃ の薬液に浸したあとの膜厚減少率です。
| 浸漬時間(65℃) | 組成 B — ヒドロキシルアミン50% + アルカノールアミン50% | 組成 C — ヒドロキシルアミン10% + アルカノールアミン45% + 極性溶媒45% |
|---|---|---|
| 10分 | 1.5% | 0.8% |
| 15分 | 2.3% | 1.0% |
| 20分 | 3.1% | 1.2% |
組成 B は20分で膜厚の3.1%を失います。6,000 Å を基準にすれば約 186 Å — 配線抵抗に換算すると無視できない値です。一方、極性溶媒を半分近く入れてアミン濃度を下げた組成 C は、同じ時間で1.2%(約 72 Å)と半分以下です。ところがアミンを減らせばPRを剥がす力も落ちます。ストリップ薬液の設計とは結局、「剥がす力」と「配線を残す力」の間で座標を選ぶ作業であり、この表はその座標平面上の実測点です。
残渣 — 目に見えない失敗
ストリップの代表的な不良は残渣(residue)です。二種類あります。
- PR残渣 — 剥がれずに残った感光膜の破片。次の層がその上に積まれると、二度と直せない欠陥になります。
- 側壁ポリマー — ドライエッチング中に側壁に形成された化合物層。PRと性質が異なるため、通常のストリップ薬液ではなかなか落ちません。第16回で見たBOEがこの残渣の除去にも使われるのはそのためです。
側壁ポリマーがとりわけしぶといのはその正体がPRではないからです。ドライエッチング中には、PRから離れた炭素・水素、エッチングガス由来のフッ素・塩素、そして削られていた下地膜や金属から飛び出した成分が側壁で一緒に再堆積します。できあがるのは有機金属化合物と金属酸化物の混合層なので、有機物を狙ったアッシングは炭素骨格だけを焼き、金属成分はむしろ酸化物として固めて残します。ストリップ薬液にキレート剤と還元剤が入ること、仕上げにフッ酸系を重ねることは、この「残った金属」を相手にするための設計です。
高ドーズのイオン注入のあとには、もう一種類の残渣が加わります。PRの中に埋まっていたドーパントそのものです。ヒ素・リン・ホウ素は酸素アッシングを経ると酸化物になって表面に残りますが、有機物ではないのでアッシングをいくら追加しても消えません。US 5,811,358 が最終段を酸素のない窒素・水素雰囲気に置く理由がここにあります。
残渣が残っているかどうかは光学検査と断面観察で確認しますが、微細なものは次の工程になって初めて表面化します — 接触抵抗が高く出たり、成膜がその場所で浮いたりといった具合です。「ストリップは後ろで問題が見つかる工程だ」と言われるのは、ここに由来します。
線幅の最終確定
第14回でCDバイアスの話をしました。現像直後の線幅(DI)とストリップ後の線幅(FI)の差でしたね。つまりストリップが終わって初めて、その層の線幅が確定します。
この時点の測定値が、工程全体の成績表です。露光量、現像条件、ハードベーク温度、エッチング時間、薬液の状態 — 先行するすべての変数が、この一つの数字に累積して現れます。だからFI CDは単なる検査項目ではなく、ライン全体の健康指標として管理されます。
診断上の実益もあります。DIは正常なのにFIだけずれていれば原因はエッチング側、DIの段階ですでに狂っていれば露光・現像側です。同じCD異常でも、DIとFIを併せて見れば犯人が分かれます。
よくある三つの誤解
「長く浸けておけば結局は全部剥がれる。」 — 違います。時間を延ばすと、剥がれる量より配線が削られる量のほうが先に限界に達します。上の表で、組成Bの損失が10分で1.5%、20分で3.1%とほぼ直線的に積み上がるのを見てください。剥がれないPRの答えは時間ではなく別の方式です。
「アッシングは損傷がない。」 — 液体を使わないという意味であって、無害という意味ではありません。プラズマは電荷を伴うので絶縁膜を貫く電荷損傷が起こりえますし、酸素は露出金属を酸化させ、ポッピングが起きればウェットストリップよりはるかにひどいパーティクルが発生します。
「ストリップは洗浄の一部だ。」 — 目的が違います。ストリップは自分でわざわざ載せた膜を計画どおりに取り除く工程であり、次回から見る洗浄は自分が載せた覚えのないものを相手にする工程です。ただし両者はいつも一緒に動きます。ストリップが生んだ破片と残留薬液を洗い流すことが、洗浄の最初の仕事だからです。
そして再び繰り返される
ここで、第1回で予告した話を再び持ち出す時が来ました。成膜 → フォト → エッチング → ストリップ → 洗浄というこのサイクルは、一周では終わりません。配線を一層作るたびに、最初から繰り返されます。
ゲート配線を作り、絶縁膜を被せ、またフォト・エッチング・ストリップ。ソース・ドレインを作り、また絶縁膜、またフォト・エッチング・ストリップ。コンタクトホールを開け、画素電極を作り… バックプレーン一枚に、この輪が何度も回ります。そして一周ごとに洗浄がついてまわります — 次の層を載せる前に、表面を空にしておかなければならないからです。
次回(第18回)からは、その洗浄が主題です。目にも見えない粒子がなぜ歩留まりを決めるのか、粒子はいったい何の力で表面にくっついているのか — 表面物理学の話に入っていきます。
参考資料
- US 5,279,771 — Stripping compositions comprising hydroxylamine and alkanolamine (1994) : ヒドロキシルアミン・アルカノールアミン・極性溶媒の組成と 50~150℃・2~30分の処理条件
- US 5,672,577 — Cleaning compositions for removing etching residue with hydroxylamine, alkanolamine, and chelating agent (1997) : キレート剤の添加と、本文の表に引いたアルミニウム腐食の実測データ
- US 5,811,358 — Low temperature dry process for stripping photoresist after high dose ion implantation (1998) : ポッピング抑制のための二段階の温度分割アッシングとドーパント酸化物への対応
- US 6,281,135 — Oxygen free plasma stripping process (2001) : 窒素・水素に微量フッ素を加えたガス組成、8,700 Å/分の除去速度と選択比の実測
- Fujimura et al., "Ashing of Ion-Implanted Resist Layer", Jpn. J. Appl. Phys. 28, 2130 (1989) : イオン注入で生じた硬化層をバルクと区別して扱った初期の研究
- Kawaguchi et al., "Low temperature, ion-enhanced, implanted photoresist removal", J. Vac. Sci. Technol. B 24, 651 (2006) : 低温でイオンの助けを借りて硬化した殻を開くアプローチ
- Spuller et al., "Evaluating Photoresist Dissolution, Swelling, and Removal with an In Situ Film Refractive Index and Thickness Monitor", J. Electrochem. Soc. 152, G40 (2005) : 膨潤の局面と溶解の局面をリアルタイムに切り分けて測定
- Plasma ashing — Wikipedia : 酸素プラズマアッシングの原理と反応生成物
- Photoresist — Wikipedia : 感光膜の構成と除去(ストリップ)の概念
- Buffered oxide etch — Wikipedia : 残渣除去に使われるバッファードフッ酸
- Critical dimension — Wikipedia : 最終線幅の管理