앞 편에서 식각의 공통 개념을 정리했습니다. 이번 편은 그중 드라이 식각입니다. 액체 없이, 플라즈마의 반응성 입자만으로 재료를 깎아내는 기술 — 미세한 패턴과 수직에 가까운 측벽이 필요한 곳에서는 이 방법 외에 대안이 없습니다.
깎는 것이 아니라 '기체로 바꿔 뽑아낸다'
드라이 식각의 원리는 물리적으로 긁어내는 것이 아닙니다. 핵심은 휘발입니다.
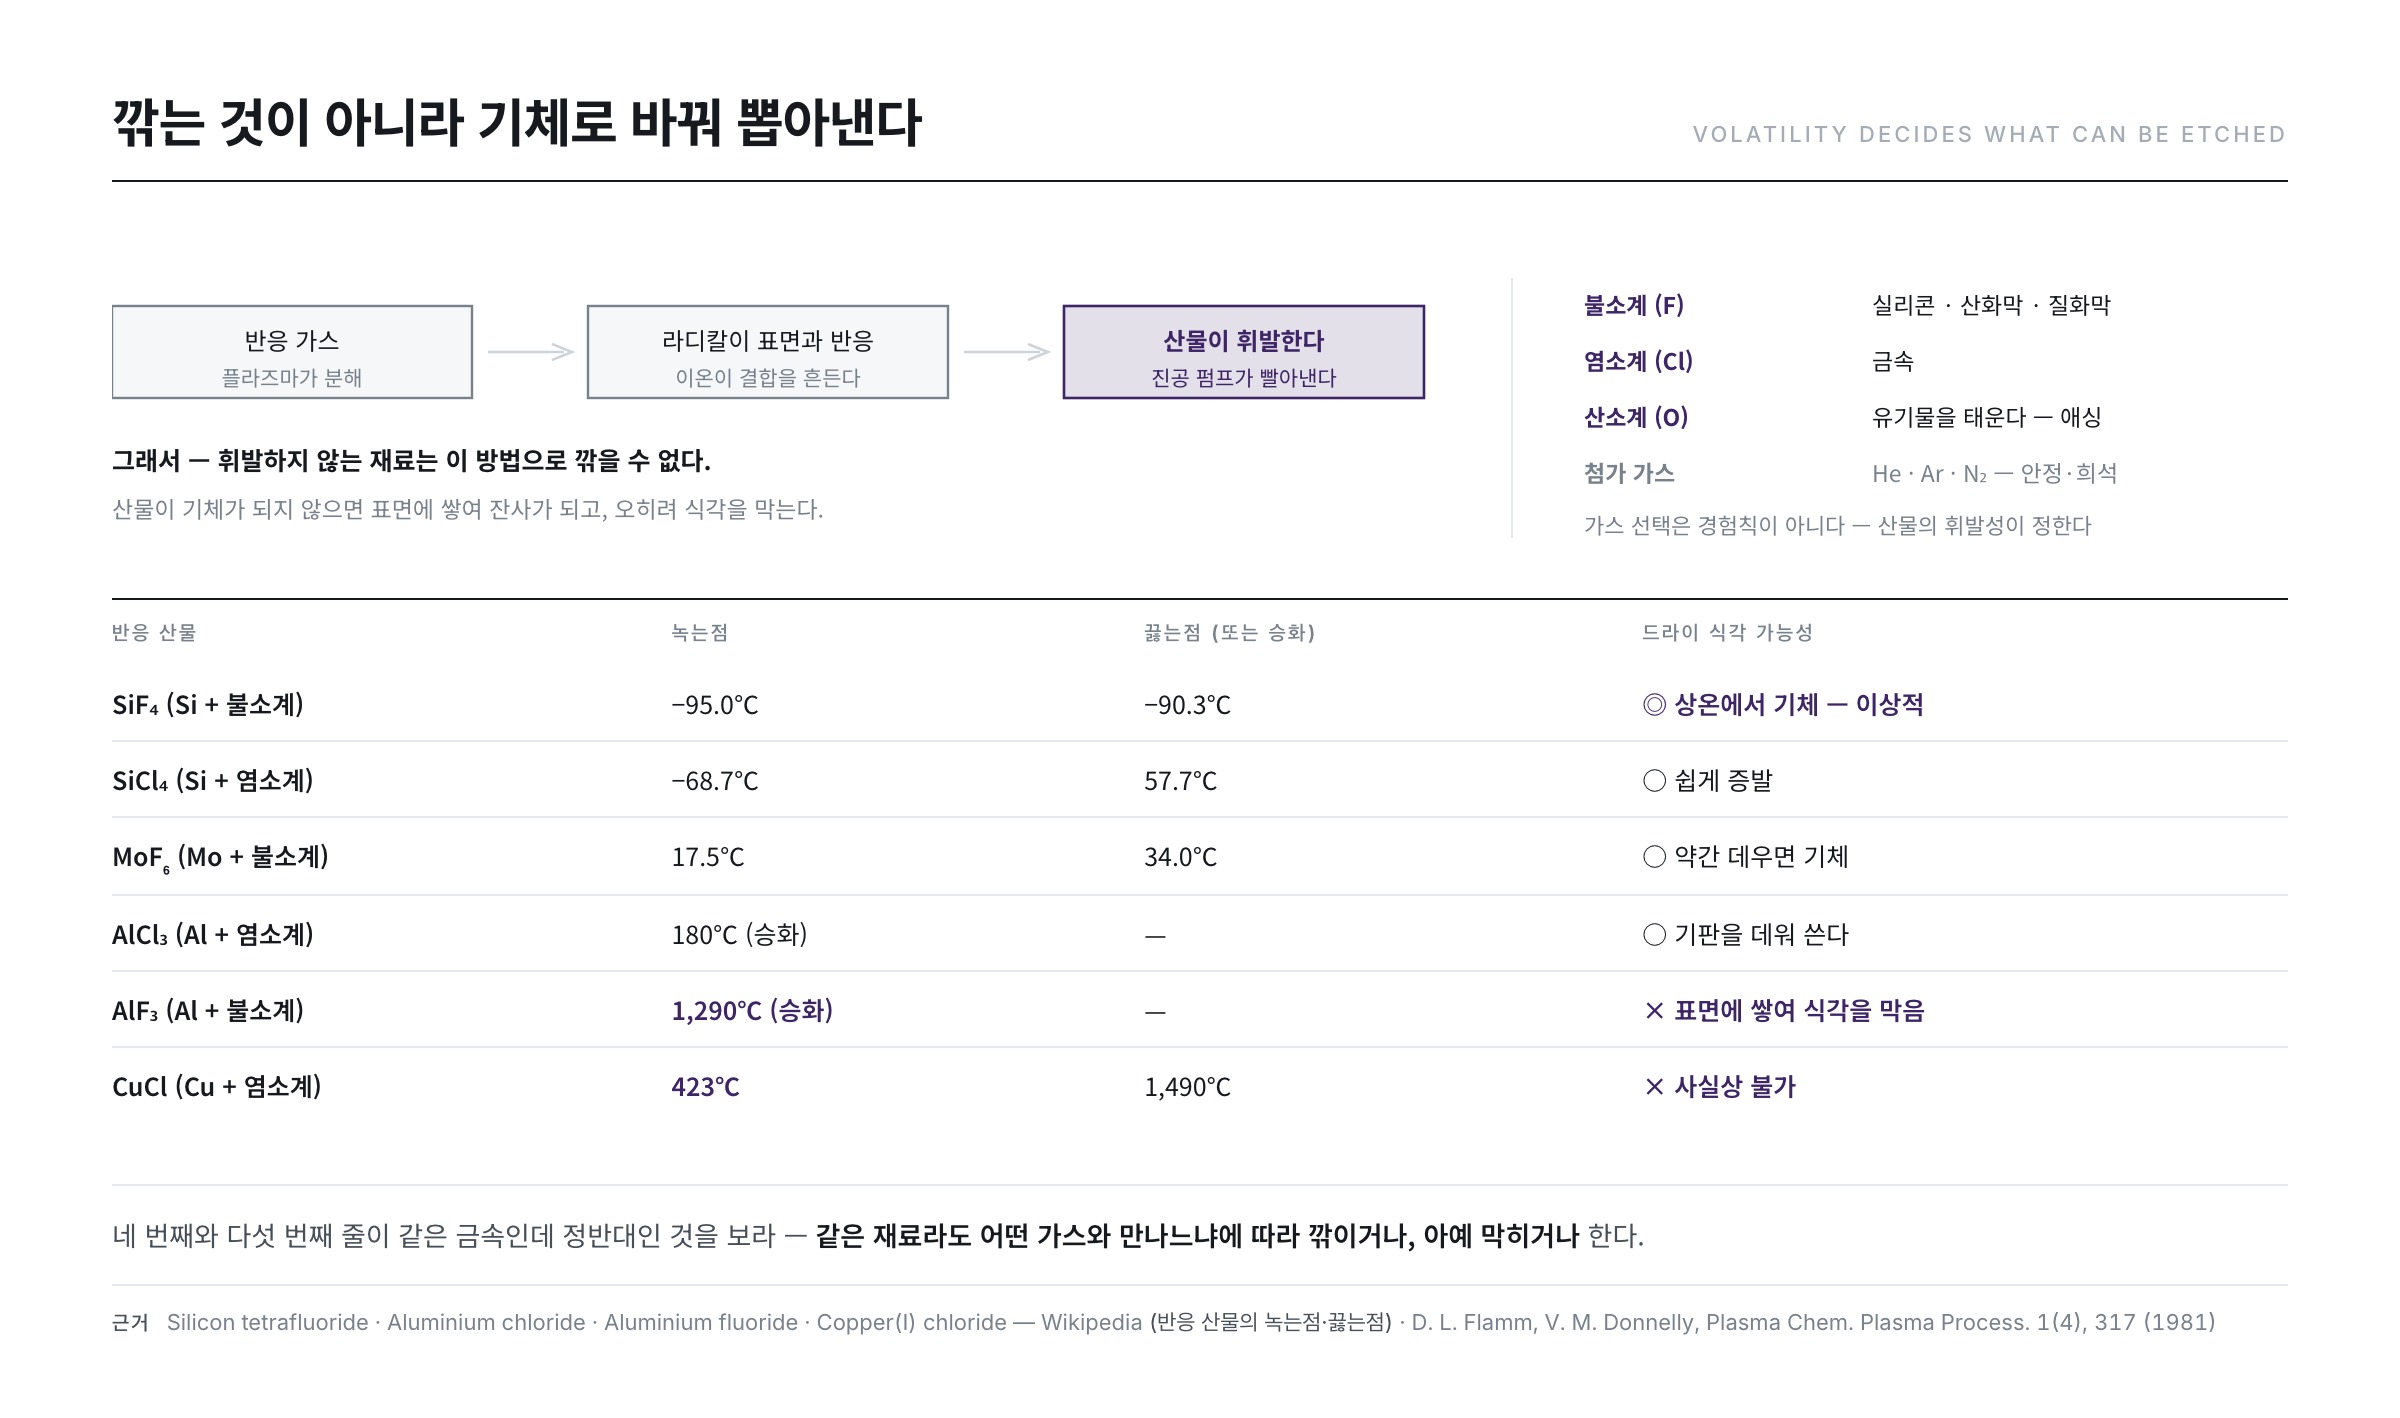
플라즈마는 반응 가스를 분해해 반응성 높은 원자·라디칼을 만듭니다. 이들이 기판 표면의 재료와 만나 화학 반응을 일으키면, 그 산물이 휘발성 물질로 바뀝니다. 기체가 된 산물은 진공 펌프가 그대로 빨아냅니다. 즉 고체를 기체로 바꿔 배기하는 것이 드라이 식각입니다.
이 사실이 왜 중요할까요. 휘발하지 않는 재료는 이 방법으로 깎을 수 없기 때문입니다. 반응 산물이 기체가 되지 않으면 표면에 그대로 쌓여 잔사가 되고, 오히려 식각을 막습니다. 그래서 재료마다 쓸 수 있는 가스가 정해져 있습니다. 「어떤 가스를 쓰는가」는 취향이 아니라 반응 산물의 끓는점이 결정하는 문제입니다.
| 반응 산물 | 녹는점 | 끓는점(또는 승화) | 드라이 식각 가능성 |
|---|---|---|---|
| SiF₄ (Si + 불소계) | −95.0℃ | −90.3℃ | ◎ 상온에서 기체 — 이상적 |
| SiCl₄ (Si + 염소계) | −68.7℃ | 57.7℃ | ○ 쉽게 증발 |
| MoF₆ (Mo + 불소계) | 17.5℃ | 34.0℃ | ○ 약간 데우면 기체 |
| AlCl₃ (Al + 염소계) | 180℃ (승화) | — | ○ 기판을 데워 쓴다 |
| AlF₃ (Al + 불소계) | 1,290℃ (승화) | — | × 표면에 쌓여 식각을 막음 |
| CuCl (Cu + 염소계) | 423℃ | 1,490℃ | × 사실상 불가 |
표의 값은 각 화합물의 공개된 물성치입니다(Silicon tetrafluoride, Aluminium chloride, Aluminium fluoride, Copper(I) chloride). 네 번째와 다섯 번째 줄을 나란히 놓으면 알루미늄에 불소계 가스를 쓰지 않는 이유가 한눈에 보입니다 — 같은 금속인데 짝이 되는 원소만 바꿔도 승화점이 1,110℃ 차이가 납니다.
화학만으로도, 물리만으로도 안 된다
드라이 식각이 「화학 반응 + 이온 충격」이라는 설명은 흔하지만, 두 가지가 왜 반드시 함께여야 하는지는 잘 설명되지 않습니다. 이 물음에 답한 것이 1979년의 유명한 실험입니다.
실험은 단순했습니다. 실리콘 표면에 불소를 내는 기체만 흘려 보고, 다음엔 아르곤 이온 빔만 쬐어 보고, 마지막으로 둘을 동시에 주었습니다. 앞의 두 경우 식각 속도는 모두 미미했는데, 둘을 함께 주는 순간 속도가 한 자릿수 이상 뛰어올랐습니다. 두 효과의 단순한 합보다 훨씬 컸다는 뜻입니다(J. W. Coburn, H. F. Winters, J. Appl. Phys. 50(5), 3189 (1979)).
이유는 이렇게 이해됩니다. 화학종만 있으면 표면에 반응층이 생기긴 하지만 떼어낼 힘이 없고, 이온만 있으면 때리기는 하지만 스퍼터링 수율이 낮아 거의 깎이지 않습니다. 이온이 결합을 흔들어 놓으면 그 자리의 화학 반응이 급격히 빨라지고, 반응으로 약해진 층은 다시 이온 충격에 쉽게 떨어져 나갑니다. 이온은 깎는 도구가 아니라 반응을 여는 열쇠인 셈입니다.
이 시너지가 드라이 식각의 이방성을 설명합니다. 이온은 기판을 향해 수직으로 날아오므로 바닥에서만 시너지가 일어나고, 측벽은 화학종만 닿아 거의 깎이지 않습니다. 방향성은 이온이 「더 세게 때려서」 생기는 것이 아니라, 반응이 빨라지는 곳이 이온이 닿는 곳뿐이기 때문에 생깁니다.
세 세대의 진화 — PE, RIE, 고밀도 플라즈마
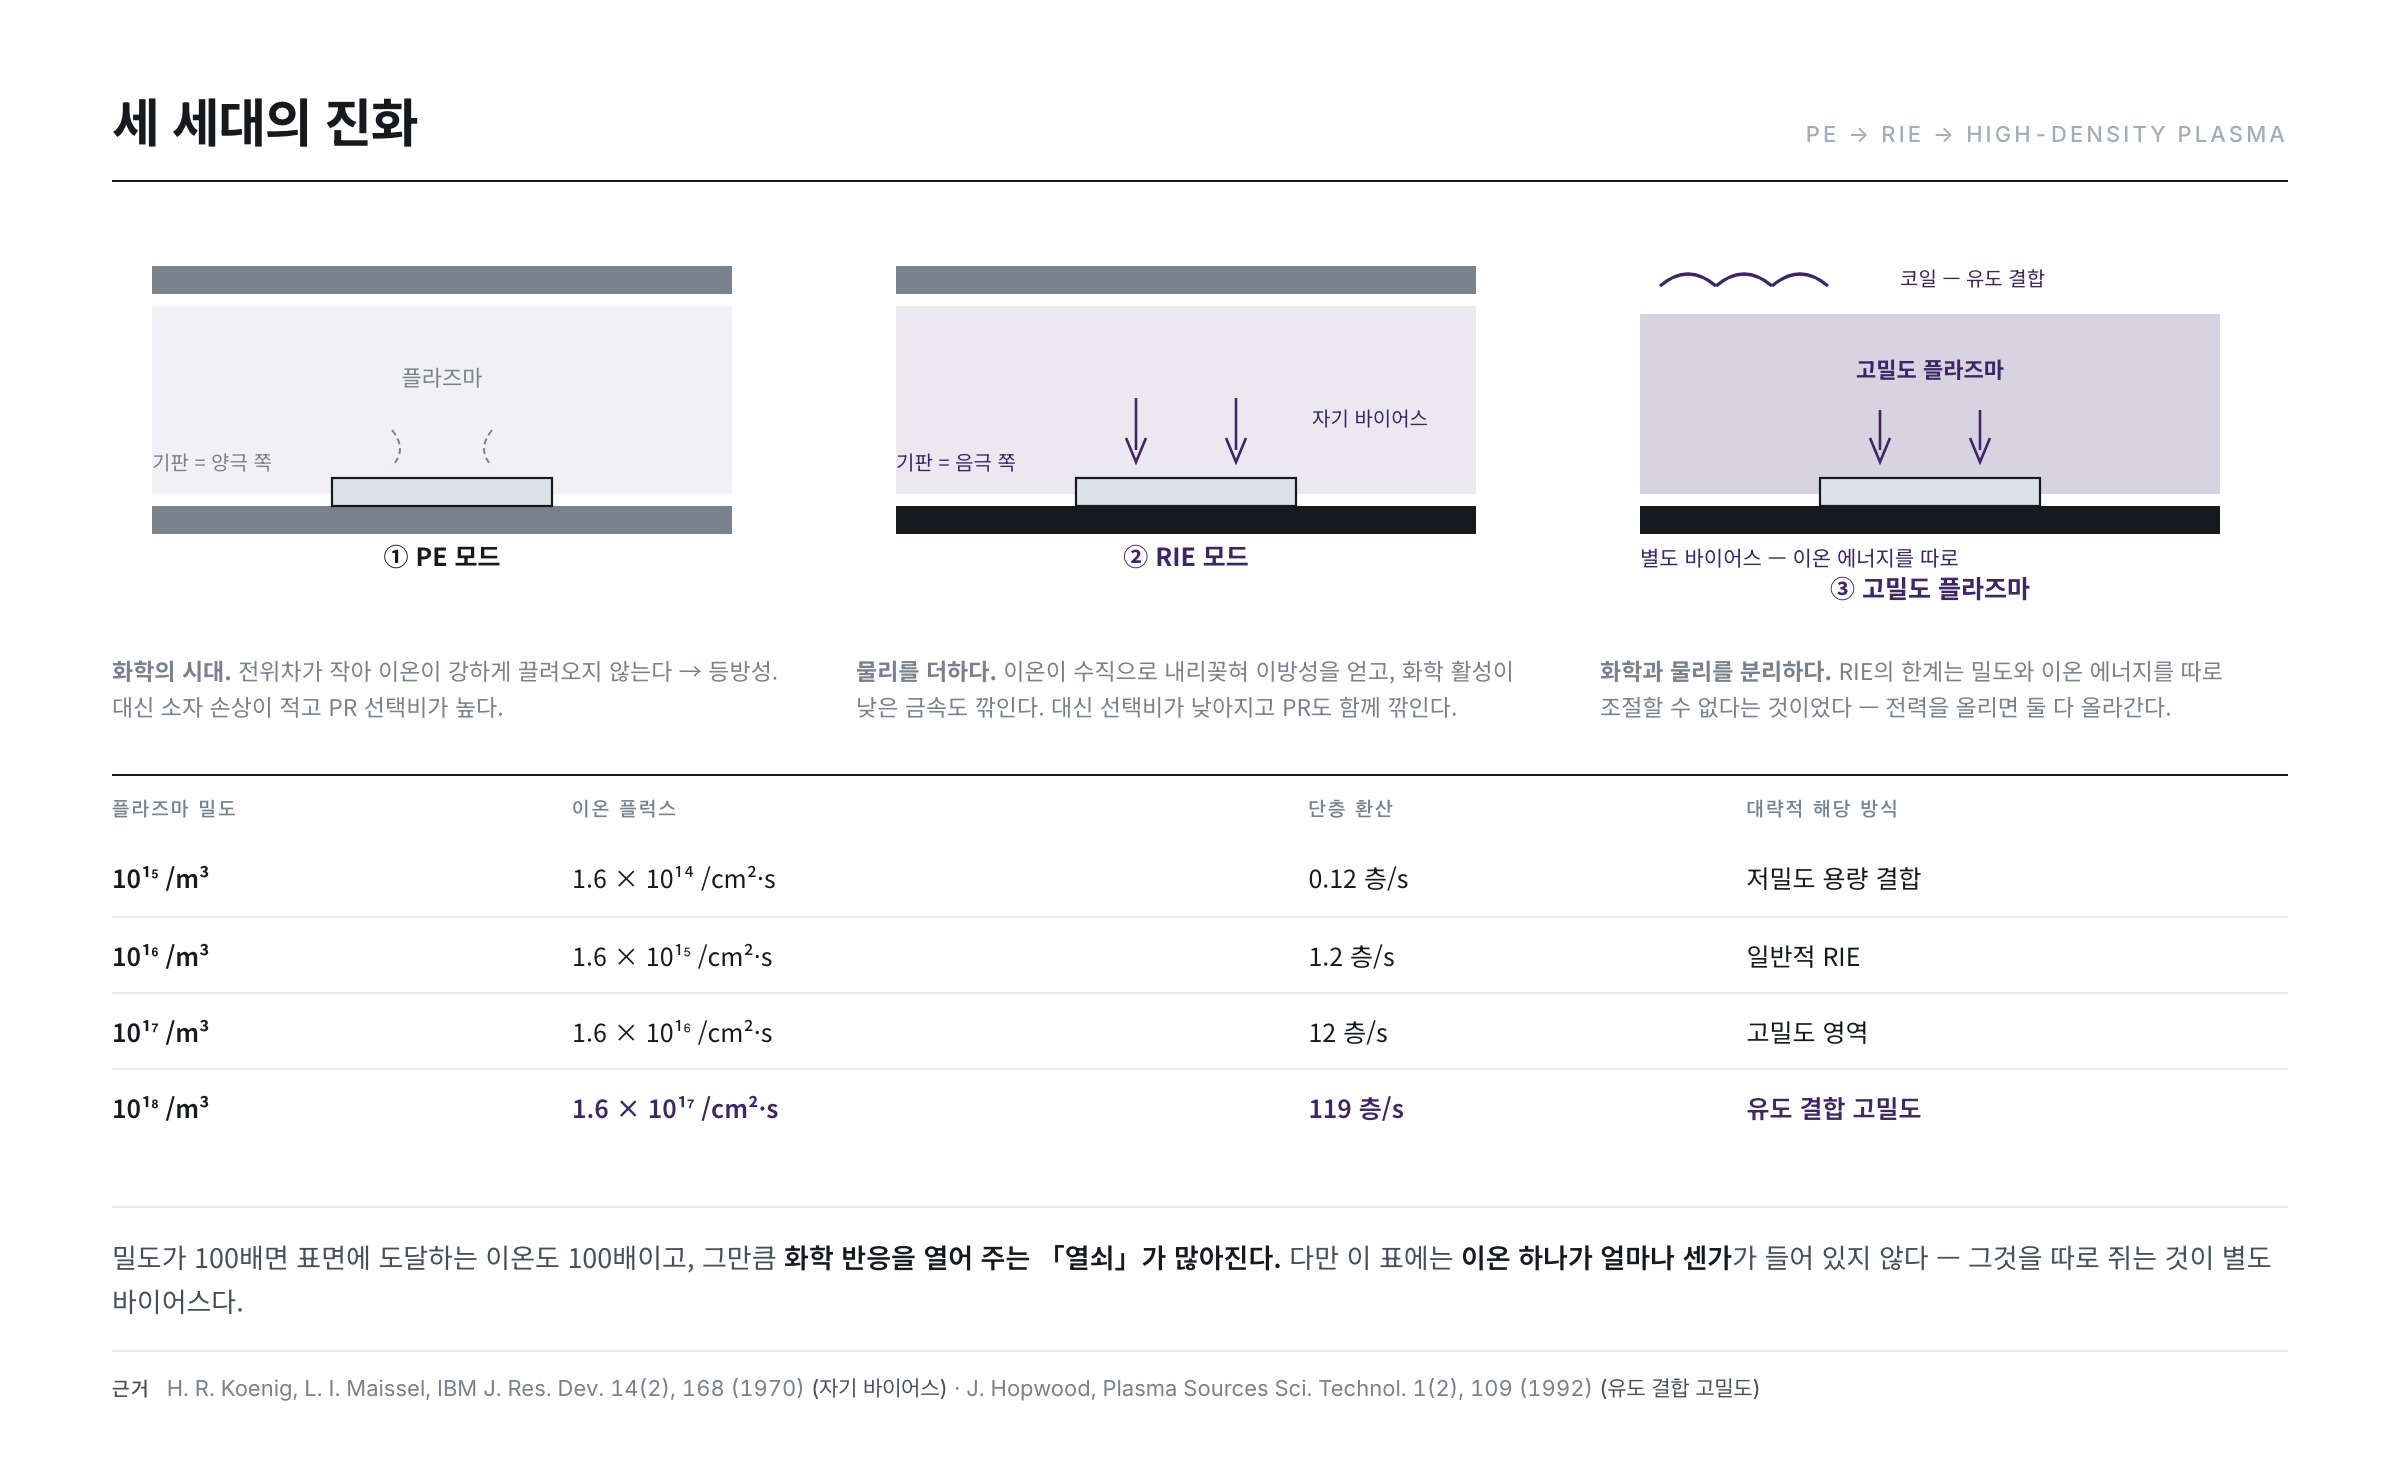
① PE 모드 — 화학의 시대
초기 방식입니다. 평행한 두 평판 전극 사이에 플라즈마를 만들고, 기판을 양극 쪽에 둡니다. 이 배치에서는 기판과 플라즈마의 전위차가 작아 이온이 강하게 끌려오지 않습니다.
결과적으로 식각은 주로 화학 반응으로 진행됩니다. 화학 반응은 방향을 가리지 않으므로 등방성이 되고, PR 아래로도 파고듭니다. 대신 장점이 뚜렷합니다 — 소자 손상이 적고 PR과의 선택비가 높습니다. 비교적 높은 압력에서 운전하며, 실리콘·질화막 계열에 잘 맞습니다.
② RIE 모드 — 물리를 더하다
금속을 깎아야 하고, 더 빠르게, 더 수직으로 깎아야 한다는 요구가 생기면서 배치가 바뀝니다. 기판을 음극 쪽으로 옮긴 것입니다. 9편에서 본 자기 바이어스 때문에 음극에는 큰 전위차가 생기고, 양이온이 기판을 향해 강하게 가속됩니다.
자기 바이어스가 왜 생기는지는 1970년에 정리되었습니다. 고주파 전극이 축전기를 통해 결합되어 있으면, 전자는 이온보다 훨씬 가벼워 반주기 동안 훨씬 많이 전극에 닿습니다. 그 결과 전극에 음전하가 쌓이고, 두 전극의 면적 비에 따라 어느 쪽에 전위가 더 걸릴지가 정해집니다 — 작은 전극일수록 더 큰 음의 바이어스를 갖습니다(H. R. Koenig, L. I. Maissel, IBM J. Res. Dev. 14(2), 168 (1970)). 기판을 작은 전극 쪽에 두는 배치가 RIE의 정의인 셈입니다.
이제 식각은 화학 반응만이 아닙니다. 이온이 표면을 때리는 물리적 충격이 더해집니다. 그 결과 두 가지가 달라집니다.
- 이방성 — 이온이 수직으로 내리꽂히므로 바닥은 깎이고 측벽은 덜 깎입니다. 수직에 가까운 프로파일이 나옵니다.
- 화학 활성이 낮은 재료도 깎인다 — 순수한 화학 반응만으로는 어려운 금속 식각이 가능해집니다.
대가도 있습니다. 이온이 세게 때리니 선택비가 낮아지고 손상이 커집니다. PR도 함께 깎여 나갑니다.
③ 고밀도 플라즈마 — 화학과 물리를 분리하다
RIE의 근본 한계는 플라즈마 밀도와 이온 에너지를 따로 조절할 수 없다는 점이었습니다. 전력을 올리면 둘 다 함께 올라갑니다.
해법은 플라즈마를 만드는 곳과 이온을 끌어당기는 곳을 분리하는 것이었습니다. 챔버 위쪽 코일에 고주파를 흘려 유도 결합으로 고밀도 플라즈마를 만들고, 기판에는 별도의 바이어스를 걸어 이온 에너지를 따로 조절합니다. 평면 코일로 대면적에 이런 플라즈마를 만드는 구조는 특허로도 정리되어 있습니다(US 4,948,458).
위키백과는 이 구조를 정확히 설명합니다 — "ICP는 식각률을 높이는 고밀도 이온 소스로 사용되고, 기판에는 별도의 RF 바이어스를 걸어 더 이방적인 식각 프로파일을 얻는다"(Reactive-ion etching). 유도 결합 플라즈마의 정량적 특성은 1992년의 리뷰에 정리되어 있으며, 용량 결합 방식보다 두 자릿수 높은 플라즈마 밀도를 낮은 압력에서 얻을 수 있다는 것이 핵심입니다(J. Hopwood, Plasma Sources Sci. Technol. 1(2), 109 (1992)).
밀도가 두 자릿수 오른다는 것이 실제로 무엇을 뜻하는지는 계산해 보면 분명해집니다. 시스 가장자리로 흘러드는 이온 플럭스는 대략 밀도 × 보옴 속도이고, 전자 온도 3eV·아르곤 기준 보옴 속도는 초속 약 2,690m입니다. 실리콘 원자의 단층 면밀도(약 1.36 × 10¹⁵개/cm²)로 나누어 「초당 몇 단층 분량의 이온이 도달하는가」로 환산하면 이렇습니다.
| 플라즈마 밀도 | 이온 플럭스 | 단층 환산 | 대략적 해당 방식 |
|---|---|---|---|
| 10¹⁵ /m³ | 1.6 × 10¹⁴ /cm²·s | 0.12 층/s | 저밀도 용량 결합 |
| 10¹⁶ /m³ | 1.6 × 10¹⁵ /cm²·s | 1.2 층/s | 일반적 RIE |
| 10¹⁷ /m³ | 1.6 × 10¹⁶ /cm²·s | 12 층/s | 고밀도 영역 |
| 10¹⁸ /m³ | 1.6 × 10¹⁷ /cm²·s | 119 층/s | 유도 결합 고밀도 |
표는 보옴 플럭스 식으로 직접 계산한 값입니다. 밀도가 100배면 표면에 도달하는 이온도 100배이고, 그만큼 화학 반응을 열어 주는 「열쇠」가 많아집니다. 그런데 이 표에는 이온 하나가 얼마나 센가가 들어 있지 않습니다 — 그것이 별도의 바이어스로 조절되는 값입니다. 고밀도 플라즈마의 본질은 「몇 개나」와 「얼마나 세게」를 두 개의 손잡이로 갈라 놓은 것입니다.
압력이 방향을 정한다
드라이 식각기가 왜 굳이 낮은 압력에서 운전하는지도 계산으로 설명됩니다. 이온은 시스에서 가속되어 기판으로 날아오는데, 그 길에서 중성 기체와 부딪히면 방향이 틀어집니다. 부딪히지 않고 갈 수 있는 거리가 평균 자유 행로입니다.
λ = kT / (√2 · π · d² · P) — d: 분자 지름, P: 압력, T: 온도
분자 지름 0.37nm, 상온을 넣고 압력만 바꾸면 이렇게 됩니다.
| 압력 | 평균 자유 행로 | 시스(수 mm)와 비교 |
|---|---|---|
| 5 mTorr | 10.2 mm | 충돌 없이 통과 — 방향성 우수 |
| 10 mTorr | 5.1 mm | 거의 충돌 없음 |
| 50 mTorr | 1.0 mm | 몇 번 충돌 |
| 100 mTorr | 0.51 mm | 여러 번 충돌 — 각도 퍼짐 |
| 1 Torr | 0.051 mm | 완전히 산란 — 방향성 상실 |
표의 값은 위 식으로 직접 계산한 것입니다. 시스 두께가 수 mm 수준이라고 보면, 수십 mTorr를 넘어서는 순간 이온이 시스를 건너는 동안 여러 번 부딪히기 시작합니다. 충돌한 이온은 수직으로 내리꽂히지 않고 비스듬히 도착하며, 그만큼 측벽도 때리게 됩니다. 압력이 올라가면 이온의 입사 각도 분포가 넓어진다는 것은 이론적으로도 다뤄져 있습니다(I. N. Devyatko, A. V. Fadeev, Plasma Physics Reports 43(8), 838 (2017)).
이것이 앞 편의 이방성 A와 곧바로 연결됩니다. 압력을 낮추면 A가 올라가고, 압력을 높이면 A가 내려갑니다. 다만 압력을 낮추면 기체 밀도가 줄어 화학종 공급이 떨어지므로 식각률이 희생됩니다. 낮은 압력에서도 밀도를 유지하려는 것이 앞서 본 고밀도 플라즈마의 동기였습니다. 세 세대의 진화는 결국 「압력을 낮추면서 밀도를 지키는」 한 방향으로 이어져 왔습니다.
가스가 곧 화학이다
어떤 가스를 쓰느냐가 무엇을 깎을 수 있는지를 정합니다.
- 불소계(F) — CF₄ · SF₆ · CHF₃ 등. 실리콘·실리콘 산화막·질화막을 깎습니다. 반응 산물인 SiF₄가 휘발성이 좋기 때문입니다.
- 염소계(Cl) — Cl₂ · BCl₃ · SiCl₄ 등. 금속을 깎습니다. 알루미늄이나 크롬 계열의 염화물이 휘발성을 갖기 때문입니다.
- 산소계(O) — O₂ · O₃. 유기물을 태웁니다. 감광막 제거(애싱)의 주역이며, 다른 가스에 섞어 균일도를 조절하기도 합니다.
- 첨가 가스 — He · Ar · N₂ 등. 플라즈마를 안정시키고 균일하게 퍼뜨리거나, 희석해 식각률을 조절합니다.
가스 선택이 경험칙이 아니라는 점이 중요합니다. 1981년의 고전적인 리뷰는 식각 가스를 「어떤 라디칼을 얼마나 만드는가」와 「그 라디칼이 대상 재료와 만들 산물이 휘발하는가」의 두 축으로 설계하는 방법을 정리했습니다(D. L. Flamm, V. M. Donnelly, Plasma Chem. Plasma Process. 1(4), 317 (1981)). 앞의 휘발성 표가 두 번째 축이고, 첨가 가스로 라디칼 비율을 조절하는 것이 첫 번째 축입니다.
측벽을 세우는 기술 — 프로파일 제어
식각의 진짜 실력은 측벽 각도를 원하는 대로 만드는 것에서 드러납니다. 세 가지 대표 기법이 있습니다.
측벽 패시베이션 — 옆면에 보호막을 입힌다
이온 시너지만으로 얻는 이방성에는 한계가 있습니다. 그래서 측벽에만 얇은 보호막이 쌓이도록 가스를 설계합니다. 탄소를 포함한 가스나 산소를 섞으면 반응 산물이 고분자·산화물 형태로 표면에 붙는데, 바닥은 이온이 계속 때려 벗겨 내지만 측벽은 이온이 닿지 않아 그대로 남습니다. 결과적으로 옆면만 코팅된 상태로 아래로만 깎이게 됩니다.
이 메커니즘은 산소를 섞은 불소계 고밀도 플라즈마에서 모형으로 정리되어, 산소 유량으로 측벽 산화층의 두께와 그에 따른 프로파일이 달라진다는 것이 계산과 실험으로 보였습니다(M. A. Blauw, E. van der Drift et al., J. Appl. Phys. 94(10), 6311 (2003)). 같은 발상을 극단까지 밀어붙인 것이, 식각 단계와 보호막 증착 단계를 번갈아 반복해 매우 깊고 수직인 구조를 만드는 방식입니다(US 5,501,893).
1단계 식각 — PR을 일부러 후퇴시킨다
산소 가스를 섞어 PR이 금속보다 빨리 물러나게 합니다. PR 가장자리가 뒤로 물러나면서 그 아래가 순차적으로 노출되므로, 결과적으로 측벽이 완만한 경사(테이퍼)가 됩니다. 왜 경사가 필요할까요 — 그 위에 올릴 절연막이 수직 단차를 잘 못 덮기 때문입니다(11편의 스텝 커버리지). 일부러 비스듬하게 만드는 것입니다.
2단계 식각 — 등방성으로 시작해 이방성으로 끝낸다
먼저 높은 압력에서 등방성으로 대부분을 깎아 속도를 벌고, 이어 낮은 압력·다른 가스로 이방성 식각을 해 측벽을 세웁니다. 마지막에 오버 식각으로 잔막을 정리하고 종점 검출로 마무리합니다. 앞의 압력 표를 떠올리면 이 순서가 왜 통하는지 분명합니다 — 1단계는 일부러 이온을 산란시키고, 2단계는 일부러 산란을 없앱니다. 가스 종류·비율·압력·바이어스 전력이 각 단계의 손잡이입니다.
애싱 — 산소로 태워 없애기
드라이 식각 계열에는 특별한 용도가 하나 더 있습니다. 애싱(ashing) — 산소 플라즈마로 감광막을 태워 없애는 공정입니다.
원리는 연소와 같습니다. PR을 비롯한 유기물은 대부분 탄소·수소·산소로 이루어져 있으므로, 산소 라디칼과 반응해 이산화탄소와 물이 되어 날아갑니다. 위키백과는 이를 "산소 플라즈마로 포토레지스트를 CO·CO₂·H₂O로 전환해 제거하는 공정"이라 정의합니다(Plasma ashing). 애싱 속도는 산소 라디칼의 공급량에 지배되며, 방전 조건을 바꿔 라디칼 생성 효율을 올리면 제거 속도가 직접 달라진다는 것이 정량적으로 보고되어 있습니다(R. Falkenstein, J. Appl. Phys. 83(10), 5095 (1998)).
여기에 함정이 있습니다. 도핑이나 드라이 식각을 겪은 PR은 표면이 딱딱하게 굳어 있습니다. 이온이 때리면서 탄소 결합이 재구성되어 일종의 껍질이 생기는 것입니다. 이온 주입을 겪은 감광막을 산소 플라즈마로 애싱한 뒤 단면을 관찰한 연구는, 표면에 형성된 이 층이 남아 잔사로 관찰된다는 것을 직접 보여 줍니다(S. Yegnasubramanian, C. Draper, C. Pearce, MRS Proc. 265, 295 (1992)). 17편에서 다룰 스트립 공정이 화학과 플라즈마를 함께 쓰는 이유가 여기 있습니다.
드라이 식각의 그림자 — 손상과 정전기
드라이 식각에는 웻에 없는 위험이 둘 있습니다.
첫째, 플라즈마 손상입니다. 고에너지 이온이 표면을 때리면서 격자를 흐트러뜨리고, 자외선이 절연막에 전하를 주입합니다. 특히 게이트 절연막처럼 얇고 민감한 층에서는 이 손상이 소자 특성 변화로 직결됩니다.
둘째, 정전기(ESD)입니다. 플라즈마 안에서 기판에 전하가 쌓이고, 그것이 한 번에 방전되면 배선이 타 버립니다. 대면적일수록 전하가 모일 여지가 커 위험합니다. 그래서 정전 척(ESC)으로 기판을 안정적으로 잡고, 뒷면에 헬륨 가스를 흘려 기판 온도가 오르지 않게 관리합니다.
온도 관리는 부수적인 항목이 아닙니다. 식각률은 온도에 지수적으로 민감하고, 측벽 보호막의 부착·이탈 균형도 온도가 정합니다. 기판 뒷면과 척 사이는 진공이라 열이 전달되지 않으므로, 그 좁은 틈을 헬륨으로 채워 열을 건네주는 매질로 삼습니다.
흔한 오해 세 가지
- "드라이 식각은 이온으로 깎아내는 것이다" — 스퍼터링만으로 깎는다면 속도가 실용 범위에 못 미치고 선택비도 없습니다. 실제로 재료를 없애는 것은 화학 반응이며, 이온은 그 반응을 여는 역할입니다. 1979년의 시너지 실험이 이 점을 갈랐습니다.
- "전력을 올리면 빨라진다" — 용량 결합 방식에서는 전력이 밀도와 이온 에너지를 동시에 올립니다. 속도는 빨라지지만 선택비가 떨어지고 손상이 커지므로, 얻는 것과 잃는 것을 함께 봐야 합니다. 두 값을 갈라 놓으려고 만든 것이 고밀도 플라즈마입니다.
- "챔버는 그저 그릇이다" — 챔버 벽에 쌓이거나 벗겨지는 막이 반응종의 소비와 공급을 바꿉니다. 벽면 상태와 측벽 보호막 형성이 서로 얽혀 있다는 것은 실측으로 보고되어 있습니다(M. Kogelschatz, G. Cunge, O. Joubert, Contrib. Plasma Phys. 44(5-6), 413 (2004)). 그래서 세정과 시즈닝이 레시피의 일부입니다.
무엇이 왜 중요한가 — 관리 포인트 3
- 플라즈마 안정성 — 인가 전력, 반사파, 압력, 가스 유량. 어느 하나가 흔들리면 식각률과 프로파일이 함께 흔들립니다.
- 챔버 컨디션 — 벽에 쌓인 폴리머가 떨어져 파티클이 되고, 챔버 상태에 따라 같은 레시피도 다른 결과를 냅니다. 그래서 매엽 사이 세정 스텝과 주기적 시즈닝을 넣습니다.
- 손상 지표 — 식각 직후 소자의 문턱전압·누설 전류 변화로 플라즈마 손상 정도를 간접 확인합니다.
다음 편(16편)에서는 반대편 — 웻 식각으로 갑니다. 액체가 사방으로 퍼진다는 약점을 안고도 왜 여전히 쓰이는지, 다층 금속을 한 번에 깎을 때 벌어지는 갈바닉 부식이란 무엇인지, 그리고 좁은 구멍 바닥을 청소하는 BOE의 화학을 다룹니다.
참고 자료
- J. W. Coburn, H. F. Winters, "Ion- and electron-assisted gas-surface chemistry — An important effect in plasma etching," J. Appl. Phys. 50(5), 3189 (1979) : 이온과 반응 기체를 동시에 줄 때 식각 속도가 각각의 합보다 훨씬 커진다는 시너지 실험
- H. R. Koenig, L. I. Maissel, "Application of RF Discharges to Sputtering," IBM J. Res. Dev. 14(2), 168 (1970) : 전극 면적 비가 자기 바이어스를 결정한다는 원리 — RIE 배치의 근거
- J. Hopwood, "Review of inductively coupled plasmas for plasma processing," Plasma Sources Sci. Technol. 1(2), 109 (1992) : 유도 결합 플라즈마의 밀도·전자 온도와 저압 운전 특성 정리
- D. L. Flamm, V. M. Donnelly, "The design of plasma etchants," Plasma Chem. Plasma Process. 1(4), 317 (1981) : 라디칼 생성과 반응 산물의 휘발성으로 식각 가스를 설계하는 체계
- M. A. Blauw, E. van der Drift et al., "Modeling of fluorine-based high-density plasma etching of anisotropic silicon trenches with oxygen sidewall passivation," J. Appl. Phys. 94(10), 6311 (2003) : 측벽 보호막 두께가 프로파일을 결정하는 메커니즘의 모형화
- I. N. Devyatko, A. V. Fadeev, "Effect of collisions on the angular distribution of ions under plasmachemical etching," Plasma Physics Reports 43(8), 838 (2017) : 시스 안 충돌이 이온 입사 각도 분포를 넓힌다는 해석 — 본문 압력 표의 근거
- R. Falkenstein, "Frequency dependence of photoresist ashing with dielectric barrier discharges in oxygen," J. Appl. Phys. 83(10), 5095 (1998) : 산소 방전 조건이 감광막 제거 속도를 좌우한다는 정량 측정
- S. Yegnasubramanian, C. Draper, C. Pearce, "TEM investigation of implanted photoresist residues remaining after oxygen plasma ashing," MRS Proc. 265, 295 (1992) : 이온을 맞은 감광막의 굳은 표면층이 애싱 후 잔사로 남는다는 단면 관찰
- M. Kogelschatz, G. Cunge, O. Joubert, "Correlation and interaction between sidewall passivation and chamber walls deposition during silicon etching," Contrib. Plasma Phys. 44(5-6), 413 (2004) : 챔버 벽 상태와 측벽 보호막 형성이 얽혀 있다는 실측
- US 4,948,458 — Method and apparatus for producing magnetically-coupled planar plasma : 평면 코일로 유도 결합 고밀도 플라즈마를 만드는 구조
- US 5,501,893 — Method of anisotropically etching silicon : 식각과 보호막 증착을 번갈아 반복해 수직 구조를 만드는 방식
- Reactive-ion etching — Wikipedia · Plasma ashing — Wikipedia · Silicon tetrafluoride · Aluminium chloride · Aluminium fluoride · Copper(I) chloride : ICP 구조와 애싱의 정의, 그리고 본문 휘발성 표의 융점·비점 물성치
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.