드라이 식각이 정밀하다면, 웻 식각은 왜 아직도 쓰일까요. 답은 간단합니다 — 싸고, 빠르고, 하부 막을 덜 다치기 때문입니다. 백플레인의 두꺼운 금속 배선은 대부분 이 방식으로 깎입니다. 다만 액체를 다루는 만큼 드라이에는 없는 고유한 함정들이 있습니다. 이번 편은 그 함정과 대응법입니다.
사방으로 깎인다 — 등방성의 숙명
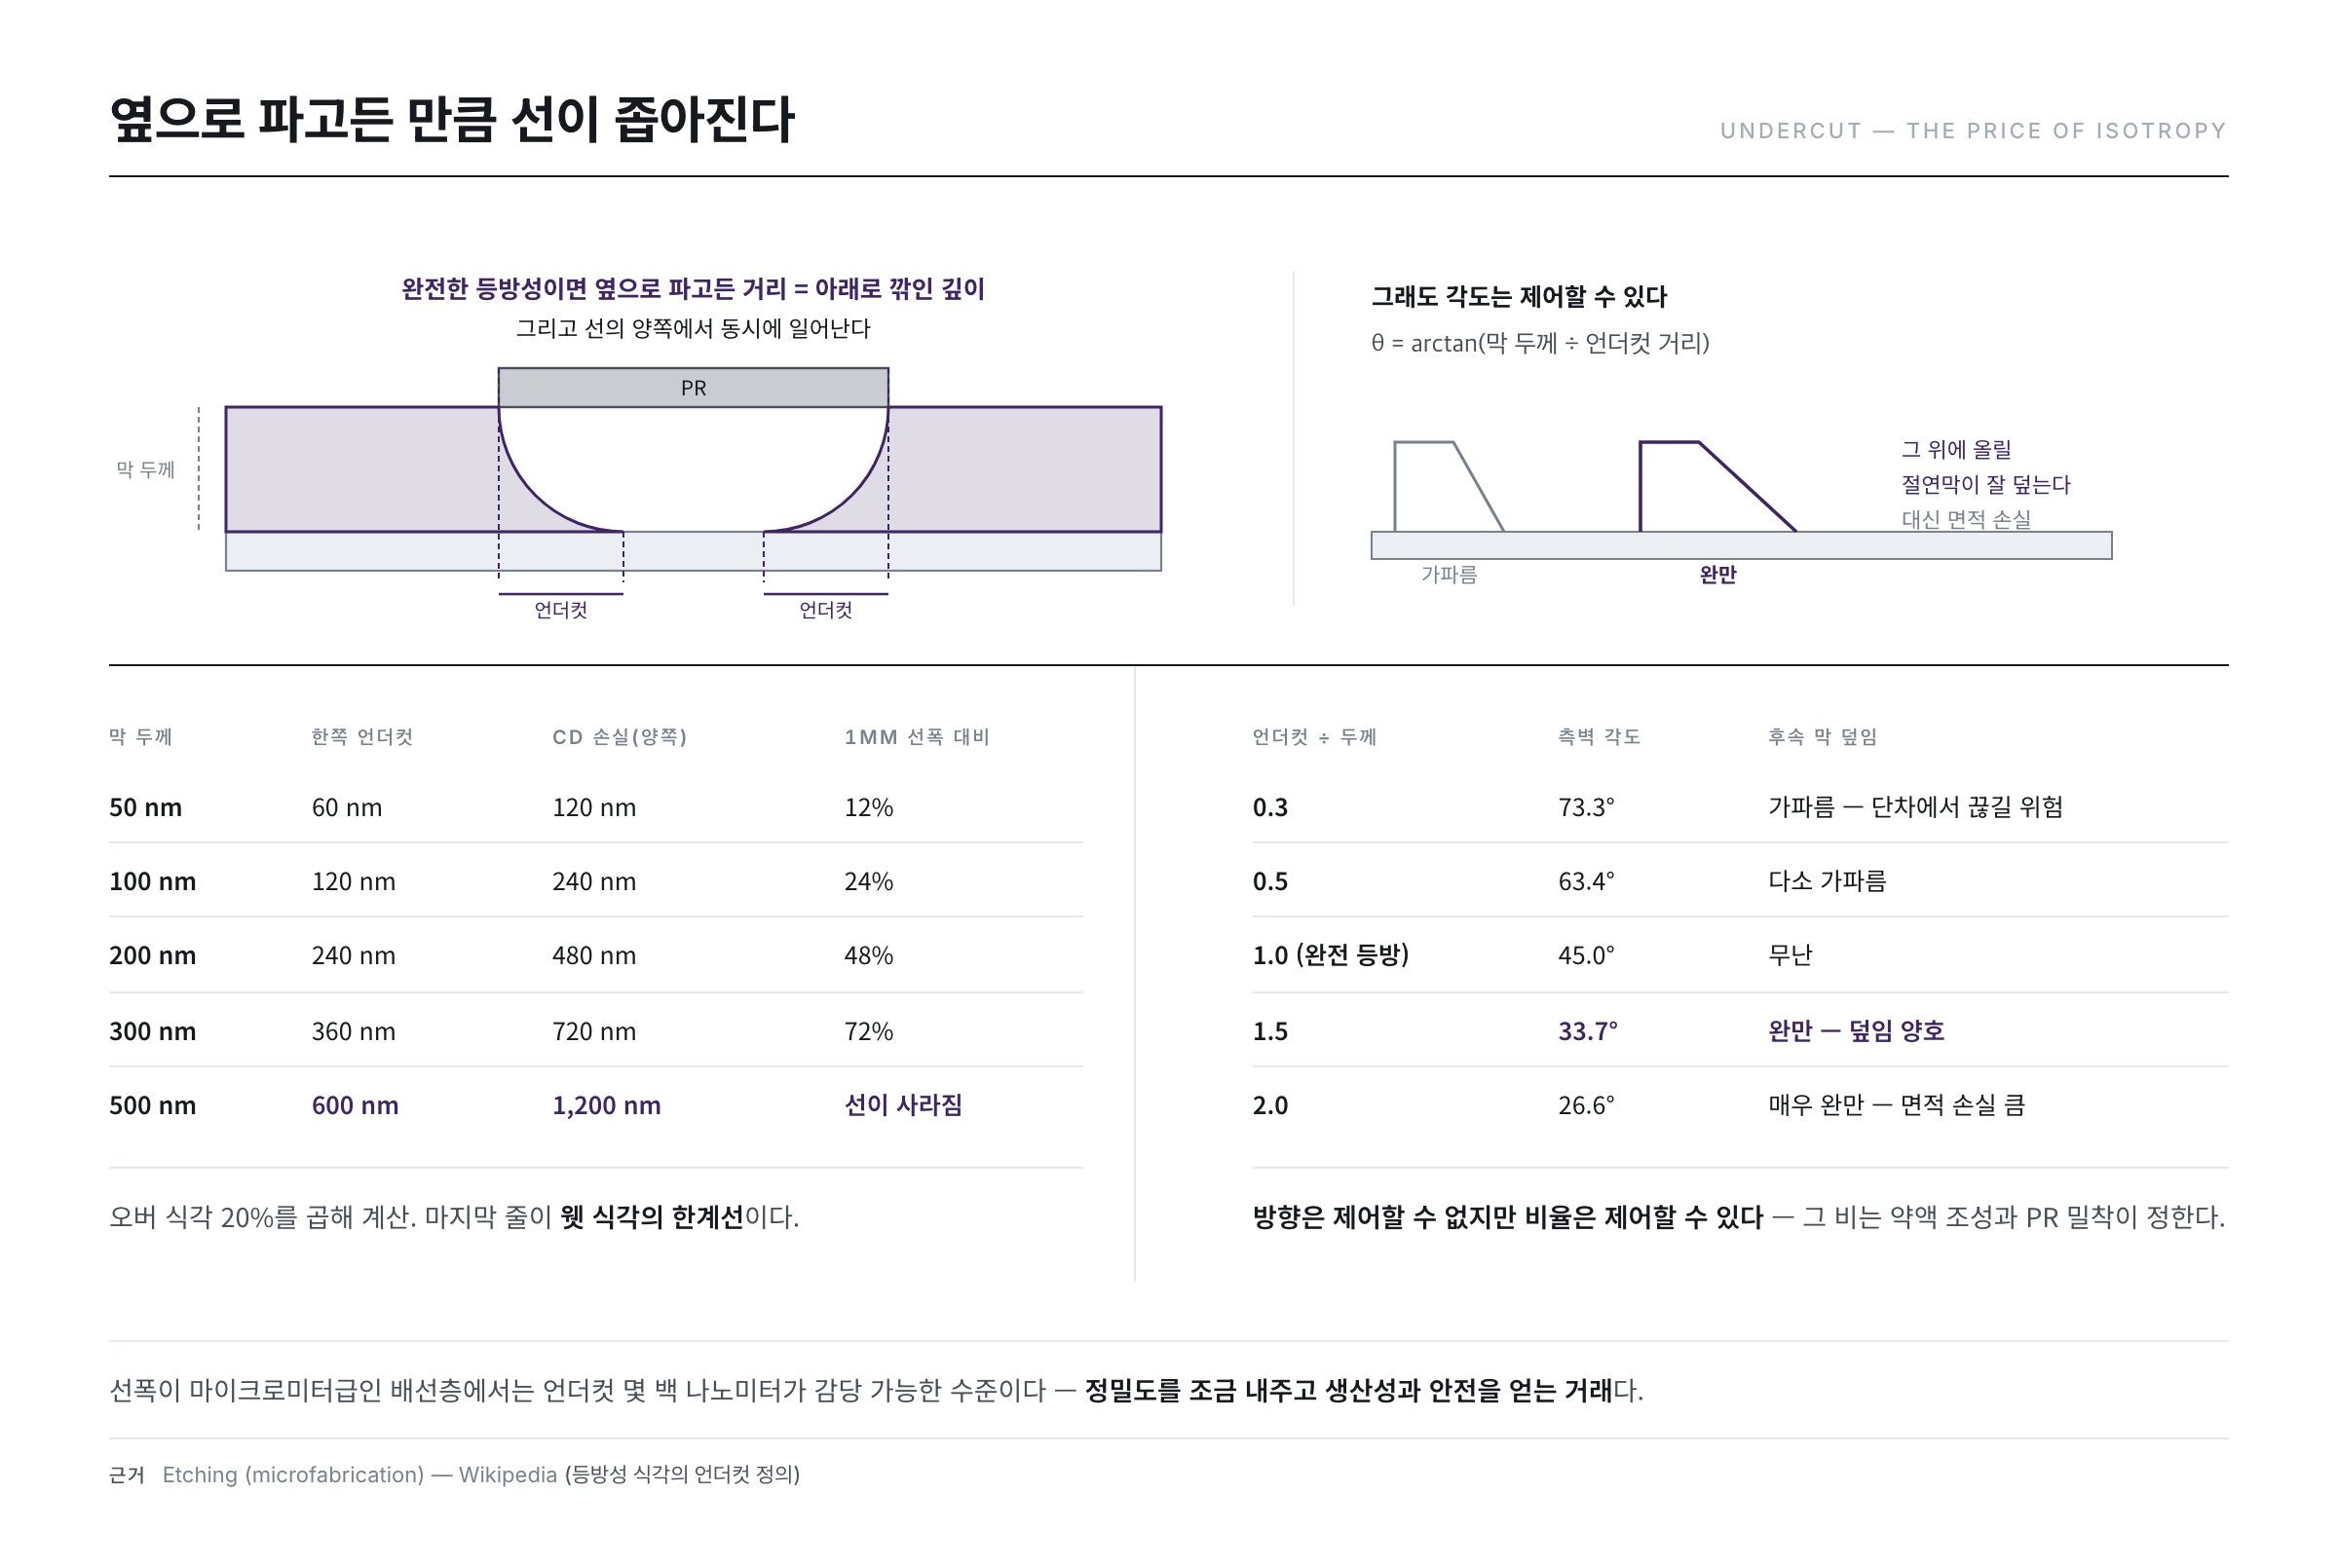
액체 약품은 방향을 가리지 않습니다. 아래로 깎이는 만큼 옆으로도 깎입니다. 그래서 PR이 덮고 있는 부분 아래까지 약액이 파고들어 언더컷(undercut)이 생기고, 완성된 선폭은 설계보다 좁아집니다. 앞 편에서 본 CD 바이어스가 여기서 크게 발생합니다.
「크게」가 얼마나 큰지는 계산할 필요도 없습니다. 완전한 등방성이라면 옆으로 파고든 거리는 아래로 깎인 깊이와 정확히 같습니다. 14편의 이방성 정의로 말하면 A = 0인 경우이며, 선의 양쪽에서 일어나므로 CD 손실은 막 두께의 두 배가 됩니다. 여기에 오버 식각 20%를 더하면 이렇게 됩니다.
| 막 두께 | 한쪽 언더컷 | CD 손실(양쪽) | 1μm 선폭 대비 |
|---|---|---|---|
| 50 nm | 60 nm | 120 nm | 12% |
| 100 nm | 120 nm | 240 nm | 24% |
| 200 nm | 240 nm | 480 nm | 48% |
| 300 nm | 360 nm | 720 nm | 72% |
| 500 nm | 600 nm | 1,200 nm | 선이 사라짐 |
표는 「언더컷 = 수직 식각 깊이」라는 등방성의 정의에 오버 식각 20%를 곱해 직접 계산한 것입니다. 마지막 줄이 웻 식각의 한계선입니다 — 500nm 두께의 막을 웻으로 깎으면서 1μm 선을 남기려 하면, 양쪽에서 1.2μm가 먹혀 선 자체가 사라집니다. 웻 식각으로 만들 수 있는 최소 선폭은 막 두께가 정한다는 뜻이고, 이것이 미세 패턴에 웻을 쓰지 못하는 이유입니다.
그럼에도 웻 식각을 쓰는 이유는 명확합니다.
- 선택비가 높다 — 약액을 고르면 특정 금속만 녹이고 하부 막은 거의 건드리지 않게 할 수 있습니다.
- PR이 거의 손상되지 않는다 — 이온 충격이 없으니 마스크가 온전히 버팁니다.
- 플라즈마 손상·정전기가 없다 — 소자에 전기적 스트레스를 주지 않습니다.
- 생산성이 높고 설비가 단순하다 — 대면적 기판을 연속으로 흘려보내며 처리할 수 있습니다.
선폭이 마이크로미터급인 배선층에서는 언더컷 몇 백 나노미터가 감당 가능한 수준입니다. 정밀도를 조금 내주고 생산성과 안전을 얻는 거래인 셈입니다.
프로파일을 포기하는 것은 아니다
등방성이라고 해서 측벽 각도를 통제할 수 없는 것은 아닙니다. 언더컷 거리와 막 두께의 비가 곧 측벽 각도이기 때문입니다.
측벽 각도 θ = arctan(막 두께 ÷ 언더컷 거리)
| 언더컷 ÷ 두께 | 측벽 각도 | 후속 막 덮임 |
|---|---|---|
| 0.3 | 73.3° | 가파름 — 단차에서 끊길 위험 |
| 0.5 | 63.4° | 다소 가파름 |
| 1.0 (완전 등방) | 45.0° | 무난 |
| 1.5 | 33.7° | 완만 — 덮임 양호 |
| 2.0 | 26.6° | 매우 완만 — 면적 손실 큼 |
표는 위 식으로 직접 계산한 값입니다. 웻 식각의 측벽 각도는 PR과 금속 경계의 박리(peeling) 정도에 따라 이 비가 달라지면서 결정되는데, 이는 12편에서 본 하드 베이크 조건과 약액 조성(특히 산화제 농도)으로 조절합니다. 다만 어느 조성에서 어떤 각도가 나오는지는 공정마다 다르고, 이 글이 공개 출처로 뒷받침할 수 있는 것은 위 식이 말하는 비 A와 각도의 관계까지입니다.
왜 굳이 완만한 각도를 원할까요. 11편에서 본 스텝 커버리지 때문입니다. 그 위에 올릴 절연막이 가파른 단차를 잘 덮지 못하므로, 표의 아래쪽 값들이 오히려 유리합니다. 대신 각도를 낮출수록 배선이 차지하는 면적이 늘어납니다 — 덮임과 면적의 거래입니다.
두 금속이 만나면 한쪽이 희생된다 — 갈바닉 부식
10편에서 배선이 3층 샌드위치로 만들어진다고 했습니다. 이 구조가 웻 식각에서 예상치 못한 문제를 일으킵니다.
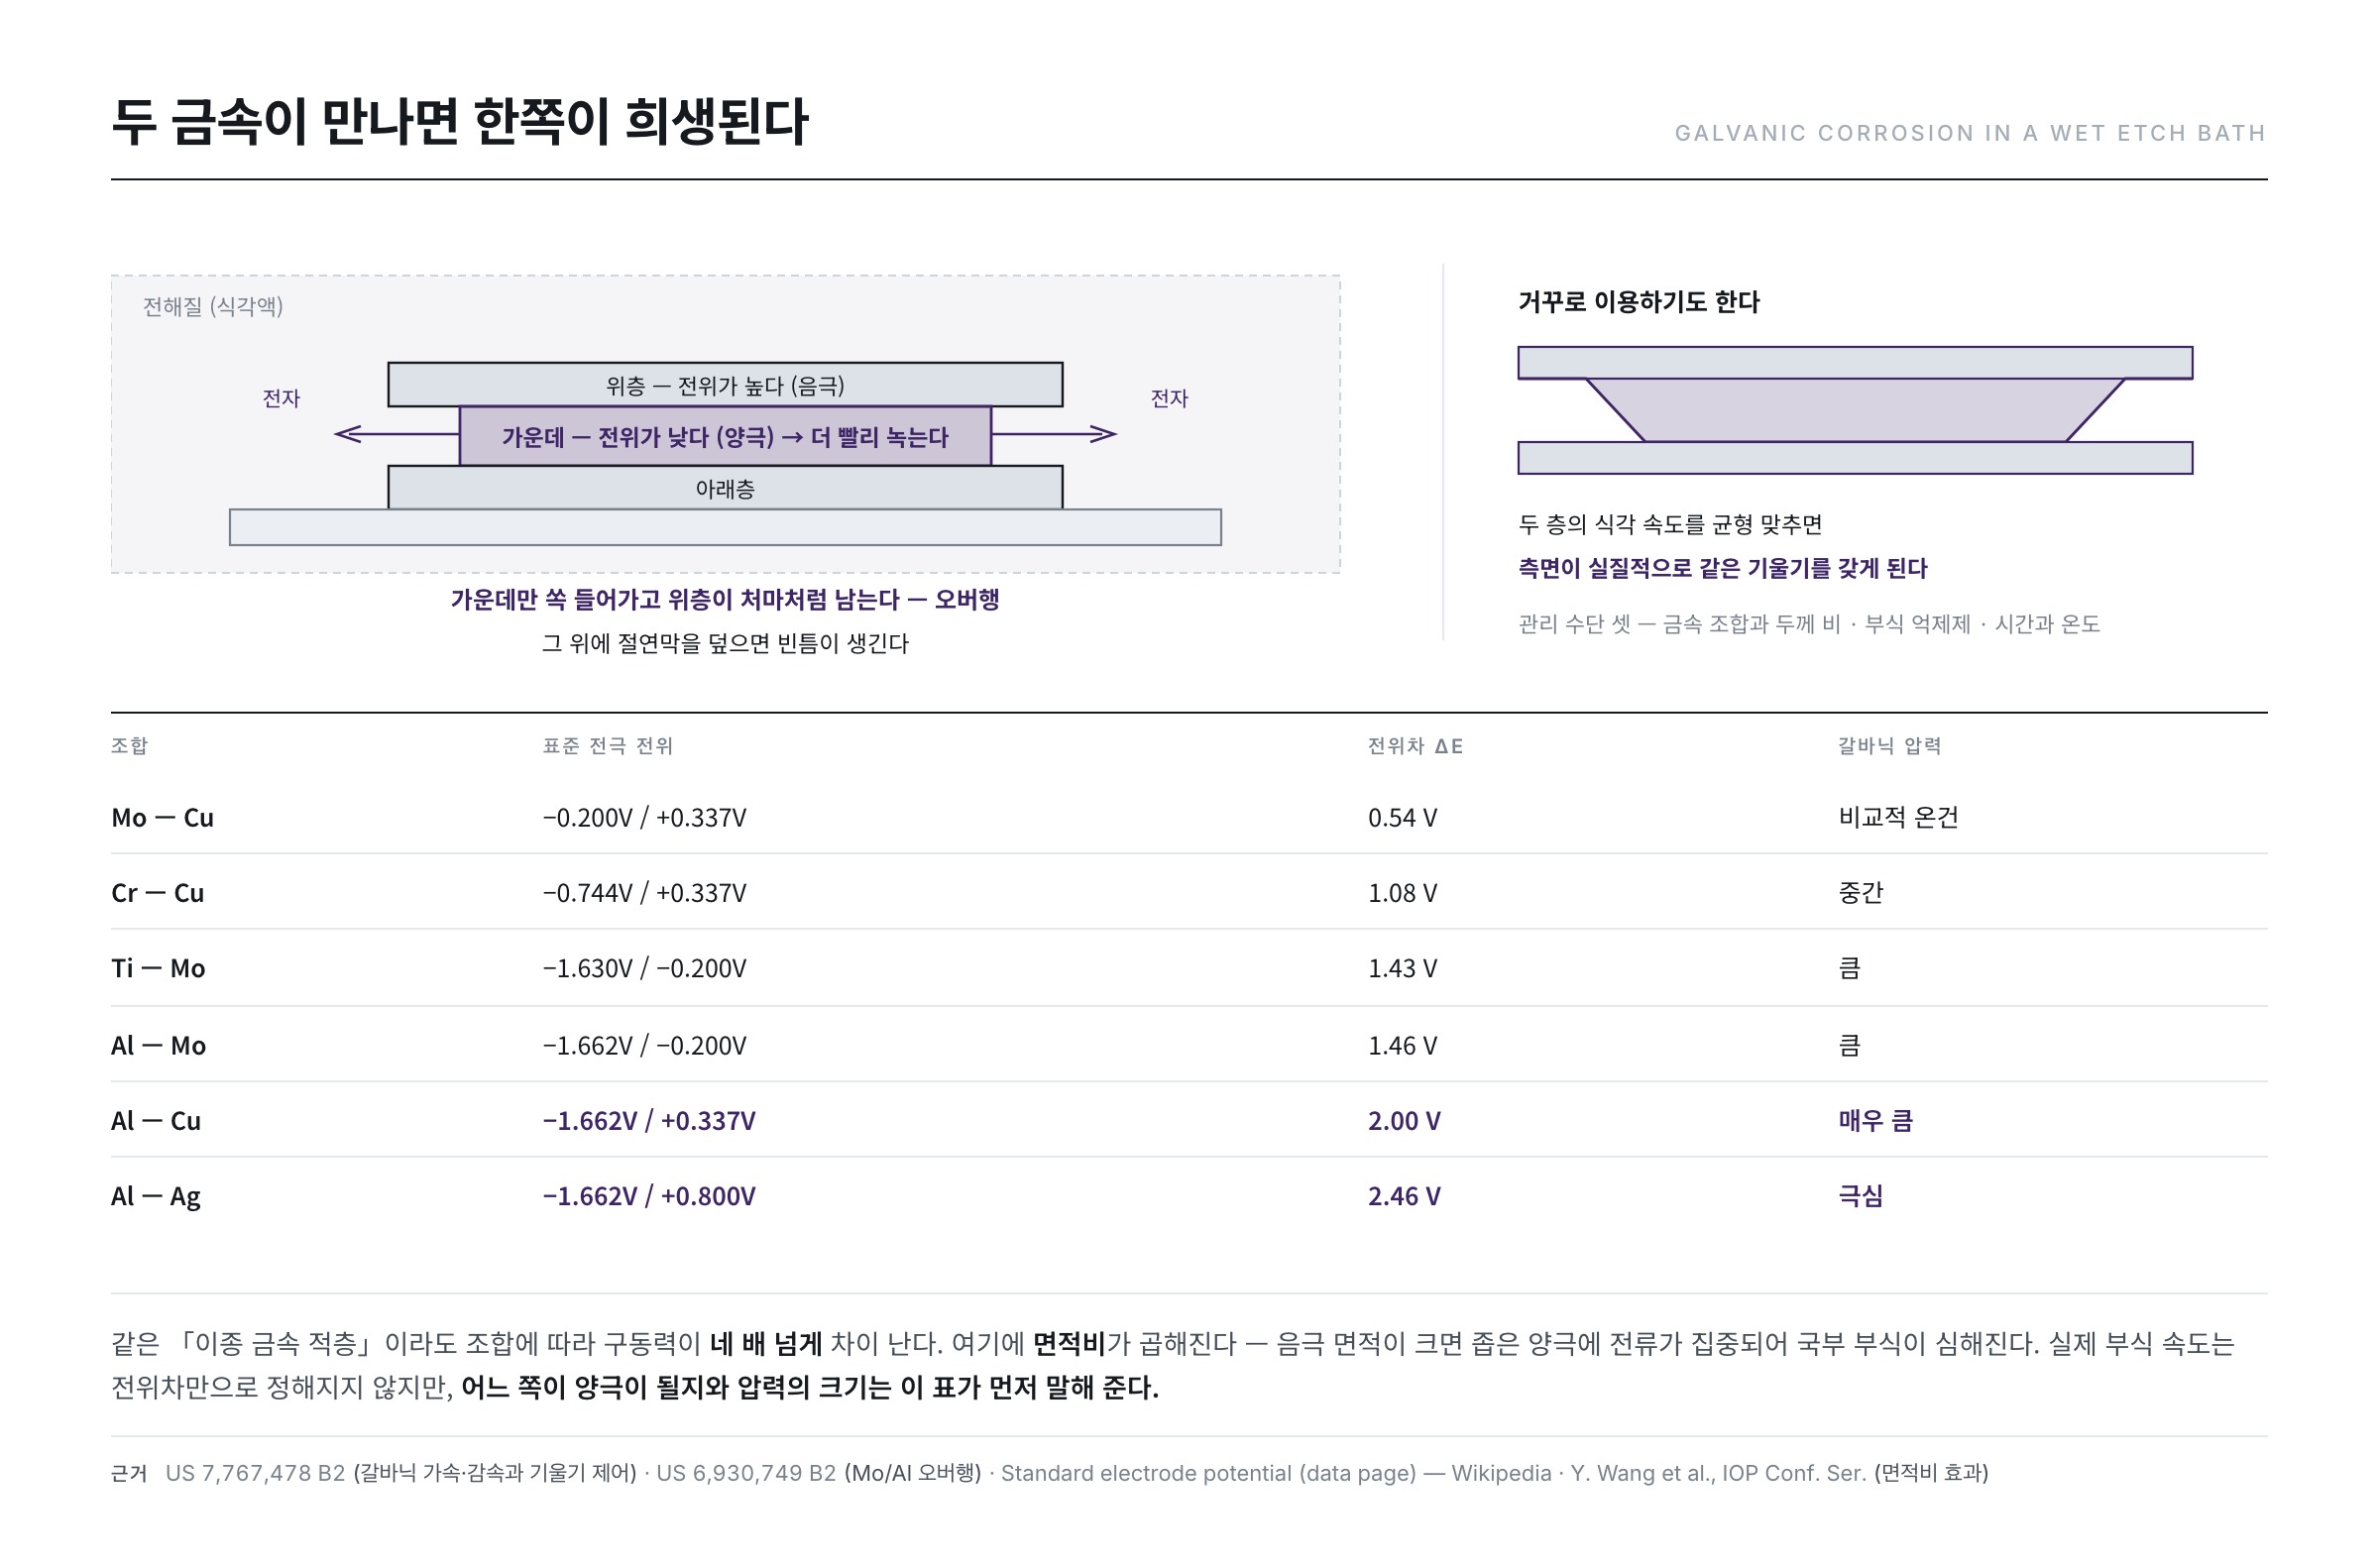
서로 다른 금속이 전해질(식각액) 속에서 전기적으로 연결되면, 각자의 전위차 때문에 전자가 한쪽에서 다른 쪽으로 흐릅니다. 그 결과 전위가 낮은 금속은 양극이 되어 더 빨리 녹고, 전위가 높은 금속은 음극이 되어 덜 녹습니다. 이것이 갈바닉 부식(galvanic corrosion)입니다(Galvanic corrosion).
특허 문헌은 이 현상을 매우 명확하게 기술합니다 — "음극 금속의 식각(침식) 속도는 그 금속을 단독으로 쓸 때보다 느려진다. 양극 금속의 식각 속도는 단독으로 쓸 때보다 빨라진다". 정량적인 예도 함께 제시됩니다. 알루미늄과 구리의 기전력이 각각 약 −1.66V와 +0.337V이므로, 이 조합에서는 알루미늄이 양극, 구리가 음극으로 작동합니다(US 7,767,478 B2).
이 구동력이 조합마다 얼마나 다른지는 표준 전극 전위로 비교할 수 있습니다. 표의 값은 공개된 표준 전극 전위 자료에서 가져와 차를 계산한 것입니다. 전위값은 문헌과 측정 조건에 따라 소폭 달라집니다(Standard electrode potential (data page)).
| 조합 | 표준 전극 전위 | 전위차 ΔE | 갈바닉 압력 |
|---|---|---|---|
| Mo — Cu | −0.200V / +0.337V | 0.54 V | 비교적 온건 |
| Cr — Cu | −0.744V / +0.337V | 1.08 V | 중간 |
| Ti — Mo | −1.630V / −0.200V | 1.43 V | 큼 |
| Al — Mo | −1.662V / −0.200V | 1.46 V | 큼 |
| Al — Cu | −1.662V / +0.337V | 2.00 V | 매우 큼 |
| Al — Ag | −1.662V / +0.800V | 2.46 V | 극심 |
표를 보면 같은 「이종 금속 적층」이라도 조합에 따라 구동력이 네 배 넘게 차이 납니다. 실제 식각액 속의 부식 속도는 전위차만으로 정해지지 않고 반응 속도론과 표면 상태가 함께 작용하지만, 어느 쪽이 양극이 될지와 압력의 크기는 이 표가 먼저 말해 줍니다.
여기에 면적비가 곱해집니다. 음극 면적이 양극 면적보다 크면 좁은 양극에 전류가 집중되어 국부 부식이 심해지는데, 이 면적비 효과는 부식 실험으로도 확인되어 있습니다(Y. Wang et al., IOP Conf. Ser. Mater. Sci. Eng. 322, 022046 (2018)). 3층 배선에서 얇은 중간층이 넓은 상하층 사이에 끼어 있는 구조가 바로 「작은 양극 + 큰 음극」의 전형이며, 그래서 가운데 층만 쏙 들어가는 결함이 나옵니다.
실제 불량으로는 어떻게 나타날까요. 다른 특허가 구체적으로 적고 있습니다 — 몰리브덴/알루미늄 이중층에서 "알루미늄이 몰리브덴보다 식각률이 높아, 갈바닉 부식에 의한 전위차로 알루미늄 위의 몰리브덴 층에 오버행(처마)이 생긴다"는 것입니다(US 6,930,749 B2). 가운데 층만 쏙 들어가고 위층이 처마처럼 남으면, 그 위에 절연막을 덮을 때 빈틈이 생기고 배선 신뢰성이 무너집니다.
역이용 — 부식을 설계 도구로
흥미로운 것은 이 현상을 거꾸로 이용하기도 한다는 점입니다. 앞서 인용한 US 7,767,478 B2는 "알루미늄 층과 구리 층의 식각 속도를 균형 맞춰 측면이 실질적으로 같은 기울기를 갖도록 할 수 있다"고 적습니다. 즉 금속 조합과 두께 비율을 조절해 원하는 테이퍼 각을 만들어내는 것입니다. 골칫거리를 설계 변수로 바꾼 셈입니다.
관리 수단은 셋입니다 — 금속 조합과 두께 비율의 설계, 약액에 부식 억제제 첨가, 그리고 식각 시간·온도 제어입니다.
좁은 구멍의 바닥까지 — 왜 BOE인가
층간 절연막에는 위아래 배선을 잇는 콘택트 홀이 뚫립니다. 그런데 드라이 식각으로 홀을 뚫고 나면 바닥에 폴리머 잔사가 남습니다. 이것을 제거하지 않으면 접촉 저항이 높아져 소자 성능이 떨어집니다.
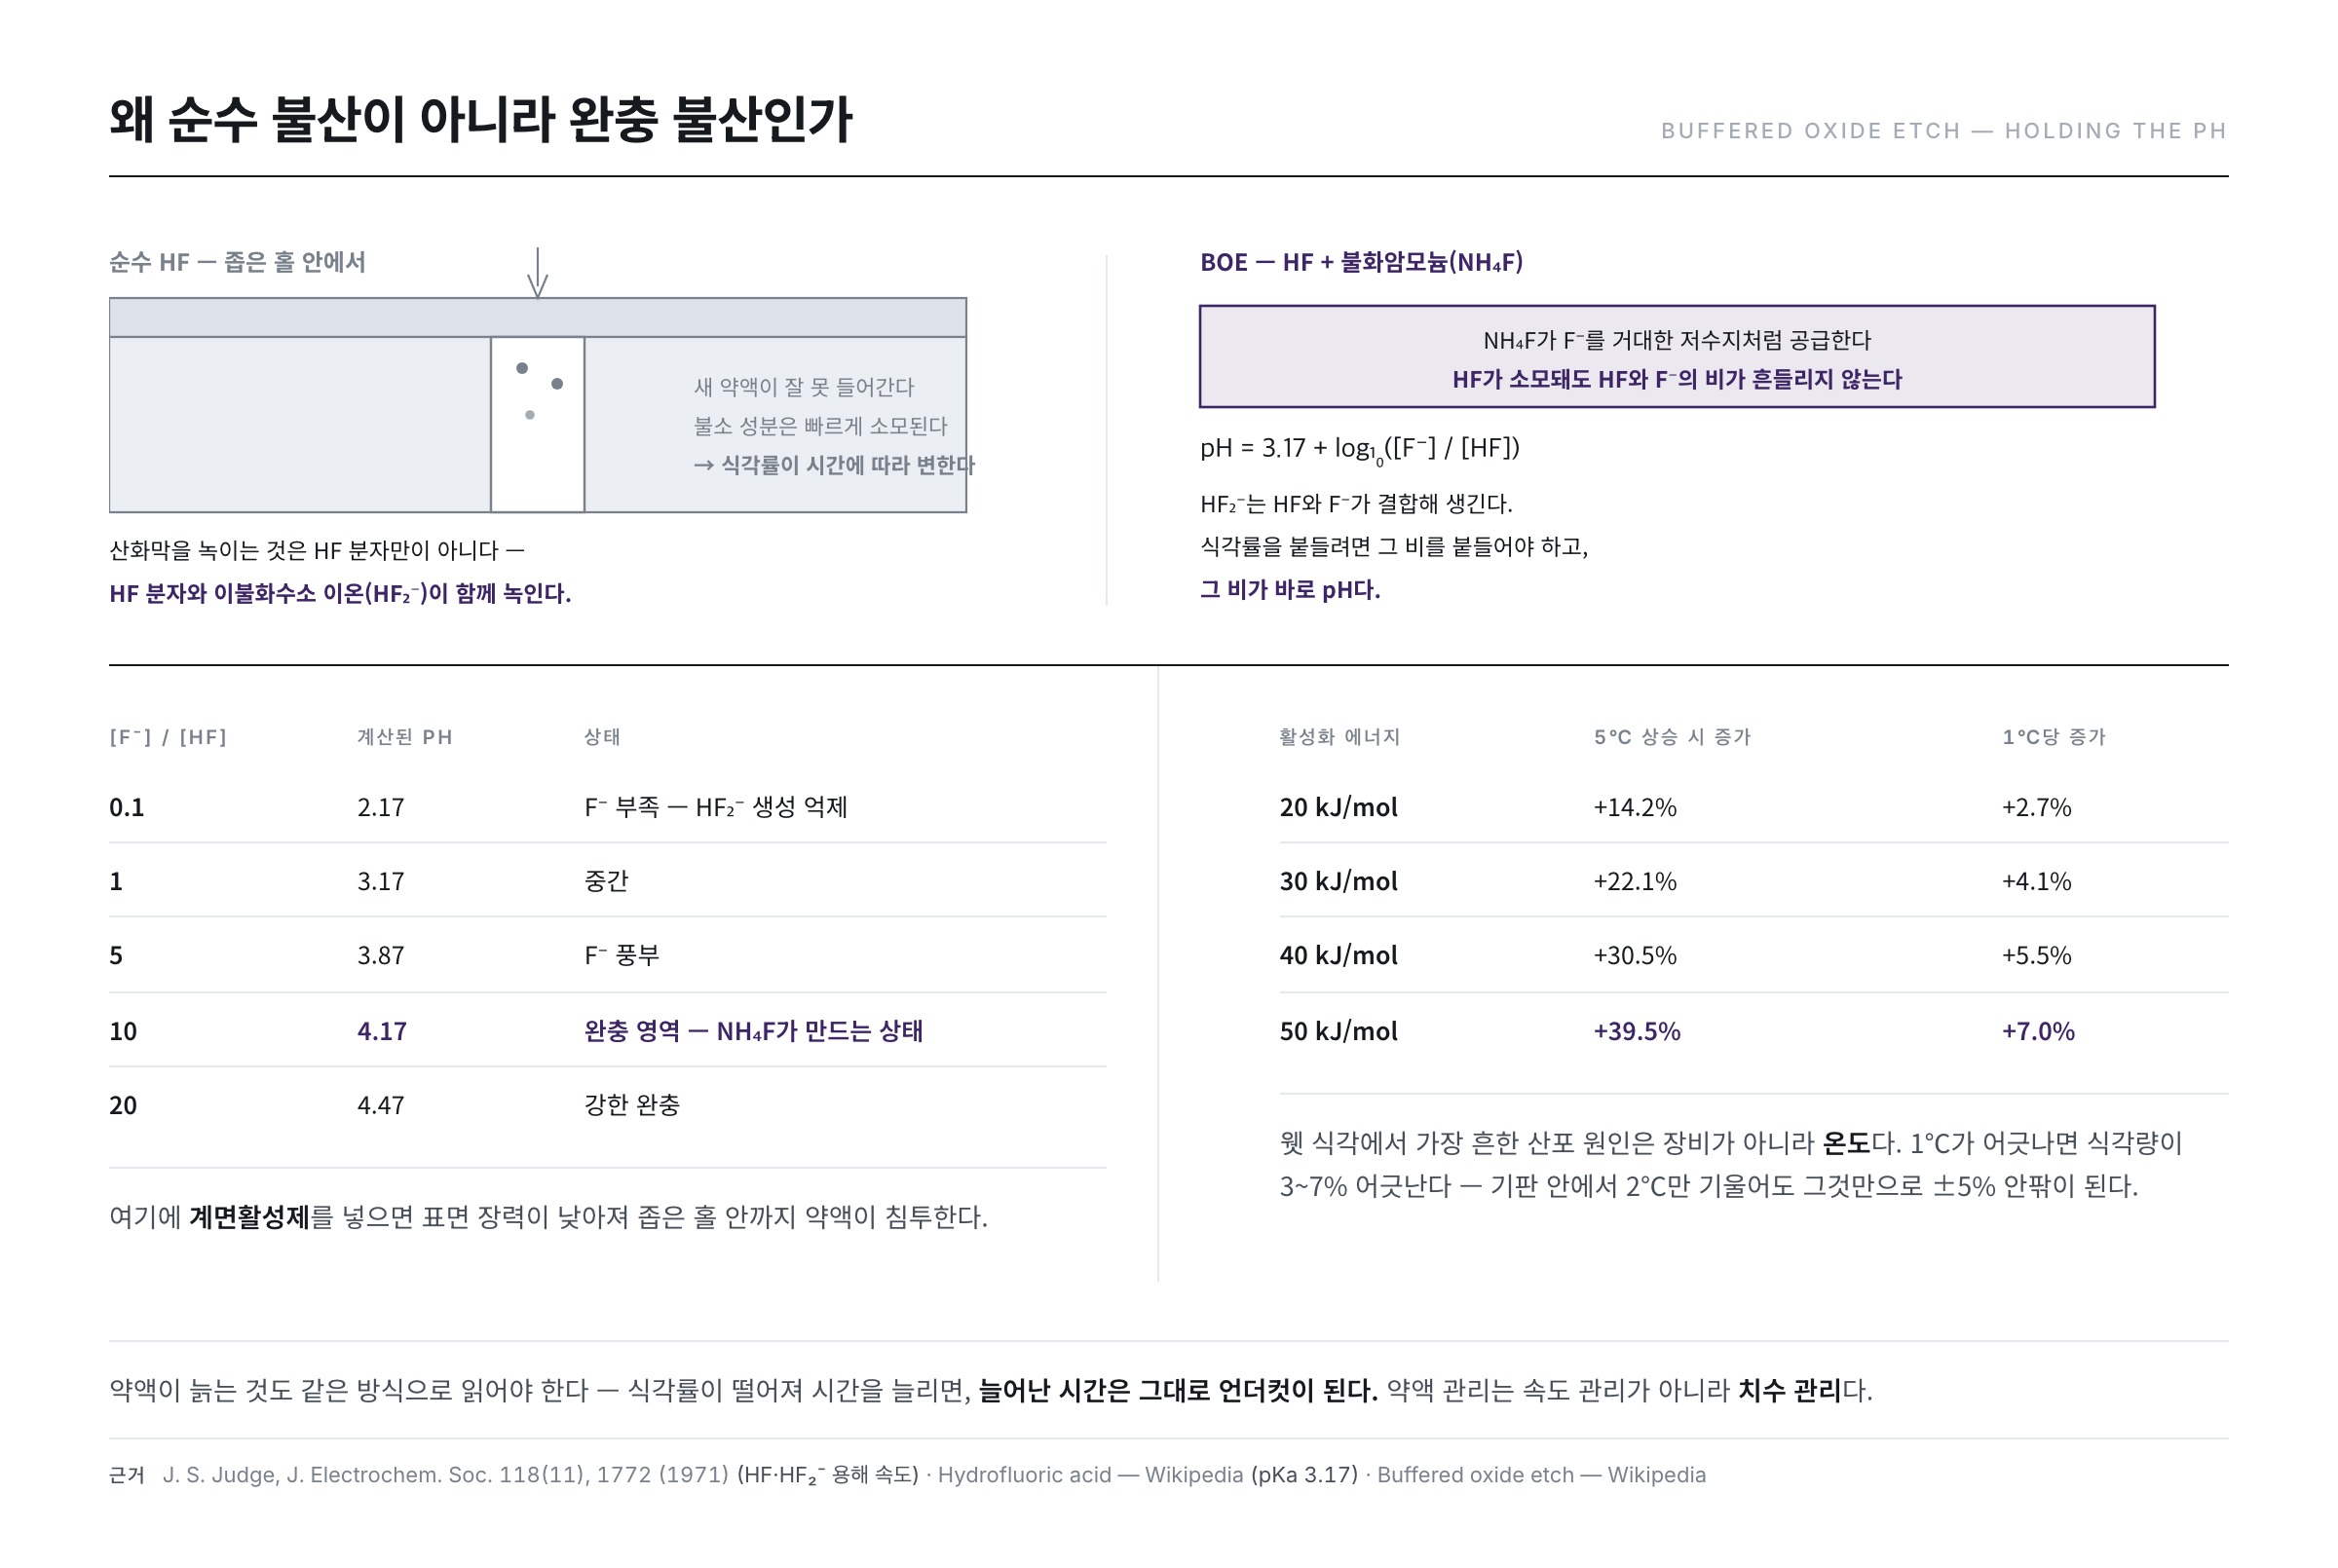
산화막을 녹이는 대표 약품은 불산(HF)입니다. 그런데 좁은 홀 안에서는 순수 HF의 한계가 뚜렷합니다.
- 홀 안으로 새 약액이 잘 들어가지 못합니다 — 구멍이 좁을수록 확산이 느립니다.
- HF의 불소 성분은 빠르게 소모됩니다 — 홀 안의 약액은 곧 식각력을 잃습니다.
- 결과적으로 식각률이 시간에 따라 변합니다 — 제어가 어렵습니다.
여기서 BOE(Buffered Oxide Etch, 완충 불산)가 등장합니다. HF에 불화암모늄(NH₄F)을 섞은 것으로, 위키백과의 설명이 정확합니다 — "NH₄F로 HF를 완충하면 pH가 더 안정된 용액이 되고, 따라서 HF와 HF₂⁻의 농도가 더 안정되며 식각률도 더 안정된다"(Buffered oxide etch). 반응식과 정량 데이터까지 공개되어 있습니다 — SiO₂ + 4HF + 2NH₄F → (NH₄)₂SiF₆ + 2H₂O이며, 40% NH₄F와 49% HF를 6:1로 섞은 용액은 25℃에서 열산화막을 초당 약 2nm 식각합니다.
왜 pH를 붙들면 식각률이 안정되는가
이 문장의 인과를 한 단계 더 들어가면 완충의 의미가 분명해집니다. 산화막을 실제로 녹이는 것은 HF 분자만이 아닙니다. 1971년의 고전적 연구는 산성 불소 용액에서 산화막의 용해 속도를 HF 분자와 이불화수소 이온(HF₂⁻)의 농도에 대한 일차식으로 정리했고, HF₂⁻ 쪽 계수가 HF보다 훨씬 크다는 것을 보였습니다 — 즉 진짜 주역은 HF₂⁻입니다(J. S. Judge, J. Electrochem. Soc. 118(11), 1772 (1971)).
그런데 HF₂⁻는 HF와 F⁻가 결합해 생깁니다. 그러니 식각률을 붙들려면 HF와 F⁻의 비를 붙들어야 하고, 그 비가 바로 pH입니다. HF의 산 해리 상수는 pKa 3.17이므로(Hydrofluoric acid) 다음 관계가 성립합니다.
pH = 3.17 + log₁₀([F⁻] / [HF])
| [F⁻] / [HF] | 계산된 pH | 상태 |
|---|---|---|
| 0.1 | 2.17 | F⁻ 부족 — HF₂⁻ 생성 억제 |
| 1 | 3.17 | 중간 |
| 5 | 3.87 | F⁻ 풍부 |
| 10 | 4.17 | 완충 영역 — NH₄F가 만드는 상태 |
| 20 | 4.47 | 강한 완충 |
표의 pH는 위 식으로 직접 계산한 값입니다. 순수 HF에서는 F⁻가 HF 자신의 해리로만 공급되므로 비가 매우 작고, 식각이 진행되어 HF가 소모되면 그 작은 값마저 흔들립니다. 반면 NH₄F를 넣으면 F⁻가 거대한 저장고로 존재해, HF가 소모되어도 평형이 곧바로 HF를 되채웁니다. 완충제는 pH를 지키는 것이 아니라 「식각종의 농도」를 지키는 장치이고, pH는 그 상태를 읽는 계기판인 셈입니다.
NH₄F 농도를 바꾸면 식각률이 어떻게 움직이는지는 실측으로도 정리되어 있습니다(A. Proksche, G. Nagorsen, D. Ross, J. Electrochem. Soc. 139(2), 521 (1992)). 또한 HF계 용액에서 규산염 막의 식각이 온도에 대해 아레니우스 형태로 따르는 반응 속도 지배 과정이라는 것도 정량적으로 보고되어 있습니다(G. A. C. M. Spierings, J. Mater. Sci. 28, 6261 (1993)).
여기에 계면활성제를 넣으면 표면 장력이 낮아져 좁은 홀 안으로 약액이 잘 침투합니다. 계면활성제를 첨가한 완충 불산이 젖음성을 크게 개선해 미세 구조에서도 균일한 처리를 가능하게 한다는 것은 1990년에 이미 정리되었습니다(H. Kikuyama, N. Miki, K. Saka et al., IEEE Trans. Semicond. Manuf. 3(3), 99 (1990)). 완충제가 불소를 계속 공급하고, 계면활성제가 길을 열어 주는 조합입니다.
온도가 곧 식각률이다
웻 식각에서 가장 흔한 산포 원인은 장비가 아니라 온도입니다. 화학 반응 속도가 온도에 지수적으로 붙어 있기 때문입니다.
식각률 ∝ exp(−Ea / RT) — Ea: 활성화 에너지, R: 기체 상수, T: 절대 온도
활성화 에너지가 몇십 kJ/mol 수준이라고 두고 25℃에서 30℃로 5도만 올려 보면 이렇게 됩니다.
| 활성화 에너지 | 5℃ 상승 시 증가 | 1℃당 증가 |
|---|---|---|
| 20 kJ/mol | +14.2% | +2.7% |
| 30 kJ/mol | +22.1% | +4.1% |
| 40 kJ/mol | +30.5% | +5.5% |
| 50 kJ/mol | +39.5% | +7.0% |
표는 위 아레니우스 식에 298K → 303K를 넣어 직접 계산한 값입니다. 1℃가 어긋나면 식각량이 3~7% 어긋납니다. 14편의 균일도 식으로 환산하면, 기판 안에서 온도가 2℃만 기울어도 그것만으로 ±5% 안팎의 균일도 손실이 생긴다는 뜻입니다. 웻 식각 설비가 약액 온도와 분사 패턴에 그토록 공을 들이는 이유가 여기 있습니다.
약액 수명도 같은 방식으로 읽어야 합니다. 식각이 진행될수록 녹아 나온 금속 이온이 쌓이고 유효 성분은 줄어듭니다. 그러면 식각률이 떨어지므로 시간을 늘리게 되는데, 시간이 늘면 언더컷도 함께 늘어납니다. 약액이 늙는 것은 속도만의 문제가 아니라 선폭의 문제입니다.
은(銀) 배선의 특별한 주의 — 전기 이동
화소 전극에 쓰이는 은 계열 재료에는 고유한 위험이 있습니다. 식각 과정에서 녹아 나온 은 이온이 다시 환원되어 미세한 입자로 남으면, 나중에 문제가 됩니다.
조건이 갖춰지면 은은 전기 이동(electromigration)을 일으킵니다. 배선 사이에 전압 차가 있고, 경로에 습기가 있으면, 은이 나뭇가지 모양(덴드라이트)으로 자라 배선 사이를 잇고 단락시킵니다(Electromigration). 이 성장은 무작위가 아니라 재현되는 패턴을 가지며, 덴드라이트의 형태와 성장 과정을 정량적으로 기술한 연구도 있습니다(C. Dominkovics, G. Harsányi, Microelectron. Reliab. 48(10), 1628 (2008)).
이론적으로는 조건만 충족되면 시간 문제일 뿐이므로, 대응은 두 가지입니다 — 은 입자를 최소화하고, 배선 간격을 가능한 한 넓게 설계하는 것입니다.
한 번에 세 층 — 다단 식각
3층 금속을 한 약액으로 깎으면 갈바닉 때문에 프로파일이 무너지기 쉽습니다. 그래서 여러 단계로 나누어 깎기도 합니다. 예를 들어 위층과 아래층의 성질이 크게 다르면, 각각에 맞는 약액을 순차로 적용합니다.
다만 단계를 나누는 데도 함정이 있습니다. 한 약액이 이미 드러난 하부 층을 공격할 수 있기 때문입니다. 결국 약액 조성 × 순서 × 시간의 조합 설계가 되고, 이것이 웻 식각 엔지니어링의 핵심입니다.
흔한 오해 세 가지
- "웻 식각은 정밀 제어가 불가능하다" — 방향은 제어할 수 없지만 비율은 제어할 수 있습니다. 언더컷과 두께의 비가 측벽 각도를 정하고, 그 비는 약액 조성과 PR 밀착으로 조절됩니다. 웻 식각의 테이퍼가 후속 절연막 덮임에 유리하다는 점은 오히려 장점입니다.
- "오래된 약액은 약해질 뿐이다" — 약해지면 시간을 늘리게 되고, 늘어난 시간은 그대로 언더컷이 됩니다. 약액 관리는 속도가 아니라 치수 관리입니다.
- "갈바닉은 피해야 할 결함이다" — 피할 수 없다면 설계 변수로 삼는 편이 낫습니다. 금속 조합과 두께 비로 식각 속도를 맞추면 원하는 기울기를 만들 수 있다는 것이 특허에 명시되어 있습니다(US 7,767,478 B2).
무엇이 왜 중요한가 — 관리 포인트 3
- 약액의 조성 — 식각이 진행될수록 녹아 나온 금속이 약액에 쌓입니다. 반응에 쓰이는 화학종이 줄고 생성물이 늘어나므로, 같은 약액이라도 시간이 지나면 처음과 다른 속도를 냅니다.
- 온도와 유량 — 화학 반응 속도는 온도에 민감합니다. 노즐 분사 패턴과 기판 이송 속도가 균일도를 좌우합니다.
- 프로파일과 잔사 — 측벽 각도가 설계대로인가, 오버행이나 처마가 생기지 않았는가, 홀 바닥이 깨끗한가. 단면 관찰로 정기 확인합니다.
식각이 끝나면 PR은 임무를 마칩니다. 다음 편(17편)은 그 역할을 마친 감광막을 걷어내는 스트립 공정입니다 — 간단해 보이지만, 딱딱하게 굳어버린 PR을 상처 없이 벗기는 일은 생각보다 까다롭습니다.
참고 자료
- J. S. Judge, "A Study of the Dissolution of SiO2 in Acidic Fluoride Solutions," J. Electrochem. Soc. 118(11), 1772 (1971) : 산화막 용해 속도를 HF와 HF₂⁻ 농도의 함수로 정리한 원전 — 본문 완충 논의의 근거
- A. Proksche, G. Nagorsen, D. Ross, "The Influence of NH4F on the Etch Rates of Undoped SiO2 in Buffered Oxide Etch," J. Electrochem. Soc. 139(2), 521 (1992) : 완충제 농도에 따른 산화막 식각률의 실측
- H. Kikuyama, N. Miki, K. Saka et al., "Surface active buffered hydrogen fluoride having excellent wettability for ULSI processing," IEEE Trans. Semicond. Manuf. 3(3), 99 (1990) : 계면활성제 첨가로 젖음성을 개선한 완충 불산
- G. A. C. M. Spierings, "Wet chemical etching of silicate glasses in hydrofluoric acid based solutions," J. Mater. Sci. 28, 6261 (1993) : HF계 용액에서 규산염 막 식각의 조성·온도 의존성
- Y. Wang et al., "Area Ratio of Cathode/Anode Effect on the Galvanic Corrosion of High Potential Difference Couple," IOP Conf. Ser. Mater. Sci. Eng. 322, 022046 (2018) : 음극/양극 면적비가 갈바닉 부식 속도를 좌우한다는 실험
- C. Dominkovics, G. Harsányi, "Fractal description of dendrite growth during electrochemical migration," Microelectron. Reliab. 48(10), 1628 (2008) : 전기화학적 이동으로 자라는 덴드라이트 형태의 정량적 기술
- US 7,767,478 B2 — Thin film transistor array panel and method for manufacturing the same : 갈바닉 효과의 가속·감속 양방향 서술, Al(−1.66V)·Cu(+0.337V) 기전력, 식각 속도 균형으로 측벽 기울기 제어
- US 6,930,749 B2 — Method for forming metal line of liquid crystal display device : Mo/Al 이중층에서 갈바닉 부식으로 생기는 오버행 결함
- Buffered oxide etch — Wikipedia : BOE 조성(HF + NH₄F), 반응식, pH·식각률 안정화, 6:1 용액의 25℃ 식각률 약 2nm/s
- Hydrofluoric acid — Wikipedia · Standard electrode potential (data page) : HF의 pKa 3.17과 본문 전위차 표의 표준 전극 전위 값
- Galvanic corrosion — Wikipedia · Electromigration — Wikipedia : 갈바닉 부식의 일반 원리와 전기 이동 현상
- Etching (microfabrication) — Wikipedia : 등방성 식각의 언더컷(바이어스) 정의
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.