식각이 끝나면 감광막(PR)은 임무를 마칩니다. 이제 걷어내야 합니다. 언뜻 가장 단순한 공정처럼 보이지만, 실제로는 가장 까다로운 축에 듭니다 — 지금까지의 공정을 거치며 PR이 딱딱하게 변해 있기 때문입니다. 이번 편은 스트립(strip) 공정입니다.
왜 그냥 안 벗겨지는가
갓 코팅한 PR은 유기 용제에 쉽게 녹습니다. 그런데 공정을 거치며 성질이 바뀝니다.
- 하드 베이크(12편) — 130~150℃로 구워 일부러 단단하게 만들었습니다. 식각을 견디게 하려는 목적이었지만, 그만큼 벗기기도 어려워집니다.
- 드라이 식각(15편) — 고에너지 이온이 표면을 때리면서 탄소 결합이 재구성되어, PR 표면에 단단한 껍질이 생깁니다.
- 이온 주입(8편) — 도펀트 이온이 PR을 관통하며 같은 방식으로 표면을 경화시킵니다. 도즈가 높을수록 심합니다.
즉 스트립이 상대해야 하는 것은 "원래의 PR"이 아니라 "여러 공정을 거치며 변질된 PR"입니다. 그래서 스트립 조건은 바로 앞 공정이 무엇이었는지에 따라 달라집니다.
세 경우의 화학적 결말은 방향이 같습니다. PR의 주쇄인 노볼락 수지가 열과 이온 충격을 받으면 수소가 먼저 빠져나가고, 수소를 잃은 자리끼리 결합하면서 고리와 고리가 이어집니다. 결국 표면층은 고분자라기보다 탄소가 그물처럼 얽힌 무정형 탄화층이 됩니다. 용제에 녹으려면 사슬이 풀려 흩어져야 하는데, 그물이 되어 버리면 애초에 녹을 수 있는 상태가 아닙니다. 이온 주입 레지스트의 애싱을 다룬 1989년 연구가(Fujimura et al., "Ashing of Ion-Implanted Resist Layer," Jpn. J. Appl. Phys. 28, 2130 (1989)) 이 경화층을 벌크 PR과 별개의 상(phase)으로 취급해야 한다고 정리한 이래, 스트립 설계는 늘 "껍질과 몸통을 따로 상대한다"는 전제 위에서 짜여 왔습니다.
껍질 아래에서 벌어지는 일 — 팝핑
경화층이 골치 아픈 진짜 이유는 따로 있습니다. 껍질은 단단할 뿐 아니라 가스도 통과시키지 않습니다.
애싱 장비에 넣고 온도를 올리면 껍질 아래의 무른 PR이 먼저 분해되어 가스가 됩니다. 그런데 그 가스가 빠져나갈 길이 막혀 있습니다. 내부 압력이 올라가다가 어느 순간 껍질이 터집니다. 이것이 팝핑(popping)입니다. 터진 껍질 조각은 챔버 안 사방으로 흩어지고, 그중 일부는 다시 기판 위에 내려앉습니다 — 제거하려던 물질이 제거하기 더 어려운 파티클로 바뀌는 셈입니다.
고도즈 이온 주입 후의 스트립을 다룬 특허 US 5,811,358 은 이 문제를 정면으로 겨냥합니다. 대상 도즈는 제곱센티미터당 1×10¹⁵ ~ 5×10¹⁶개 수준, 껍질이 가장 두껍게 생기는 영역입니다. 해법은 온도를 나누는 것이었습니다. 1단계에서 220℃ 미만(권장 150~220℃)으로 10~20초만 처리해 껍질을 조용히 깎아내고, 껍질이 열린 뒤에야 2단계에서 220℃ 이상으로 올려 30~60초 동안 몸통을 태웁니다. 순서를 바꿔 처음부터 고온으로 가면 껍질이 열리기 전에 내부가 먼저 끓어 팝핑이 납니다. 스트립에서 온도는 세기가 아니라 순서의 문제라는 점을 잘 보여주는 설계입니다.
어떻게 벗겨지는가 — 팽윤과 박리
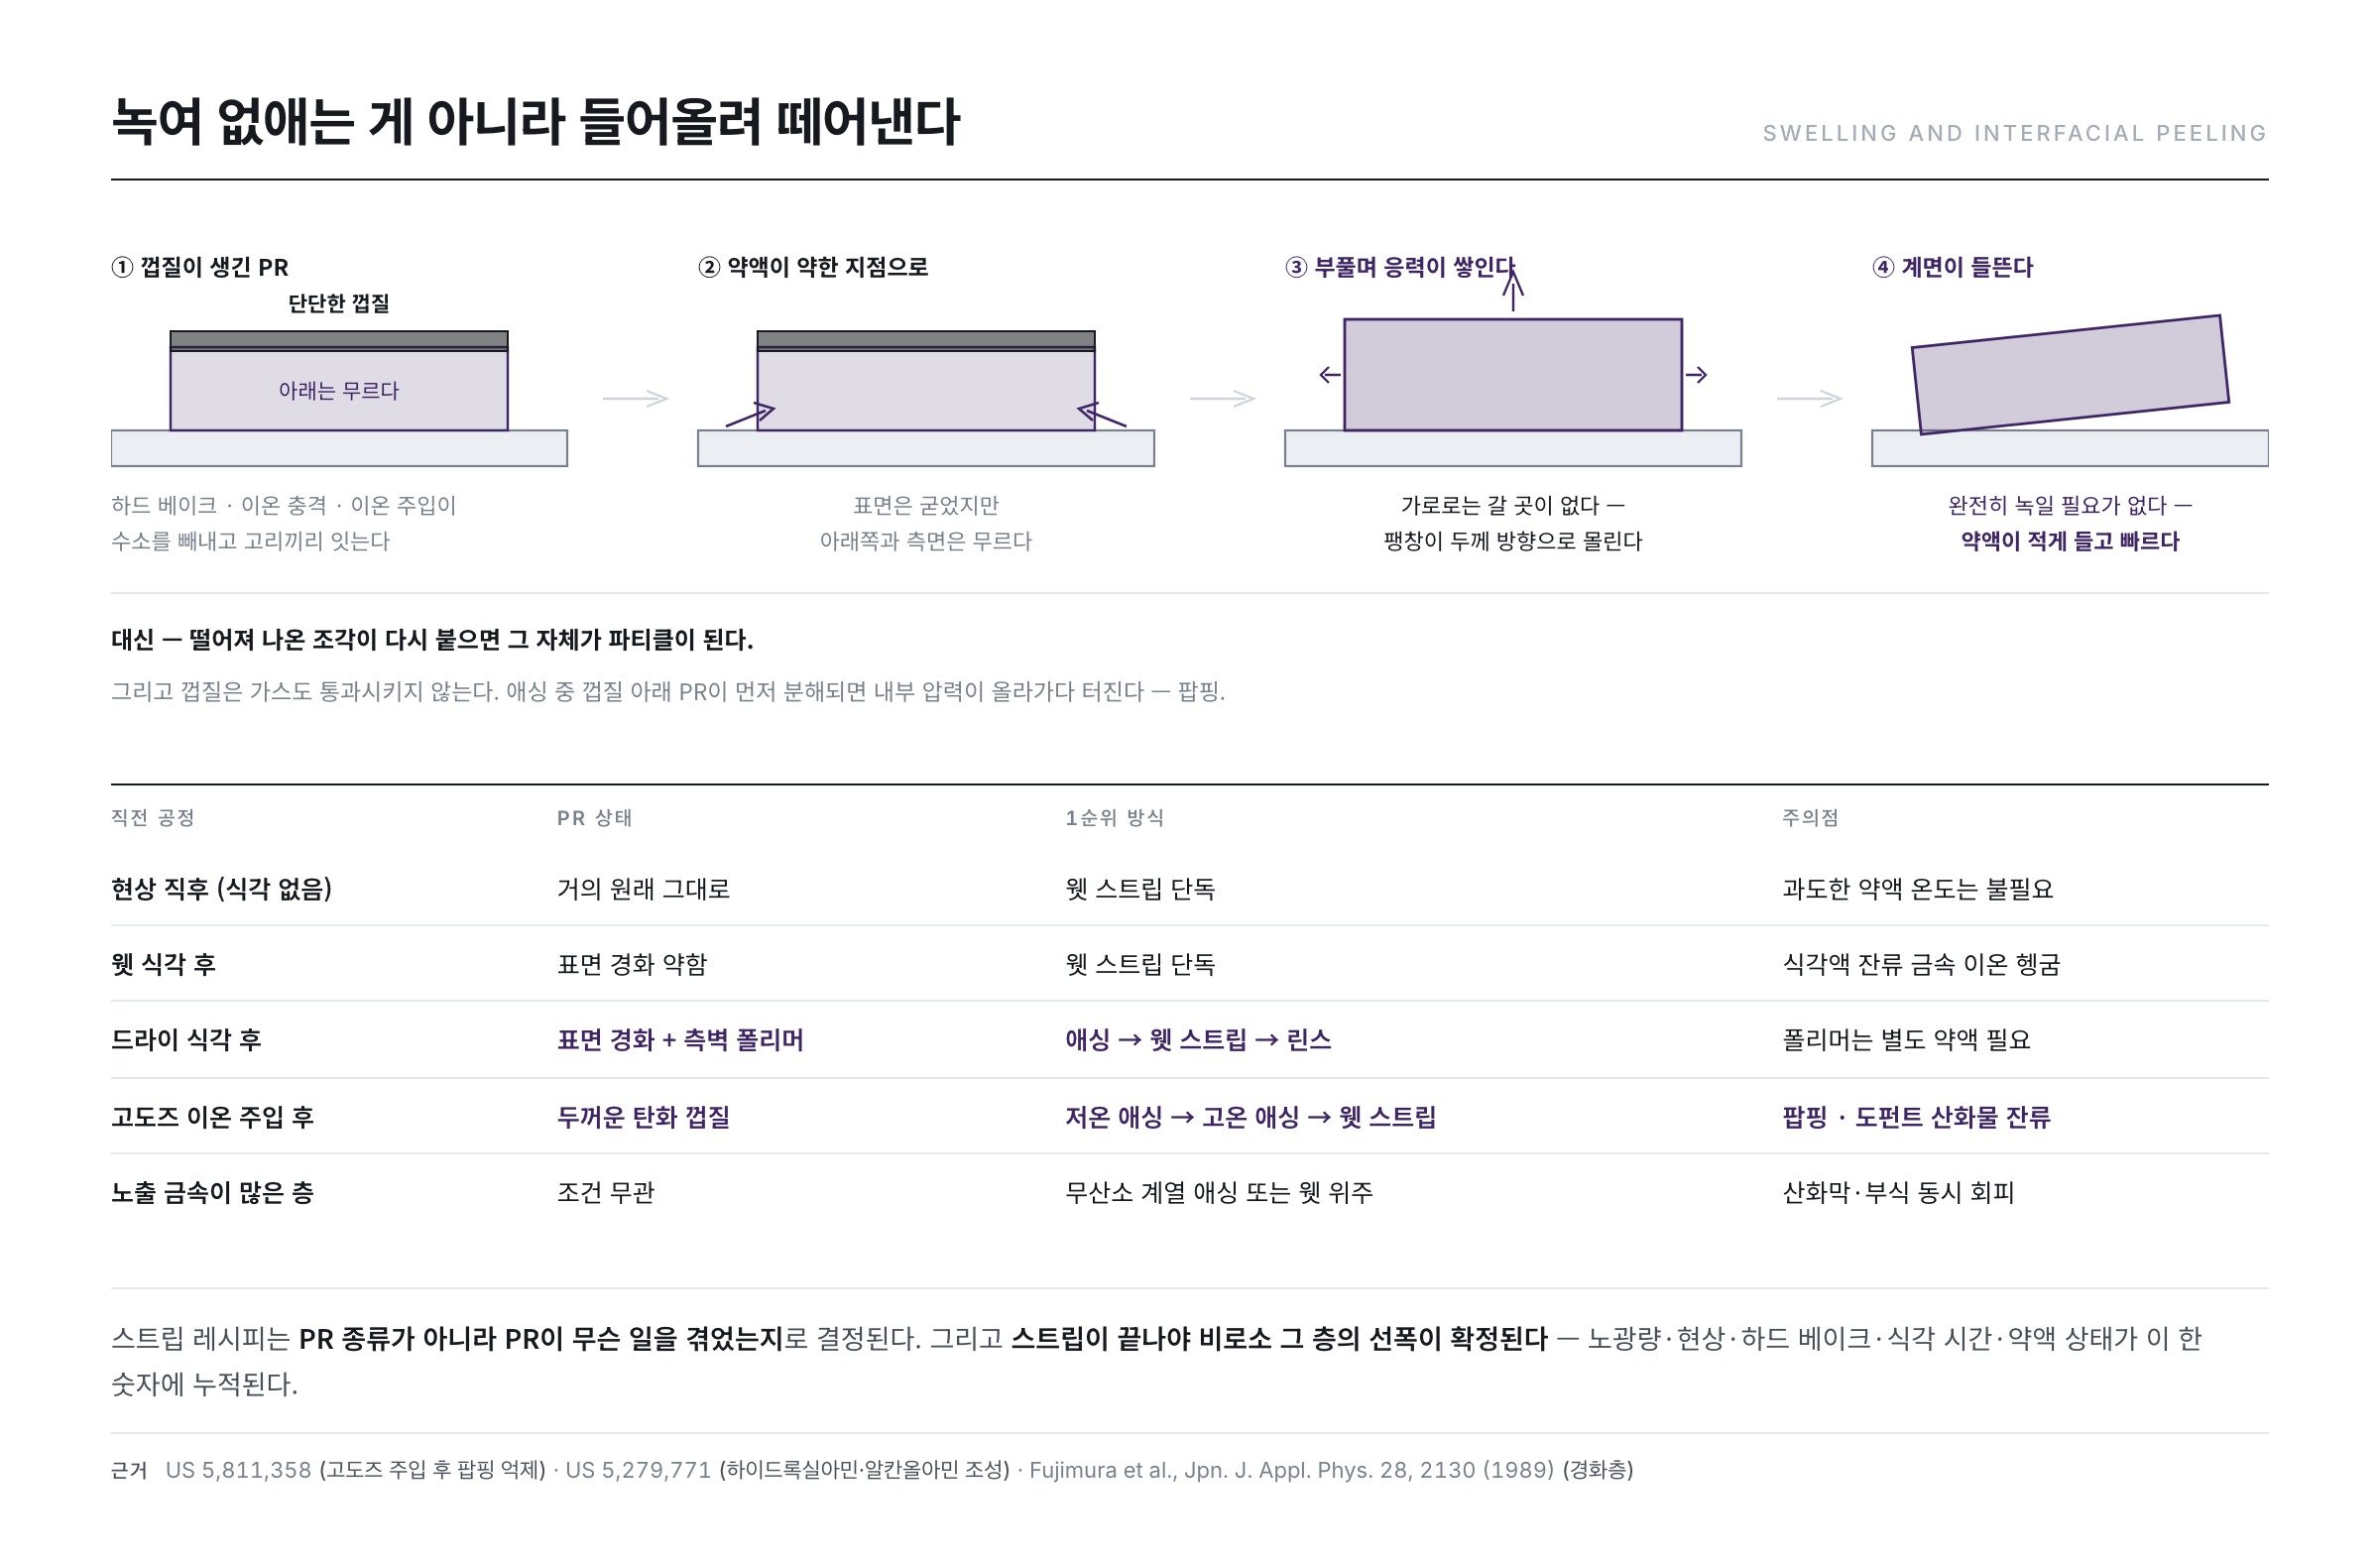
웻 스트립의 원리는 녹여 없애는 것이 아니라 들어올려 떼어내는 것에 가깝습니다.
PR 막은 균일하게 단단하지 않습니다. 표면은 경화됐지만 아래쪽과 측면은 상대적으로 무릅니다. 스트립 약액은 이 약한 지점으로 파고들어 PR 내부에 스며듭니다. 그러면 PR이 부풀어(팽윤) 하부 막과의 접착이 깨지고, 결국 덩어리째 들뜨며 떨어져 나갑니다.
왜 부푸는 것만으로 접착이 깨질까요. PR 막은 사방이 하부 막에 붙들려 있어 가로로는 늘어날 수 없습니다. 용매가 들어와 부피가 늘면 팽창은 두께 방향으로 몰리고, 가로로는 갈 곳 없는 압축 응력이 쌓입니다. 이 응력이 계면의 결합 에너지를 넘어서는 순간 막은 가장자리부터 들뜹니다. 한 번 들뜨면 그 틈으로 약액이 더 빨리 들어가 박리는 가속됩니다. 스트립이 "서서히 얇아지다 사라지는" 것이 아니라 "한동안 아무 일 없다가 갑자기 통째로 떨어지는" 모습인 이유입니다. 팽윤·용해·박리를 굴절률과 두께 변화로 실시간 분리 관측한 2005년 연구는, 겉보기 두께가 먼저 늘었다가 급격히 줄어드는 두 국면이 실재함을 측정으로 보였습니다(Spuller et al., "Evaluating Photoresist Dissolution, Swelling, and Removal with an In Situ Film Refractive Index and Thickness Monitor," J. Electrochem. Soc. 152, G40 (2005)).
이 메커니즘이 갖는 장점은 명확합니다 — PR을 완전히 용해시킬 필요가 없으니 약액 소모가 적고 처리가 빠릅니다. 단점도 분명합니다 — 떨어져 나온 PR 조각이 다시 기판에 붙으면 그 자체가 파티클이 됩니다. 그래서 스트립 장비는 벗기는 것만큼이나 떨어진 조각을 즉시 씻어내는 것이 중요합니다.
두 가지 방법, 그리고 조합
웻 스트립 — 약액으로
전용 스트립 약액을 씁니다. 유기 용제 계열이나 아민 계열이 대표적이며, 알칼리 계열도 쓰입니다. 금속 배선에 손상이 적고, 넓은 면적을 한 번에 처리할 수 있습니다.
다만 금속과의 상성을 반드시 봐야 합니다. 앞 편(16편)에서 본 대로 알루미늄 같은 금속은 알칼리에 취약하므로, PR은 잘 벗기면서 그 아래 배선은 건드리지 않는 조성을 찾아야 합니다. 이것이 스트립 약액 선택의 핵심 조건입니다.
드라이 애싱 — 산소 플라즈마로
15편에서 본 애싱입니다. 산소 라디칼이 유기물을 태워 이산화탄소와 물로 날려 보냅니다. 경화가 심한 PR에 효과적이고, 액체를 쓰지 않으니 파티클 재부착 위험이 적습니다.
대신 플라즈마 손상과 정전기 위험이 따라오고, 산소가 노출된 금속 표면을 산화시킬 수 있습니다. 산화막이 생기면 다음 층과의 접촉 저항이 올라갑니다.
실제로는 함께 쓴다
그래서 대개 순서를 조합합니다. 먼저 애싱으로 굳은 껍질을 태워 없애고, 이어 웻 스트립으로 남은 몸통을 벗기고, 마지막에 충분히 헹구는 식입니다. 앞 공정이 이온 주입이었다면 애싱 비중을 늘리고, 웻 식각 직후라면 웻 스트립만으로 끝내기도 합니다.
두 방식의 성격 차이를 한 표로 정리하면 이렇습니다.
| 항목 | 웻 스트립(약액) | 드라이 애싱(산소 플라즈마) |
|---|---|---|
| 제거 기구 | 침투 → 팽윤 → 계면 박리(물리적 들뜸) | 산소 라디칼에 의한 산화 분해(화학적 연소) |
| 경화 껍질 대응 | 불리 — 그물 구조는 용매가 풀지 못함 | 유리 — 탄소를 태워 없앰 |
| 노출 금속 영향 | 부식 위험(알칼리·아민과 알루미늄·구리) | 산화 위험(접촉 저항 상승) |
| 파티클 | 박리 조각 재부착 위험 큼 | 낮음. 단 팝핑이 나면 오히려 최악 |
| 손상 | 거의 없음(화학적 손상만) | 플라즈마 충전·전하 손상, 정전 파괴 |
| 부산물 처리 | 폐약액·폐수 처리 필요 | 배기가스 처리(이산화탄소·수증기·미분해물) |
| 온도 범위 | 대략 50~150℃(약액 조성에 따름) | 대략 80~350℃(가스 조성에 따름) |
앞 공정이 조건을 정한다
스트립 레시피는 PR 종류가 아니라 PR이 무슨 일을 겪었는지로 결정됩니다. 실무의 판단 기준을 옮기면 대략 다음과 같습니다.
| 직전 공정 | PR 상태 | 1순위 방식 | 주의점 |
|---|---|---|---|
| 현상 직후(식각 없음) | 거의 원래 그대로 | 웻 스트립 단독 | 과도한 약액 온도는 불필요 |
| 웻 식각 후 | 표면 경화 약함 | 웻 스트립 단독 | 식각액 잔류 금속 이온 헹굼 |
| 드라이 식각 후 | 표면 경화 + 측벽 폴리머 | 애싱 → 웻 스트립 → 린스 | 폴리머는 별도 약액 필요 |
| 고도즈 이온 주입 후 | 두꺼운 탄화 껍질 | 저온 애싱 → 고온 애싱 → 웻 스트립 | 팝핑·도펀트 산화물 잔류 |
| 노출 금속이 많은 층 | 조건 무관 | 무산소 계열 애싱 또는 웻 위주 | 산화막·부식 동시 회피 |
애싱은 무엇을 태우는가
애싱을 "PR을 태운다"고 말하지만, 태운다는 표현이 정확히 무슨 뜻인지 계산해 보면 이 공정의 규모가 실감납니다. 노볼락 수지의 반복 단위를 크레졸-포름알데히드 기준 C₈H₈O(분자량 약 120.2)로 두고 완전 산화를 쓰면 반응은 이렇습니다.
C₈H₈O + 9.5 O₂ → 8 CO₂ + 4 H₂O
PR 밀도를 유기 고분자의 통상값인 1.2 g/cm³ 로 가정하고, 기판 1 m²에 두께 2 µm 의 PR이 덮여 있다고 해봅시다. 부피는 2 cm³, 질량은 2.4 g, 반복 단위로는 약 0.0200 mol 입니다. 위 식을 대입하면 필요한 산소는 0.190 mol — 표준상태 부피로 약 4.25 L 입니다. 그리고 나오는 것은 이산화탄소 0.160 mol(약 3.58 L) 과 물 1.44 g 입니다.
애싱 챔버가 분당 수천 sccm 의 산소를 흘리는 이유, 그리고 배기 라인에서 수분 응축과 유기 잔류물이 늘 문제가 되는 이유가 여기 있습니다. 애싱은 "지우는 공정"이 아니라 고체를 기체로 바꿔 실어 내보내는 공정이고, 실어 나를 유량이 부족하면 분해 산물이 챔버 안에서 다시 굳습니다.
산소를 뺄 때 — 무산소 플라즈마
산소 애싱의 약점은 노출 금속의 산화입니다. 구리처럼 쉽게 산화되는 금속이 드러나 있거나 유기 성분을 품은 저유전 절연막이 인접해 있으면, 산소 라디칼은 PR만 골라 태우지 않습니다. 그래서 나온 것이 산소를 아예 쓰지 않는 플라즈마입니다. 특허 US 6,281,135 는 질소에 수소를 3~5 부피% 섞고 CF₄ 또는 CHF₃ 같은 불소 함유 가스를 10 부피% 미만 더한 조성을 제시합니다. 조건은 80~350℃(유기 저유전막에는 80~180℃ 권장), 0.5~10 Torr, 500~2,000 W. 산소 대신 수소 라디칼이 환원 분위기에서 유기물을 떼어내고, 소량의 불소가 잔사를 건드리는 구조입니다.
이 특허가 제시한 실측값은 탄소 도핑 산화막 위에서 PR 제거율 약 8,700 Å/분, 하부 저유전막 손실 약 449 Å/분 — 선택비로 약 20:1 입니다. 이 속도라면 두께 2 µm(20,000 Å)의 PR을 걷어내는 데 약 2.3분이 걸립니다. 애싱 단독 처리 시간이 왜 분 단위인지, 왜 라인이 애싱만으로 끝내려 하지 않는지를 이 한 숫자가 설명해 줍니다.
약액의 화학 — 아민, 하이드록실아민, 그리고 부식
웻 스트립 약액은 흔히 "용제"로 뭉뚱그려 불리지만, 실제 조성은 역할이 다른 성분들의 팀입니다. 이 계열의 원형이라 할 만한 특허 US 5,279,771 은 하이드록실아민(NH₂OH)과 알칸올아민, 그리고 극성 용매의 조합을 제시했습니다. 청구 범위는 하이드록실아민 5 중량% 이상, 알칸올아민 10 중량% 이상, 극성 용매 5~85 중량%, 처리 조건은 50~150℃에서 2~30분 입니다.
세 성분의 분업은 이렇습니다. 알칸올아민은 염기로서 노볼락 수지를 이온화·가용화하고, 극성 용매는 풀린 사슬을 운반하며, 하이드록실아민은 강한 환원제로서 플라즈마가 만들어 놓은 산화·유기금속 잔사를 환원해 떼어냅니다. 이 특허가 400℃로 경화된 폴리이미드 계열 피막까지 제거 대상으로 명시할 수 있었던 것은 세 번째 역할 덕분입니다.
문제는 아민이 강한 염기라는 점입니다. 16편에서 본 대로 알루미늄은 알칼리에 녹습니다. 그래서 같은 계열의 후속 특허 US 5,672,577 은 킬레이트제를 넣습니다 — 1,2-다이하이드록시벤젠(카테콜) 같은 물질이 금속 이온을 붙잡아 배선 표면에서 부식 반응이 진행되는 것을 막는 역할입니다. 이 특허가 제시한 알루미늄 부식 실측은 킬레이트·용매 설계가 왜 중요한지 한눈에 보여줍니다. 실리콘 위에 6,000 Å 두께로 스퍼터한 알루미늄 막을 약액에 담근 뒤의 두께 감소율입니다.
| 침지 시간 | 조성 B — 하이드록실아민 50% + 알칸올아민 50% | 조성 C — 하이드록실아민 10% + 알칸올아민 45% + 극성 용매 45% |
|---|---|---|
| 10분 | 1.5% | 0.8% |
| 15분 | 2.3% | 1.0% |
| 20분 | 3.1% | 1.2% |
조성 B는 20분에 두께의 3.1%를 잃습니다. 6,000 Å 기준으로 약 186 Å — 배선 저항으로 환산하면 무시할 수 없는 값입니다. 반면 극성 용매를 절반 가까이 넣어 아민 농도를 낮춘 조성 C는 같은 시간에 1.2%(약 72 Å) 로 절반 이하입니다. 그런데 아민을 줄이면 PR을 벗기는 힘도 줄어듭니다. 스트립 약액 설계는 결국 "벗기는 힘"과 "배선을 남기는 힘" 사이의 좌표를 고르는 일이고, 이 표는 그 좌표평면의 실측점입니다.
잔사 — 눈에 안 보이는 실패
스트립의 대표 불량은 잔사(residue)입니다. 두 종류가 있습니다.
- PR 잔사 — 벗겨지지 않고 남은 감광막 조각. 다음 층이 그 위에 쌓이면 영원히 못 고치는 결함이 됩니다.
- 측벽 폴리머 — 드라이 식각 중 측벽에 형성된 화합물 층. PR과 성질이 달라 일반 스트립 약액으로는 잘 안 떨어집니다. 16편에서 본 BOE가 이 잔사 제거에도 쓰이는 이유입니다.
측벽 폴리머가 유독 질긴 이유는 정체가 PR이 아니기 때문입니다. 드라이 식각 중에는 PR에서 나온 탄소·수소, 식각 가스에서 온 불소·염소, 깎이던 하부 막과 금속에서 튀어나온 성분이 측벽에 함께 재증착됩니다. 결과물은 유기금속 화합물과 금속 산화물의 혼합층이라, 유기물을 겨냥한 애싱은 탄소 골격만 태우고 금속 성분은 오히려 산화물로 굳혀 남깁니다. 스트립 약액에 킬레이트제와 환원제가 들어가고 마무리에 불산 계열을 얹는 것은 이 "남은 금속"을 상대하기 위한 설계입니다.
고도즈 이온 주입 뒤에는 또 다른 잔사가 붙습니다. PR 속에 박혀 있던 도펀트 자체입니다. 비소·인·붕소는 산소 애싱을 거치면 산화물이 되어 표면에 남는데, 유기물이 아니므로 애싱을 아무리 더 해도 사라지지 않습니다. US 5,811,358 이 마지막 단계를 산소 없는 질소·수소 분위기로 두는 이유가 여기 있습니다.
잔사가 남았는지는 광학 검사와 단면 관찰로 확인하지만, 미세한 것은 다음 공정에서야 드러납니다 — 접촉 저항이 높게 나오거나, 증착막이 그 자리에서 들뜨는 식입니다. "스트립은 뒤에서 문제가 발견되는 공정"이라는 말이 여기서 나옵니다.
선폭의 최종 확정
14편에서 CD 바이어스를 이야기했습니다. 현상 직후 선폭(DI)과 스트립 후 선폭(FI)의 차이였죠. 즉 스트립이 끝나야 비로소 그 층의 선폭이 확정됩니다.
이 값이 흥미로운 이유는 앞선 모든 변수가 여기 누적되어 나타난다는 데 있습니다. 노광량, 현상 조건, 하드 베이크 온도, 식각 시간, 약액 상태 — 각각은 따로 관리되지만 그 결과는 결국 하나의 선폭으로 합쳐집니다.
그래서 DI 와 FI 를 두 시점으로 나눠 재는 것 자체에 의미가 있습니다. 한 숫자만 보면 어디서 생긴 차이인지 알 수 없지만, 두 시점을 나누면 그 사이에 일어난 일—식각과 스트립—이 선폭에 얼마나 기여했는지가 분리되기 때문입니다. 측정을 한 번이 아니라 두 번 하는 이유가 여기 있습니다.
흔한 오해 세 가지
"오래 담그면 결국 다 벗겨진다." — 아닙니다. 시간을 늘리면 벗겨지는 양보다 배선이 깎이는 양이 먼저 한계에 닿습니다. 위 표에서 조성 B가 10분에 1.5%, 20분에 3.1%로 거의 선형으로 손실이 누적되는 것을 보십시오. 안 벗겨지는 PR의 답은 시간이 아니라 다른 방식입니다.
"애싱은 손상이 없다." — 액체를 안 쓴다는 뜻이지 무해하다는 뜻이 아닙니다. 플라즈마는 전하를 싣고 오므로 절연막을 뚫는 전하 손상이 생길 수 있고, 산소는 노출 금속을 산화시키며, 팝핑이 나면 웻 스트립보다 훨씬 심한 파티클이 발생합니다.
"스트립은 세정의 일부다." — 목적이 다릅니다. 스트립은 내가 일부러 올려놓은 막을 계획대로 걷어내는 공정이고, 다음 편부터 볼 세정은 내가 올린 적 없는 것을 상대하는 공정입니다. 다만 둘은 늘 붙어 다닙니다. 스트립이 만들어 낸 조각과 잔류 약액을 씻어내는 것이 곧 세정의 첫 일감이기 때문입니다.
그리고 다시 반복된다
여기서 1편에서 예고했던 이야기를 다시 꺼낼 때가 됐습니다. 증착 → 포토 → 식각 → 스트립 → 세정의 이 사이클은 한 바퀴로 끝나지 않습니다. 배선 한 층을 만들 때마다 처음부터 반복됩니다.
게이트 배선을 만들고, 절연막을 덮고, 다시 포토·식각·스트립. 소스·드레인을 만들고, 또 절연막, 또 포토·식각·스트립. 콘택트 홀을 뚫고, 화소 전극을 만들고… 백플레인 하나에 이 바퀴가 여러 번 돌아갑니다. 그리고 매 바퀴마다 세정이 따라붙습니다 — 다음 층을 올리기 전에 표면을 비워야 하기 때문입니다.
다음 편(18편)부터는 그 세정이 주제입니다. 눈에 보이지도 않는 입자가 왜 수율을 결정하는지, 입자는 대체 무슨 힘으로 표면에 붙어 있는지 — 표면 물리학의 이야기로 들어갑니다.
참고 자료
- US 5,279,771 — Stripping compositions comprising hydroxylamine and alkanolamine (1994) : 하이드록실아민·알칸올아민·극성 용매 조성과 50~150℃·2~30분 처리 조건
- US 5,672,577 — Cleaning compositions for removing etching residue with hydroxylamine, alkanolamine, and chelating agent (1997) : 킬레이트제 첨가와 알루미늄 부식률 실측 데이터(본문 표)
- US 5,811,358 — Low temperature dry process for stripping photoresist after high dose ion implantation (1998) : 팝핑 억제를 위한 2단계 온도 분할 애싱과 도펀트 산화물 대응
- US 6,281,135 — Oxygen free plasma stripping process (2001) : 질소·수소 + 소량 불소 가스 조성, 제거율 8,700 Å/분과 선택비 실측
- Fujimura et al., "Ashing of Ion-Implanted Resist Layer", Jpn. J. Appl. Phys. 28, 2130 (1989) : 이온 주입으로 생긴 경화층을 벌크와 구분해 다룬 초기 연구
- Kawaguchi et al., "Low temperature, ion-enhanced, implanted photoresist removal", J. Vac. Sci. Technol. B 24, 657 (2006) : 저온에서 이온 보조로 경화 껍질을 여는 접근
- Spuller et al., "Evaluating Photoresist Dissolution, Swelling, and Removal with an In Situ Film Refractive Index and Thickness Monitor", J. Electrochem. Soc. 152, G40 (2005) : 팽윤 국면과 용해 국면을 실시간으로 분리 측정
- Plasma ashing — Wikipedia : 산소 플라즈마 애싱의 원리와 반응 산물
- Photoresist — Wikipedia : 감광막의 구성과 제거(스트립) 개념
- Buffered oxide etch — Wikipedia : 잔사 제거에 쓰이는 완충 불산
- Critical dimension — Wikipedia : 최종 선폭 관리
- ※ 위 목록 가운데 Wikipedia 문서에서 인용한 부분은 CC BY-SA 4.0 라이선스를 따릅니다.